
Главная / Услуги / Гибка листового проката / Гибка листа длиной до 12 м на прессе 2000 т: возможности и примеры
Гибка листового проката
Гибка листа длиной до 12 м на прессе 2000 т: возможности и примеры
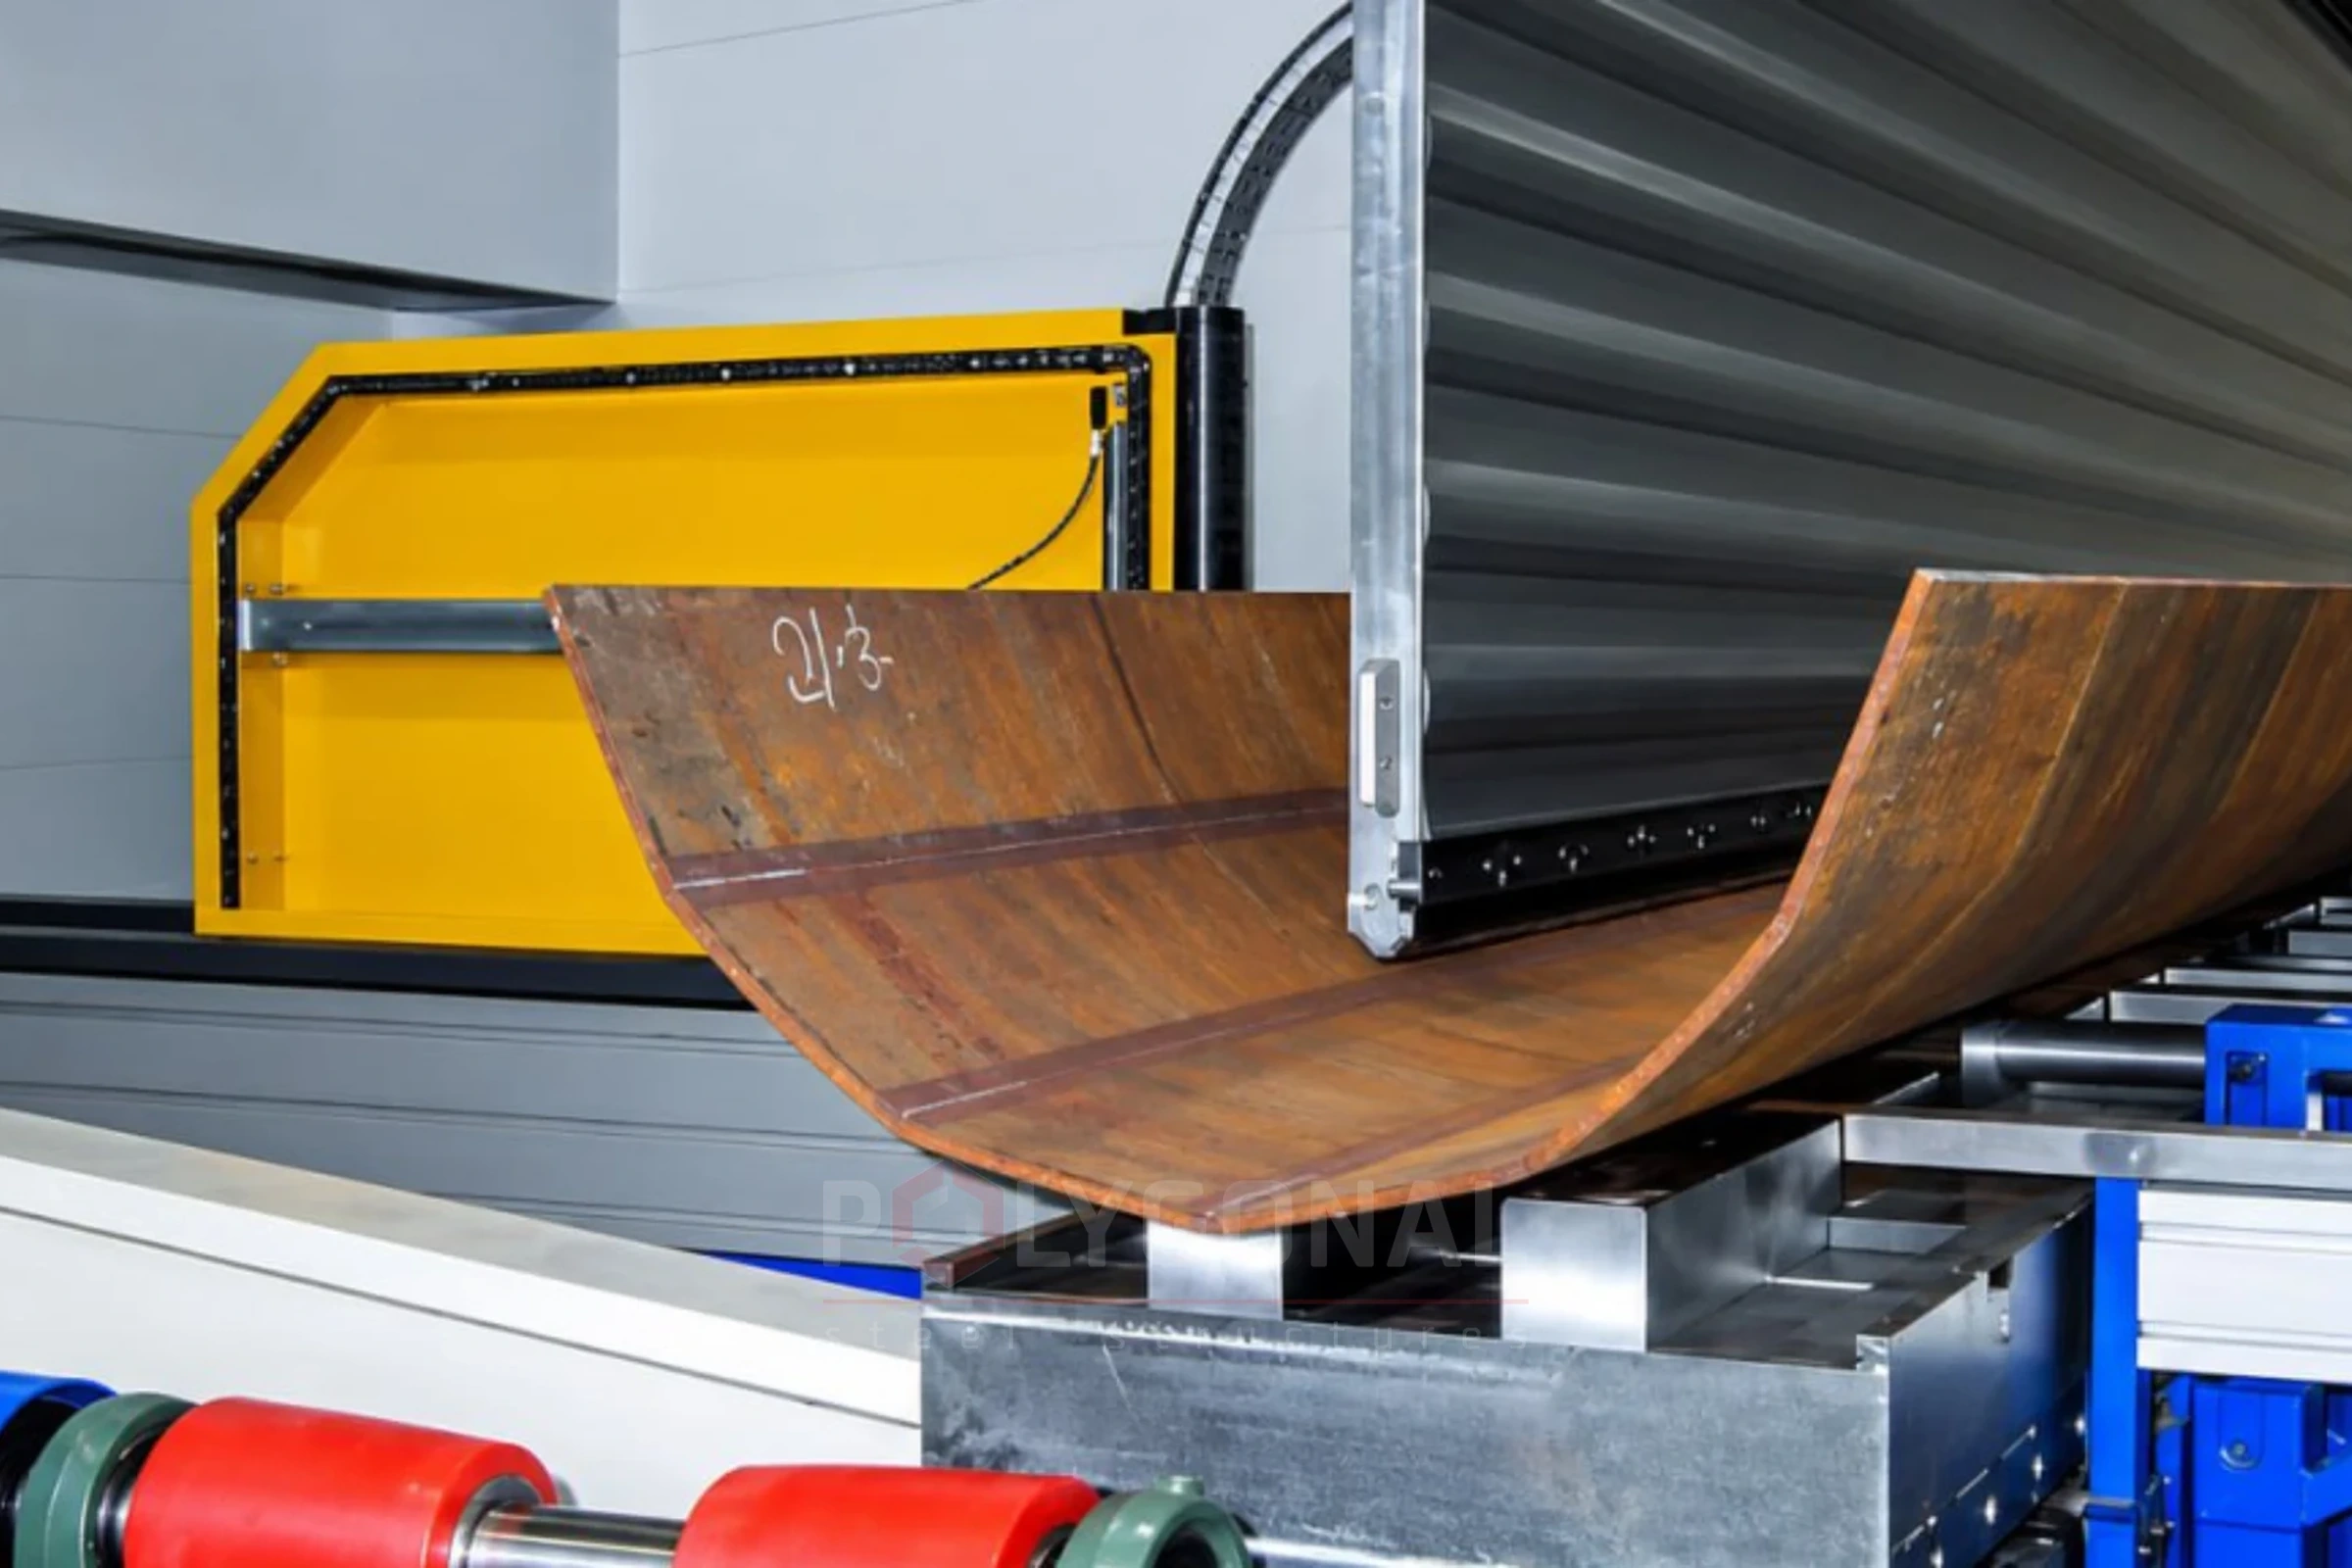
Гидравлический пресс усилием 2000 т и длиной гиба 12 метров гнёт толстый и длинный лист за один проход. Детали, которые раньше приходилось сваривать из нескольких частей, получаются цельными. Ниже: что умеет пресс, какие детали на нём гнём и что подготовить к заказу.
Содержание
- Параметры пресса и таблица возможностей
- Какие детали гнём
- Примеры деталей: стойки, профили, траверсы, секции
- Как подготовить чертёж и материал
- Что указать в заказе
- Пружинение и минимальный радиус гиба
- Допуски, точность, сроки
- Длинные детали: подъём и перевозка
- Цена
- Расчёт гибки листового металла: развёртка заготовки и коэффициент K
- Пример расчёта развёртки: угловая деталь из листа 10 мм
- Таблица гибки листового металла: минимальный радиус по толщине
Параметры пресса и таблица возможностей
Специализированный гидравлический пресс усилием 2000 т имеет длину гиба 12 метров: лист толщиной до 25 мм и длиной до 12 метров гнётся за один проход. Верхний стол держат параллельно линейные датчики и серворегулировка под управлением ЧПУ; погрешность параллельности — 1%.
| Параметр | Значение |
|---|---|
| Усилие | 2000 т |
| Длина гиба | 12 000 мм |
| Зев пресса | 2000 мм |
| Ход цилиндра | 250 мм |
| Максимальный лист | толщина до 25 мм, длина до 12 м |
Полная техническая спецификация пресса — на странице услуги Гибка листового металла.
Какие детали гнём
Гнём детали для тяжёлого машиностроения, горной и энергетической отраслей, оборонной промышленности: длинные корпусные детали, элементы баков и резервуаров, детали рам и ходовой части тяжёлой техники. Раньше их сваривали из нескольких частей, потому что длина или толщина листа выходили за возможности обычных листогибов. Гнутая деталь обычно прочнее и долговечнее: у шва и зоны термического влияния часто концентрируются напряжения и возникают усталостные трещины, а в сплошном гнутом профиле таких зон меньше.
Примеры деталей: стойки, профили, траверсы, секции
На этом прессе гнут заготовки для таких изделий:
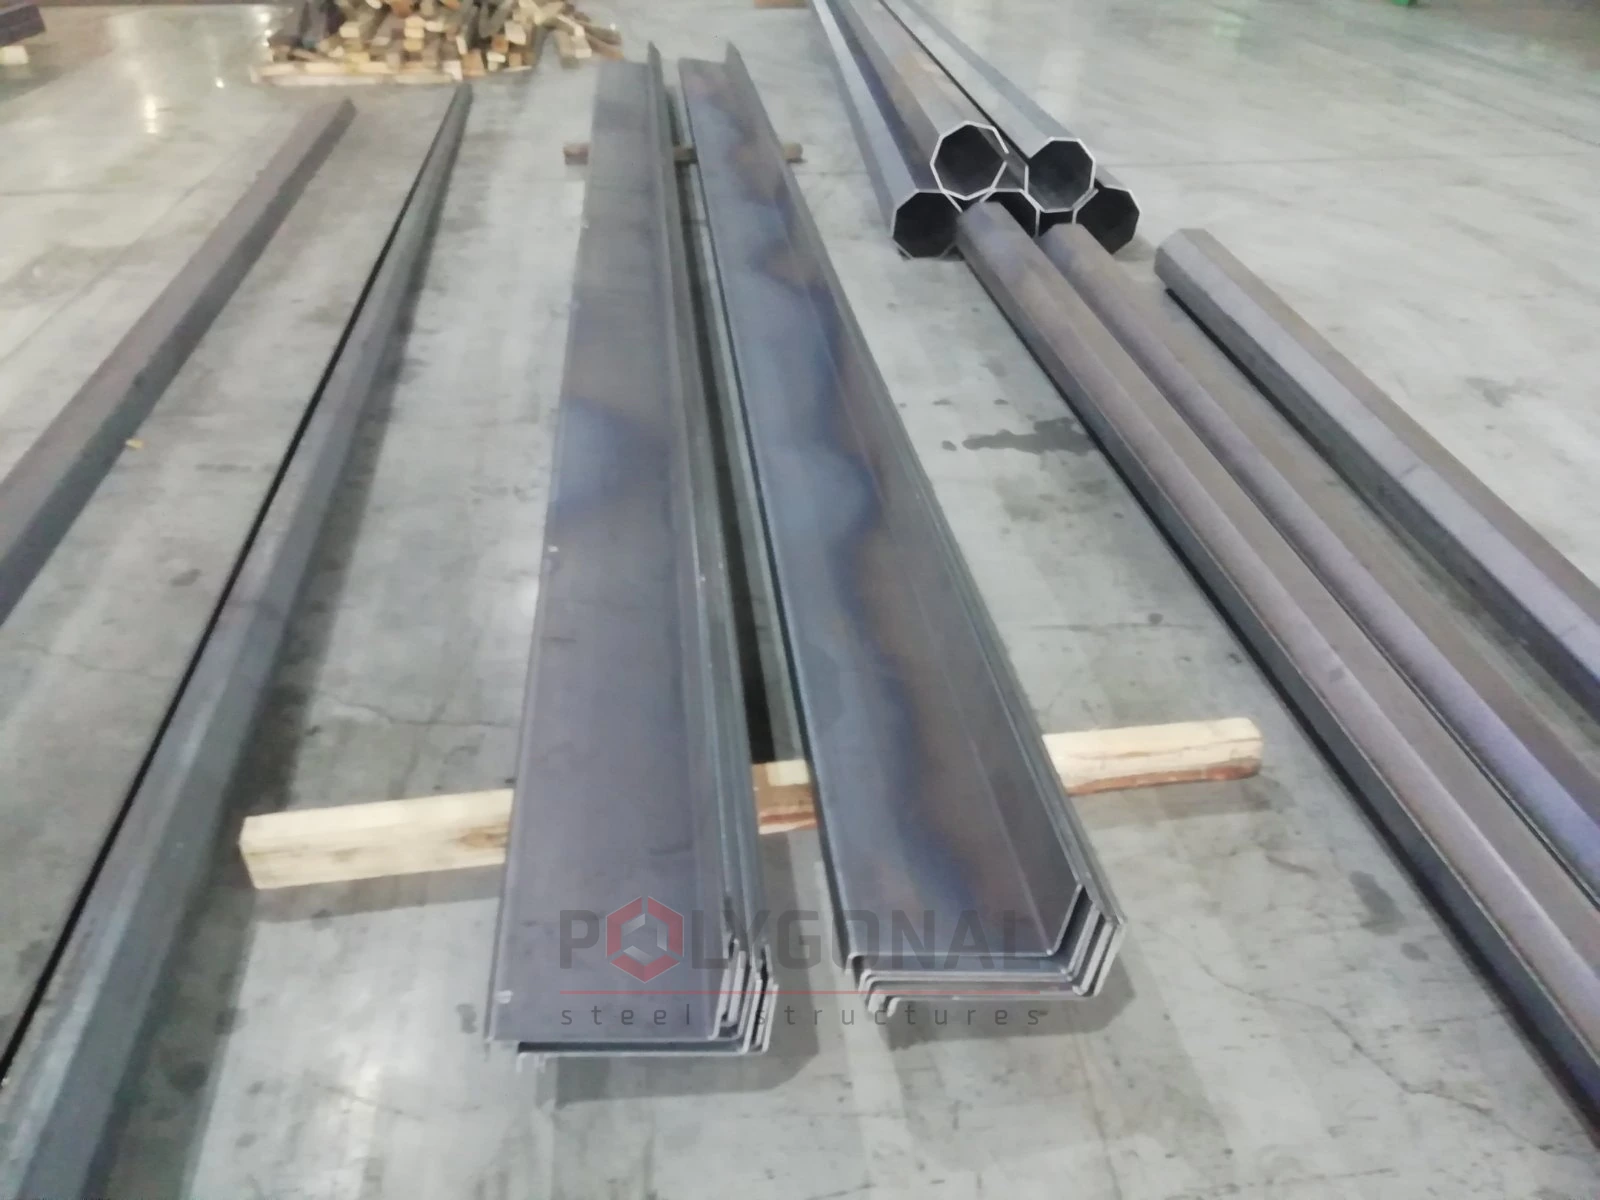
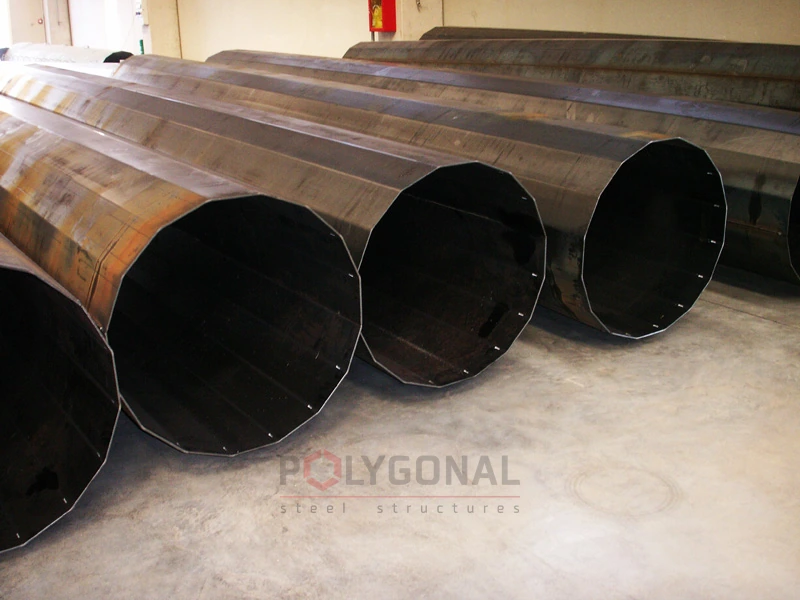
- стойки многогранных опор и мачт: трапециевидную заготовку гнут по всей длине, гибы образуют грани, потом сваривают продольный шов (технология изготовления);
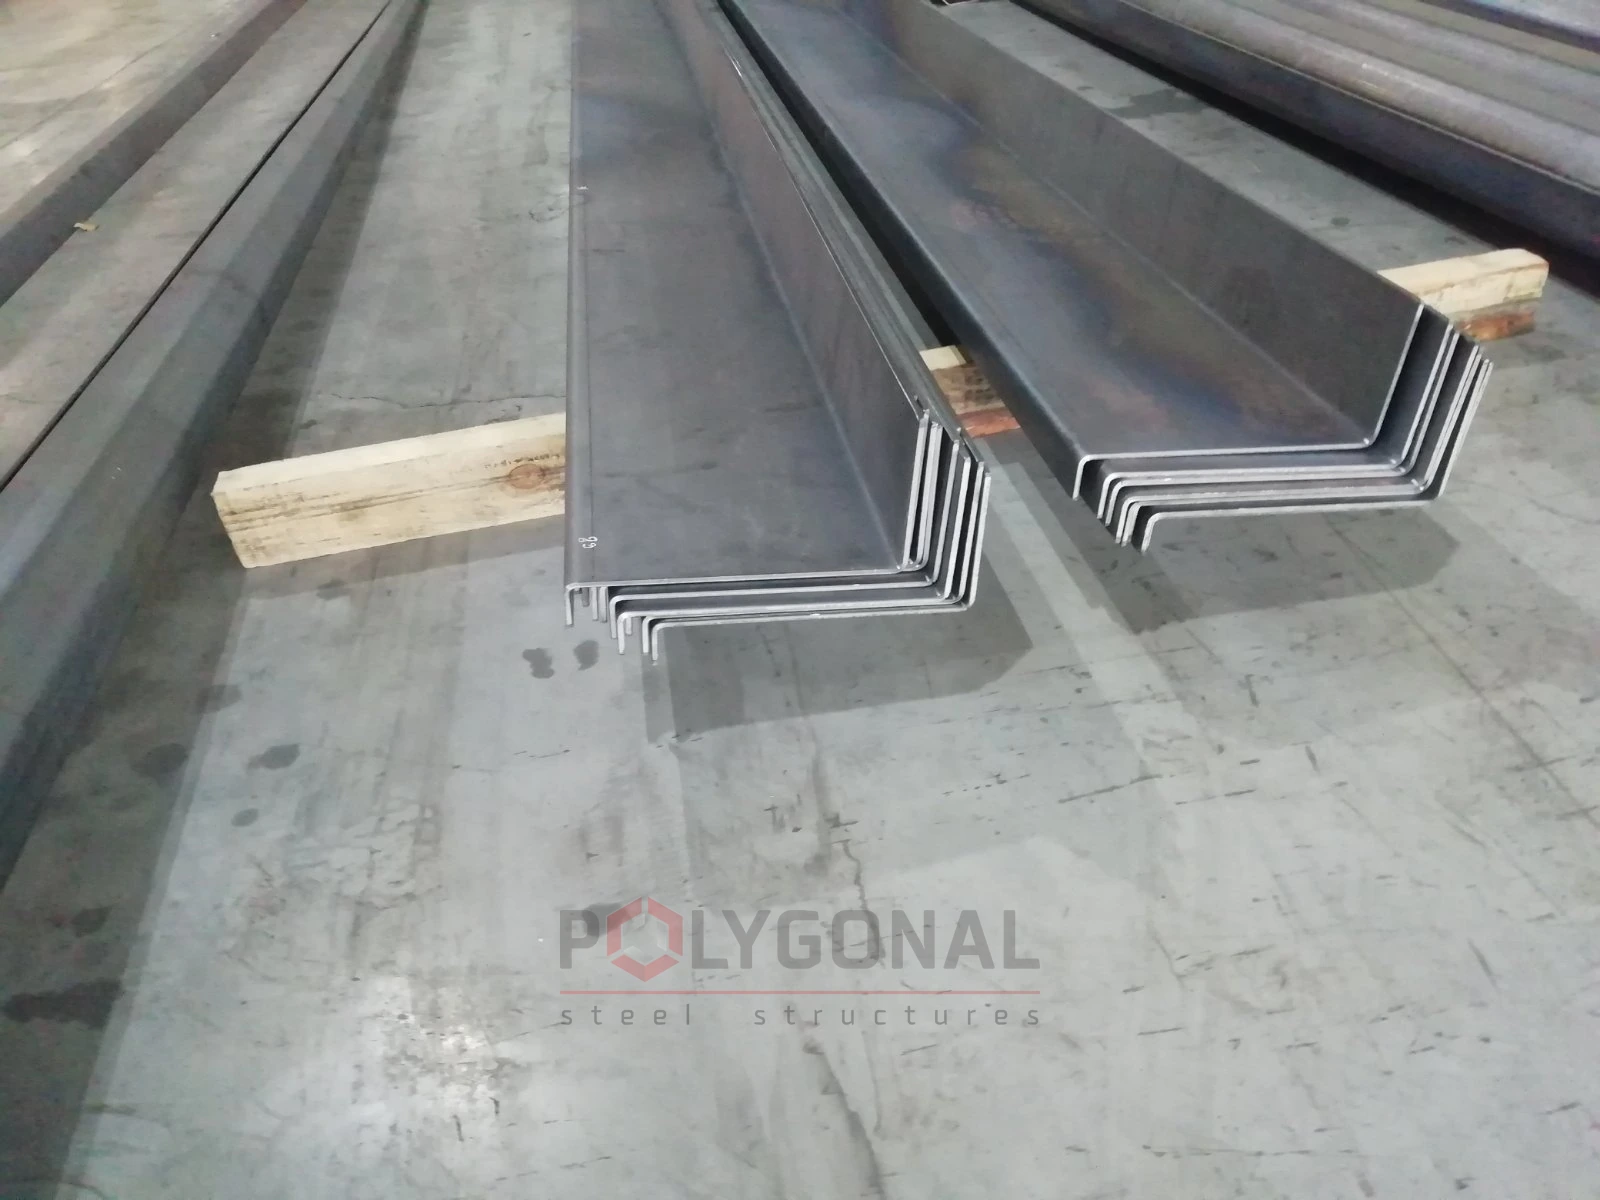
- открытые профили (швеллерные, угловые, Z-образные) для рам, площадок и кронштейнов;
- траверсы и консоли: профиль из гнутого листа жёстче плоской полосы той же массы;
- секции опор, более высоких, чем длина листа: их соединяют фланцами или телескопическим стыком.
Дальше при необходимости — сварка и цинкование: Изготовление металлоконструкций, Горячее цинкование.
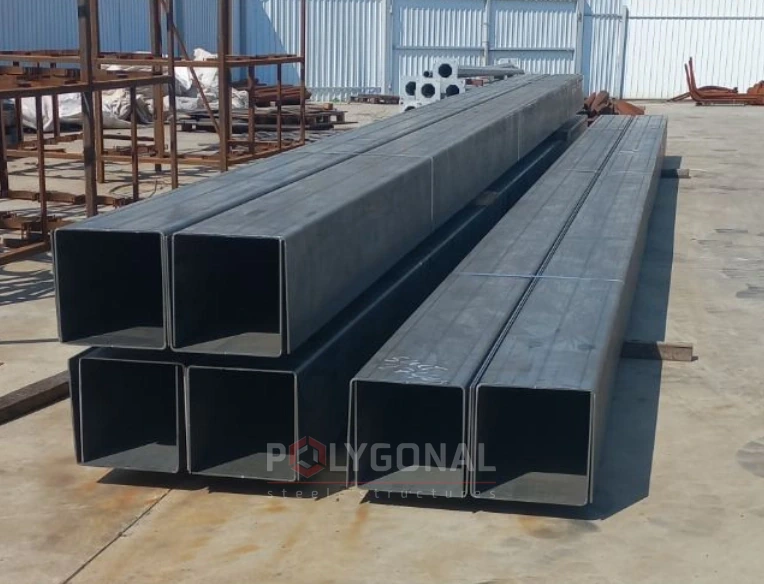
Примеры услуги гибки
Как подготовить чертёж и материал
Если чертежа ещё нет, пришлите эскиз: инженеры помогут проработать конструкцию, например, предложат заменить часть сварных соединений гибкой, чтобы деталь вышла легче, прочнее и дешевле. Перед работой программу гиба проверяют на экране в 2D или 3D; параметр, который некорректен или выходит за пределы возможностей пресса, вызывает ошибку, и операция не запустится.
Что указать в заказе
Пришлите данные из таблицы и количество деталей: расчёт пойдёт быстрее, а уточнений будет меньше.
| Данные | Что указать и зачем |
|---|---|
| Толщина и длина листа | толщина в мм, длина (до 12 м) и ширина заготовки: от них зависят усилие и способ перемещения |
| Марка стали | например Ст3, С245, С345, 09Г2С: предел текучести влияет на усилие, пружинение и радиус |
| Угол и радиус гиба | угол и направление относительно чертежа, внутренний радиус или «минимально возможный»: по ним задают ход пресса с поправкой на пружинение |
| Допуски | на угол, длину полок и прямолинейность вдоль детали |
| Развёртка | размеры развёртки или габариты готовой детали; окончательную длину заготовки согласуем при подготовке заказа |
Для деталей под цинкование: наша ванна 13 000 × 1 600 × 3 200 мм обычно вмещает деталь длиной до 12 м, если сечение вписывается в ширину и глубину. Габариты можно сверить в калькуляторе стоимости цинкования, о вентиляционных и сливных отверстиях — Проектирование под горячее цинкование.
Пружинение и минимальный радиус гиба
После снятия нагрузки лист частично разгибается, и угол получается больше, чем был под пуансоном. Это пружинение; его компенсируют перегибом, то есть чуть большим ходом. Оно растёт вместе с прочностью стали, с отношением радиуса к толщине и с раскрытием матрицы.
Минимальный радиус — предел, ниже которого на наружной поверхности гиба появляются трещины. Он растёт вместе с прочностью стали и толщиной листа и больше, когда линия гиба идёт вдоль прокатки, а в длинных деталях так обычно и бывает. Раньше брали радиус не меньше двух толщин; таблица в конце статьи уточняет его по марке, толщине и направлению прокатки. Точный радиус согласуется для каждого заказа.
Кромки в зоне гиба должны быть чистыми: заусенцы зачищают, а зону повышенной твёрдости после термической резки лучше снять шлифовкой, потому что именно с неё может начаться трещина.
Допуски, точность, сроки
Допуски на конкретную деталь согласуем по чертежу заказчика и возможностям пресса. Срок зависит от сложности детали, количества гибов и загрузки производства; точный назовём, когда увидим чертёж и узнаем количество.
Длинные детали: подъём и перевозка
Лист длиной до 12 м и толщиной до 25 мм может весить несколько тонн, а длинная деталь прогибается под собственным весом. Поднимают её за несколько точек, укладывают на опоры на одном уровне, а в пути закрепляют по всей длине. Массу и габариты сечения учитывают при выборе транспорта, поэтому отгрузку согласуем до изготовления. Проушины для строповки предусмотрите на чертеже.
Цена
На цену влияют толщина и марка материала, длина и количество гибов, размеры листа и количество деталей в заказе. Пришлите чертёж или эскиз, и мы рассчитаем стоимость и сроки.
Расчёт гибки листового металла: развёртка заготовки и коэффициент K
Длина заготовки равна длине развёртки, то есть плоского листа до гибки: это сумма прямых участков детали и дуг всех гибов, измеренных по нейтральному слою. Для одного гиба: L = a + b + (π · θ / 180) · (R + K · t), где a и b — прямые участки до начала радиуса, θ — угол поворота листа в гибе (180° минус угол между полками, то есть 90° для прямого угла), R — внутренний радиус, t — толщина, K — коэффициент нейтрального слоя.
Нейтральный слой — условная поверхность внутри листа, длина которой при гибке не меняется: наружные волокна растягиваются, внутренние сжимаются. K — расстояние от внутренней поверхности до этого слоя, делённое на толщину; он лежит примерно в пределах 0,3–0,5 и растёт вместе с отношением R/t. Дуга по нейтральному слою, (π · θ / 180) · (R + K · t), — это припуск на гиб. Ориентировочные K для мягкой стали — в таблице.
| R/t (внутренний радиус к толщине) | K (мягкая сталь) |
|---|---|
| менее 1 | 0,38–0,42 |
| от 1 до 3 | 0,42–0,46 |
| более 3 | 0,50 |
Ориентиры из открытых технических источников. На K влияют также способ гибки, раскрытие матрицы, инструмент и марка стали, поэтому для точных деталей его уточняют пробным гибом. Пружинение длину заготовки практически не меняет.
Пример расчёта развёртки: угловая деталь из листа 10 мм
Лист t = 10 мм гнём на 90° с внутренним радиусом R = 25 мм (R/t = 2,5); полки по наружным поверхностям до вершины угла — 200 и 300 мм. Радиус не меньше минимума из таблицы ниже для листа 10 мм. Нужно найти длину заготовки.
| Шаг | Расчёт | Результат |
|---|---|---|
| Коэффициент K | R/t = 25 / 10 = 2,5; по таблице 0,42–0,46, берём среднее | K = 0,44 |
| Дуга гиба по нейтральному слою | (π / 2) · (25 + 0,44 · 10) = (π / 2) · 29,4 | 46,18 мм |
| Отступ от вершины угла до начала радиуса | (R + t) · tg(θ / 2) = 35 · tg 45° = 35 | 35 мм |
| Прямые участки | 200 − 35 и 300 − 35 | 165 и 265 мм |
| Длина развёртки | 165 + 265 + 46,18 | 476,18 мм, то есть около 476,2 мм |
Проверка: вычет на гиб BD = 2 · 35 − 46,18 = 23,82 мм вычитают из суммы наружных размеров полок: 200 + 300 − 23,82 = 476,18 мм. С K = 0,42 и 0,46 получится 475,9 и 476,5 мм, то есть примерно ±0,3 мм.
Таблица гибки листового металла: минимальный радиус по толщине
Единого минимального радиуса для всей стали не существует: это справка лишь для S235 и S355, а не универсальная таблица. Данные — по таблице EN 10025-2 в изложении производителей листа, для листа под холодную гибку (в обозначении марки есть буква C, например S235JRC или S355J2C). По верхней границе толщины в строке минимальный радиус составляет примерно от 1,2 до 2,3 толщины для S235 и от 1,5 до 3,2 толщины для S355.
Как читать таблицу:
- лист 11 мм относится к строке «свыше 10 до 12»: радиус там рассчитан на 12 мм, так что это запас;
- «поперёк» и «вдоль» — положение линии гиба относительно прокатки; в длинных деталях она обычно идёт вдоль листа, так что смотрите столбцы «вдоль»: радиус в них больше на 10–33%;
- если деталь после гибки цинкуют, берите радиус с запасом над минимумом: в зонах холодной гибки выше риск микротрещин (Проектирование конструкций под горячее цинкование).
Рекомендуемый минимальный внутренний радиус, мм:
| Толщина листа, мм | S235 поперёк | S235 вдоль | S355 поперёк | S355 вдоль |
|---|---|---|---|---|
| свыше 3 до 4 | 5 | 6 | 6 | 8 |
| свыше 4 до 5 | 6 | 8 | 8 | 10 |
| свыше 5 до 6 | 8 | 10 | 10 | 12 |
| свыше 6 до 7 | 10 | 12 | 12 | 16 |
| свыше 7 до 8 | 12 | 16 | 16 | 20 |
| свыше 8 до 10 | 16 | 20 | 20 | 25 |
| свыше 10 до 12 | 20 | 25 | 25 | 32 |
| свыше 12 до 14 | 25 | 28 | 32 | 36 |
| свыше 14 до 16 | 28 | 32 | 36 | 40 |
| свыше 16 до 18 | 36 | 40 | 45 | 50 |
| свыше 18 до 20 | 40 | 45 | 50 | 63 |
| свыше 20 до 25 | 50 | 55 | 65 | 75 |
Минимумы действуют для углов гиба до 90° и для S235 и S355 под холодную гибку; для конкретной партии листа цифры могут отличаться. Для Ст3, С245, С345 и 09Г2С таблица даёт лишь порядок величин, а радиус согласуем по данным производителя листа.
Обновлено:
Частые вопросы о гибке листа на прессе 2000 т
Какой минимальный радиус гиба можно получить?
Зависит от марки и толщины. Для листа свыше 8 до 10 мм по таблице EN 10025-2 в изложении производителей листа для S235 это 16 мм поперёк прокатки и 20 мм вдоль, для S355 — 20 и 25 мм. Для вашей детали радиус уточняем при подготовке заказа.
Что прислать, чтобы вам рассчитали стоимость гибки?
Чертёж или эскиз с размерами и углами гиба, марку и толщину материала, длину листа и количество деталей. Чего не знаете, оставьте пустым, мы уточним.
Как рассчитать развёртку листового металла под гибку?
Сложите прямые участки (каждая полка минус отступ от вершины угла до начала радиуса) и дугу по нейтральному слою каждого гиба: L = a + b + (π · θ / 180) · (R + K · t). Для примера выше это около 476,2 мм.
Что такое K-фактор и какое значение брать для стали?
K — расстояние от внутренней поверхности листа до нейтрального слоя, делённое на толщину. Для мягкой стали ориентировочно 0,38–0,42 при R/t менее 1, 0,42–0,46 от 1 до 3 и 0,50 свыше 3; точнее значение даёт пробный гиб.
Можно ли гнуть с радиусом меньше табличного?
Лучше не надо: ниже минимума растёт риск трещин на наружной поверхности. Если по чертежу нужен меньший радиус, пришлите марку, толщину и угол гиба, и мы посмотрим, возможно ли это для вашего листа.
Продукция по теме: Гибка листового проката · Проектирование металлоконструкций (КМ, КМД)
Читайте также: Монтаж многогранных опор и мачт · Автономное освещение на солнечных батареях · Виды опор ЛЭП по назначению: промежуточные, анкерные, угловые, концевые · Траверсы для ВЛ 0,4–10 кВ: типы ТМ и ТН, как расшифровать обозначение
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.