
Главная / Услуги / Плазменная и лазерная резка листового металла
Услуга · Обработка металла
Плазменная и лазерная резка листового металла
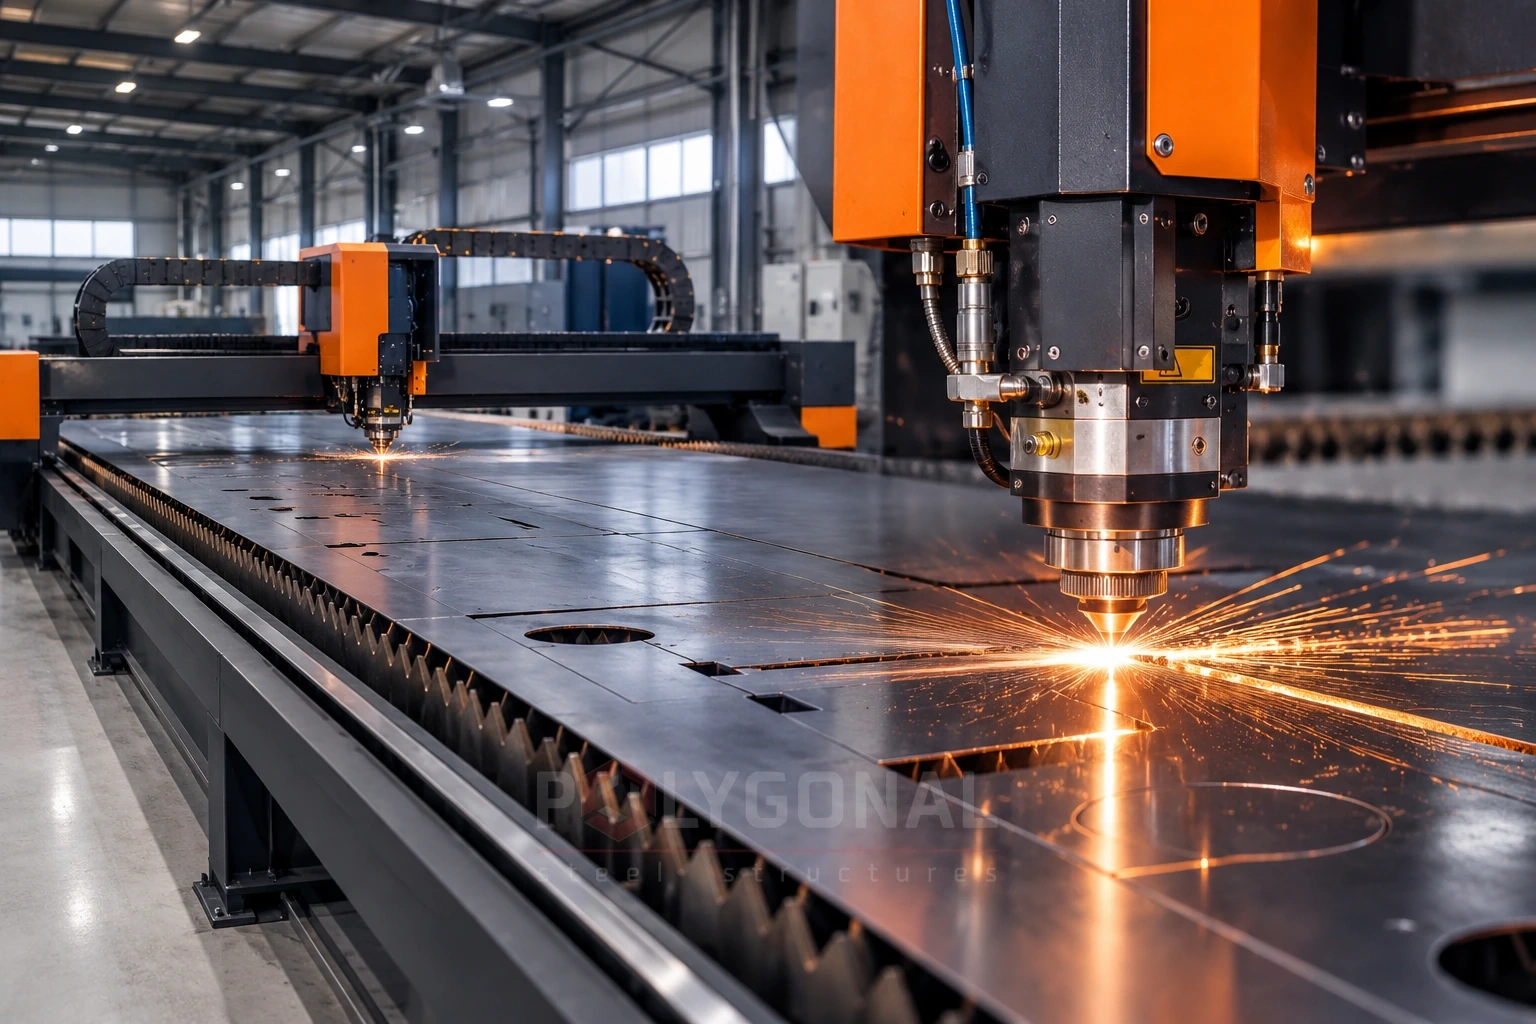
Выполняем резку металла на заказ: у нас есть лазерная машина (лист до 2 × 12 м, мощность 6 кВт) и плазменная (лист до 2 × 6 м, источник 300 А) для раскроя листовой стали. Поможем выбрать технологию и согласовать последующие операции: гибку, сварку, цинкование или порошковую покраску.
Для каких деталей подходит резка
Типичные листовые детали для опор, конструкций и гибки, а также детали по чертежам заказчика.
Детали для опор и мачт
Фланцы, опорные плиты, рёбра жёсткости и фасонки для многогранных опор, мачт и порталов.
Заготовки под гибку
Листовые заготовки нужной формы и размера для гибки на прессе.
Детали для металлоконструкций
Элементы каркасов, площадок и лестниц, которые затем сваривают в конструкцию.
Детали по чертежам заказчика
Плоские детали из листовой стали по вашему чертежу или эскизу: с отверстиями, пазами, вырезами.
Почему стоит заказать резку в компании ПОЛИГОНАЛЬ
Плазма и лазер
Две технологии резки в одной компании: подбираем ту, что лучше подходит по толщине, контуру и требованиям к кромке.
От листа до покрытия
Вырезанные детали можно согнуть на прессе, сварить, оцинковать в собственной ванне или покрасить порошковой краской: один подрядчик на всю цепочку.
Учитываем цинкование
Знаем требования цинкования к детали, поэтому на этапе проектирования подскажем, где нужны отверстия и срезанные углы.
Чертежи КМ и КМД
Если чертежа нет, его можно заказать у нас: разрабатываем чертежи КМ и КМД.
Лист до 2 × 12 м
Лазер режет лист до 2 × 12 м, плазма — до 2 × 6 м.
Детали для опор и мачт
Фланцы, опорные плиты, рёбра жёсткости и фасонки для многогранных опор, мачт и порталов.
Плазма и лазер
Резка листовой стали
Наши машины и сравнение технологий
Наши машины
| Параметр | Плазменная резка | Лазерная резка |
|---|---|---|
| Максимальный размер листа | 2 × 6 м | 2 × 12 м |
| Мощность или ток источника | источник 300 А | 6 кВт |
Плазменная и лазерная резка: сравнение технологий
Это общие отличия технологий: результат зависит и от типа установки, газа и режима.
| Критерий | Плазменная резка | Лазерная резка |
|---|---|---|
| Толщина листа | От тонкого до очень толстого; наиболее уместна на больших толщинах | Лучше всего на тонком и среднем листе; предел зависит от мощности |
| Кромка и точность | Более широкий рез, менее жёсткие допуски, возможны скос и скругление верхнего края | Узкий рез, выше точность, более ровная кромка, близкая к прямому углу |
| Зона термического влияния | Заметная; тонкие листы склонны к короблению | Узкая; меньше деформаций, особенно на тонком листе |
| Мелкие элементы | Малые отверстия и узкие перемычки получаются хуже; отверстие может быть конусным | Малые отверстия, узкие пазы, сложный контур |
| Стоимость | Обычно выгоднее для толстого листа и простых контуров | Обычно выгоднее для тонкого и среднего листа и сложных контуров |
Максимальную толщину и допуски для вашего материала подтверждаем при расчёте.
Плазменная и лазерная резка: выбор технологии и подготовка деталей
Чем плазменная резка металла отличается от лазерной резки листа?
В плазменном резаке электрическая дуга превращает поток газа в плазму: она расплавляет сталь, а струя выдувает расплав из реза. Так режут только электропроводные материалы, в том числе сталь.
При лазерной резке сфокусированный луч расплавляет металл в узкой полосе, а вспомогательный газ выдувает расплав. Рез уже, а зона термического влияния меньше. Если газ — кислород, металл ещё и горит, а на кромке остаются оксиды; азот даёт кромку без оксидов. Сравнение — в таблице ниже.
Какую технологию выбрать для вашей детали?
- толстый лист: обычно плазма, потому что на больших толщинах она экономична, а точности плазменного реза для большинства таких деталей, как правило, хватает;
- тонкий и средний лист, сложный контур, много отверстий, узкие пазы: обычно лазер, потому что рез уже, кромка ровнее, а лист меньше коробится;
- если кромку будут красить, цинковать или сваривать: сообщите об этом в запросе, ведь от режима резки зависит, будет ли на кромке оксидная плёнка;
- подходят оба способа: сравниваем по точности, состоянию кромки и стоимости и рекомендуем лучший.
Что указать в запросе на резку?
- чертёж контуров, лучше в формате DXF или DWG в масштабе 1:1 без лишних линий, либо эскиз с размерами и диаметрами отверстий;
- размер листа или заготовки (максимум: лазер 2 × 12 м, плазма 2 × 6 м);
- марку стали, толщину листа и количество деталей;
- требования к кромке и точности: критические размеры и, если проект на это ссылается, класс качества реза по ISO 9013 (перпендикулярность и шероховатость);
- что будет с деталями дальше: гибка, сварка, цинкование, порошковая покраска;
- желаемые сроки и адрес доставки.
Чертежей нет? Достаточно эскиза, а чертежи КМ и КМД можно заказать у нас: Проектирование металлоконструкций.
Как подготовить детали, если после резки их будут цинковать?
Чтобы жидкости из ванн подготовки, воздух и цинк свободно проходили сквозь деталь, готовьте вырезанные детали по нескольким правилам:
- зачищайте кромку: после термической резки в зоне нагрева сталь может затвердеть и изменить состав, а на кромке появляется оксид, поэтому цинк ложится тонким или слабо сцепленным слоем; кромку доводите до чистого металла, а острые края притупляйте;
- срезайте углы рёбер жёсткости и фасонок, а если нельзя, делайте отверстие как можно ближе к углу: воздух выходит, цинк стекает;
- в плитах и фланцах, закрывающих полый профиль, предусмотрите отверстия для воздуха и цинка;
- отверстия под болты рассчитывайте с учётом покрытия: цинк уменьшает диаметр, поэтому размер и допуск согласуйте до резки;
- избегайте узких зазоров между наложенными деталями; размеры отверстий и правила для соединений внахлёст — в статье Проектирование под горячее цинкование.
Что происходит с деталями после резки?
- подготовка кромки: после резки следует убрать шлак и заусенцы, а перед покраской или цинкованием ещё и оксидную плёнку: после резки кислородом она может слабо держаться, и краска или порошок отслаиваются вместе с ней;
- гибка: лист толщиной до 25 мм и длиной до 12 м гнём на прессе 2000 т, подробнее в разделе Гибка листового проката; дефекты кромки в зоне гиба следует зачистить перед гибкой, так как они могут стать очагом трещины;
- сварка: детали собирают в узлы и конструкции, см. Изготовление металлоконструкций;
- горячее цинкование в собственной ванне 13 000 × 1 600 × 3 200 мм: Горячее цинкование;
- порошковая покраска: детали обезжиривают, готовят поверхность, наносят порошок и запекают; острые края покрываются тоньше, поэтому их следует притупить.
Если деталь цинкуют и красят (дуплекс-система), сообщите об этом в запросе: подготовку поверхности согласовывают отдельно.
Частые вопросы о резке листовой стали
Чем плазменная резка отличается от лазерной?
Плазма плавит металл электрической дугой, лазер — сфокусированным лучом. Лазер даёт более узкий рез и более ровную кромку, плазма уместна на толстом листе.
Какую толщину и размер листа вы режете?
Максимальный размер листа: на лазере 2 × 12 м, на плазме 2 × 6 м. Максимальную толщину, которая зависит от технологии и марки стали, уточняем для вашего заказа: пришлите эскиз с толщиной и размерами листа.
Что прислать для расчёта стоимости резки?
Чертёж контуров (лучше DXF или DWG) либо эскиз с размерами, марку стали, толщину, количество и требования к кромке.
Можно ли после резки согнуть, оцинковать или покрасить детали?
Да. Гнём лист на прессе 2000 т, цинкуем в собственной ванне 13 000 × 1 600 × 3 200 мм и выполняем порошковую покраску.
Нужно ли зачищать кромку после резки?
Зависит от последующих операций. Перед цинкованием и покраской кромку следует довести до чистого металла и притупить острые края, так как на ней может быть твёрдый слой и оксидная плёнка. Требования к кромке укажите в запросе.
От чего зависит стоимость резки?
От толщины и марки стали, длины реза, количества врезок и деталей, сложности контура и требований к кромке. Считаем по вашему чертежу.
Нужно вырезать детали из листа?
Отправьте чертёж либо эскиз, марку стали, толщину и количество. Подскажем технологию и рассчитаем стоимость.