
Головна / Послуги / Плазмове й лазерне різання листового металу
Послуга · Обробка металу
Плазмове й лазерне різання листового металу
Лазерна й плазмова різка листового металу на замовлення: у нас є лазерна машина (лист до 2 × 12 м, потужність 6 кВт) і плазмова (лист до 2 × 6 м, джерело 300 А) для розкрою листової сталі. Допоможемо обрати технологію та узгодити подальші операції: гнуття, зварювання, цинкування чи порошкове фарбування.
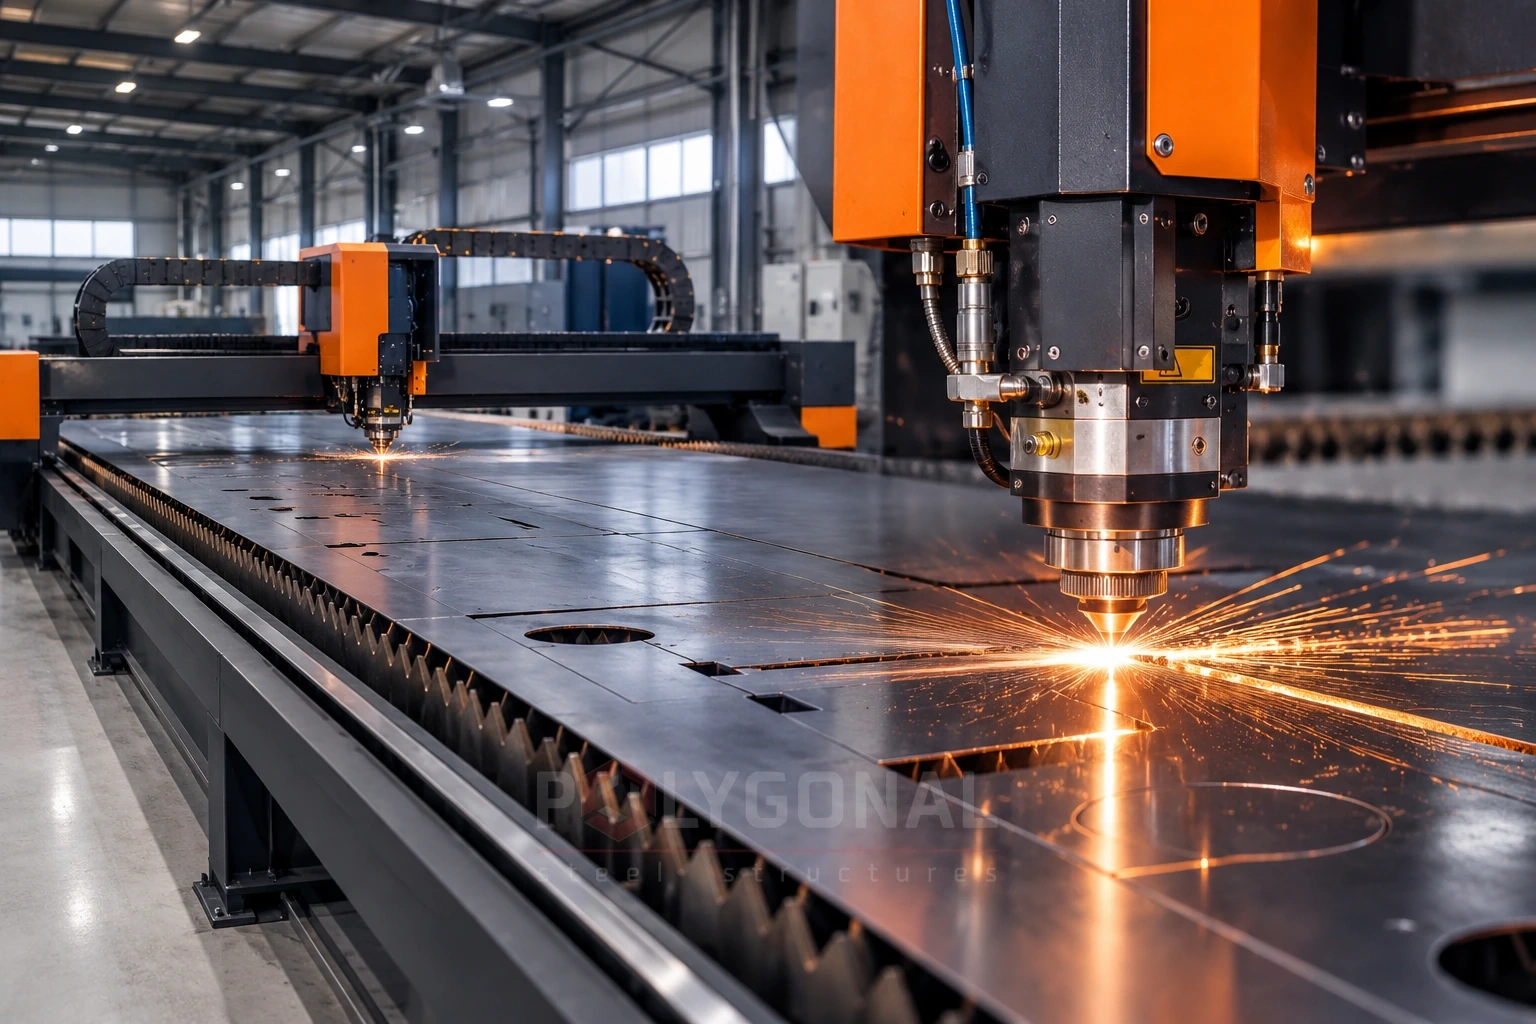
Лазерне й плазмове різання — це розкрій листового металу сфокусованим променем лазера або струменем плазми за заданим контуром деталі. Лазерна машина розкроює лист до 2 × 12 м, плазмова — до 2 × 6 м.
Для яких деталей підходить різання
Типові листові деталі для опор, конструкцій і гнуття та деталі за кресленнями замовника.
Деталі для опор і щогл
Фланці, опорні плити, ребра жорсткості й фасонки для багатогранних опор, щогл і порталів.
Заготовки для гнуття
Листові заготовки потрібної форми й розміру для гнуття на пресі.
Деталі для металоконструкцій
Елементи каркасів, майданчиків і драбин, які згодом зварюють у конструкцію.
Деталі за кресленнями замовника
Плоскі деталі з листової сталі за вашим кресленням чи ескізом: з отворами, пазами, вирізами.
Чому варто замовити різання в компанії ПОЛІГОНАЛЬ
Плазма й лазер
Дві технології різання в одній компанії: добираємо ту, що краще пасує до товщини, контуру й вимог до кромки.
Від листа до покриття
Вирізані деталі можна зігнути на пресі, зварити, оцинкувати у власній ванні чи пофарбувати порошковою фарбою: один підрядник на весь ланцюжок.
Враховуємо цинкування
Знаємо вимоги цинкування до деталі, тож на етапі проєктування підкажемо, де потрібні отвори й зрізані кути.
Креслення КМ і КМД
Якщо креслення немає, його можна замовити в нас: розробляємо креслення КМ і КМД.
Лист до 2 × 12 м
Лазер ріже лист до 2 × 12 м, плазма — до 2 × 6 м.
Деталі для опор і щогл
Фланці, опорні плити, ребра жорсткості й фасонки для багатогранних опор, щогл і порталів.
Плазма й лазер
Різання листової сталі
Наші машини й порівняння технологій
Наші машини
| Параметр | Плазмове різання | Лазерне різання |
|---|---|---|
| Максимальний розмір листа | 2 × 6 м | 2 × 12 м |
| Потужність або струм джерела | джерело 300 А | 6 кВт |
Плазмове й лазерне різання: порівняння технологій
Це загальні відмінності технологій: результат залежить і від типу установки, газу та режиму.
| Критерій | Плазмове різання | Лазерне різання |
|---|---|---|
| Товщина листа | Від тонкого до дуже товстого; найдоречніше на великих товщинах | Найкраще на тонкому й середньому листі; межа залежить від потужності |
| Кромка й точність | Ширший різ, менш точні допуски, можливі скіс і заокруглення верхньої кромки | Вузький різ, вища точність, рівніша кромка, близька до прямого кута |
| Зона термічного впливу | Помітна; тонкі листи схильні до коробління | Вузька; менше деформацій, особливо на тонкому листі |
| Дрібні елементи | Малі отвори й вузькі перемички вдаються гірше; отвір може бути конічним | Малі отвори, вузькі пази, складний контур |
| Вартість | Зазвичай вигідніше для товстого листа й простих контурів | Зазвичай вигідніше для тонкого й середнього листа та складних контурів |
Максимальну товщину й допуски для вашого матеріалу підтверджуємо під час розрахунку.
Плазмове й лазерне різання: вибір технології й підготовка деталей
Чим плазмове різання металу відрізняється від лазерного різання листа?
У плазмовому різаку електрична дуга перетворює потік газу на плазму: вона розплавляє сталь, а струмінь видуває розплав із різу. Так ріжуть лише електропровідні матеріали, зокрема сталь.
У лазерному різанні сфокусований промінь розплавляє метал у вузькій смузі, а допоміжний газ видуває розплав. Різ вужчий, а зона термічного впливу менша. Якщо газ — кисень, метал ще й горить, а на кромці лишаються оксиди; азот дає кромку без оксидів. Порівняння — у таблиці нижче.
Яку технологію обрати для вашої деталі?
- товстий лист: зазвичай плазма, бо на великих товщинах вона економічна, а точності плазмового різу для більшості таких деталей, як правило, досить;
- тонкий і середній лист, складний контур, багато отворів, вузькі пази: зазвичай лазер, бо різ вужчий, кромка рівніша, а лист менше коробиться;
- якщо кромку фарбуватимуть, цинкуватимуть чи зварюватимуть: скажіть про це в запиті, бо від режиму різання залежить, чи буде на кромці оксидна плівка;
- підходять обидва способи: порівнюємо за точністю, станом кромки й вартістю та рекомендуємо кращий.
Що вказати в запиті на різання?
- креслення контурів, найкраще у форматі DXF чи DWG у масштабі 1:1 без зайвих ліній, або ескіз із розмірами й діаметрами отворів;
- розмір листа чи заготовки (максимум: лазер 2 × 12 м, плазма 2 × 6 м);
- марку сталі, товщину листа й кількість деталей;
- вимоги до кромки й точності: критичні розміри та, якщо проєкт на це посилається, клас якості різу за ISO 9013 (перпендикулярність і шорсткість);
- що буде з деталями далі: гнуття, зварювання, цинкування, порошкове фарбування;
- бажані терміни й адресу доставки.
Креслень немає? Достатньо ескізу, а креслення КМ і КМД можна замовити в нас: Проєктування металевих конструкцій.
Як підготувати деталі, які після різання цинкуватимуть?
Щоб рідини з ванн підготовки, повітря й цинк вільно проходили крізь деталь, готуйте вирізані деталі за кількома правилами:
- зачищайте кромку: після термічного різання у зоні нагріву сталь може затвердіти й змінити склад, а на кромці з’являється оксид, тож цинк лягає тонким або слабо зчепленим шаром; кромку доводьте до чистого металу, а гострі краї притуплюйте;
- зрізайте кути ребер жорсткості й фасонок, а якщо не можна, робіть отвір якомога ближче до кута: повітря виходить, цинк стікає;
- у плитах і фланцях, що закривають порожнистий профіль, передбачте отвори для повітря й цинку;
- отвори під болти розраховуйте з урахуванням покриття: цинк зменшує діаметр, тож розмір і допуск узгоджуйте до різання;
- уникайте вузьких зазорів між накладеними деталями; розміри отворів і правила для з’єднань внапуск — у статті Проєктування під гаряче цинкування.
Що відбувається з деталями після різання?
- підготовка кромки: після різання слід прибрати шлак і задирки, а перед фарбуванням чи цинкуванням ще й оксидну плівку: після різання киснем вона може слабо триматися, і фарба чи порошок відшаровуються разом із нею;
- гнуття: лист завтовшки до 25 мм і завдовжки до 12 м гнемо на пресі 2000 т, докладніше в розділі Гнуття листового прокату; дефекти кромки в зоні згину слід зачистити перед гнуттям, бо вони можуть стати осередком тріщини;
- зварювання: деталі збирають у вузли й конструкції, див. Виготовлення металоконструкцій;
- гаряче цинкування у власній ванні 13 000 × 1 600 × 3 200 мм: Гаряче цинкування;
- порошкове фарбування: деталі знежирюють, готують поверхню, наносять порошок і запікають; гострі краї покриваються тонше, тому їх слід притупити.
Якщо деталь цинкують і фарбують (дуплекс-система), скажіть про це в запиті: підготовку поверхні узгоджують окремо.
Поширені запитання про різання листової сталі
Чим плазмова різка відрізняється від лазерної?
Плазма плавить метал електричною дугою, лазер — сфокусованим променем. Лазер дає вужчий різ і рівнішу кромку, плазма доречна на товстому листі.
Яку товщину й розмір листа ви ріжете?
Максимальний розмір листа: на лазері 2 × 12 м, на плазмі 2 × 6 м. Максимальну товщину, яка залежить від технології та марки сталі, уточнюємо для вашого замовлення: надішліть ескіз із товщиною й розмірами листа.
Що надіслати для розрахунку вартості різання?
Креслення контурів (краще DXF чи DWG) або ескіз із розмірами, марку сталі, товщину, кількість і вимоги до кромки.
Чи можна після різання зігнути, оцинкувати або пофарбувати деталі?
Так. Гнемо лист на пресі 2000 т, цинкуємо у власній ванні 13 000 × 1 600 × 3 200 мм і виконуємо порошкове фарбування.
Чи потрібно зачищати кромку після різання?
Залежить від подальших операцій. Перед цинкуванням і фарбуванням кромку слід довести до чистого металу й притупити гострі краї, бо на ній може бути твердий шар і оксидна плівка. Вимоги до кромки вкажіть у запиті.
Від чого залежить вартість різання?
Від товщини й марки сталі, довжини різу, кількості проколів і деталей, складності контуру та вимог до кромки. Вартість розраховуємо за вашим кресленням.
Потрібно вирізати деталі з листа?
Надішліть креслення або ескіз, марку сталі, товщину й кількість. Підкажемо технологію й розрахуємо вартість.