
Головна / Послуги / Гаряче цинкування / Проєктування конструкцій під гаряче цинкування: отвори, шви, напруження
Гаряче цинкування
Проєктування конструкцій під гаряче цинкування: отвори, шви, напруження
Гаряче цинкування потребує, щоб у виробі не було повітряних кишень, а розплавлений цинк вільно заходив і стікав. Зібрали практичні правила з міжнародної настанови ISO 14713-2:2019 — для проєктувальників і замовників.
Зміст
Чому конструкцію готують під цинкування
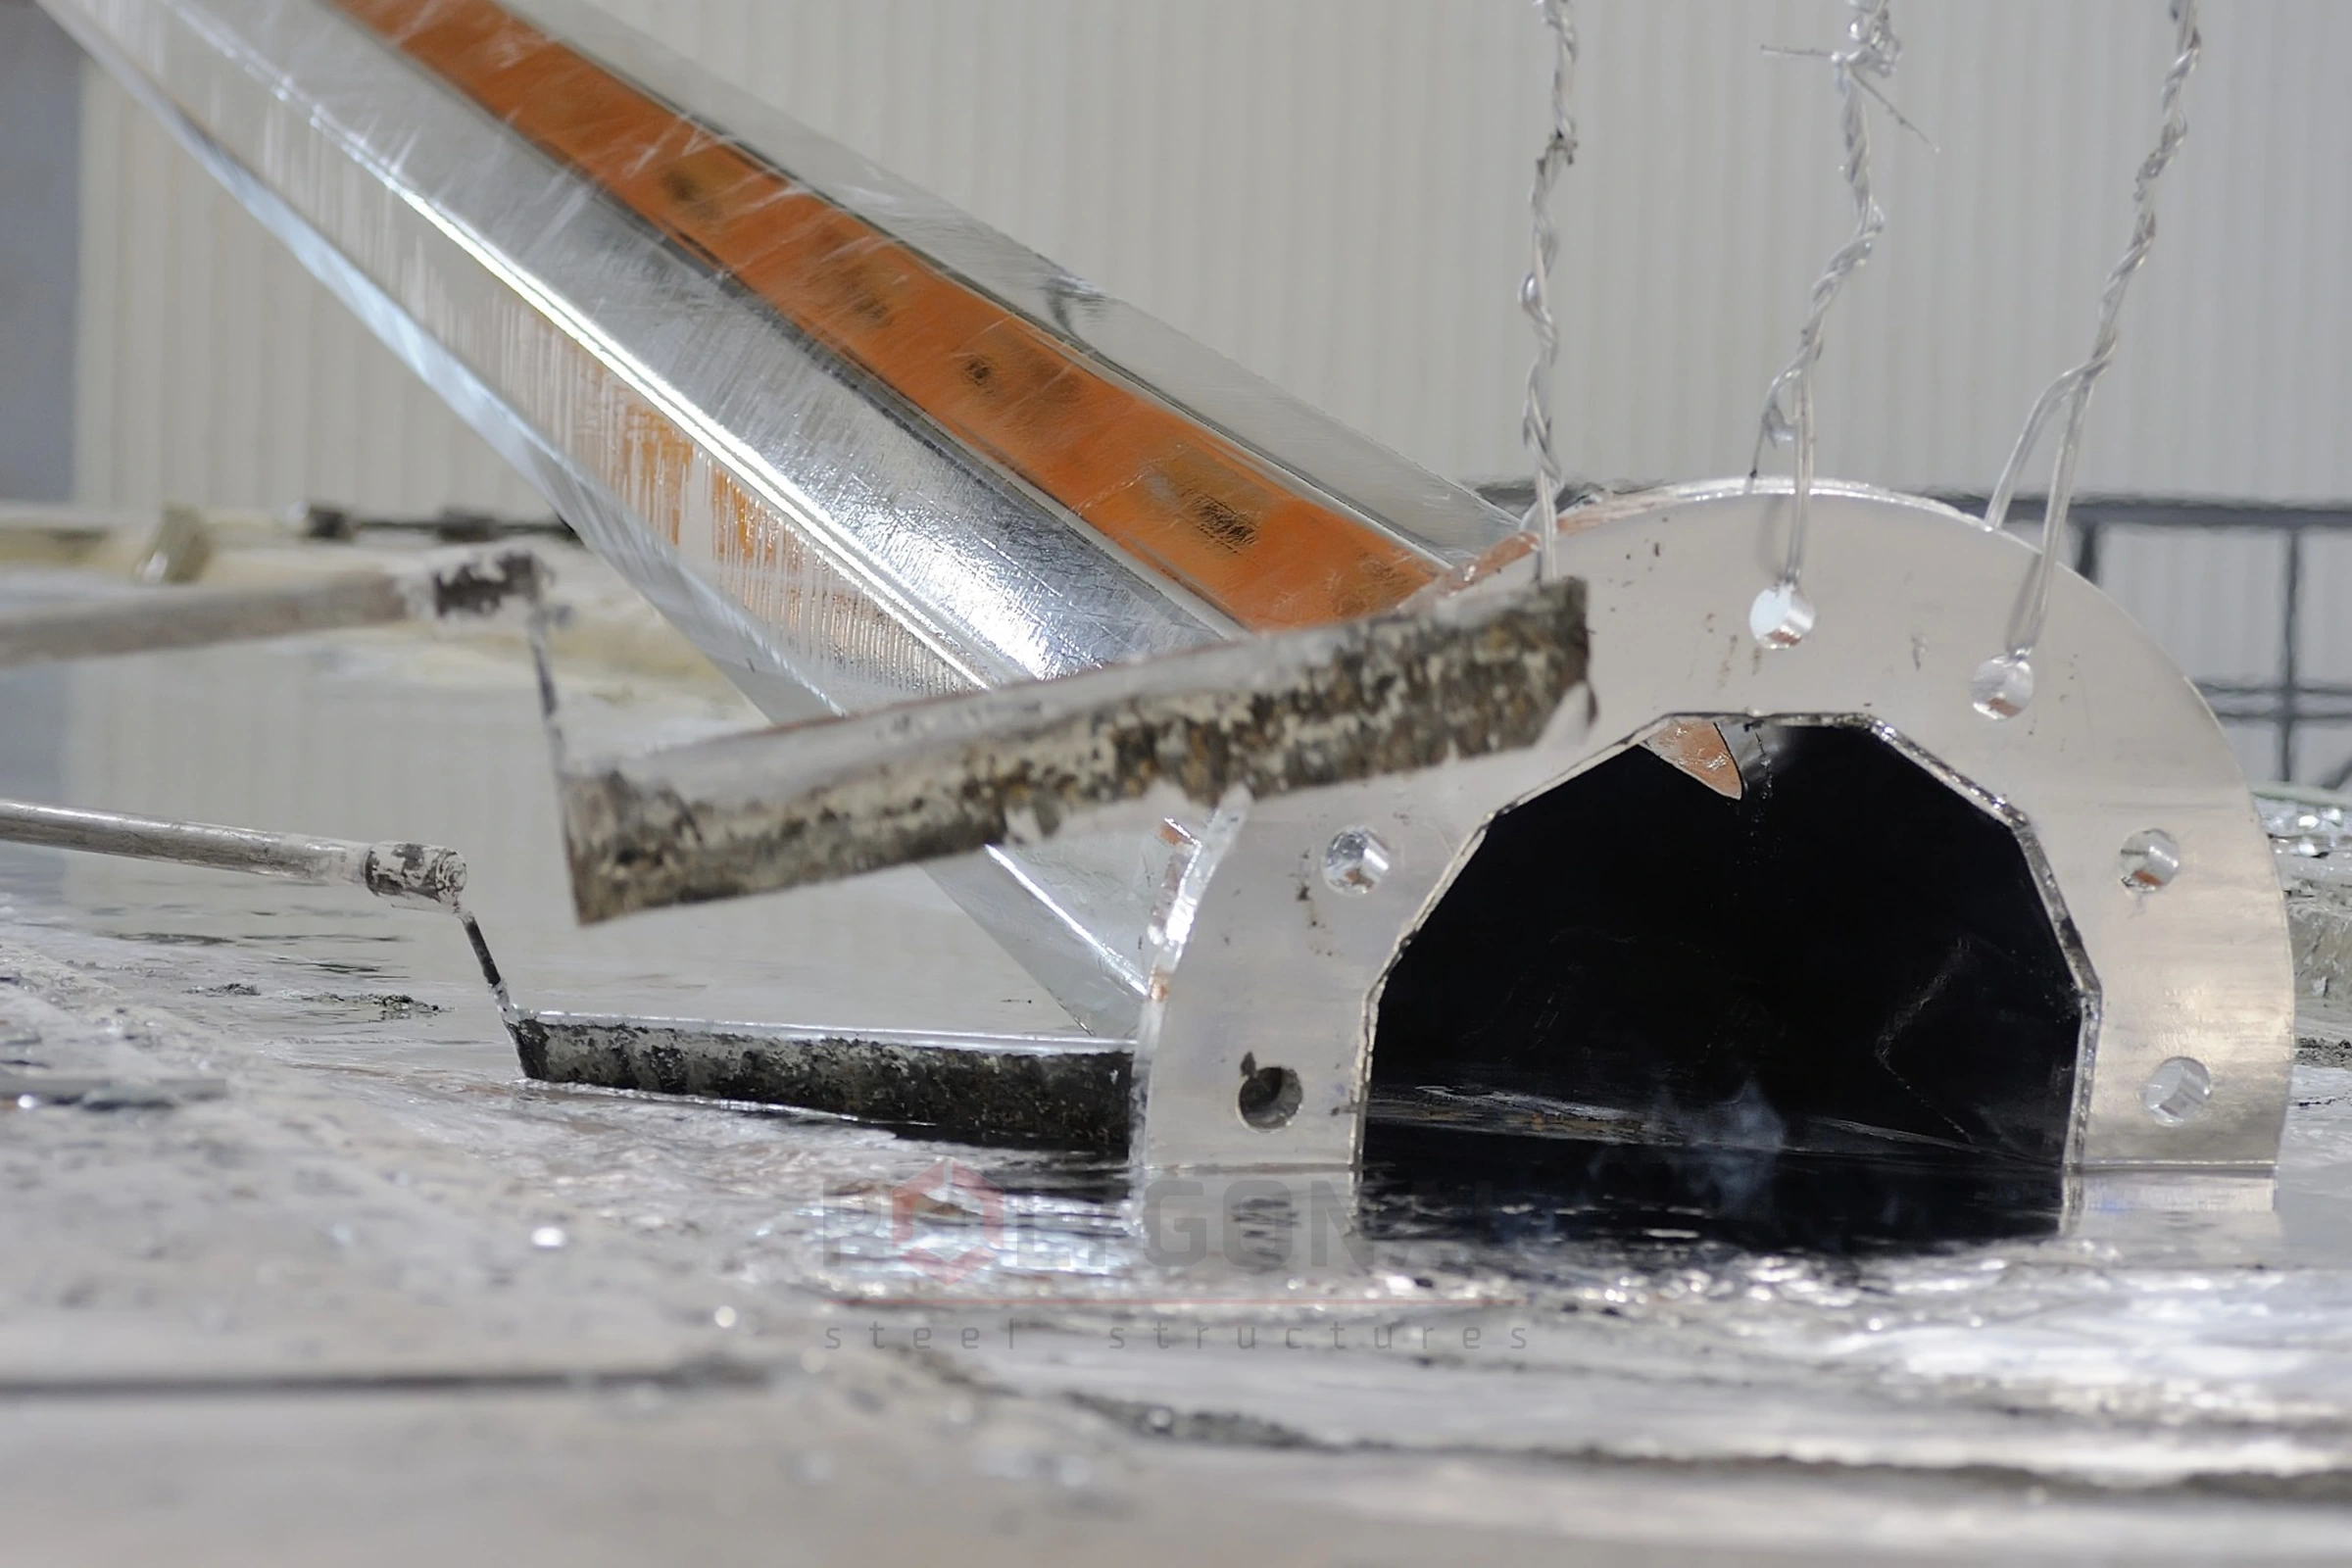
Виріб опускають у розплав цинку, нагрітий приблизно до 450 °C, а перед цим він проходить знежирення, травлення й флюсування в окремих ваннах. Щоб кожна поверхня, зовнішня й внутрішня, пройшла всі ці операції, рідини, повітря й цинк мають вільно заходити в усі порожнини та вільно з них виходити.
Повітряна кишеня залишає поверхню без покриття. Ще небезпечніше, коли в замкненому об’ємі лишається рідина: за температури розплаву вона закипає, тиск зростає, виріб може покоробитися або вибухнути, що загрожує людям біля ванни. Тому закритих відсіків уникають або передбачають їхню вентиляцію.
Найкраще порадитися із заводом, що цинкує, ще до проєктування чи виготовлення: невелика зміна форми на кресленні коштує значно менше, ніж переробка готового виробу. Найдешевше цинкувати вузли, які займають у ванні мало місця. Розмір нашої ванни — 13 000 × 1 600 × 3 200 мм (довжина × ширина × глибина). Якщо виріб не вміщається у ванну, його іноді занурюють двома заходами, перевернувши, але це трапляється рідше, і такий спосіб погоджують окремо. Докладніше про послугу — Гаряче цинкування.
Вентиляційні й зливні отвори
- робіть отвори з обох кінців порожнистого елемента, розташовуючи їх по діагоналі, у верхній і нижній точках, якомога ближче до заглушеного торця чи кута: угорі виходить повітря, унизу стікає цинк;
- чим більший отвір, тим легше й чистіше йде цинкування; для дрібних виробів зазвичай беруть отвір не менше Ø10 мм, а для великих — приблизно чверть діаметра елемента;
- зрізані кути ефективніші за круглі отвори, бо мають більшу площу перерізу; якщо отвори круглі, ставте їх упритул до кутів і країв;
- у дуже довгих порожнистих профілях (понад 6 м) отвори мають бути більшими або їх потрібно більше;
- у зварних коробчастих перерізах отвір відступає від краю шва на 10–20 мм залежно від розміру шва: що товстіший шов, то далі від нього отвір;
- у двотаврових балках не свердліть отвори в зоні переходу полиці в стінку: вентиляцію краще зробити в ребрі жорсткості чи пластині;
- отвори й зрізи зручніше виконати до складання, поки доступні кути; точне положення залежить від того, як виріб занурюватимуть, тому погоджуйте його із цинкувальним заводом.
Рекомендовані діаметри отворів і розміри зрізів для кожної форми та розміру перерізу дивіться в табл. А.2 стандарту ISO 14713-2:2019. Користуйтеся актуальною редакцією: у старіших виданнях і в переписаних із них таблицях цифри відрізняються.
З’єднання внапуск і вузькі зазори
Коли дві пластини лежать одна на одній, між ними може опинитися рідина з ванн підготовки: у розплаві вона перетворюється на пару. Тому перекриті зони теж вентилюють, залежно від площі перекриття:
- до 100 см² — шов по всьому контуру без пропусків; деталі мають бути сухими, гладкими й прилягати без зазорів;
- від 100 до 1000 см² — два отвори понад 12 мм у кутах, що лежать по діагоналі (або дві перерви шва завдовжки понад 25 мм);
- від 1000 до 2500 см² — чотири такі отвори чи перерви в кутах;
- понад 2500 см² — отвори діаметром понад 12 мм біля кутів, а далі вздовж контуру з кроком не більше 300 мм (або перерви шва понад 25 мм з таким самим кроком).
Вузькі зазори між поверхнями, що торкаються, пропускають рідину досередини, але цинк туди не потрапляє: пізніше з зазору виступають патьоки, які псують вигляд покриття. Тому шви виконують без пропусків, хіба що вони перекривають невентильований простір, а болтові з’єднання краще збирати вже після цинкування.
Напруження, товщина й форма виробу
Після холодного штампування, зварювання, газового різання, свердління і навіть прокатування в металі лишаються внутрішні напруження. У розплаві (~450 °C) частина з них знімається, і деталь може деформуватися, а в рідкісних випадках — розтріскатися.
- проєктуйте симетричні перерізи й уникайте різкої різниці товщини в одному вузлі, наприклад тонкого листа, приварного до товстих кутників: тонкий і товстий метал нагріваються й остигають з різною швидкістю; для зварних вузлів ми просимо тримати відношення найбільшої товщини до найменшої не більше 5:1;
- добирайте порядок і спосіб зварювання так, щоб незбалансовані напруження й різниця теплового розширення були якнайменшими;
- якщо напруження великі, перед цинкуванням може знадобитися термообробка;
- уникайте місцевого холодного деформування, а для гнуття дотримуйтеся мінімальних радіусів зі стандартів на сталь;
- загартовані й високоміцні сталі з межею текучості понад 650 МПа більш схильні до розтріскування у ванні, тому для них варто звернутися до фахівця, а напруження зняти ще до травлення;
- великі плоскі листи схильні до коробління: їх краще підсилювати ребрами чи профілюванням, а листи на рамі кріпити з отворами в кутах рами.
Сталь і стан поверхні
Склад сталі, передусім кремній і фосфор, визначає вигляд і товщину покриття: при кремнії менше 0,03% і фосфорі менше 0,02% покриття тонке й блискуче, при 0,14–0,25% кремнію воно блискуче або матове, а в діапазонах 0,03–0,14% і понад 0,25% виходить товстішим, темнішим і грубішим. Докладніше про вибір сталі — у чек-листі підготовки.
Перед травленням з поверхні прибирають усе, що кислота не знімає: фарбу, мастило, залишки прокатної оліфи, маркування, етикетки, клей, зварювальний шлак і спреї від бризок. Спреї краще брати без силікону й не зловживати ними. Кромки після газового, лазерного чи плазмового різання зачищають, а гострі краї знімають: інакше мінімальну товщину покриття отримати складніше. Для швів добирають дріт або електроди з низьким вмістом кремнію, щоб покриття на шві не відрізнялося від решти поверхні.
Допуски, кріплення й передача на цинкування
- враховуйте товщину покриття на спряжених поверхнях і в отворах: на плоских поверхнях припуск не менше 1 мм вважають прийнятним;
- різьбу на болтах виконують за допусками до цинкування, а гайки нарізають після нього, або болти заздалегідь роблять трохи тоншими; внутрішня різьба, нарізана після цинкування, покриття не потребує;
- передбачте точки для підйому й підвішування (підйомні вуха): у ванні виріб увесь час закріплений, а в місцях контакту зі стелажем можуть лишатися сліди;
- оцинковані вироби складайте надійно; щоб на виробах якомога менше з’являлося «плям вологого зберігання», скажіть про це заводу до цинкування, зберігайте вироби з вільним рухом повітря на прокладках, а термозбіжну упаковку не використовуйте — вона затримує воду;
- якщо виріб після цинкування фарбуватимуть або покриватимуть порошковою фарбою (дуплекс-система), повідомте про це завод заздалегідь: вимоги до підготовки поверхні погоджують окремо.
Оновлено:
Поширені запитання про проєктування під цинкування
Навіщо потрібні отвори в порожнистих деталях?
Через них повітря виходить, а цинк заходить і стікає. Без отворів у замкненому об’ємі лишається повітря чи рідина: покриття на внутрішній поверхні не утворюється, а виріб може покоробитися або вибухнути у ванні.
Який мінімальний діаметр вентиляційного отвору?
Для дрібних виробів зазвичай не менше Ø10 мм, для великих — приблизно чверть діаметра елемента. Точні значення для кожного перерізу дивіться в табл. А.2 стандарту ISO 14713-2:2019.
Чи можна цинкувати з’єднання внапуск?
Так, але їх треба вентилювати: невеликі зони до 100 см² заварюють суцільним швом по контуру, а для більших потрібні отвори в кутах залежно від площі. Вузьких зазорів між поверхнями, що торкаються, краще уникати.
Чому тонка деталь, приварена до товстої, може повести?
Тонкий і товстий метал нагріваються й остигають у ванні з різною швидкістю, до цього додаються напруження від зварювання. Допомагають симетричні перерізи, збалансоване зварювання й за потреби термообробка.
З ким узгоджувати конструкцію до виготовлення?
Із цинкувальним заводом ще на етапі креслень: положення отворів, точки підвісу й орієнтація виробу у ванні залежать від техніки занурення. Надішліть нам креслення чи фото — перевіримо конструкцію на закриті порожнини й проблемні вузли.
Продукція за темою: Гаряче цинкування
Ще за темою: Технологія гарячого цинкування: етапи й вимоги · Дефекти гарячого цинкування: причини й запобігання · Товщина цинкового покриття за ДСТУ EN ISO 1461:2024 · Дефекти цинкового покриття: напливи, сіре покриття, відшарування, чорні плями · Гаряче, гальванічне чи холодне цинкування: що обрати · Як підготувати металоконструкцію до гарячого цинкування: чек-лист
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.