
Головна / Послуги / Гаряче цинкування / Дефекти гарячого цинкування: причини й запобігання
Гаряче цинкування
Дефекти гарячого цинкування: причини й запобігання
Довідник дефектів цинкового покриття: як утворюється якісне покриття, як розпізнати кожен дефект, чому він виникає і як його уникнути.
Зміст
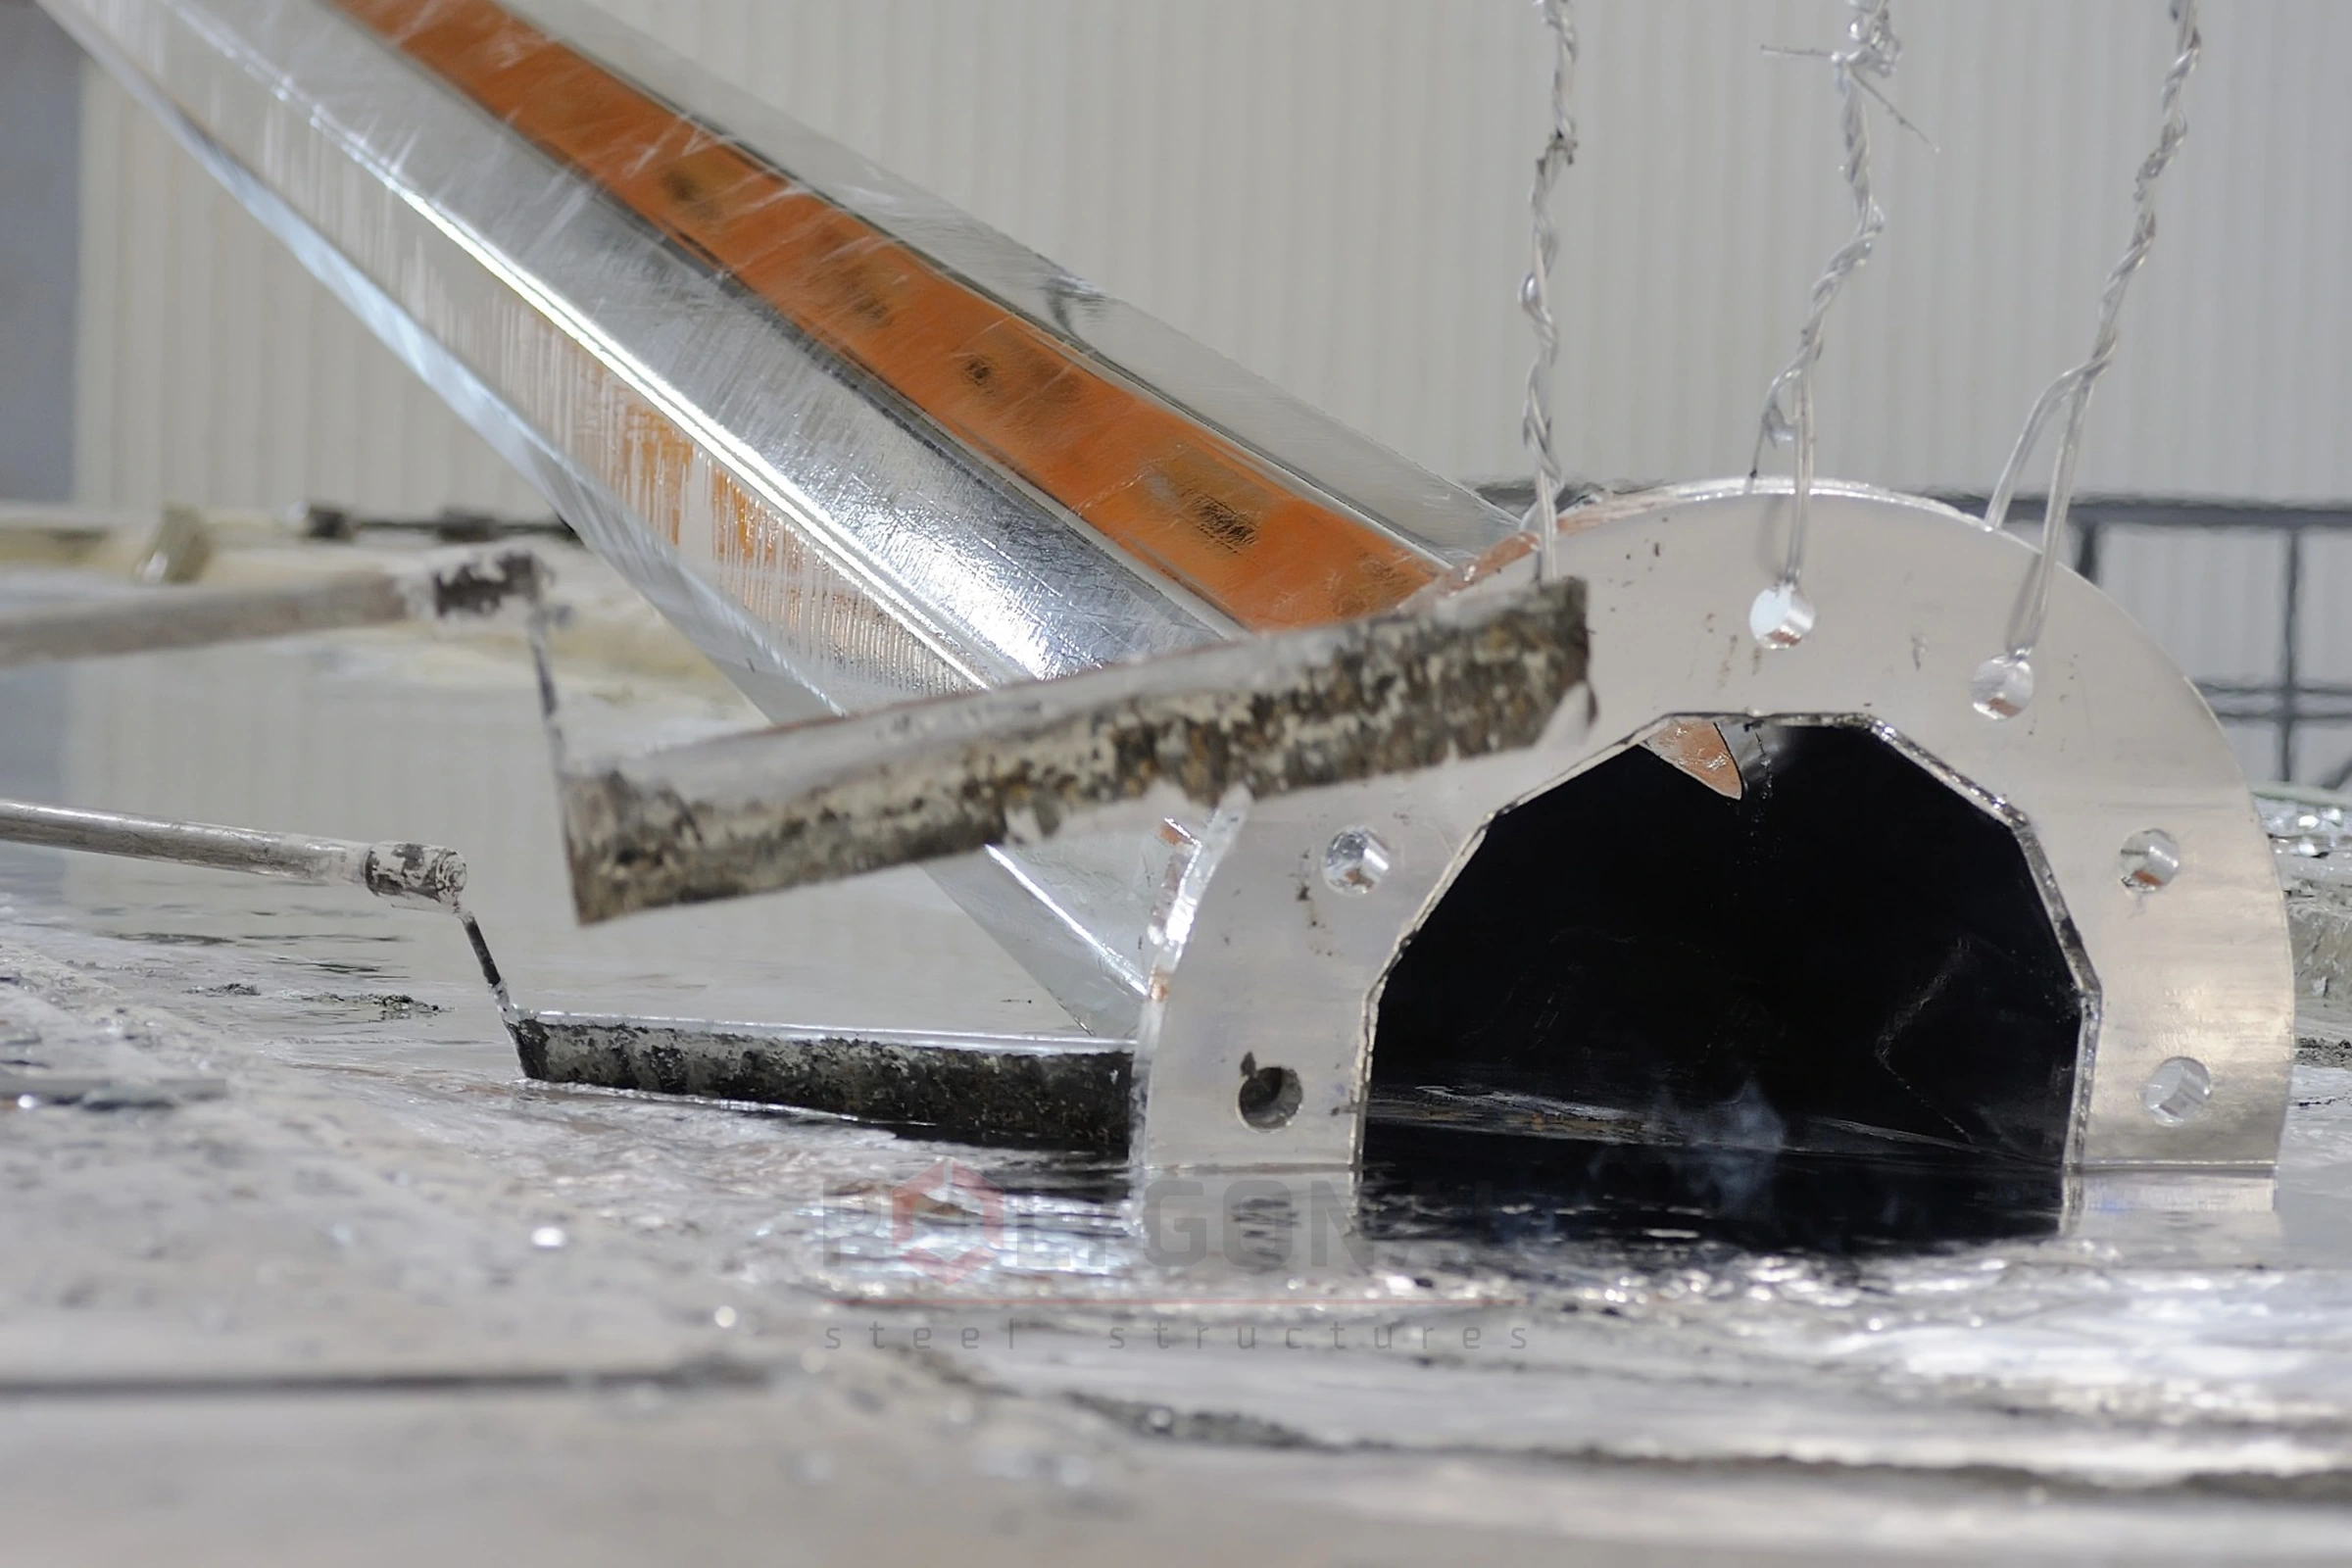
Як утворюється цинкове покриття
Бездоганне цинкування — це занурення готових деталей без дефектів у розплав цинку. На сталевій або чавунній поверхні утворюється шар залізо-цинкового сплаву, а поверх нього — шар цинку. Під час цинкування товстостінних виробів або сталей, які швидко реагують з розплавом, покриття складається лише з шару залізо-цинкового сплаву. У ванні з алюмінієм цей шар пригнічується, і покриття складається тільки із зовнішнього цинкового шару.
Під час занурення в цинк на поверхні, як правило, утворюється товстий шар залізо-цинкового сплаву. Коли виріб виймають, поверх сплаву лягає тонкий шар розплавленого цинку, який застигає під час охолодження. Сплав за цей час продовжує рости. У виробів із великою теплоємністю зовнішній шар цинку може повністю зникнути, і покриття складається тільки із залізо-цинкового сплаву. У сталей із вмістом кремнію від 0,03 до 0,12 % і вище 0,2 % замість щільного шару може утворюватися пухкий, що швидко росте залежно від тривалості занурення.
Під час цинкування в розплаві з вмістом алюмінію близько 0,07 % утворення залізо-цинкового шару сповільнюється: замість звичайних шарів формуються дуже тонкі шари сполук алюмінію із залізом і цинком. Такі покриття значно тонші й складаються здебільшого із зовнішнього цинкового шару.
Після цинкування поверхня блищить, а на ній видно візерунок застигання, схожий на листя папороті. Ділянки з більшою теплоємністю стають сірими через проростання залізо-цинкового шару. У сталей із критичним вмістом кремнію (0,03–0,12 %) сіре покриття трапляється часто: вони дуже швидко реагують із цинком.
Дефекти основного матеріалу та конструкції
Тріщини на виробі до цинкування
Ознаки: тріщини, що були в металі ще до цинкування, помітні лише після нього; вони не повністю заповнені сполуками заліза й цинку, а їхні бічні поверхні вкриті окалиною. Найчастіше це тріщини від загартування.
Як уникнути: вироби з тріщинами слід вибраковувати до цинкування.
Знеміцнення внаслідок штучного старіння
Ознаки: змінюються механічні властивості виробу під дією тепла, деталь стає крихкою й може зламатися під навантаженням без деформації, особливо за низької температури.
Причини: холодна деформація (механічне старіння) або швидке охолодження (загартування). Трапляється лише в деталях із киплячої сталі; у спокійної сталі небезпека практично виключена.
Знеміцнення внаслідок внутрішніх напружень
Ознаки: тріщини вздовж поверхні деталі, заповнені цинком і залізо-цинковим сплавом; помітні неозброєним оком.
Причини: внутрішні напруження розтягу перевищують певний рівень і не були зняті до цинкування; рідкий цинк проникає по межах зерен і викликає розтріскування.
Як уникнути: перед цинкуванням знижувати внутрішні напруження.
Поводки й викривлення
Ознаки: зміна форми й розмірів виробу під час цинкування; сильне викривлення може призвести до тріщин.
Причини: залишкові напруження, а також неправильне занурення виробу у ванну. Рекомендується занурювати виріб якомога швидше.
Тріщини у вигляді сітки
Ознаки: тріщини, що йдуть від основного металу до поверхні у вигляді сітки; трапляються лише в перерізах холоднокатаних тонкостінних сталей із кремнієм.
Як уникнути: такі сталі перед цинкуванням слід відпалювати, щоб знизити внутрішні напруження.
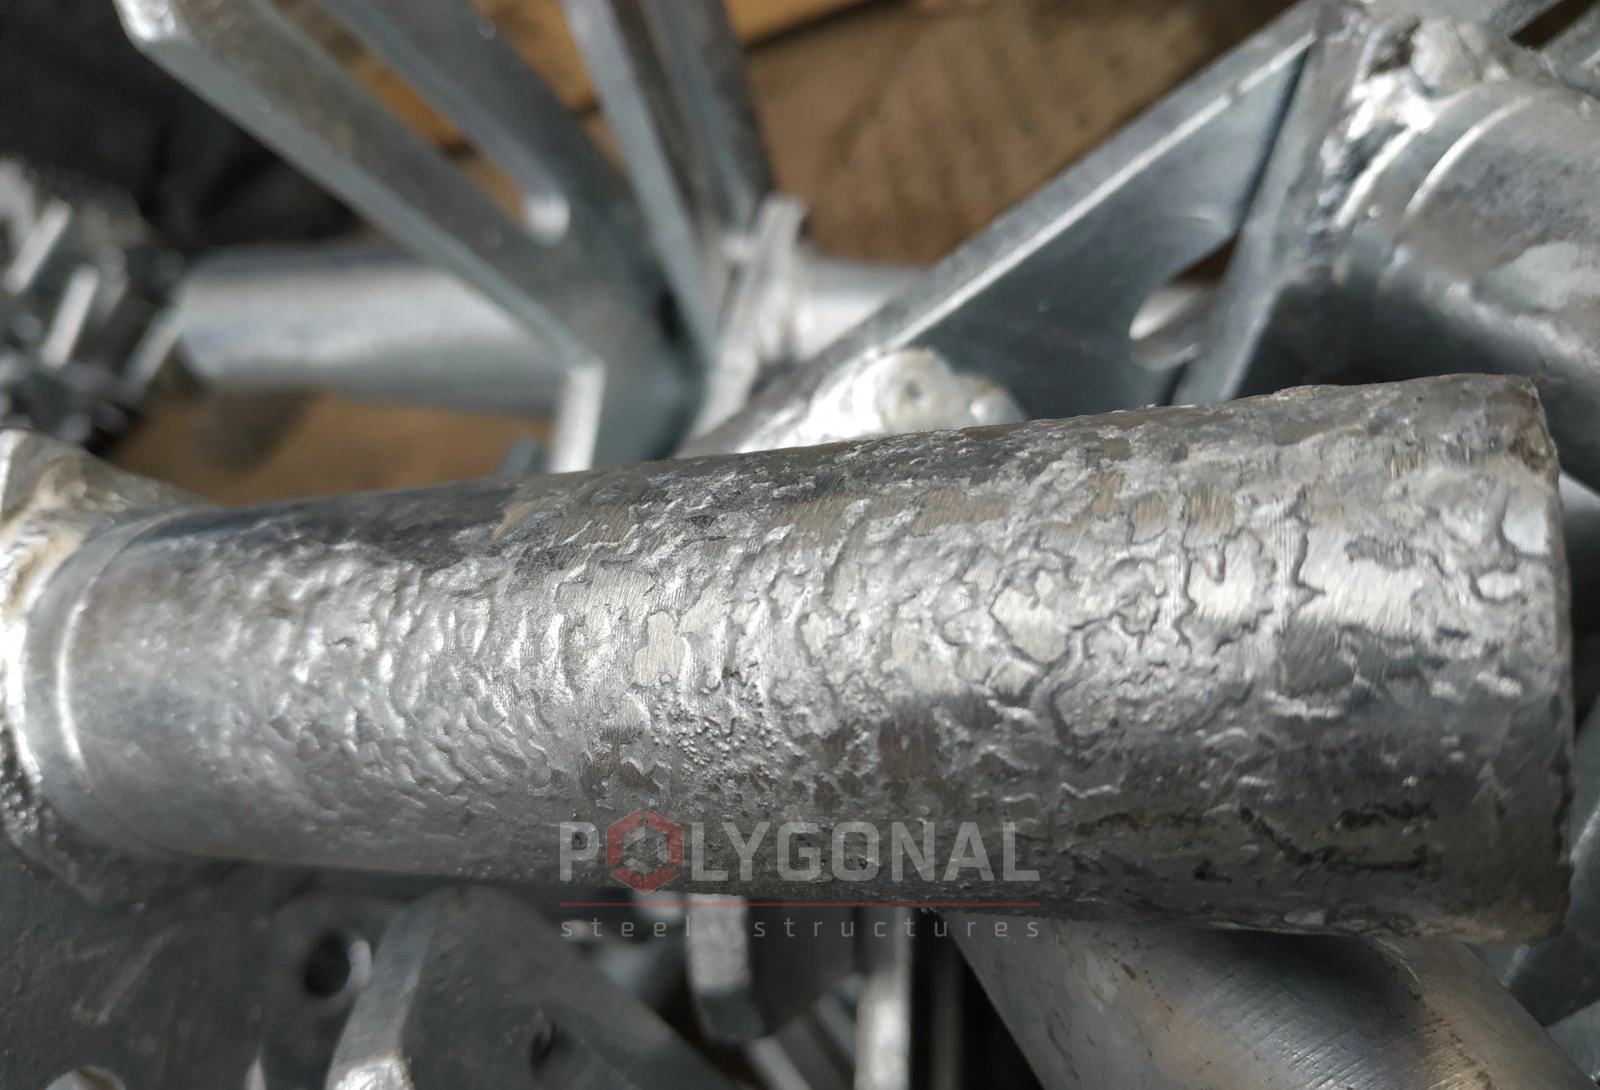
Шорстке покриття
Ознаки: груба поверхня покриття, рівномірна на великій площі або локальна на обмежених ділянках.
Причини: шорсткість поверхні виробу (після цинкування вона збільшується), нерівномірне зростання залізо-цинкового шару, нерівномірне стікання цинку, критичний вміст кремнію й фосфору в окремих місцях. У деяких випадках допомагає відпал поверхні сталі.
Смугасте (хвилясте) покриття
Ознаки: паралельні тонкі або товсті смуги різної довжини, завжди вздовж напрямку прокатування.
Причини: взаємодія кристалічної структури поверхневого шару з розплавом і хімічний склад шарів; локальні пошкодження чи холодна деформація поверхні. Причини до кінця не з’ясовані; іноді допомагає відпал.
Лускате відшарування
Ознаки: плоскі відшарування на поверхні прокату, що стають помітнішими після цинкування (язички, смужки, точки).
Причини: дефект виникає під час прокатування; під час цинкування цинк проникає між відшаруванням і основним металом, і воно піднімається.
Як уникнути: перед цинкуванням дефект видаляють механічно; дрібні відшарування іноді видаляє відпал.
Задирки
Ознаки: тонкі, найчастіше довгі частинки, що видавились із виробу або прикріпились до нього під час зварювання, гравіювання, тиснення чи фрезерування; після цинкування помітніші.
Причини: під час травлення задирки відпадають і плавають у ванні цинкування, прикріплюючись до виробів.
Як уникнути: перед цинкуванням стружку видаляють механічно; вільну стружку іноді можна прибрати швидким травленням або відпалом.
Підгар під час цинкування чавуну
Ознаки: грубе, шорстке, нерівномірне покриття, іноді з чорними крапками; на кромках може утворюватися спучування.
Причини: окислення чавунних виробів під час загартування, проведеного до цинкування; дрібні окислені частинки погіршують процес.
Дефекти гарячого цинкування
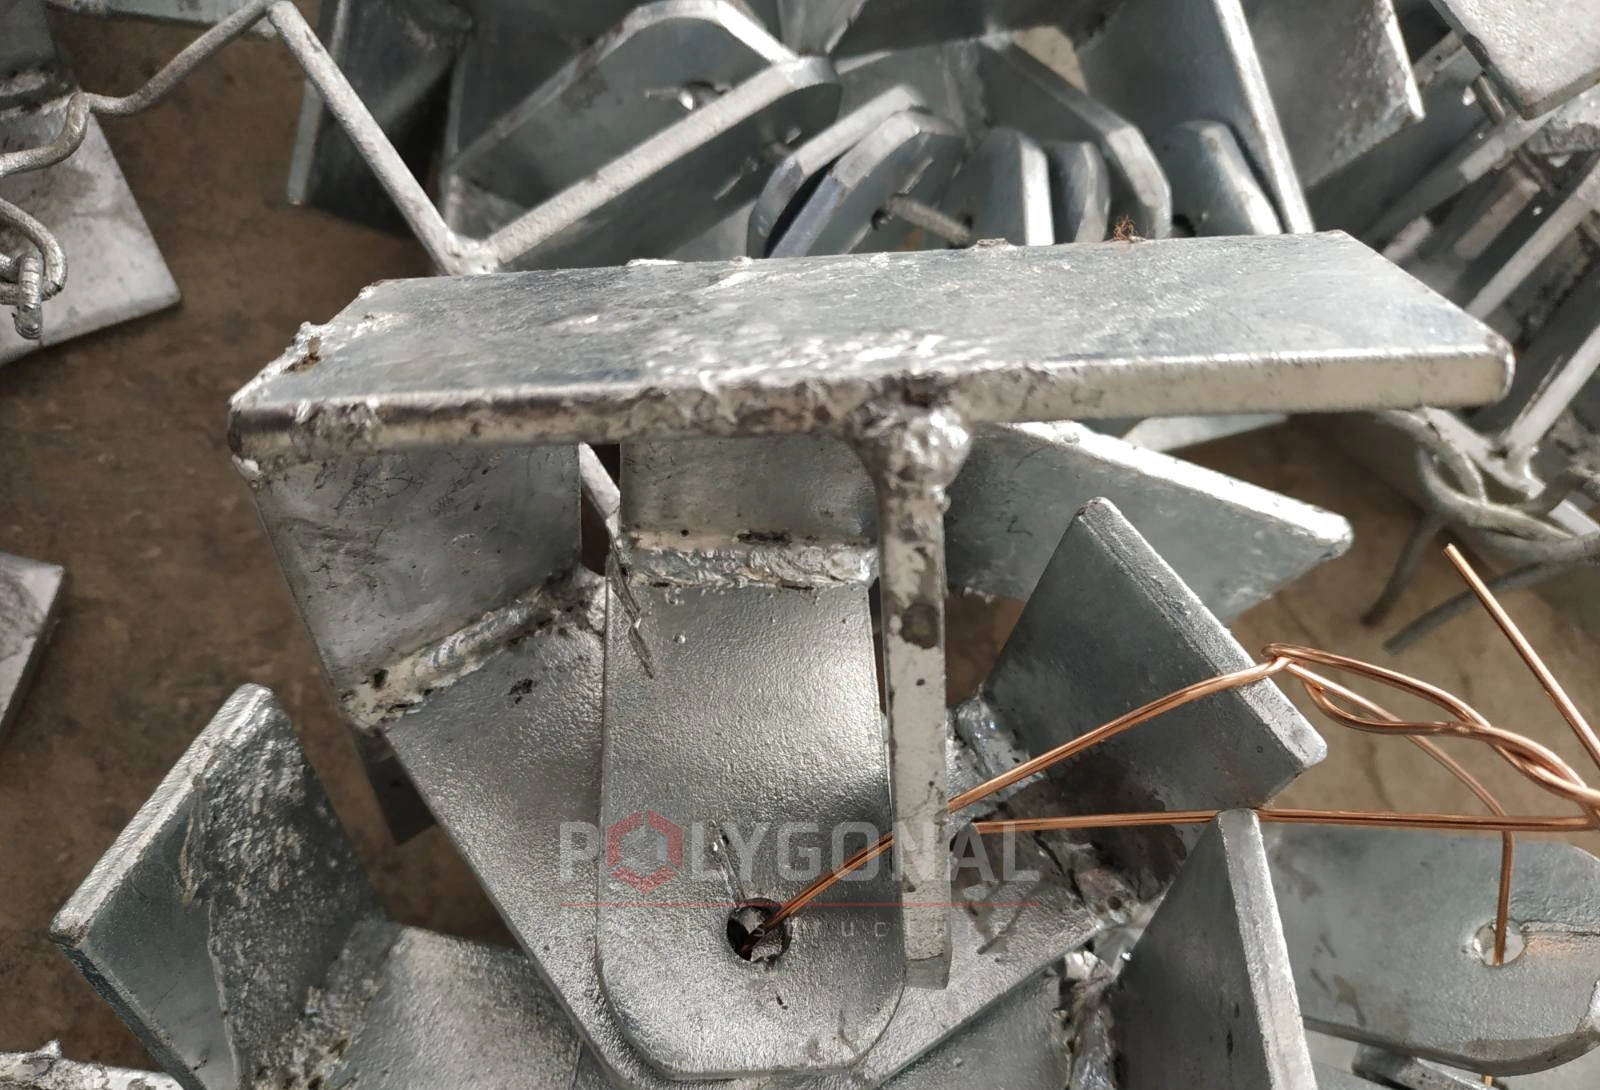
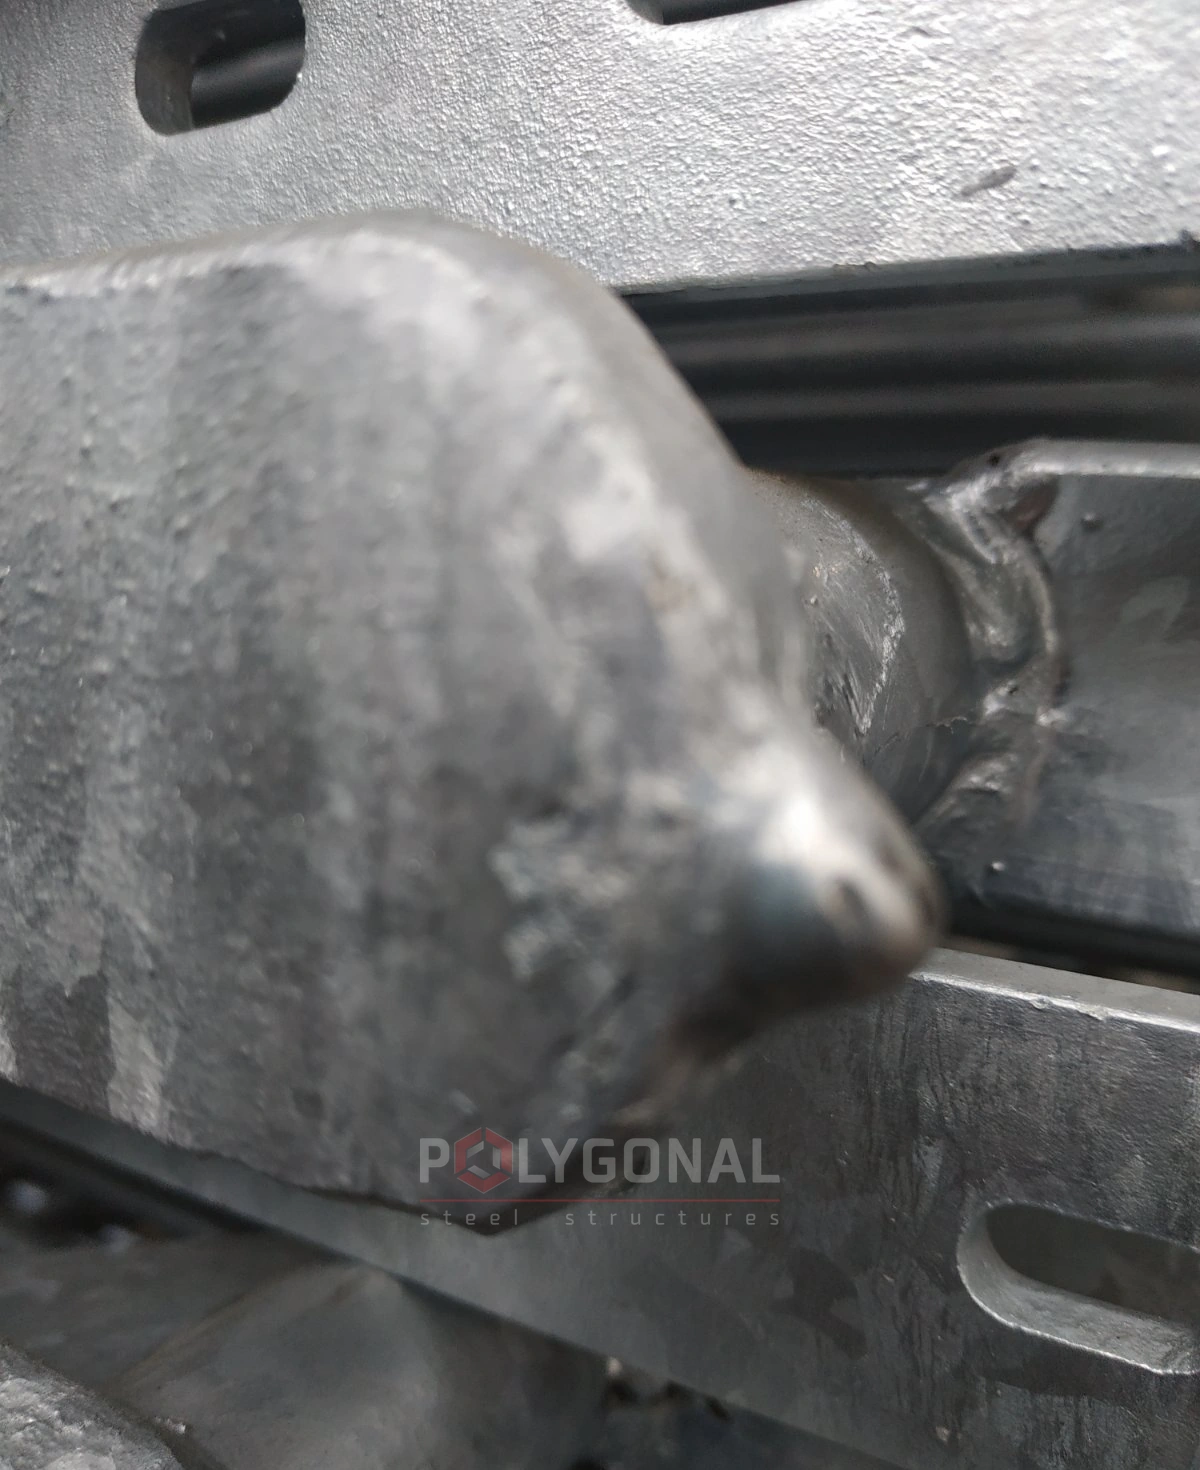
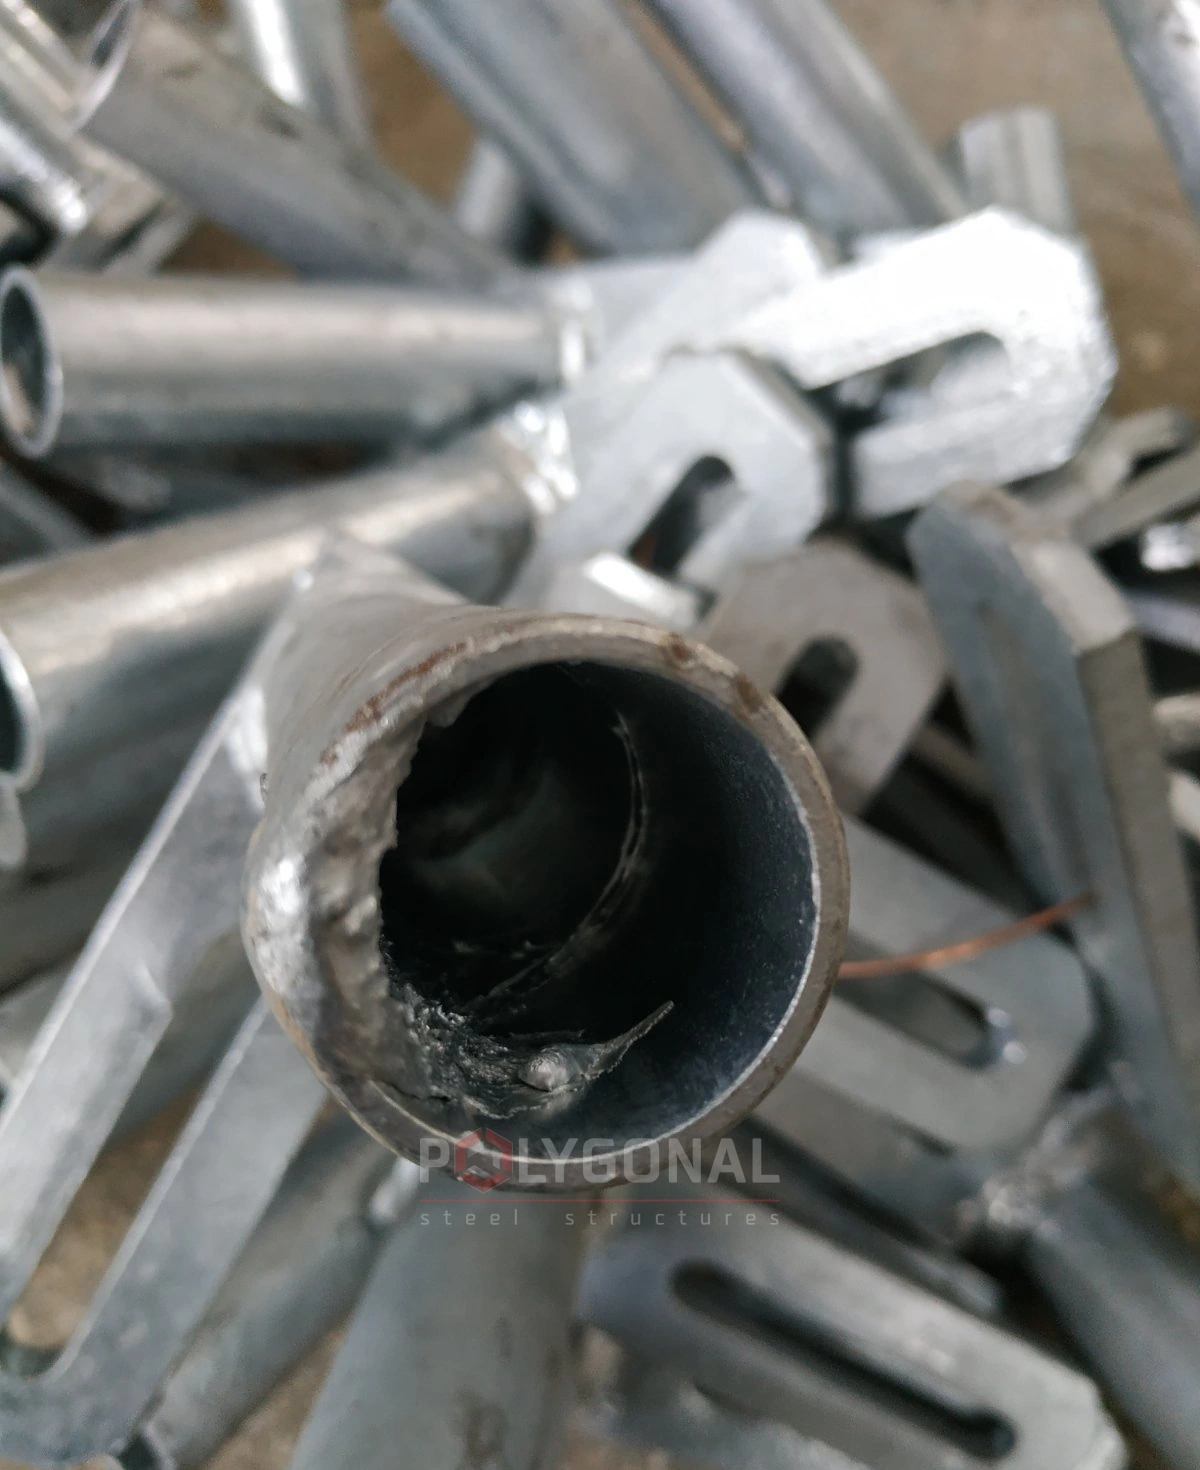
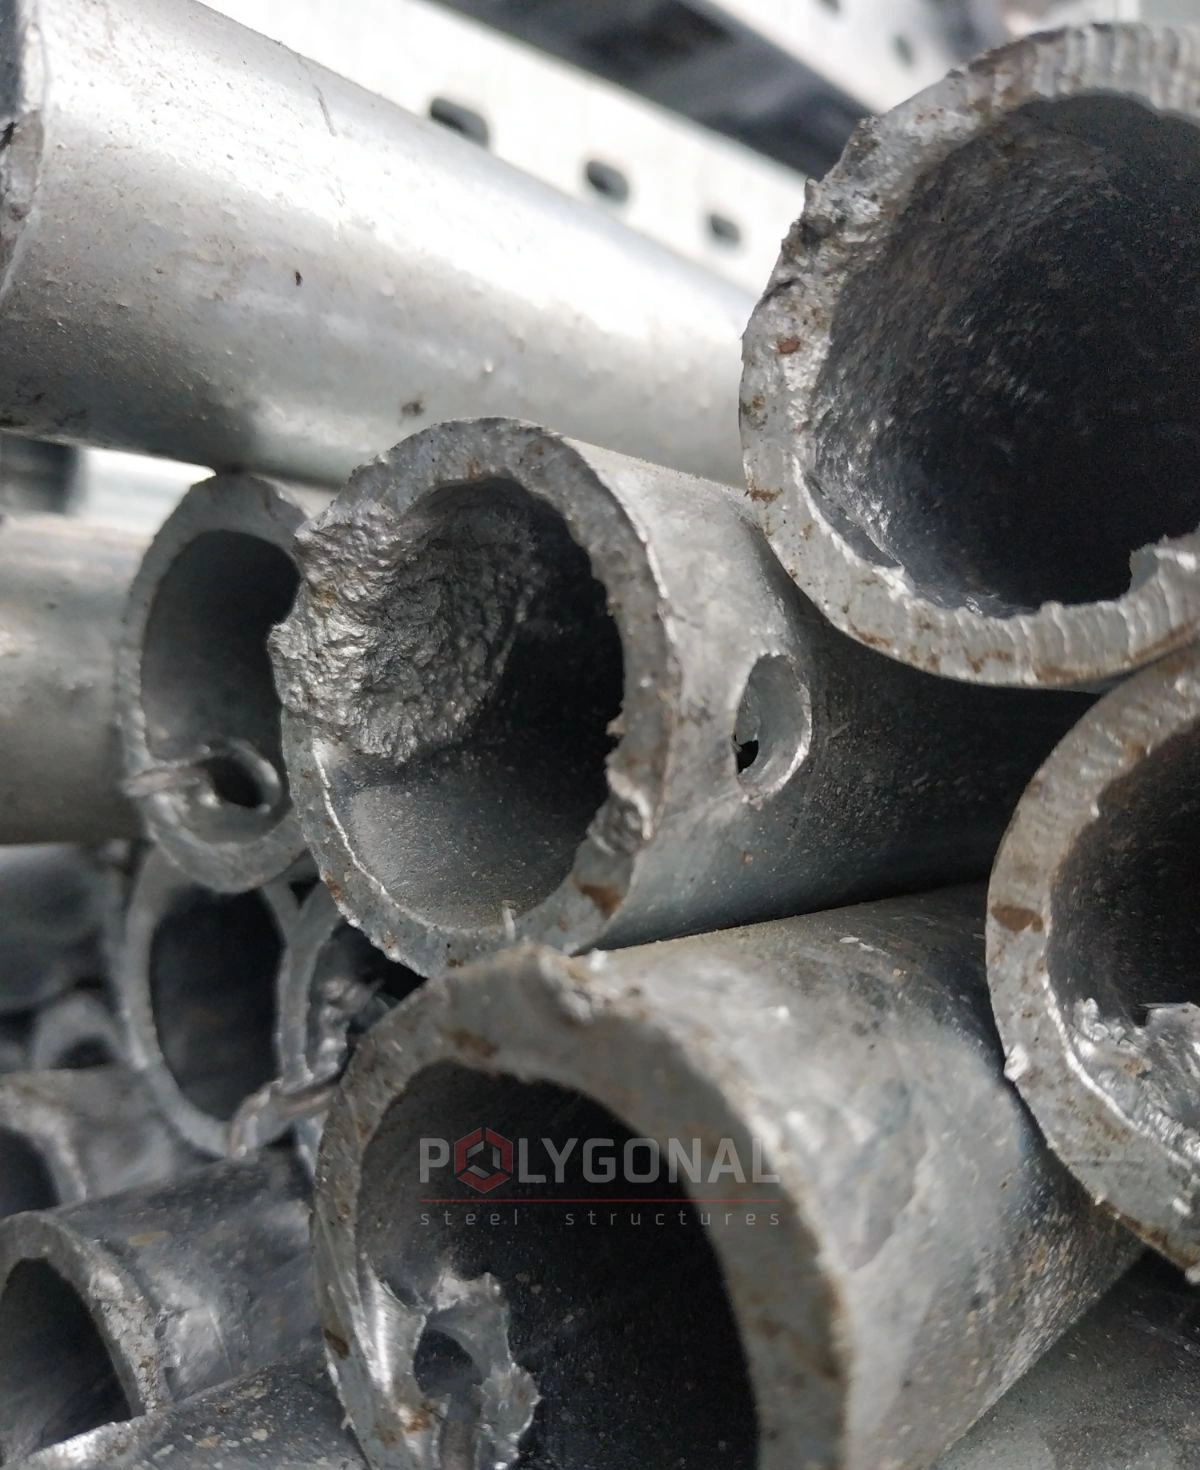
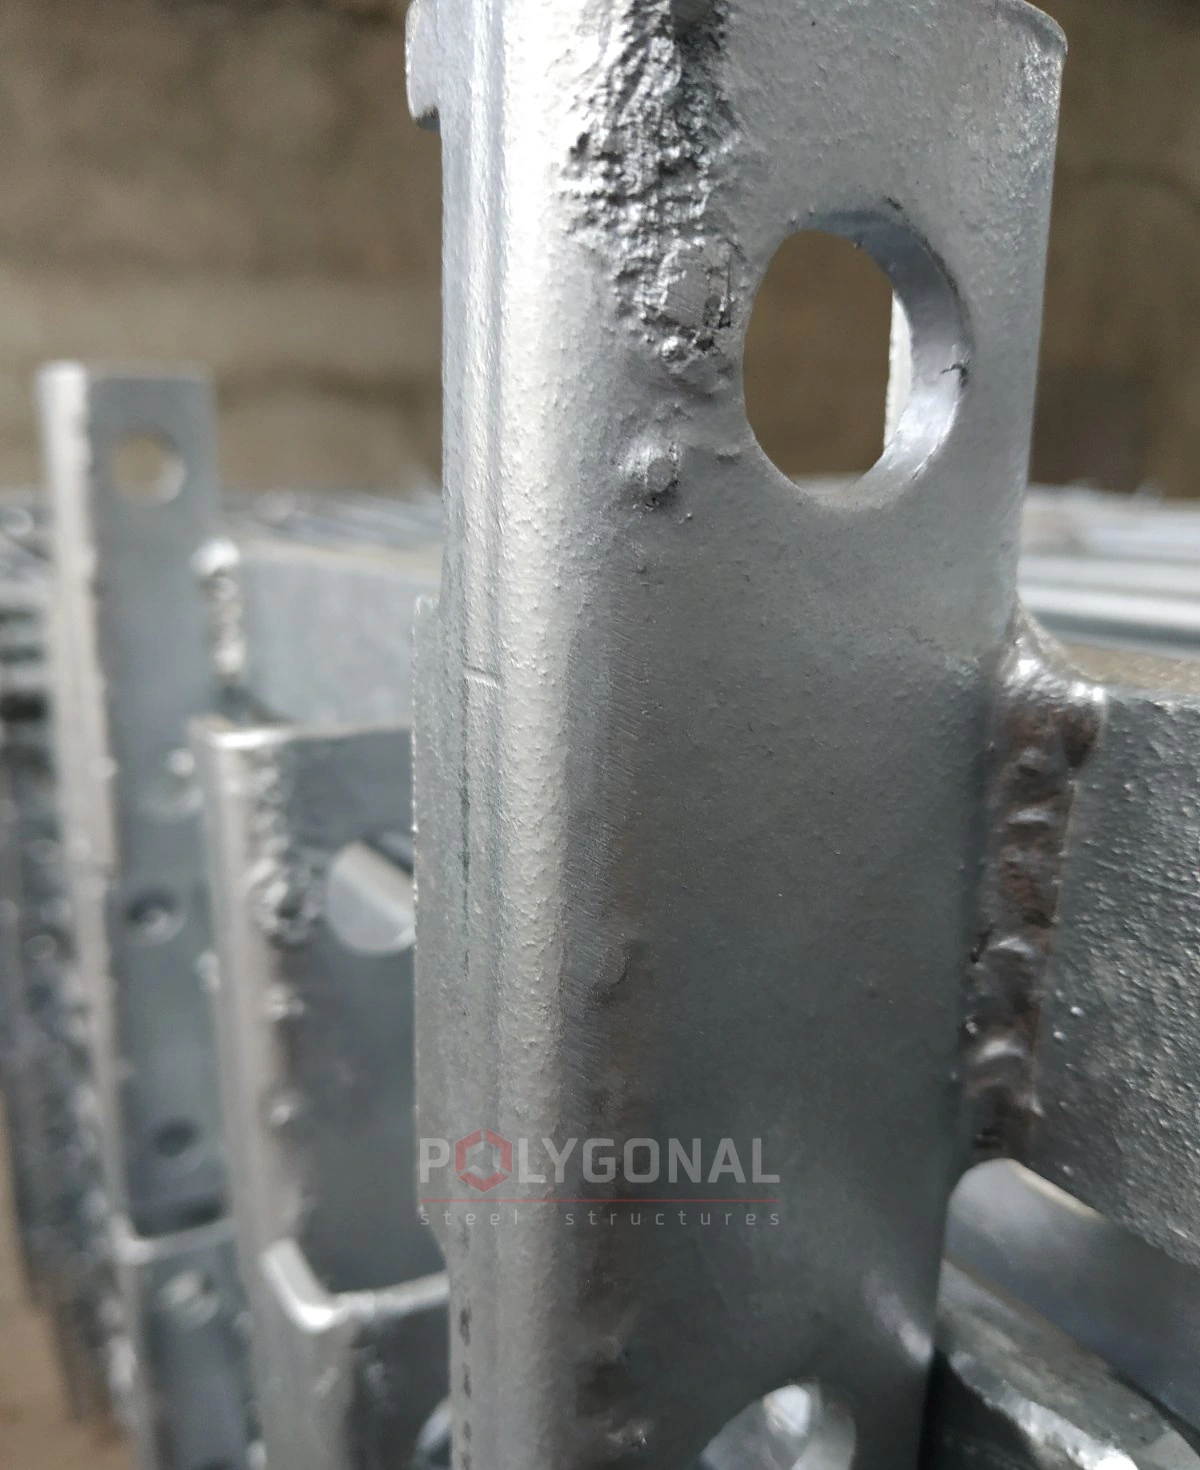
Дефекти підготовки поверхні та роботи у ванні
Окрему групу становлять дефекти, пов’язані з підготовкою поверхні та режимом у ванні. Їх описано в статті Дефекти цинкового покриття: напливи, сіре покриття, відшарування, чорні плями: плоскі напливи (підтікання), краплинні напливи («сльози»), чорні плями, роз’їдання, здуття (бульбашки) під час травлення, воднева крихкість (уповільнене руйнування), травильні та флюсові виділення, горбки, свинцева піна, зміна кольору покриття, краплі й патьоки, зола й флюсові залишки, склеювання (контактні плями), відбитки, сіре покриття, відшарування покриття, лущення (відшарування верхнього шару цинку).
Корозійні явища під час зберігання та експлуатації
Біла іржа
Ознаки: білі або світло-сірі шари оксидів і гідроксидів цинку; якщо кородує шар сплаву, з’являється коричневе забарвлення від гідроксиду заліза.
Причини: зберігання оцинкованих виробів у вологій атмосфері, особливо під конденсатом; кислі пари й солі у волозі посилюють утворення.
Як уникнути: зберігати в сухому, добре провітрюваному місці; за потреби вироби легко змащують (повного захисту це не дає); уникати контакту із солями.
Точкова корозія
Ознаки: золотисто-каштанові ураження, що можуть доходити до сталі.
Причини: агресивні гігроскопічні тверді речовини (наприклад, сіль) потрапляють на покриття й довго там лишаються; ураження з’являються здебільшого на щойно оцинкованих деталях, доки не утворився захисний шар карбонату цинку.
Як уникнути: не допускати контакту з такими речовинами.
Коричневе забарвлення
Ознаки: коричневе забарвлення після витримки на повітрі; на великих площах або локально по межах кристалів цинку.
Причини: корозія; коли роз’їдається шар сплаву, іони заліза виходять крізь пори й дають гідроксид заліза. Залежить від умов зберігання, а не від процесу цинкування; сталь при цьому захищена залізо-цинковим сплавом.
Забруднення сторонньою іржею
Ознаки: червоно-коричневі відкладення на оцинкованих виробах.
Причини: іржа з неоцинкованих сталевих виробів переноситься дощем чи вітром на оцинковані.
Бульбашки на цинковому покритті
Ознаки: плоскі здуття або бульбашки, що лопнули, на межі залізо-цинкового шару й зовнішнього цинкового шару.
Причини: у водному середовищі корозія покриття породжує водень, який здуває зовнішній шар цинку. Не плутати з бульбашками від травлення: тут є ознаки корозії.
Оновлено:
Поширені запитання про дефекти гарячого цинкування
Як уникнути білої іржі під час зберігання?
Зберігати оцинковані вироби в сухому, добре провітрюваному місці, уникати контакту із солями; за потреби легко змащувати (повного захисту це не дає).
Чому оцинковані вироби не можна складати гарячими один на одного?
Через ефект Киркендалла реакція цинку зі сталлю триває й нижче температури плавлення цинку, що спричиняє лущення (відшарування зовнішнього шару цинку). Після цинкування виріб охолоджують до температури нижче 200 °C і не використовують за високої температури.
Продукція за темою: Гаряче цинкування
Ще за темою: Технологія гарячого цинкування: етапи й вимоги · Товщина цинкового покриття за ДСТУ EN ISO 1461:2024 · Дефекти цинкового покриття: напливи, сіре покриття, відшарування, чорні плями · Гаряче, гальванічне чи холодне цинкування: що обрати · Як підготувати металоконструкцію до гарячого цинкування: чек-лист · Проєктування конструкцій під гаряче цинкування: отвори, шви, напруження
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.