
Главная / Услуги / Горячее цинкование / Дефекты горячего цинкования: причины и профилактика
Горячее цинкование
Дефекты горячего цинкования: причины и профилактика
Справочник дефектов цинкового покрытия: как образуется качественное покрытие, как распознать каждый дефект, почему он возникает и как его избежать.
Содержание
Как образуется цинковое покрытие
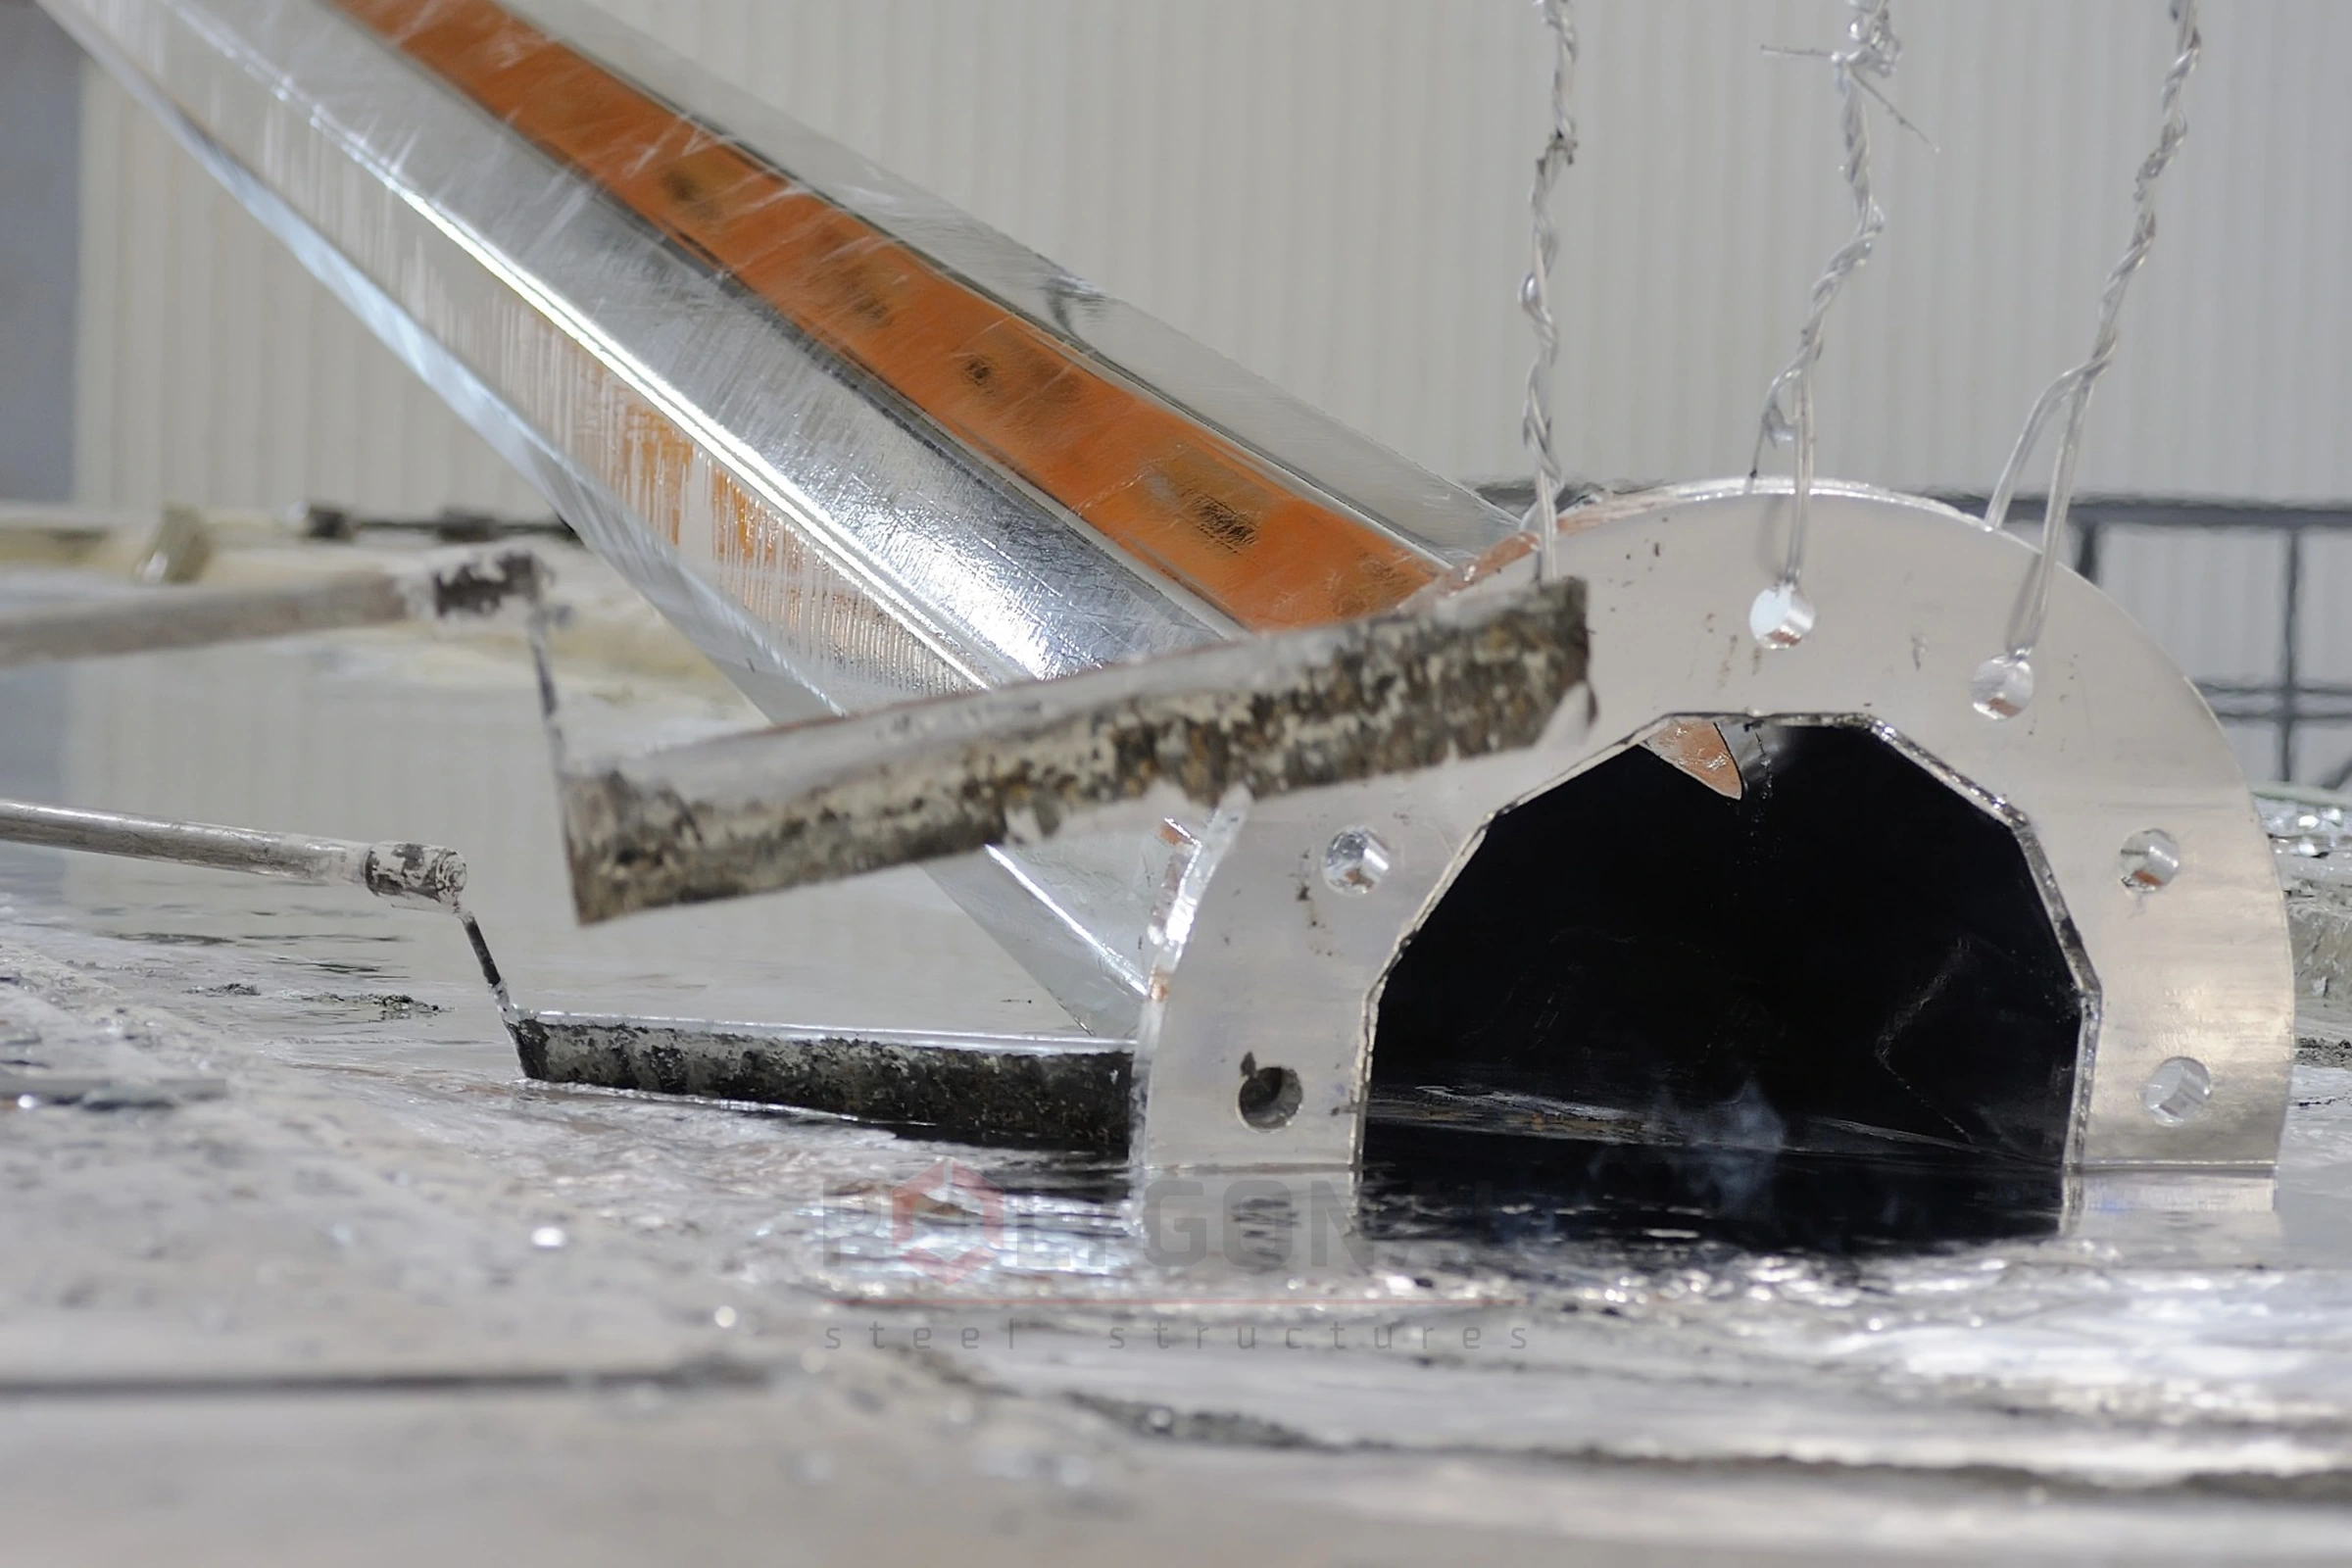
Безупречное цинкование — это погружение готовых деталей без дефектов в расплав цинка. На стальной или чугунной поверхности образуется слой железо-цинкового сплава, а поверх него — слой цинка. При цинковании толстостенных изделий или сталей, быстро реагирующих с расплавом, покрытие состоит только из слоя железо-цинкового сплава. В ванне с алюминием этот слой подавляется, и покрытие состоит только из наружного цинкового слоя.
При погружении в цинк на поверхности, как правило, образуется толстый слой железо-цинкового сплава. Когда изделие вынимают, поверх сплава ложится тонкий слой расплавленного цинка, который застывает при охлаждении. Сплав за это время продолжает расти. У изделий с большой теплоёмкостью наружный слой цинка может полностью исчезнуть, и покрытие состоит только из железо-цинкового сплава. В сталях с содержанием кремния от 0,03 до 0,12 % и выше 0,2 % вместо плотного слоя может образоваться рыхлый, быстро растущий в зависимости от времени погружения.
При цинковании в расплаве с содержанием алюминия около 0,07 % образование железо-цинкового слоя замедляется: вместо обычных слоёв формируются очень тонкие слои соединений алюминия с железом и цинком. Такие покрытия значительно тоньше и состоят в основном из наружного цинкового слоя.
После цинкования поверхность блестит, на ней виден узор застывания, похожий на листья папоротника. Участки с большей теплоёмкостью становятся серыми из-за прорастания железо-цинкового слоя. У сталей с критическим содержанием кремния (0,03–0,12 %) серое покрытие встречается часто: они очень быстро реагируют с цинком.
Дефекты основного материала и конструкции
Трещины на изделии до цинкования
Признаки: трещины, бывшие в металле до цинкования, заметны только после него; они не полностью заполнены соединениями железа и цинка, а их боковые поверхности покрыты окалиной. Чаще всего это трещины от закалки.
Как избежать: изделия с трещинами нужно выбраковывать до цинкования.
Разупрочнение вследствие искусственного старения
Признаки: меняются механические свойства изделия под действием тепла, деталь становится хрупкой и может сломаться под нагрузкой без деформации, особенно при низкой температуре.
Причины: холодная деформация (механическое старение) или быстрое охлаждение (закалка). Встречается только в деталях из кипящей стали; у спокойной стали опасность практически исключена.
Разупрочнение вследствие внутренних напряжений
Признаки: трещины вдоль поверхности детали, заполненные цинком и железо-цинковым сплавом; видны невооружённым глазом.
Причины: внутренние напряжения растяжения превышают определённый уровень и не были сняты до цинкования; жидкий цинк проникает по границам зёрен и вызывает растрескивание.
Как избежать: перед цинкованием снижать внутренние напряжения.
Поводки и искривления
Признаки: изменение формы и размеров изделия при цинковании; сильное искривление может привести к трещинам.
Причины: остаточные напряжения, а также неправильное погружение изделия в ванну. Рекомендуется погружать изделие как можно быстрее.
Трещины в виде сетки
Признаки: трещины, идущие от основного металла к поверхности в виде сетки; встречаются только в сечениях холоднокатаных тонкостенных сталей, содержащих кремний.
Как избежать: такие стали перед цинкованием следует отжигать, чтобы снизить внутренние напряжения.
Шероховатое покрытие
Признаки: грубая поверхность покрытия, равномерная на большой площади или локальная на ограниченных участках.
Причины: шероховатость поверхности изделия (после цинкования она увеличивается), неравномерный рост железо-цинкового слоя, неравномерное стекание цинка, критическое содержание кремния и фосфора в отдельных местах. В некоторых случаях помогает отжиг поверхности стали.
Полосатое (волнистое) покрытие
Признаки: параллельные тонкие или толстые полосы разной длины и ширины, всегда вдоль направления прокатки.
Причины: взаимодействие кристаллической структуры поверхностного слоя с расплавом и химический состав слоёв; локальные повреждения или холодная деформация поверхности. Причины до конца не выяснены; иногда помогает отжиг.
Чешуйчатое отслоение
Признаки: плоские отслоения на поверхности проката, становящиеся заметнее после цинкования (язычки, полоски, точки).
Причины: дефект возникает при прокатке; при цинковании цинк проникает между отслоением и основным металлом, и оно приподнимается.
Как избежать: перед цинкованием дефект удаляют механически; мелкие отслоения иногда удаляет отжиг.
Заусенцы
Признаки: тонкие, чаще длинные частицы, выдавленные из изделия или прикреплённые к нему при сварке, гравировке, чеканке или фрезеровании; после цинкования заметнее.
Причины: при травлении заусенцы отпадают и плавают в ванне цинкования, прикрепляясь к изделиям.
Как избежать: перед цинкованием стружку удаляют механически; свободную стружку иногда можно убрать быстрым травлением или отжигом.
Пригар при цинковании чугуна
Признаки: грубое, шероховатое, неравномерное покрытие, иногда с чёрными точками; на кромках может образоваться вспучивание.
Причины: окисление чугунных изделий при закалке, проведённой до цинкования; мелкие окисленные частицы ухудшают процесс.
Дефекты горячего цинкования
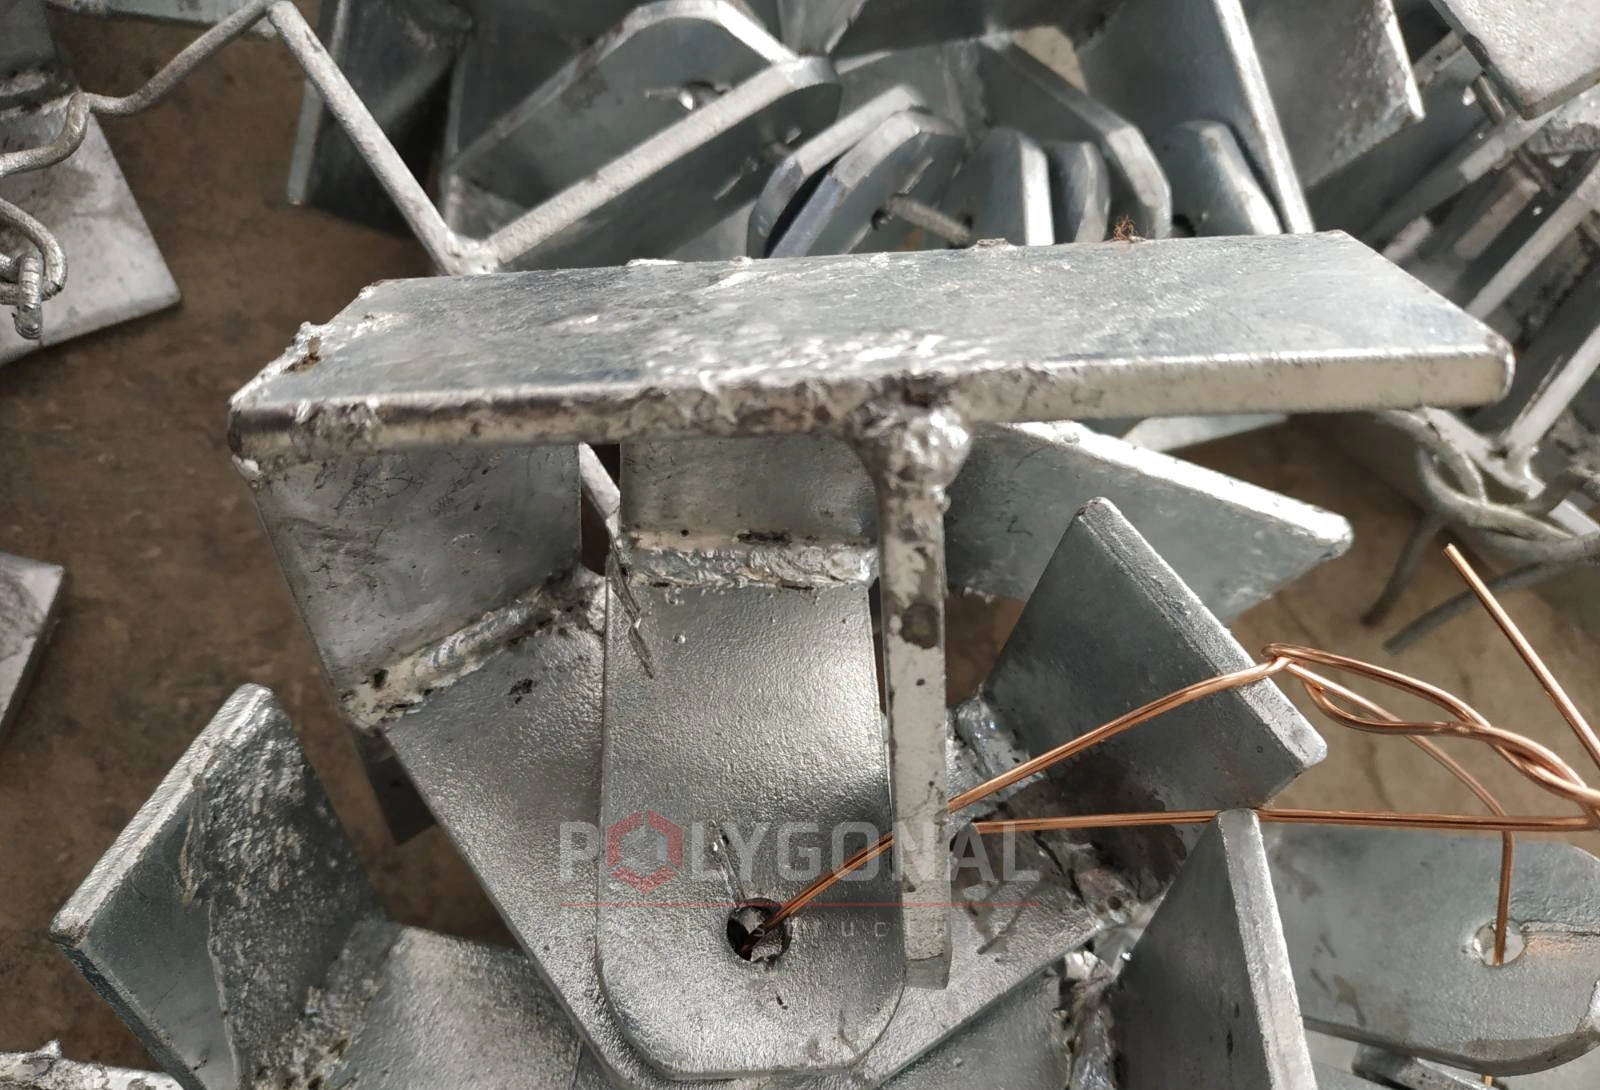
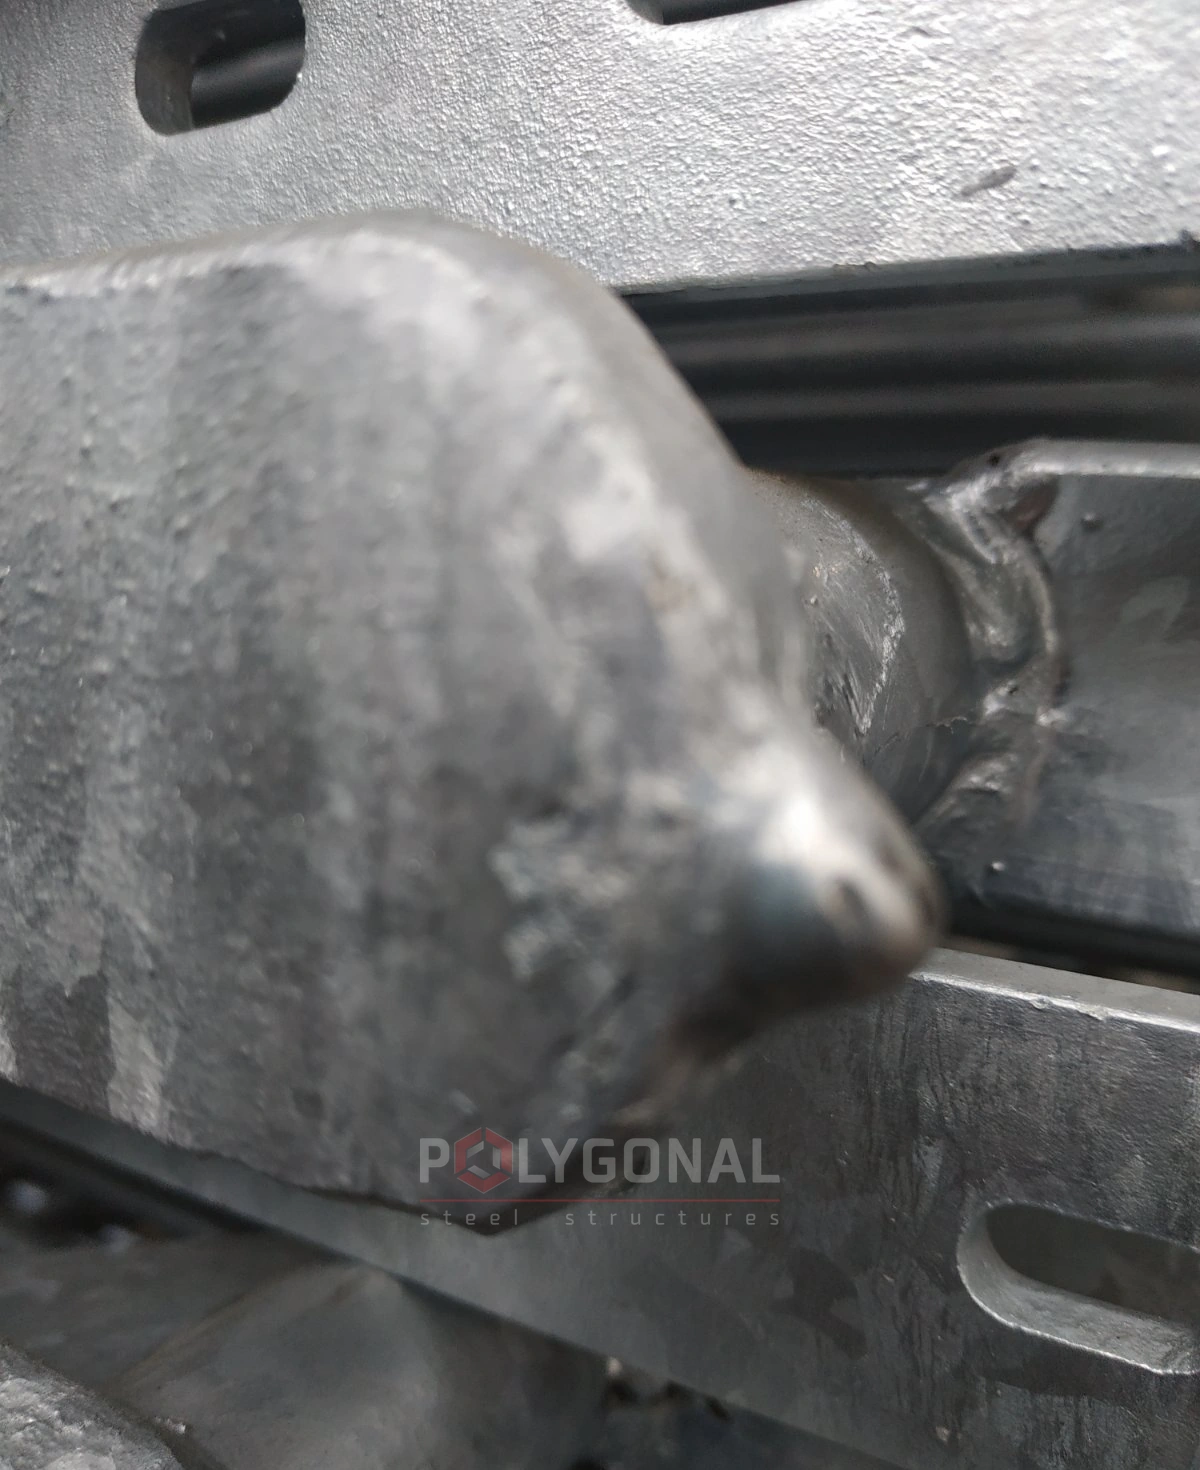
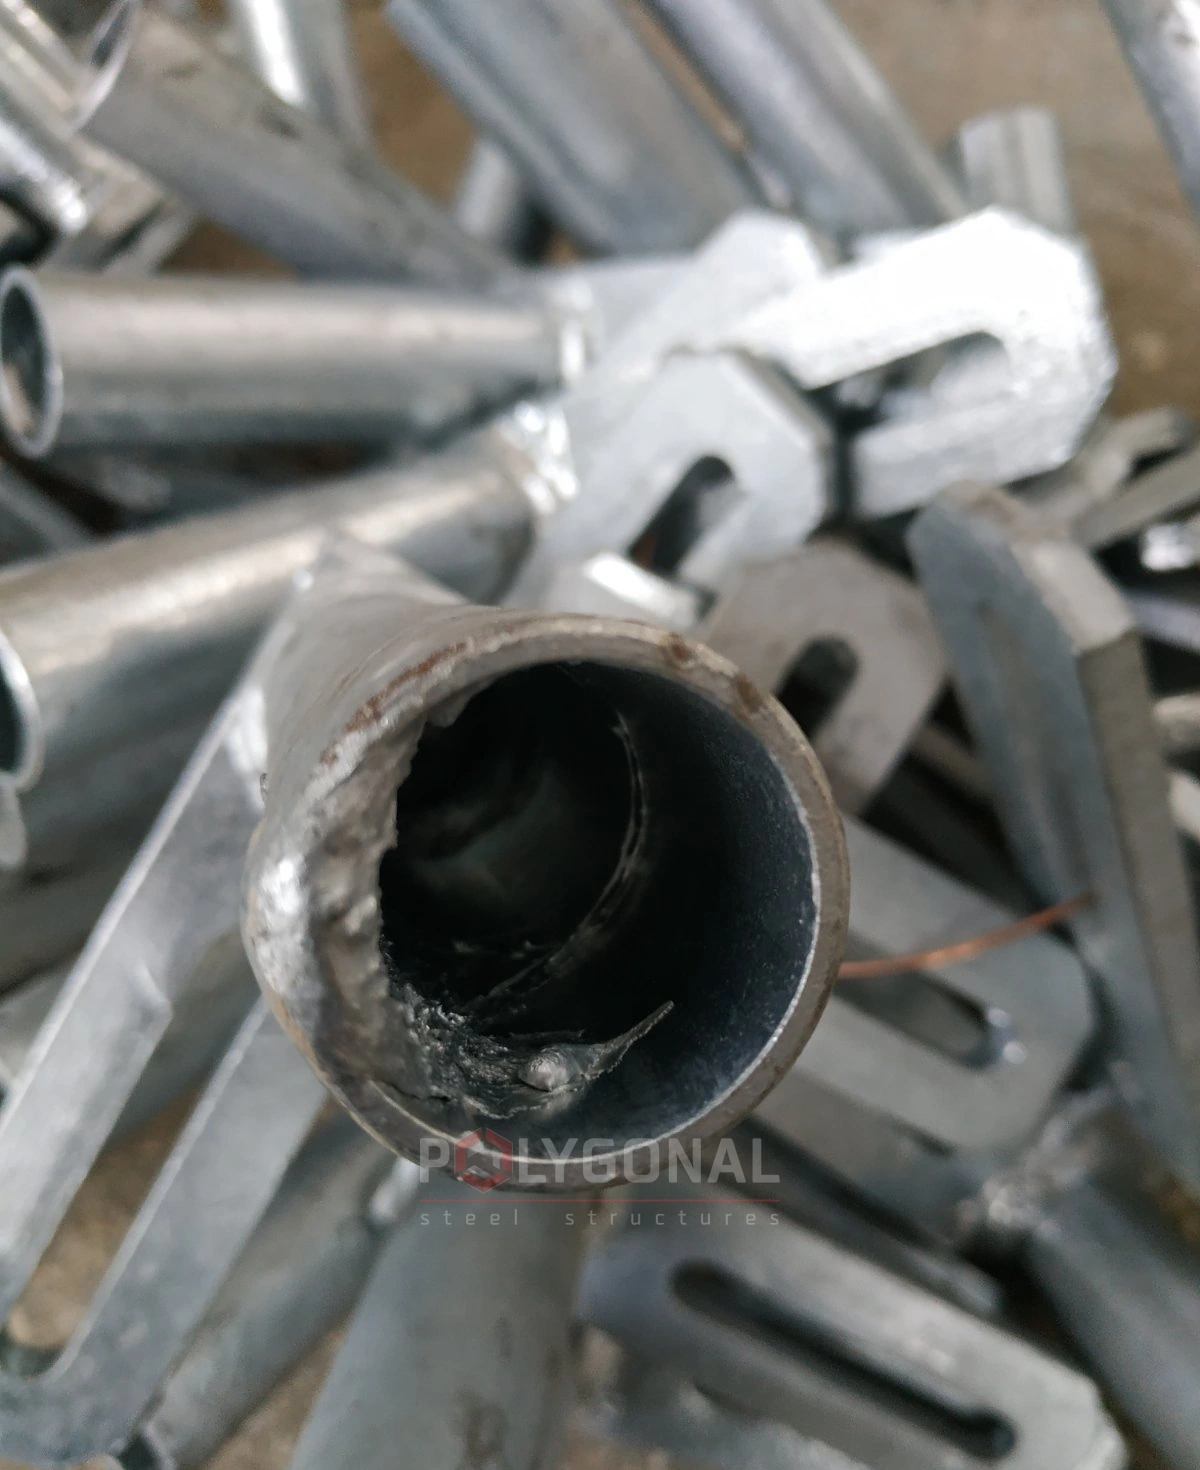
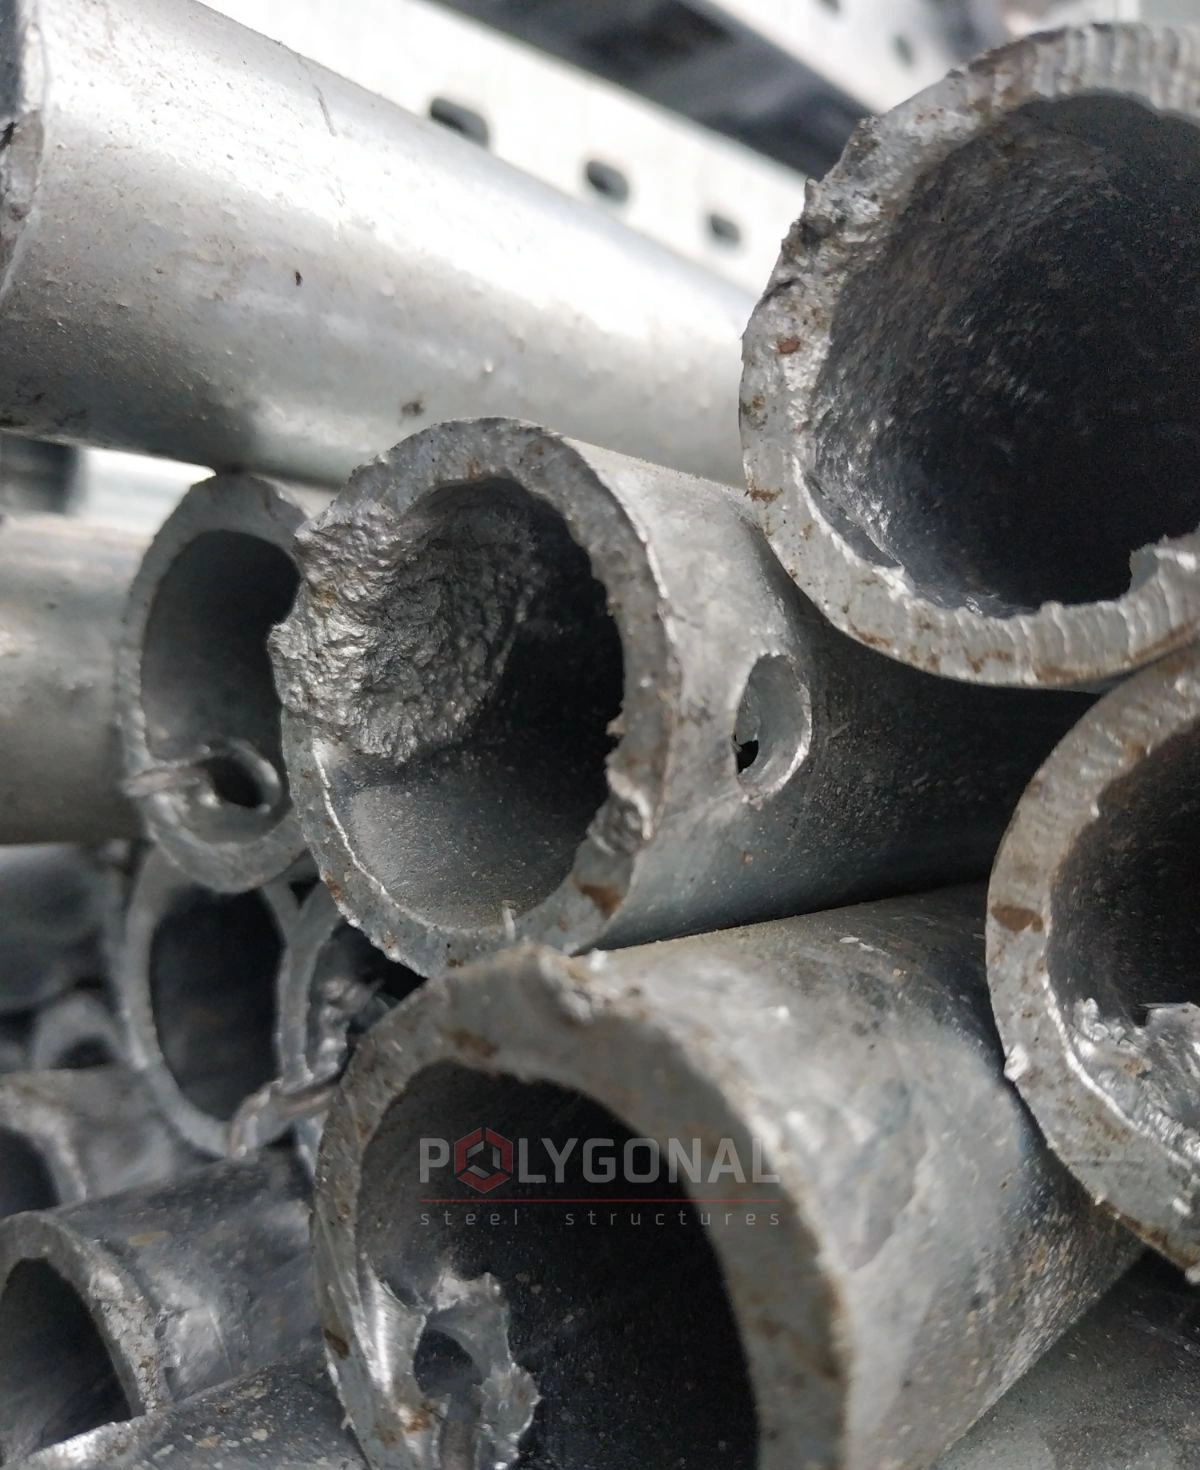
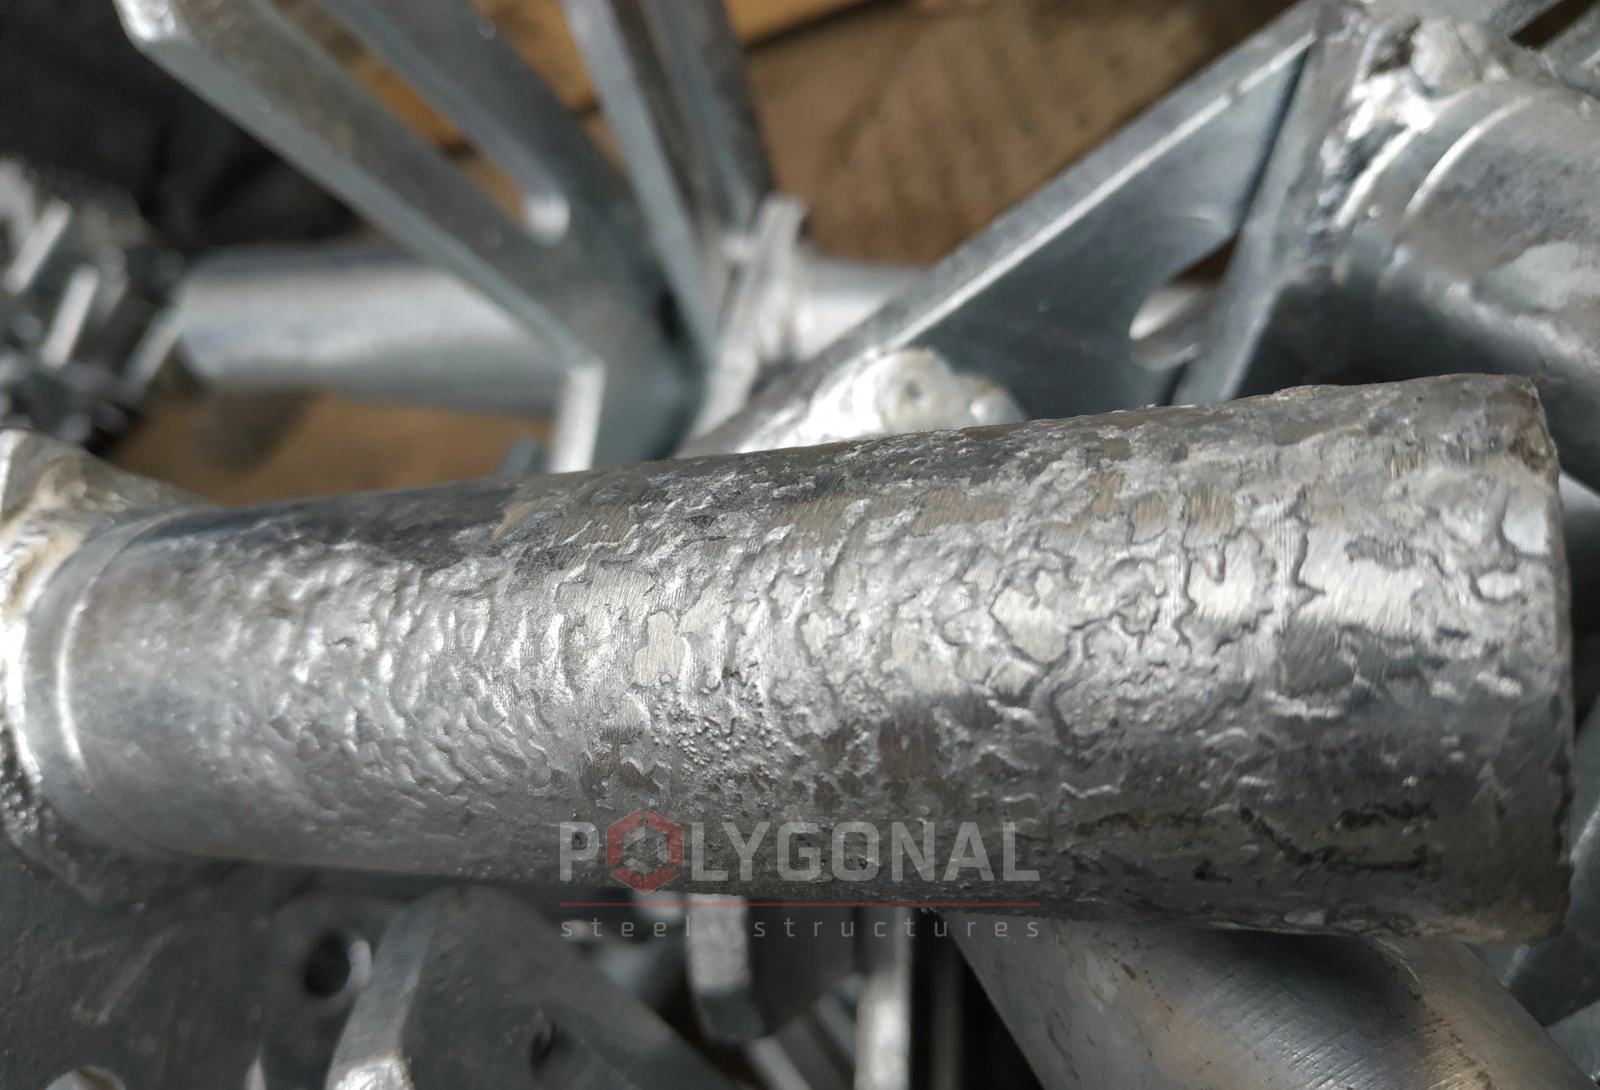
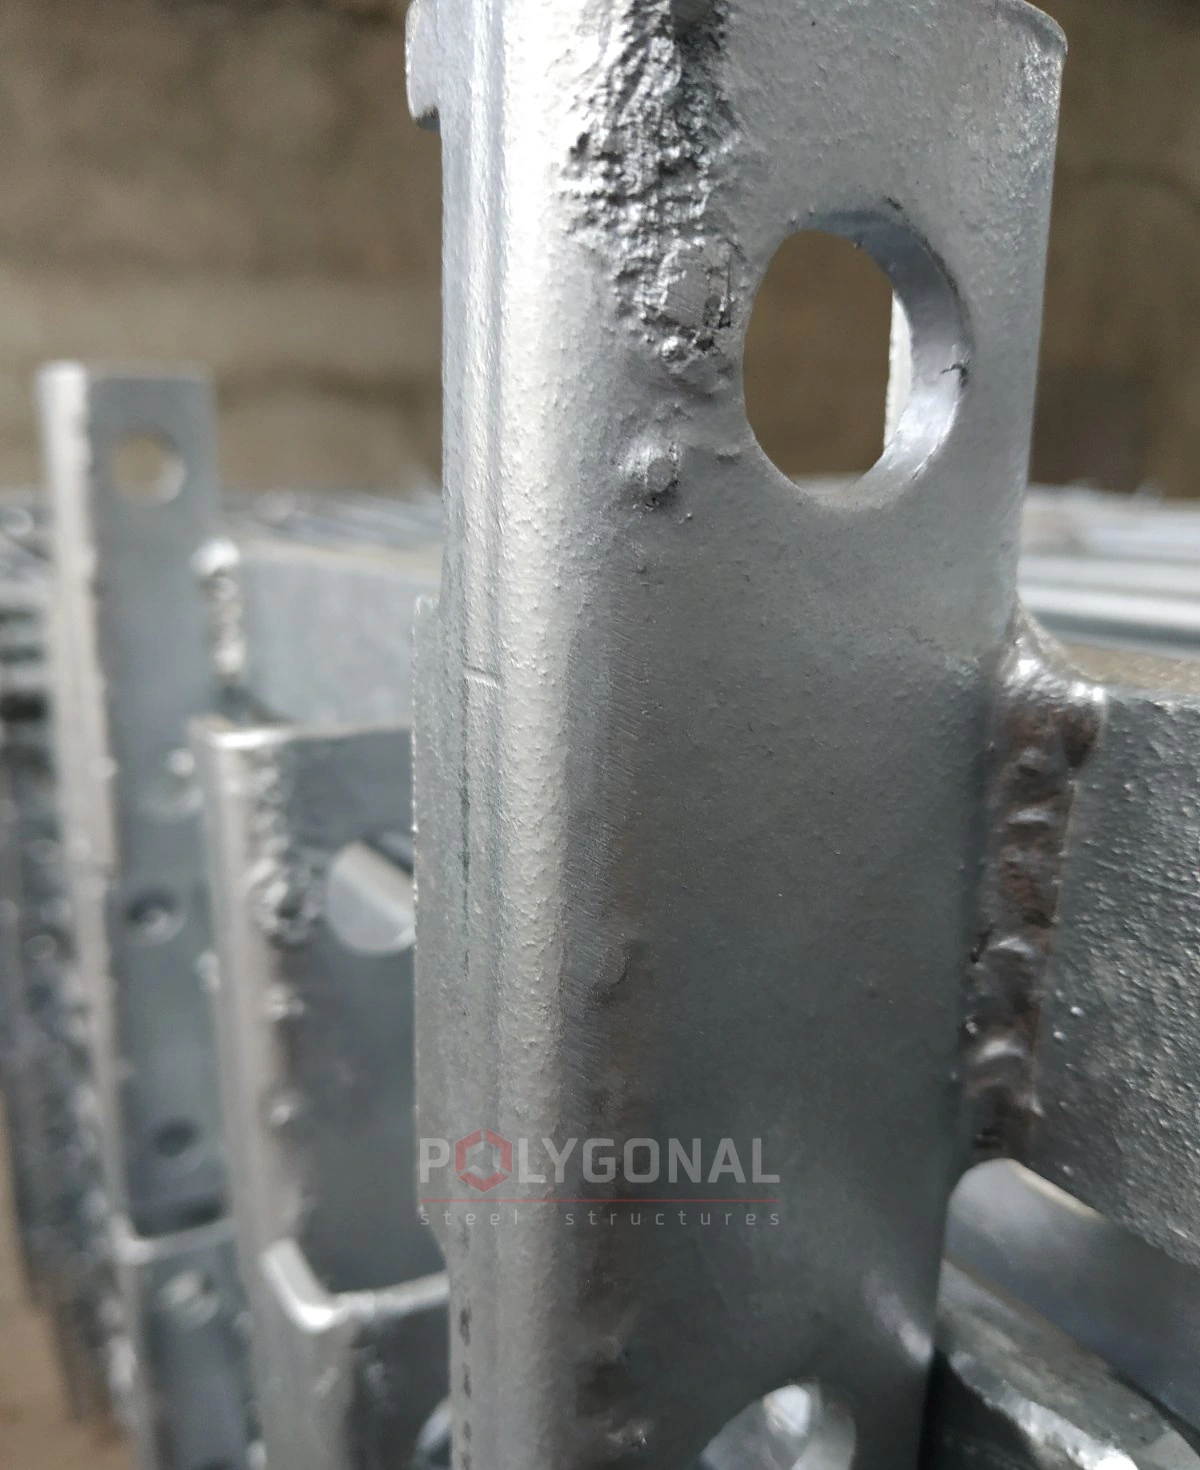
Дефекты подготовки поверхности и работы в ванне
Отдельную группу составляют дефекты, связанные с подготовкой поверхности и режимом в ванне. Они описаны в статье Дефекты цинкового покрытия: наплывы, серое покрытие, отслаивание, чёрные пятна: плоские наплывы (подтёки), капельные наплывы («слёзы»), чёрные пятна, разъедание, вздутия (пузыри) при травлении, водородная хрупкость (замедленное разрушение), травильные и флюсовые выделения, бугорки, свинцовая пена, изменение цвета покрытия, капли и подтёки, зола и флюсовые остатки, склеивание (контактные пятна), отпечатки, серое покрытие, отслоение покрытия, шелушение (отслоение верхнего слоя цинка).
Коррозионные явления при хранении и эксплуатации
Белая ржавчина
Признаки: белые или светло-серые слои оксидов и гидроксидов цинка; если корродирует слой сплава, появляется коричневая окраска от гидроксида железа.
Причины: хранение оцинкованных изделий во влажной атмосфере, особенно под конденсатом; кислые пары и соли во влаге усиливают образование.
Как избежать: хранить в сухом, хорошо проветриваемом месте; при необходимости изделия слегка смазывают (полной защиты это не даёт); избегать контакта с солями.
Точечная коррозия
Признаки: золотисто-каштановые поражения, которые могут доходить до стали.
Причины: агрессивные гигроскопичные твёрдые вещества (например, соль) попадают на покрытие и долго там остаются; поражения появляются в основном на только что оцинкованных деталях, пока не образовался защитный слой карбоната цинка.
Как избежать: не допускать контакта с такими веществами.
Коричневое окрашивание
Признаки: коричневая окраска после выдержки на воздухе; на больших площадях или локально по границам кристаллов цинка.
Причины: коррозия; когда разъедается слой сплава, ионы железа выходят через поры и дают гидроксид железа. Зависит от условий хранения, а не от процесса цинкования; сталь при этом защищена железо-цинковым сплавом.
Загрязнение посторонней ржавчиной
Признаки: красно-коричневые отложения на оцинкованных изделиях.
Причины: ржавчина с неоцинкованных стальных изделий переносится дождём или ветром на оцинкованные.
Пузыри на цинковом покрытии
Признаки: плоские вздутия или лопнувшие пузыри на границе железо-цинкового слоя и наружного цинкового слоя.
Причины: во влажной среде коррозия покрытия порождает водород, который вздувает наружный слой цинка. Не путать с пузырями от травления: здесь есть признаки коррозии.
Обновлено:
Частые вопросы о дефектах горячего цинкования
Как избежать белой ржавчины при хранении?
Хранить оцинкованные изделия в сухом, хорошо проветриваемом месте, избегать контакта с солями; при необходимости слегка смазывать (полной защиты это не даёт).
Почему оцинкованные изделия нельзя складывать горячими друг на друга?
Из-за эффекта Киркендалла реакция цинка со сталью продолжается и ниже температуры плавления цинка, что вызывает шелушение (отслоение наружного слоя цинка). После цинкования изделие охлаждают до температуры ниже 200 °C и не используют при высокой температуре.
Продукция по теме: Горячее цинкование
Ещё по теме: Технология горячего цинкования: этапы и требования · Толщина цинкового покрытия по ДСТУ EN ISO 1461:2024 · Дефекты цинкового покрытия: наплывы, серое покрытие, отслаивание, чёрные пятна · Горячее, гальваническое или холодное цинкование: что выбрать · Как подготовить металлоконструкцию к горячему цинкованию: чек-лист · Проектирование конструкций под горячее цинкование: отверстия, швы, напряжения
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.