
Главная / Услуги / Горячее цинкование / Дефекты цинкового покрытия: наплывы, серое покрытие, отслаивание, чёрные пятна
Горячее цинкование
Дефекты цинкового покрытия: наплывы, серое покрытие, отслаивание, чёрные пятна
Справочник дефектов, возникающих из-за подготовки поверхности, режима в ванне и обработки изделия после погружения: как распознать каждый, почему он возникает и как его избежать.
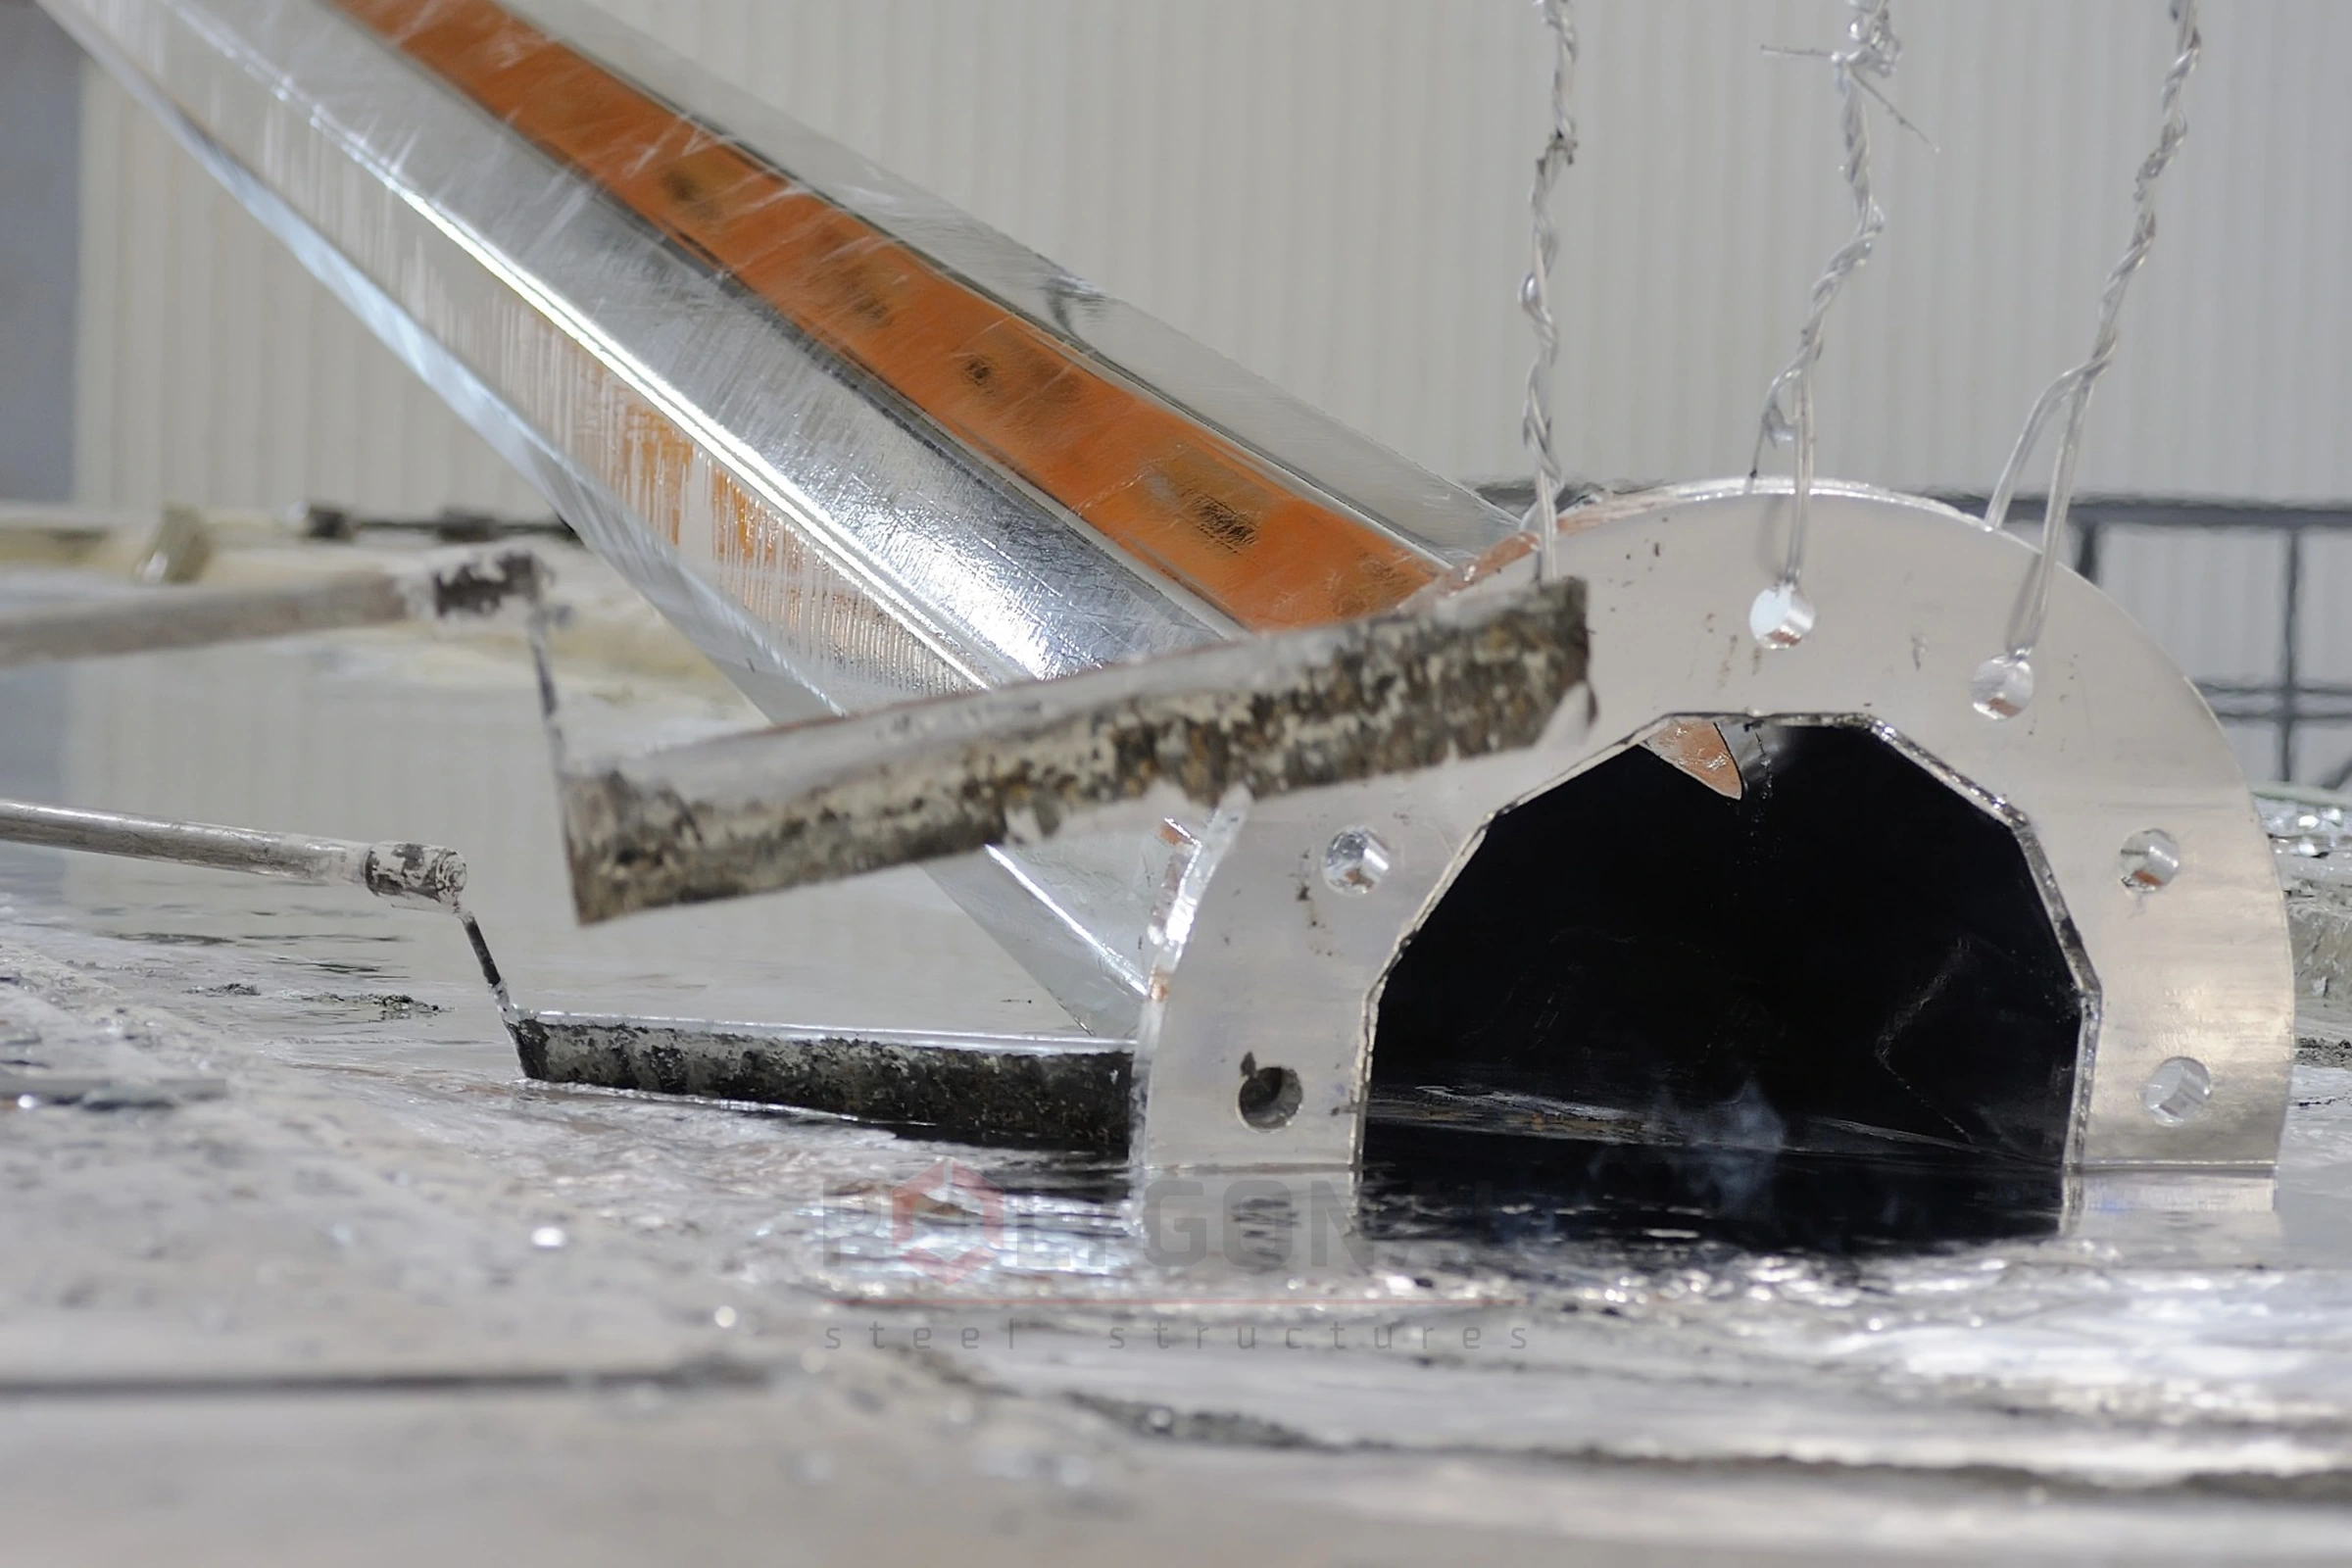
Как пользоваться справочником
В этой статье собраны дефекты, возникающие из-за подготовки поверхности, режима в ванне и работы с изделием после погружения: наплывы, чёрные пятна, пузыри, серое покрытие, шелушение и другие. Дефекты основного материала и конструкции и коррозия при хранении разобраны в статье Дефекты горячего цинкования: причины и профилактика; там же описано, как образуется качественное покрытие.
Для каждого дефекта указаны признаки, причины и способ предотвращения. Допустимая толщина и допуски на ремонт непокрытых участков приведены в статье Толщина цинкового покрытия по ДСТУ EN ISO 1461:2024, а как подготовить конструкцию к ванне, чтобы избежать большинства этих дефектов, — в статье Проектирование конструкций под горячее цинкование и в чек-листе подготовки.
Дефекты, связанные с подготовкой поверхности и ванной
Плоские наплывы (подтёки)
Признаки: места с утолщённым цинковым слоем в виде полос над покрытием; в основании контура могут собираться капли.
Причины: скорость извлечения изделия не соответствует вязкости расплавленного цинка; мелкие кристаллы железо-цинкового слоя из солей железа и окалины; слишком быстрое извлечение, особенно с алюминием; разрушение плёнки оксида алюминия, например от удара.
Как избежать: тщательно смывать соли железа после травления, регенерировать флюс с высоким содержанием железа, не встряхивать изделия при извлечении.
Капельные наплывы («слёзы»)
Признаки: капли цинка, застывшие на изделии после извлечения.
Причины: высокое поверхностное натяжение расплава в местах образования оксида цинка; оксид возникает от окалины, оставшейся на изделии.
Как избежать: удалять окалину с изделий; оксид цинка в ванне удаляют раскислением.
Чёрные пятна
Признаки: участки неправильной формы без цинкового покрытия.
Причины: на поверхности были загрязнения (формовочный песок, остатки сварки, шлак, смазка, краска); изделия касались друг друга при погружении; флюс выгорел из-за перегрева при сушке.
Как избежать: песок и шлак удалять дробеструйной обработкой, краску и смазку — обезжириванием, не допускать склеивания деталей, заменять отработанный флюс и не перегревать его при сушке.
Разъедание
Признаки: большие и глубокие разрушения изделия в сталях с высоким содержанием сульфидов, оксидов и шлаков.
Причины: слишком сильное травление, при котором кислота разъедает сульфиды и оксиды.
Как избежать: сокращать время травления.
Вздутия (пузыри) при травлении
Признаки: небольшие возвышения на оцинкованной поверхности — отслоение покрытия от стали.
Причины: расслоение материала под действием водорода, характерное для сталей низкой прочности; при нагреве в цинке водород выделяется в виде пузырьков.
Как избежать: быстрым и сильным травлением.
Водородная хрупкость, замедленное разрушение
Признаки: деталь разрушается не сразу, а под нагрузкой; на изломе видна зона начального растрескивания; трещины трудно отличить от других.
Причины: при травлении водород проникает в сталь и накапливается на границах зёрен; характерно для высокопрочных болтов и зон термического влияния сварных швов.
Как избежать: высокопрочные стали лучше травить в соляной кислоте высокой концентрации (в серной, наоборот, проникновение водорода растёт с концентрацией).
Травильные и флюсовые выделения
Признаки: красно-коричневые пятна и подтёки на оцинкованной поверхности в местах трещин, раковин и пор.
Причины: остатки травильного и флюсового растворов в порах и полостях выходят на поверхность; большое количество может даже коррозионно разрушать сталь изнутри.
Как избежать: конструкция должна позволять остаткам выходить при цинковании; изделие не должно иметь пор.
Бугорки
Признаки: небольшие возвышения разной формы, по отдельности или группами.
Причины: примеси в ванне (гартцинк, соединения алюминия с железом) оседают на изделии при извлечении; гартцинк выделяется, когда верх ванны холоднее нижней части.
Как избежать: удалять частицы из ванны, поддерживать равномерную температуру, удалять соединения алюминия с железом с поверхности.
Свинцовая пена
Признаки: неровные бугры разной формы и размера.
Причины: свинец отделяется от цинка и оседает на дно, окисляется, и после окончания плавления насыщенный оксидом цинка свинец оседает на изделиях.
Как избежать: перемешивать содержимое на дне ванны, чтобы частицы всплыли, и удалять их.
Изменение цвета покрытия
Признаки: участки или полосы с иным блеском и цветом, чем белая плёнка оксида цинка; могут появиться сразу или после выдержки на воздухе; хорошо видны под углом.
Причины: следы посторонних элементов в цинке (медь, марганец, сурьма) образуют окрашенные оксиды.
Как избежать: в ванну добавлять цинк высокой чистоты.
Капли и подтёки
Признаки: капли или тонкие отложения цинка; могут быть внутри труб, особенно на сварной решётке.
Как устранить: подтёки удаляют вибрацией, капли — механически напильниками или щётками.
Зола и флюсовые остатки
Признаки: серые или желтоватые неметаллические отложения оксида и хлорида цинка; прочно прилипают, забиваются в углы изделия.
Как избежать: тщательно убирать золу с поверхности ванны до и после извлечения изделия; золу из углов удаляют щёткой (могут остаться участки с лёгкой коррозией).
Склеивание (контактные пятна)
Признаки: места, где вместе цинковавшиеся детали склеились, и при разделении покрытие надорвалось.
Как избежать: при одновременном цинковании нескольких деталей следить, чтобы они не касались друг друга при извлечении из ванны.
Отпечатки
Признаки: вдавленные места на поверхности цинка от механического воздействия; форма зависит от инструмента или предмета.
Как избежать: не касаться инструментом или предметами незастывшего цинкового покрытия.
Серое покрытие
Признаки: тусклое, однообразное или светло-серое покрытие (целиком или только в отдельных местах); состоит только из железо-цинкового сплава без сплошного наружного цинкового слоя.
Причины: сталь с критическим содержанием кремния (в сталях более 0,2 % Si образуется толстое серое покрытие), толстостенные изделия, а также слишком медленное охлаждение или повторный подогрев.
Как избежать: у толстостенных изделий и сталей с критическим кремнием предотвратить трудно; быстрое охлаждение после извлечения может предупредить серое покрытие.
Отслоение покрытия
Признаки: повреждения, где цинковое покрытие вместе с железо-цинковым сплавом отделяется от основы; возникает на толстом слое сплава, на очень гладкой поверхности или по контуру изделия.
Причины: удары, упругая или пластическая деформация детали, создающая напряжение сдвига.
Как устранить: место отслоения можно закрыть цинксодержащими лакокрасочными составами.
Шелушение (отслоение верхнего слоя цинка)
Признаки: наружный слой цинка отделяется от железо-цинкового сплава под ним.
Причины: реакция цинка со сталью продолжается и ниже температуры плавления цинка; на границе слоёв возникают поры (эффект Киркендалла). Встречается, когда горячие оцинкованные изделия складывают друг на друга и они медленно остывают, либо когда конструкция долго работает при температуре около 200 °C; небольшое содержание свинца в цинке способствует дефекту.
Как избежать: после цинкования охлаждать изделие до температуры ниже 200 °C; не использовать оцинкованное изделие при высокой температуре.
Обновлено:
Дефекты цинкового покрытия: частые вопросы
Почему возникает серое покрытие?
Чаще всего из-за стали с критическим содержанием кремния (0,03–0,12 % и особенно выше 0,2 %), толстостенных изделий или слишком медленного охлаждения либо повторного подогрева. У толстостенных изделий и сталей с критическим кремнием предотвратить трудно; помогает быстрое охлаждение после извлечения.
Что делать, если цинковое покрытие отслоилось?
Место отслоения можно закрыть цинксодержащими лакокрасочными составами.
Можно ли отремонтировать непокрытый участок?
Стандарт допускает ремонт непокрытых участков, если каждый не больше 10 см², а вместе они занимают не более 0,5 % поверхности; иначе изделие цинкуют повторно, если не оговорено иное. Подробнее — в статье Толщина цинкового покрытия по ДСТУ EN ISO 1461:2024.
Продукция по теме: Горячее цинкование
Ещё по теме: Технология горячего цинкования: этапы и требования · Дефекты горячего цинкования: причины и профилактика · Толщина цинкового покрытия по ДСТУ EN ISO 1461:2024 · Горячее, гальваническое или холодное цинкование: что выбрать · Как подготовить металлоконструкцию к горячему цинкованию: чек-лист · Проектирование конструкций под горячее цинкование: отверстия, швы, напряжения
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.