
Главная / Услуги / Горячее цинкование / Проектирование конструкций под горячее цинкование: отверстия, швы, напряжения
Горячее цинкование
Проектирование конструкций под горячее цинкование: отверстия, швы, напряжения
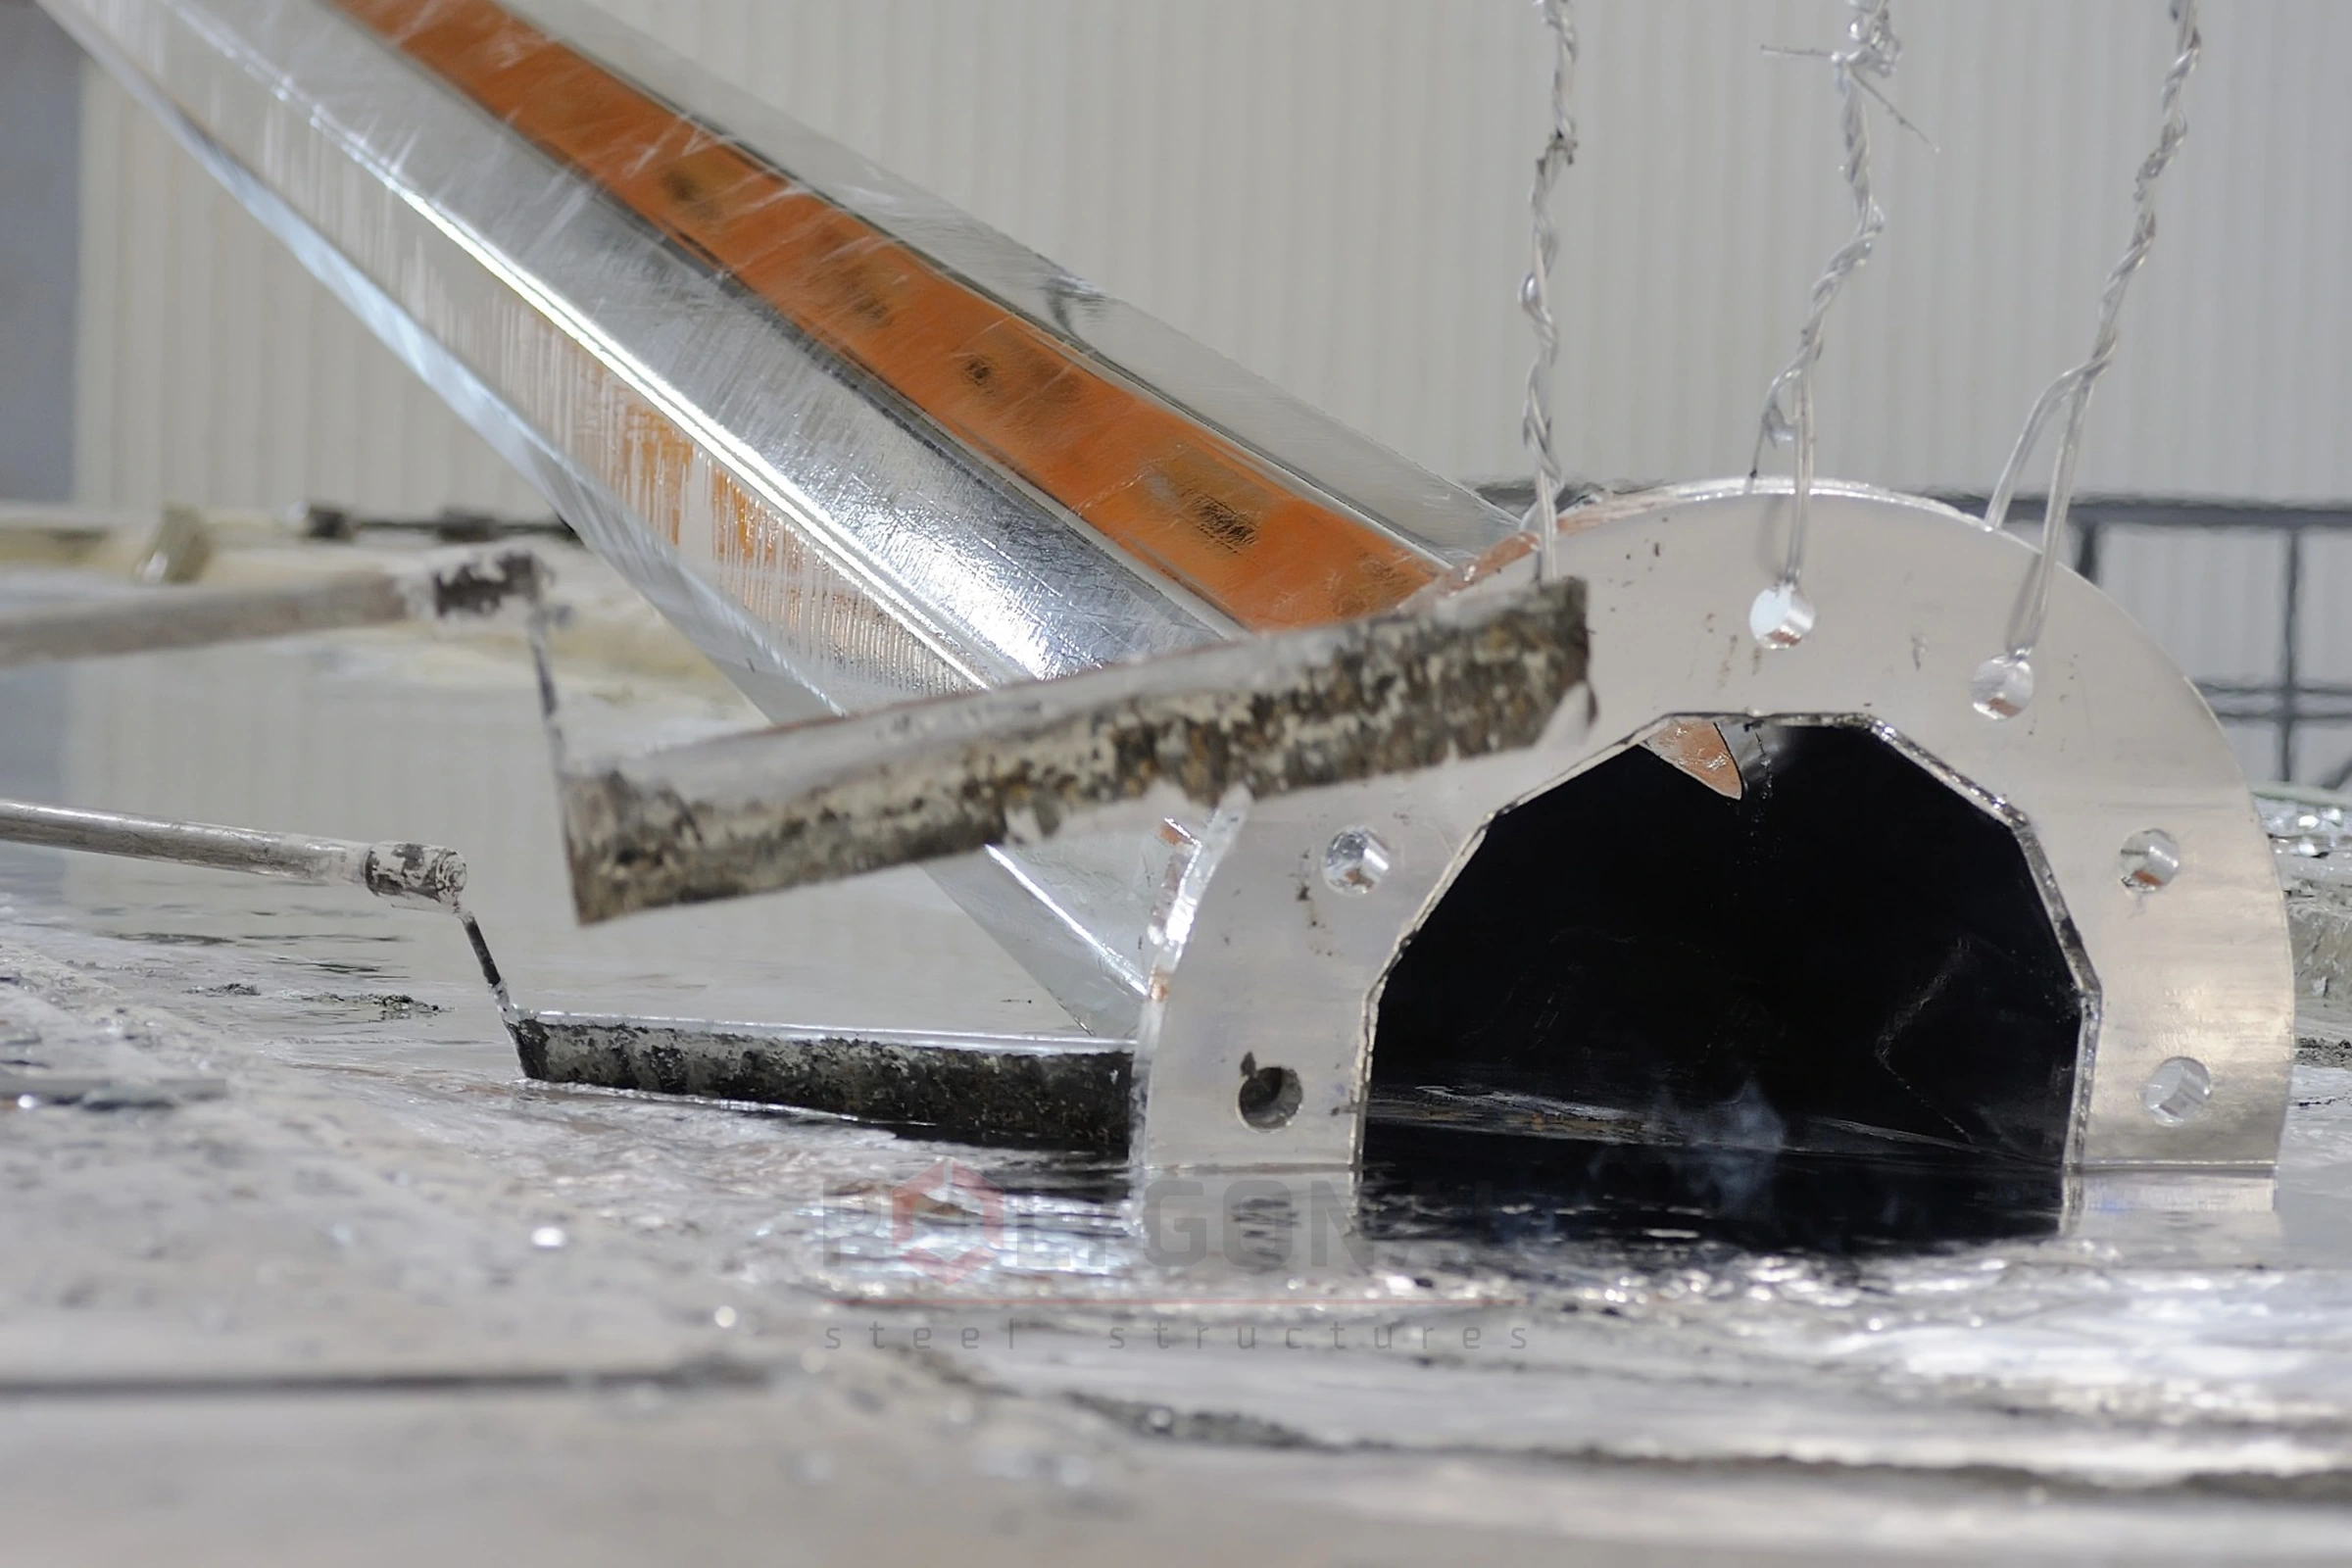
Горячее цинкование требует, чтобы в изделии не было воздушных карманов, а расплавленный цинк свободно заходил и стекал. Собрали практические правила из международного руководства ISO 14713-2:2019 — для проектировщиков и заказчиков.
Содержание
Почему конструкцию готовят под цинкование
Изделие погружают в ванну с расплавом цинка при температуре около 450 °C, а перед этим оно проходит обезжиривание, травление и флюсование в отдельных ваннах. Чтобы каждая поверхность, наружная и внутренняя, прошла все эти операции, жидкости, воздух и цинк должны свободно заходить во все полости и свободно из них выходить.
Воздушный карман оставляет поверхность без покрытия. Ещё опаснее, когда в замкнутом объёме остаётся жидкость: при температуре расплава она закипает, давление растёт, изделие может покоробиться или взорваться, что угрожает людям у ванны. Поэтому закрытых отсеков избегают или предусматривают их вентиляцию.
Лучше посоветоваться с заводом, который цинкует, ещё до проектирования или изготовления: небольшое изменение формы на чертеже стоит гораздо меньше, чем переделка готового изделия. Компактные узлы, занимающие в ванне мало места, цинковать экономичнее всего. Размер нашей ванны — 13 000 × 1 600 × 3 200 мм (длина × ширина × глубина). Если изделие больше ванны, его иногда можно погрузить в два приёма, перевернув, но это менее распространённый способ, и его согласуют отдельно. Подробнее об услуге — Горячее цинкование.
Вентиляционные и сливные отверстия
- размещайте отверстия на обоих концах полого элемента по диагонали, в верхней и нижней точках, как можно ближе к заглушённому торцу или углу: вверху выходит воздух, внизу стекает цинк;
- чем больше отверстие, тем легче и чище идёт цинкование; типичный минимум для небольших изделий — 10 мм в диаметре, для крупных отверстие берут примерно в четверть диаметра элемента;
- срезанные углы эффективнее круглых отверстий, потому что имеют большую площадь сечения; если отверстия круглые, ставьте их как можно ближе к углам и краям;
- в очень длинных полых профилях (более 6 м) отверстия должны быть больше или их нужно больше;
- в сварных коробчатых сечениях отверстие отступает от края шва на 10–20 мм в зависимости от размера шва: чем толще шов, тем дальше от него отверстие;
- в двутавровых балках не сверлите отверстия в зоне перехода полки в стенку: вентиляцию лучше сделать в ребре жёсткости или пластине;
- отверстия и срезы удобнее выполнить до сборки, пока доступны углы; точное положение зависит от того, как изделие будут погружать, поэтому согласуйте его с цинкующим заводом.
Рекомендуемые диаметры отверстий и размеры срезов в зависимости от формы и размера сечения приведены в таблице А.2 стандарта ISO 14713-2:2019. Пользуйтесь актуальной редакцией: в более старых изданиях и в переписанных из них таблицах цифры отличаются.
Соединения внахлёст и узкие зазоры
Когда две пластины лежат одна на другой, между ними может оказаться жидкость из ванн подготовки: в расплаве она превращается в пар. Поэтому перекрытые зоны тоже вентилируют, в зависимости от площади перекрытия:
- до 100 см² — шов по всему контуру без пропусков; детали должны быть сухими, гладкими и прилегать без зазоров;
- от 100 до 1000 см² — два отверстия диаметром более 12 мм в диагонально противоположных углах (или два перерыва шва длиной более 25 мм);
- от 1000 до 2500 см² — четыре таких отверстия или перерыва в углах;
- более 2500 см² — отверстия более 12 мм в углах и далее по контуру не реже чем через каждые 300 мм (или перерывы шва более 25 мм с тем же шагом).
Узкие зазоры между касающимися поверхностями пропускают жидкость внутрь, но цинк туда не попадает: позже из зазора выступают подтёки, портящие вид покрытия. Поэтому швы делают сплошными, если они не закрывают невентилируемое пространство, а болтовые соединения лучше собирать уже после цинкования.
Напряжения, толщина и форма изделия
После холодной штамповки, сварки, газовой резки, сверления и даже прокатки в металле остаются внутренние напряжения. В ванне при ~450 °C часть из них снимается, и деталь может деформироваться, а в редких случаях — растрескаться.
- проектируйте симметричные сечения и избегайте резкой разницы толщин в одном узле, например тонкого листа, приваренного к толстым уголкам: тонкий и толстый металл нагреваются и остывают с разной скоростью; для сварных узлов мы просим держать отношение наибольшей толщины к наименьшей не более 5:1;
- подбирайте порядок и способ сварки так, чтобы неуравновешенные напряжения и разница теплового расширения были как можно меньше;
- если напряжения велики, перед цинкованием может понадобиться термообработка;
- избегайте местной холодной деформации, а при гибке соблюдайте минимальные радиусы из стандартов на сталь;
- закалённые и высокопрочные стали с пределом текучести более 650 МПа более склонны к растрескиванию в ванне, поэтому для них стоит обратиться к специалисту, а напряжения снять ещё до травления;
- большие плоские листы склонны к короблению: их лучше усиливать рёбрами или профилированием, а листы на раме крепить с отверстиями в углах рамы.
Сталь и состояние поверхности
Состав стали, прежде всего кремний и фосфор, определяет вид и толщину покрытия: при кремнии менее 0,03% и фосфоре менее 0,02% покрытие тонкое и блестящее, при 0,14–0,25% кремния оно блестящее или матовое, а в диапазонах 0,03–0,14% и более 0,25% получается более толстым, тёмным и шероховатым. Подробнее о выборе стали — в чек-листе подготовки.
Перед травлением с поверхности убирают всё, что кислота не снимает: краску, смазку, остатки прокатного масла, маркировку, этикетки, клей, сварочный шлак и спреи от брызг. Спреи лучше брать без силикона и не злоупотреблять ими. Кромки после газовой, лазерной или плазменной резки зачищают, а острые края снимают: иначе минимальную толщину покрытия получить сложнее. Для швов подбирают проволоку или электроды с низким содержанием кремния, чтобы покрытие на шве не отличалось от остальной поверхности.
Допуски, крепление и передача на цинкование
- учитывайте толщину покрытия на сопрягаемых поверхностях и в отверстиях: на плоских поверхностях припуск не менее 1 мм считают приемлемым;
- резьбу на болтах выполняют по допускам до цинкования, а гайки нарезают после него, либо болты заранее делают чуть тоньше; внутренняя резьба, нарезанная после цинкования, покрытия не требует;
- предусмотрите точки для подъёма и подвеса (подъёмные проушины): в ванне изделие всё время закреплено, а в местах контакта со стеллажом могут оставаться следы;
- оцинкованные изделия складывайте надёжно; чтобы свести к минимуму «пятна влажного хранения», скажите об этом заводу до цинкования, храните изделия со свободным движением воздуха на прокладках, а термоусадочную упаковку не используйте — она задерживает воду;
- если изделие после цинкования будут красить или покрывать порошковой краской (дуплекс-система), сообщите об этом заводу заранее: требования к подготовке поверхности согласуют отдельно.
Обновлено:
Частые вопросы о проектировании под цинкование
Зачем нужны отверстия в полых деталях?
Через них воздух выходит, а цинк заходит и стекает. Без отверстий в замкнутом объёме остаётся воздух или жидкость: покрытие на внутренней поверхности не образуется, а изделие может покоробиться или взорваться в ванне.
Какой минимальный диаметр вентиляционного отверстия?
Для небольших изделий типичный минимум — 10 мм, для крупных отверстие берут примерно в четверть диаметра элемента. Точные значения в зависимости от сечения приведены в таблице А.2 стандарта ISO 14713-2:2019.
Можно ли цинковать соединения внахлёст?
Да, но их нужно вентилировать: небольшие зоны до 100 см² заваривают сплошным швом по контуру, а для больших нужны отверстия в углах в зависимости от площади. Узких зазоров между касающимися поверхностями лучше избегать.
Почему тонкая деталь, приваренная к толстой, может повести?
Тонкий и толстый металл нагреваются и остывают в ванне с разной скоростью, к этому добавляются напряжения от сварки. Помогают симметричные сечения, сбалансированная сварка и при необходимости термообработка.
С кем согласовывать конструкцию до изготовления?
С цинкующим заводом ещё на этапе чертежей: положение отверстий, точки подвеса и ориентация изделия в ванне зависят от техники погружения. Пришлите нам чертёж или фото — проверим конструкцию на закрытые полости и проблемные узлы.
Продукция по теме: Горячее цинкование
Ещё по теме: Технология горячего цинкования: этапы и требования · Дефекты горячего цинкования: причины и профилактика · Толщина цинкового покрытия по ДСТУ EN ISO 1461:2024 · Дефекты цинкового покрытия: наплывы, серое покрытие, отслаивание, чёрные пятна · Горячее, гальваническое или холодное цинкование: что выбрать · Как подготовить металлоконструкцию к горячему цинкованию: чек-лист
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.