
Главная / Услуги / Горячее цинкование / Технология горячего цинкования: этапы и требования
Горячее цинкование
Технология горячего цинкования: этапы и требования
Этапы процесса горячего цинкования, требования к цинкуемым изделиям и влияние химического состава стали на вид покрытия.
Содержание
Технологический процесс горячего цинкования
Чтобы изделия можно было перемещать при горячем цинковании, их закрепляют на специальных траверсах. Перед цинкованием изделия проходят химическую обработку: поверхность должна быть чистой. Этапы процесса:
- обезжиривание: перед травлением (удалением оксидов химическим способом, без которого цинкование невозможно) с поверхности удаляют масляные и смазочные вещества;
- травление: удаление оксидов железа кислотой с ингибитором коррозии, который останавливает растворение металла после удаления оксида;
- промывка: полное удаление кислотного раствора в ванне с водой;
- флюсование: обработка в горячем жидком растворе хлорида цинка и аммония, чтобы подготовить металл к реакции с расплавленным цинком и предотвратить образование оксида при сушке;
- сушка: изделия помещают в камеру, где циркулирует горячий воздух около 100 °C; материал сушится и нагревается, что снижает термошок при погружении в цинк;
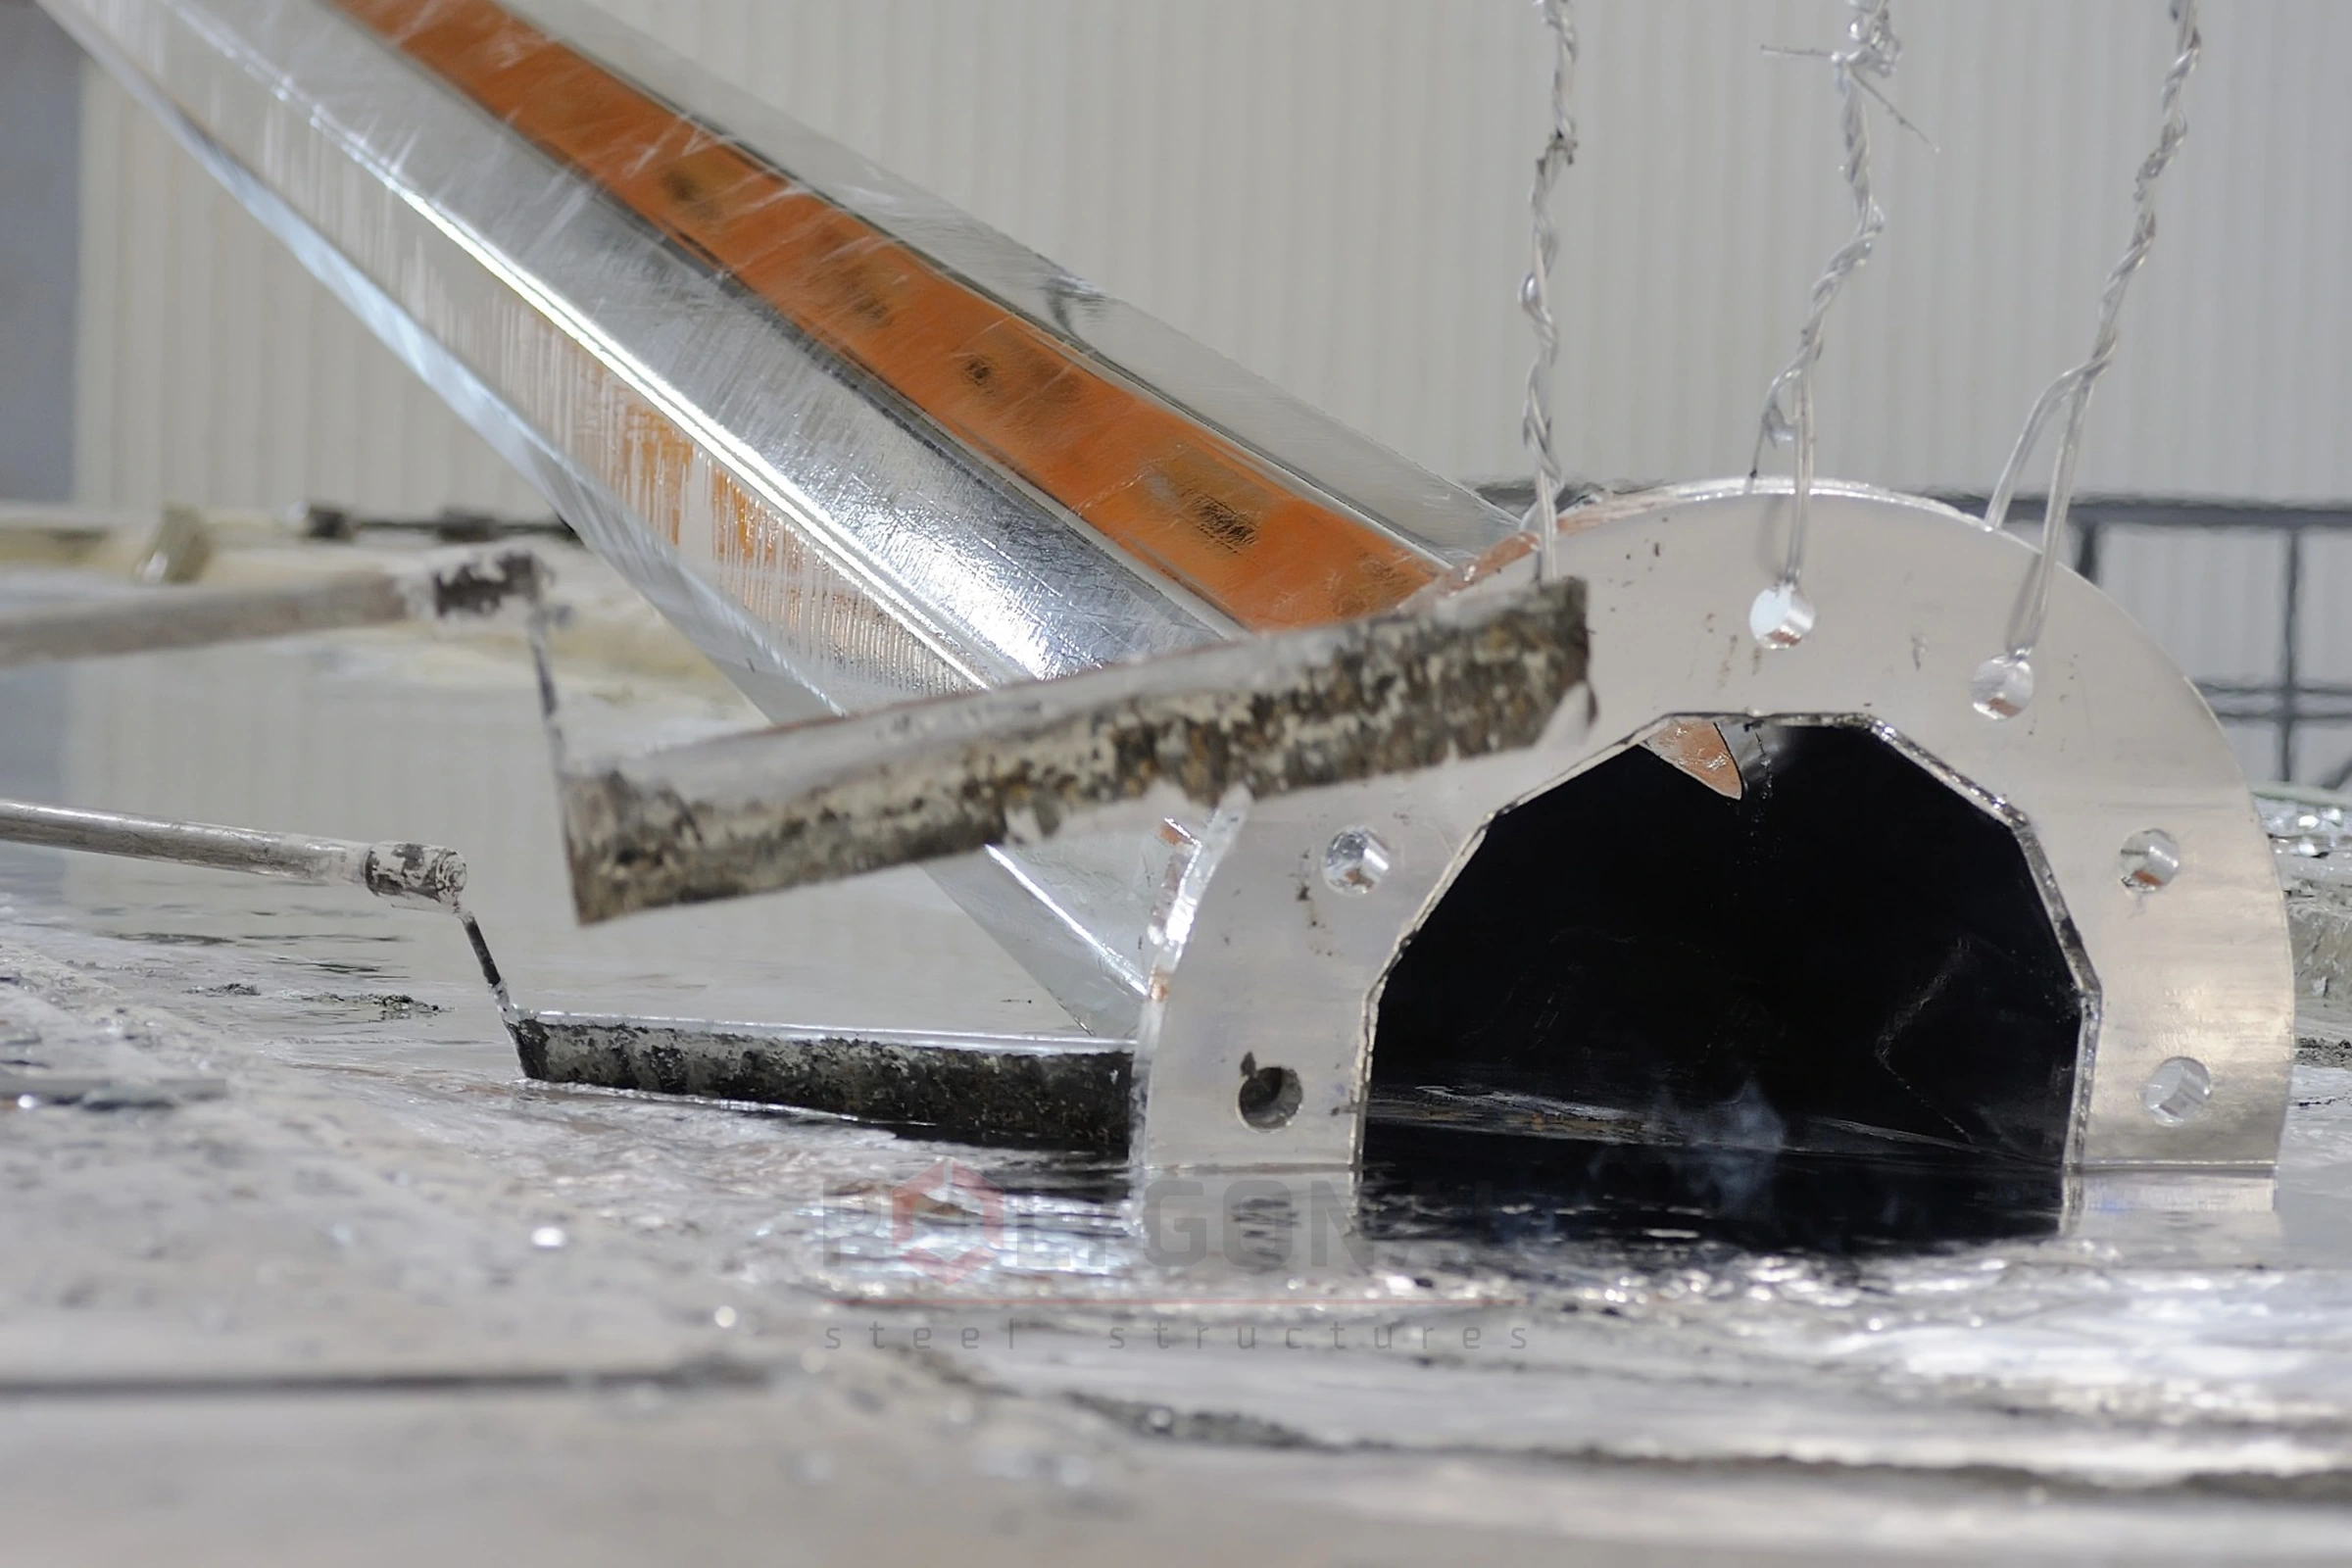
- цинкование: погружение в цинк с содержанием чистого цинка не менее 98,5 % при температуре около 450 °C; допускаются добавки алюминия и других элементов в зависимости от требований;
- охлаждение: погружением в горячую воду — только для изделий такой конструкции, которые не деформируются и не разрушаются;
- пассивация: обработка раствором органических солей без хрома предотвращает образование белого налёта оксида цинка при хранении во влажных непроветриваемых помещениях; сушка при 70 °C перед упаковкой;
- проверка: тщательно оценивают толщину покрытия и его внешний вид простыми физическими и лабораторными тестами (толщина, однородность, сцепление, вид).
Требования к покрытию определяет ДСТУ EN ISO 1461:2024.
Горячее цинкование
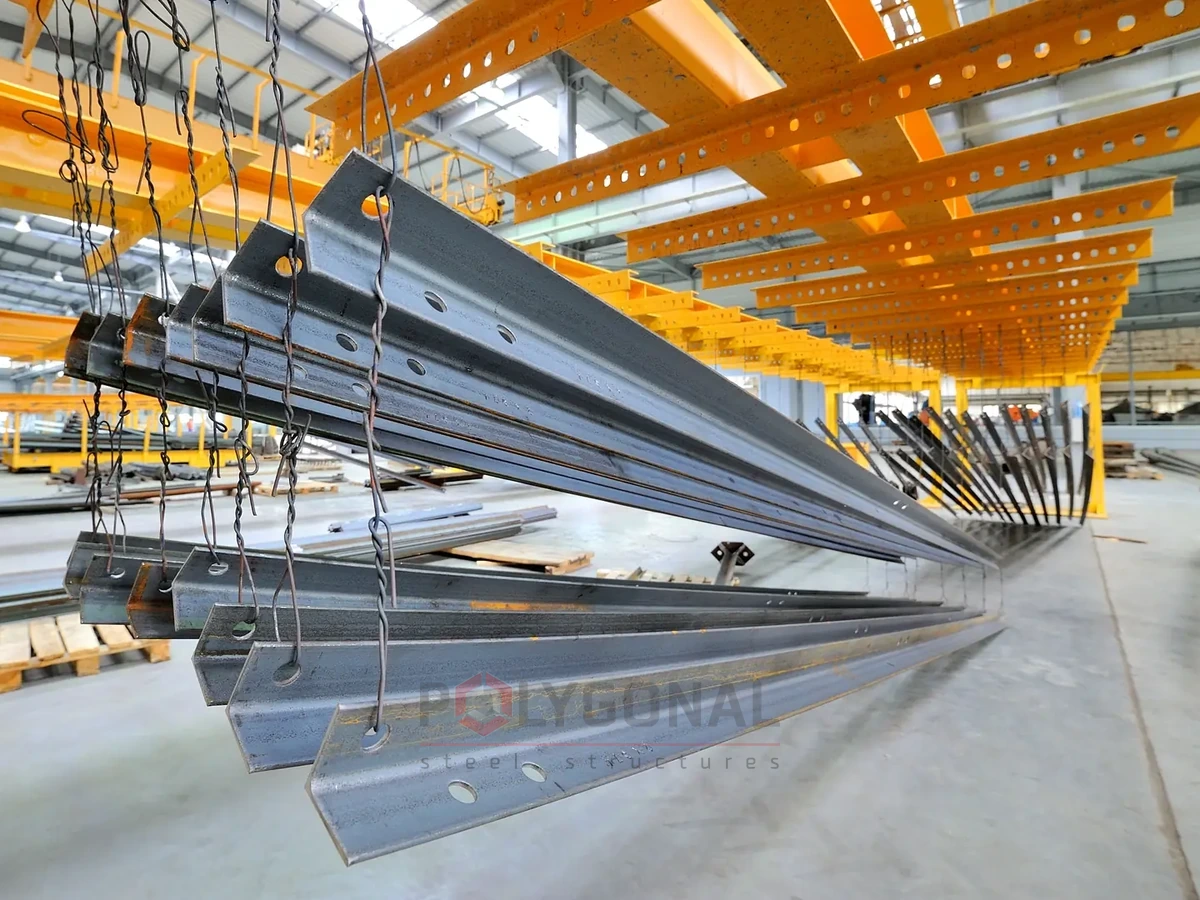
Изделия, подвешенные на линии горячего цинкования
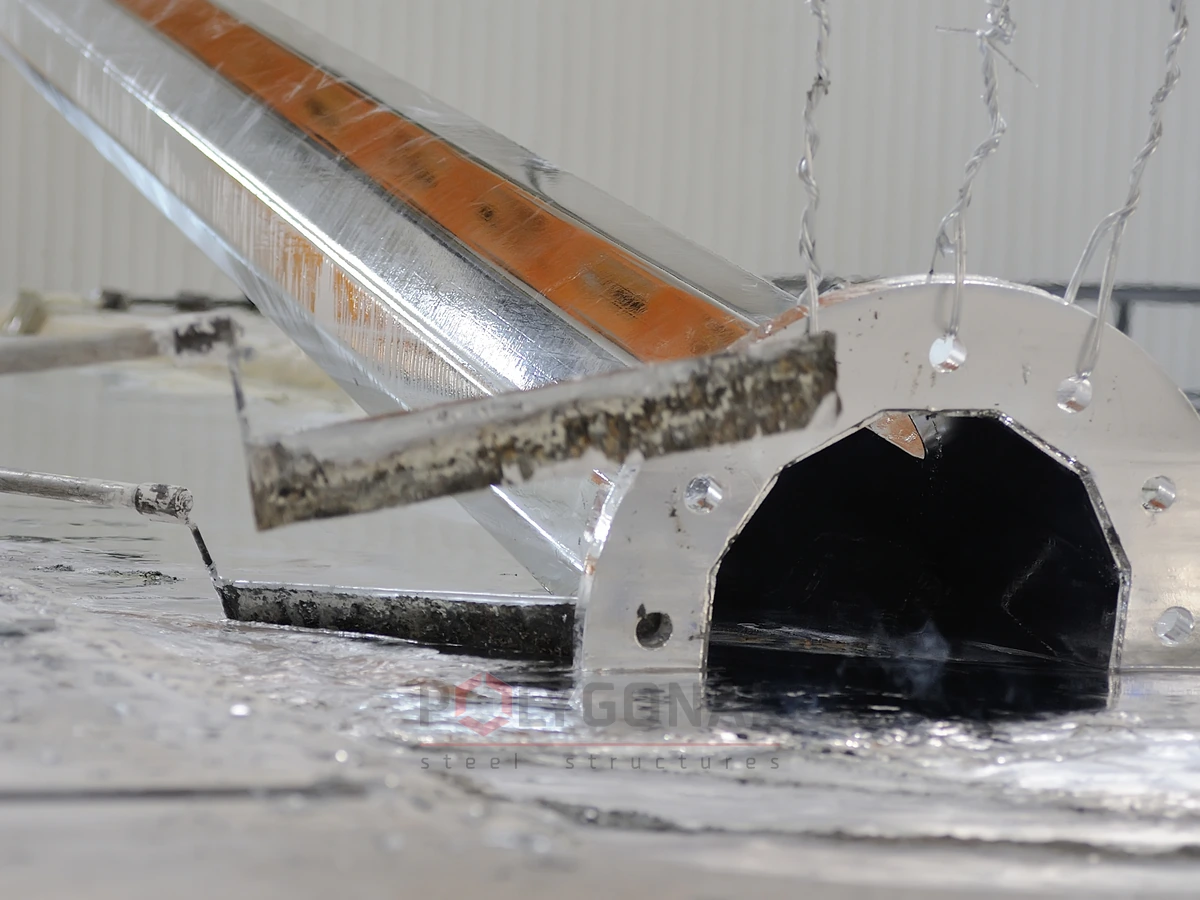
Горячее цинкование: изделия над ванной с расплавом цинка
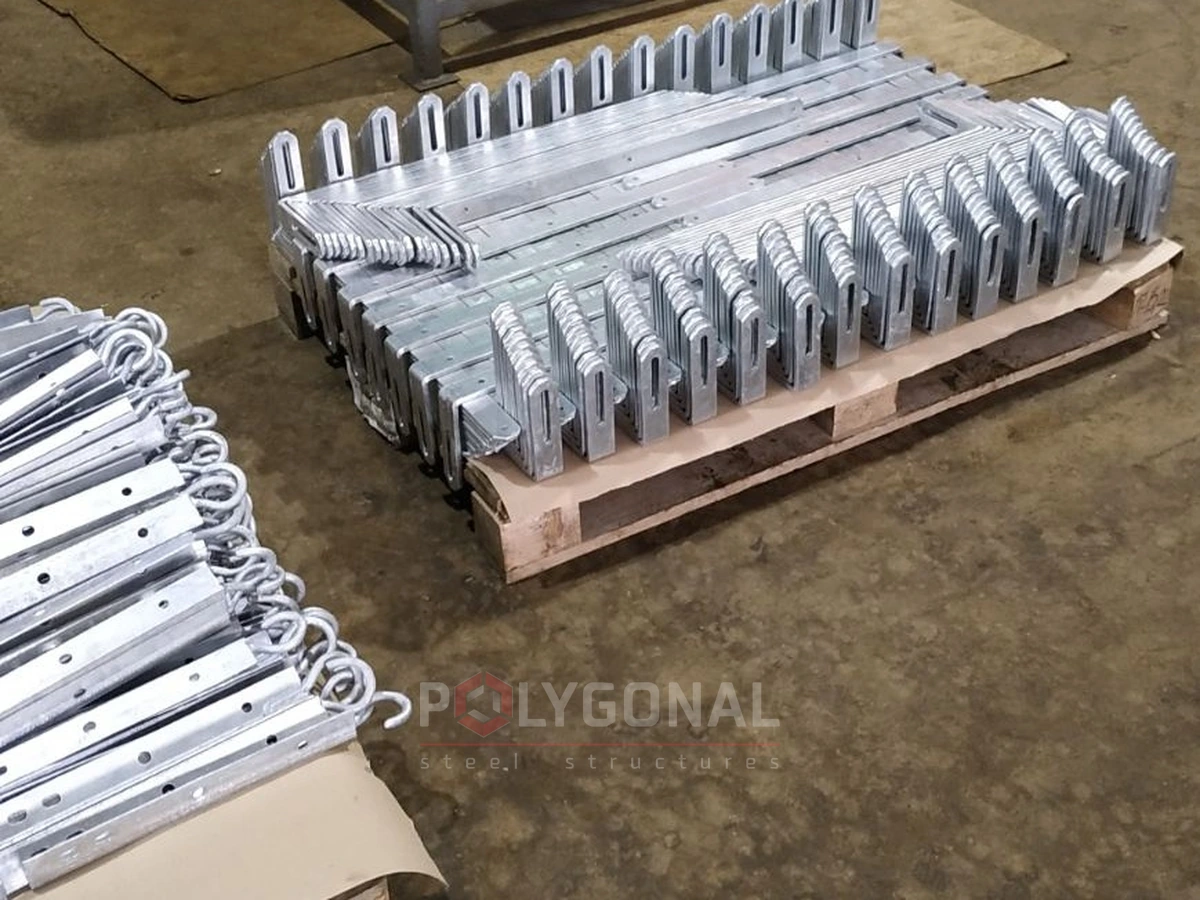
Оцинкованные изделия, подготовленные к отгрузке
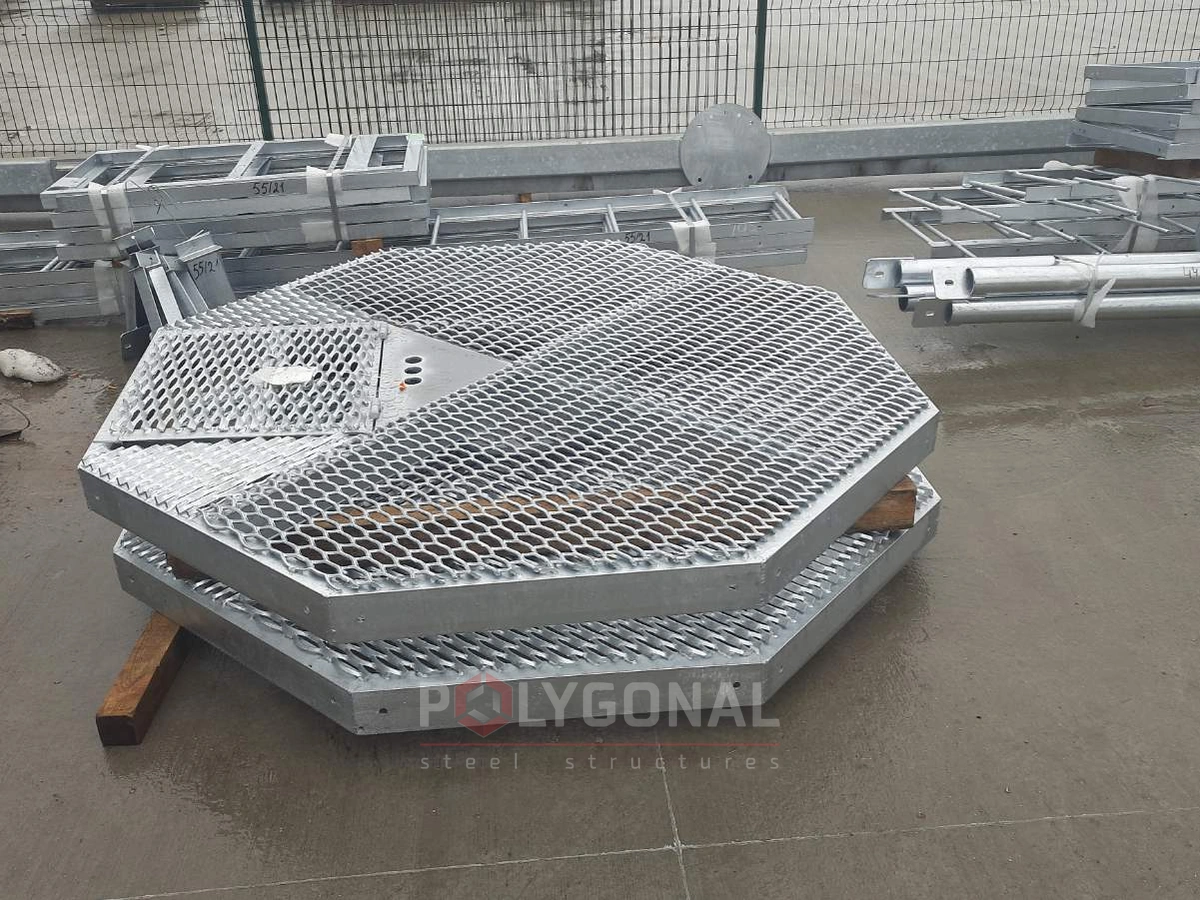
Оцинкованный решётчатый настил
Требования к цинкуемым изделиям
В конструкциях не должно быть карманов, закрытых полостей и воздушных мешков: все полости должны быть доступны для беспрепятственного входа и выхода жидкостей, расплавленного цинка и газов. Пустотелые изделия и изделия сложной формы подвергают пробному цинкованию. Чтобы избежать взрыва, запрещается цинковать изделия с закрытыми полостями.
Элементы конструкций сваривают встык, двусторонними швами или односторонним швом с подваркой. Сварные соединения внахлёст выполняют с замкнутым швом по контуру (для небольшой площади перекрытия) или с вентиляционными отверстиями; открытый нахлёст цинковать нельзя, так как между накладываемыми деталями остаются жидкости из ванн подготовки. Подробнее — в статье Проектирование под горячее цинкование. Требования к поверхности основного металла:
- не допускаются завёрнутая окалина, заусенцы, поры, включения, сварочные шлаки, остатки формовочной массы, графита, смазки, металлической стружки, маркировочной краски;
- на поверхности литых изделий не должно быть пор и усадочных раковин;
- сварные швы должны быть равномерными, плотными и сплошными по всей длине;
- острые углы и кромки, за исключением технически обоснованных случаев, закругляют радиусом не менее 0,3 мм;
- поверхность очищают обезжириванием, травлением, после чего флюсуют.
Химический состав стали
Для наилучшего покрытия используют заготовки из малоуглеродистой стали. Состав стали, прежде всего кремний и фосфор, влияет на вид и толщину покрытия: при кремнии менее 0,03 % и фосфоре менее 0,02 % покрытие тонкое и блестящее, а в диапазонах 0,03–0,14 % и более 0,25 % кремния оно толще, темнее и грубее. Желательно использовать сталь одной марки, чтобы получить лучший внешний вид. Легированные стали тоже можно цинковать; выбор стали — в чек-листе подготовки.
Зависимость вида цинкового покрытия от химического состава стали:
| Si, % | P, % | Реакционная способность стали | Внешний вид |
|---|---|---|---|
| 0–0,04 | 0–0,025 | нормальная низкая | без дефектов, покрытие блестящее и гладкое |
| 0–0,04 | 0,025–0,035 | нормальная | возможны некоторые дефекты |
| 0–0,04 | > 0,035 | высокая | шероховатость, склонность к отслаиванию |
| 0,04–0,135 | < 0,01 | умеренная | нормальный или с мелкими дефектами |
| 0,04–0,135 | > 0,01 | высокая | малые дефекты |
| 0,04–0,135 | < 0,03 | высокая | нормальный или с мелкими дефектами, большая толщина покрытия |
| 0,04–0,135 | > 0,03 | очень высокая | склонность к отслаиванию |
| > 0,35 | > 0 | очень высокая | склонность к отслаиванию |
Кратко все эти требования — в формате практического чек-листа для заказчика: Как подготовить металлоконструкцию к горячему цинкованию.
Марка стали: почему одна и та же марка даёт разное покрытие
Состав стали в пределах одной марки колеблется, а кремний сильно влияет на то, как цинк реагирует со сталью. Ориентировочное содержание кремния по справочным данным (влияние кремния и фосфора описано выше, в разделе «Химический состав стали»):
| Марка | Кремний, % | Чего ожидать от покрытия |
|---|---|---|
| Ст3кп (кипящая) | до 0,05 | по содержанию кремния самая низкая реакционная способность среди этих марок, покрытие обычно самое тонкое |
| Ст3пс (полуспокойная) | 0,05–0,15 | повышенная реакционная способность, покрытие обычно толще и темнее |
| Ст3сп (спокойная) | 0,15–0,30 | покрытие блестящее или матовое; при содержании кремния более 0,25 % оно толще и грубее |
| 09Г2С | 0,5–0,8 | высокая реакционная способность, покрытие обычно толще, темнее и грубее; при очень большой толщине растёт риск отслаивания |
Значения справочные; фактический состав, в том числе для С245 и С345, уточняйте в документе о качестве проката. Для Ст3кп в сортовом прокате стандарт на марки допускает содержание кремния до 0,07 %. Реакционную способность повышает и фосфор. Стандарт на покрытие допускает различия во внешнем виде, поэтому, если внешний вид важен, согласуйте его с цехом цинкования заранее.
Какую массу добавляет цинковое покрытие: оценка прироста
Покрытие увеличивает массу изделия, что важно при выборе крана и транспорта. ДСТУ EN ISO 1461:2024 устанавливает минимальную среднюю толщину покрытия и соответствующую массу покрытия на единицу площади: 55 мкм — примерно 395 г/м², 70 мкм — 505, 85 мкм — 610. Пример для листа, покрытого с обеих сторон (плотность стали 7 850 кг/м³, площадь обеих сторон 1 т листа ≈ 255 ÷ толщина в мм):
| Толщина стали, мм | Площадь 1 т, м² | Мин. средняя толщина, мкм (г/м²) | Масса покрытия на 1 т, кг | Приблизительный прирост массы, % |
|---|---|---|---|---|
| 3 | 84,9 | 55 (395) | ≈ 34 | ≈ 3,4 |
| 4 | 63,7 | 70 (505) | ≈ 32 | ≈ 3,2 |
| 6 | 42,5 | 70 (505) | ≈ 21 | ≈ 2,1 |
| 10 | 25,5 | 85 (610) | ≈ 16 | ≈ 1,6 |
Расчёт ориентировочный, без учёта торцов, швов и фланцев. Фактическая толщина может быть больше минимальной, особенно на сталях с высокой реакционной способностью, поэтому и реальный прирост может быть выше. Вместе с тем в сплавных слоях покрытия есть железо из стали, поэтому прирост массы изделия немного меньше массы покрытия. Чем тоньше металл, тем больше доля массы покрытия.
Что охватывает стандарт на покрытие, а что нет
ДСТУ EN ISO 1461:2024 относится к изделиям, которые цинкуют погружением в расплав цинка после изготовления. Он не распространяется на лист, проволоку и сетку, оцинкованные непрерывным способом, на трубы, оцинкованные на автоматических линиях, и на изделия, для которых есть собственные стандарты, например крепёжные (ISO 10684): в таких стандартах могут быть дополнительные или иные требования. Последующую обработку и дополнительные покрытия, в том числе окраску по цинку (дуплекс-систему), стандарт тоже не охватывает.
Поэтому для сварных конструкций указывайте в проекте цинкование по ДСТУ EN ISO 1461:2024, для болтов и гаек — стандарт на крепёж, а окраску согласовывайте отдельно. Значения толщины — в статье Толщина цинкового покрытия по ДСТУ EN ISO 1461:2024.
Обновлено:
Частые вопросы о технологии горячего цинкования
При какой температуре происходит цинкование?
Около 450 °C, в расплаве с содержанием чистого цинка не менее 98,5 %; допускаются добавки алюминия и других элементов в зависимости от требований.
Зачем нужна пассивация после цинкования?
Обработка раствором органических солей без хрома предотвращает образование белого налёта оксида цинка при хранении во влажных непроветриваемых помещениях.
Почему нельзя цинковать изделие с закрытой полостью?
Это запрещено из-за риска взрыва: все полости должны быть доступны для входа и выхода жидкостей, расплавленного цинка и газов при погружении.
Как состав стали влияет на вид покрытия?
Чем выше содержание кремния и фосфора в стали, тем выше её реакционная способность и вероятность шероховатости или отслаивания покрытия — подробная зависимость приведена в таблице выше.
Насколько оцинкованное изделие тяжелее заготовки?
Для листа, оцинкованного с обеих сторон, при минимальной средней толщине покрытия прирост массы составляет примерно от 1,6 % (сталь толщиной 10 мм) до 3,4 % (3 мм), см. таблицу выше. Фактический прирост зависит от реальной толщины покрытия, которая на сталях с высокой реакционной способностью бывает значительно больше минимальной.
Можно ли цинковать сталь 09Г2С?
Да, можно. В ней 0,5–0,8 % кремния, поэтому покрытие обычно толще, темнее и грубее, чем на стали с малым содержанием кремния. Более тёмные участки сами по себе не являются основанием для отбраковки по ДСТУ EN ISO 1461:2024, но очень толстое покрытие требует более бережного обращения при перевозке и погрузочно-разгрузочных работах, а риск его повреждения или отслаивания растёт. Поэтому марку и состав стали лучше сообщить цеху цинкования заранее.
Продукция по теме: Горячее цинкование · Опоры освещения · Опоры ЛЭП
Ещё по теме: Дефекты горячего цинкования: причины и профилактика · Толщина цинкового покрытия по ДСТУ EN ISO 1461:2024 · Дефекты цинкового покрытия: наплывы, серое покрытие, отслаивание, чёрные пятна · Горячее, гальваническое или холодное цинкование: что выбрать · Как подготовить металлоконструкцию к горячему цинкованию: чек-лист · Проектирование конструкций под горячее цинкование: отверстия, швы, напряжения
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.