
Головна / Послуги / Гаряче цинкування / Технологія гарячого цинкування: етапи й вимоги
Гаряче цинкування
Технологія гарячого цинкування: етапи й вимоги
Етапи процесу гарячого цинкування, вимоги до виробів, які цинкують, і вплив хімічного складу сталі на вигляд покриття.
Зміст
Технологічний процес гарячого цинкування
Щоб вироби можна було переміщати під час гарячого цинкування, їх кріплять на спеціальних траверсах. Перед цинкуванням вироби проходять хімічну обробку: поверхня має бути чистою. Етапи процесу:
- знежирення: перед травленням (видаленням оксидів хімічним способом, без якого цинкування неможливе) з поверхні видаляють масляні та мастильні речовини;
- травлення: видалення оксидів заліза кислотою з інгібітором корозії, який зупиняє розчинення металу після видалення оксиду;
- промивання: повне видалення кислотного розчину у ванні з водою;
- флюсування: обробка в гарячому рідкому розчині хлориду цинку й амонію, щоб підготувати метал до реакції з розплавленим цинком і запобігти утворенню оксиду під час сушіння;
- сушіння: вироби поміщають у камеру, де циркулює гаряче повітря близько 100 °C; матеріал сушиться й нагрівається, що знижує термошок під час занурення в цинк;
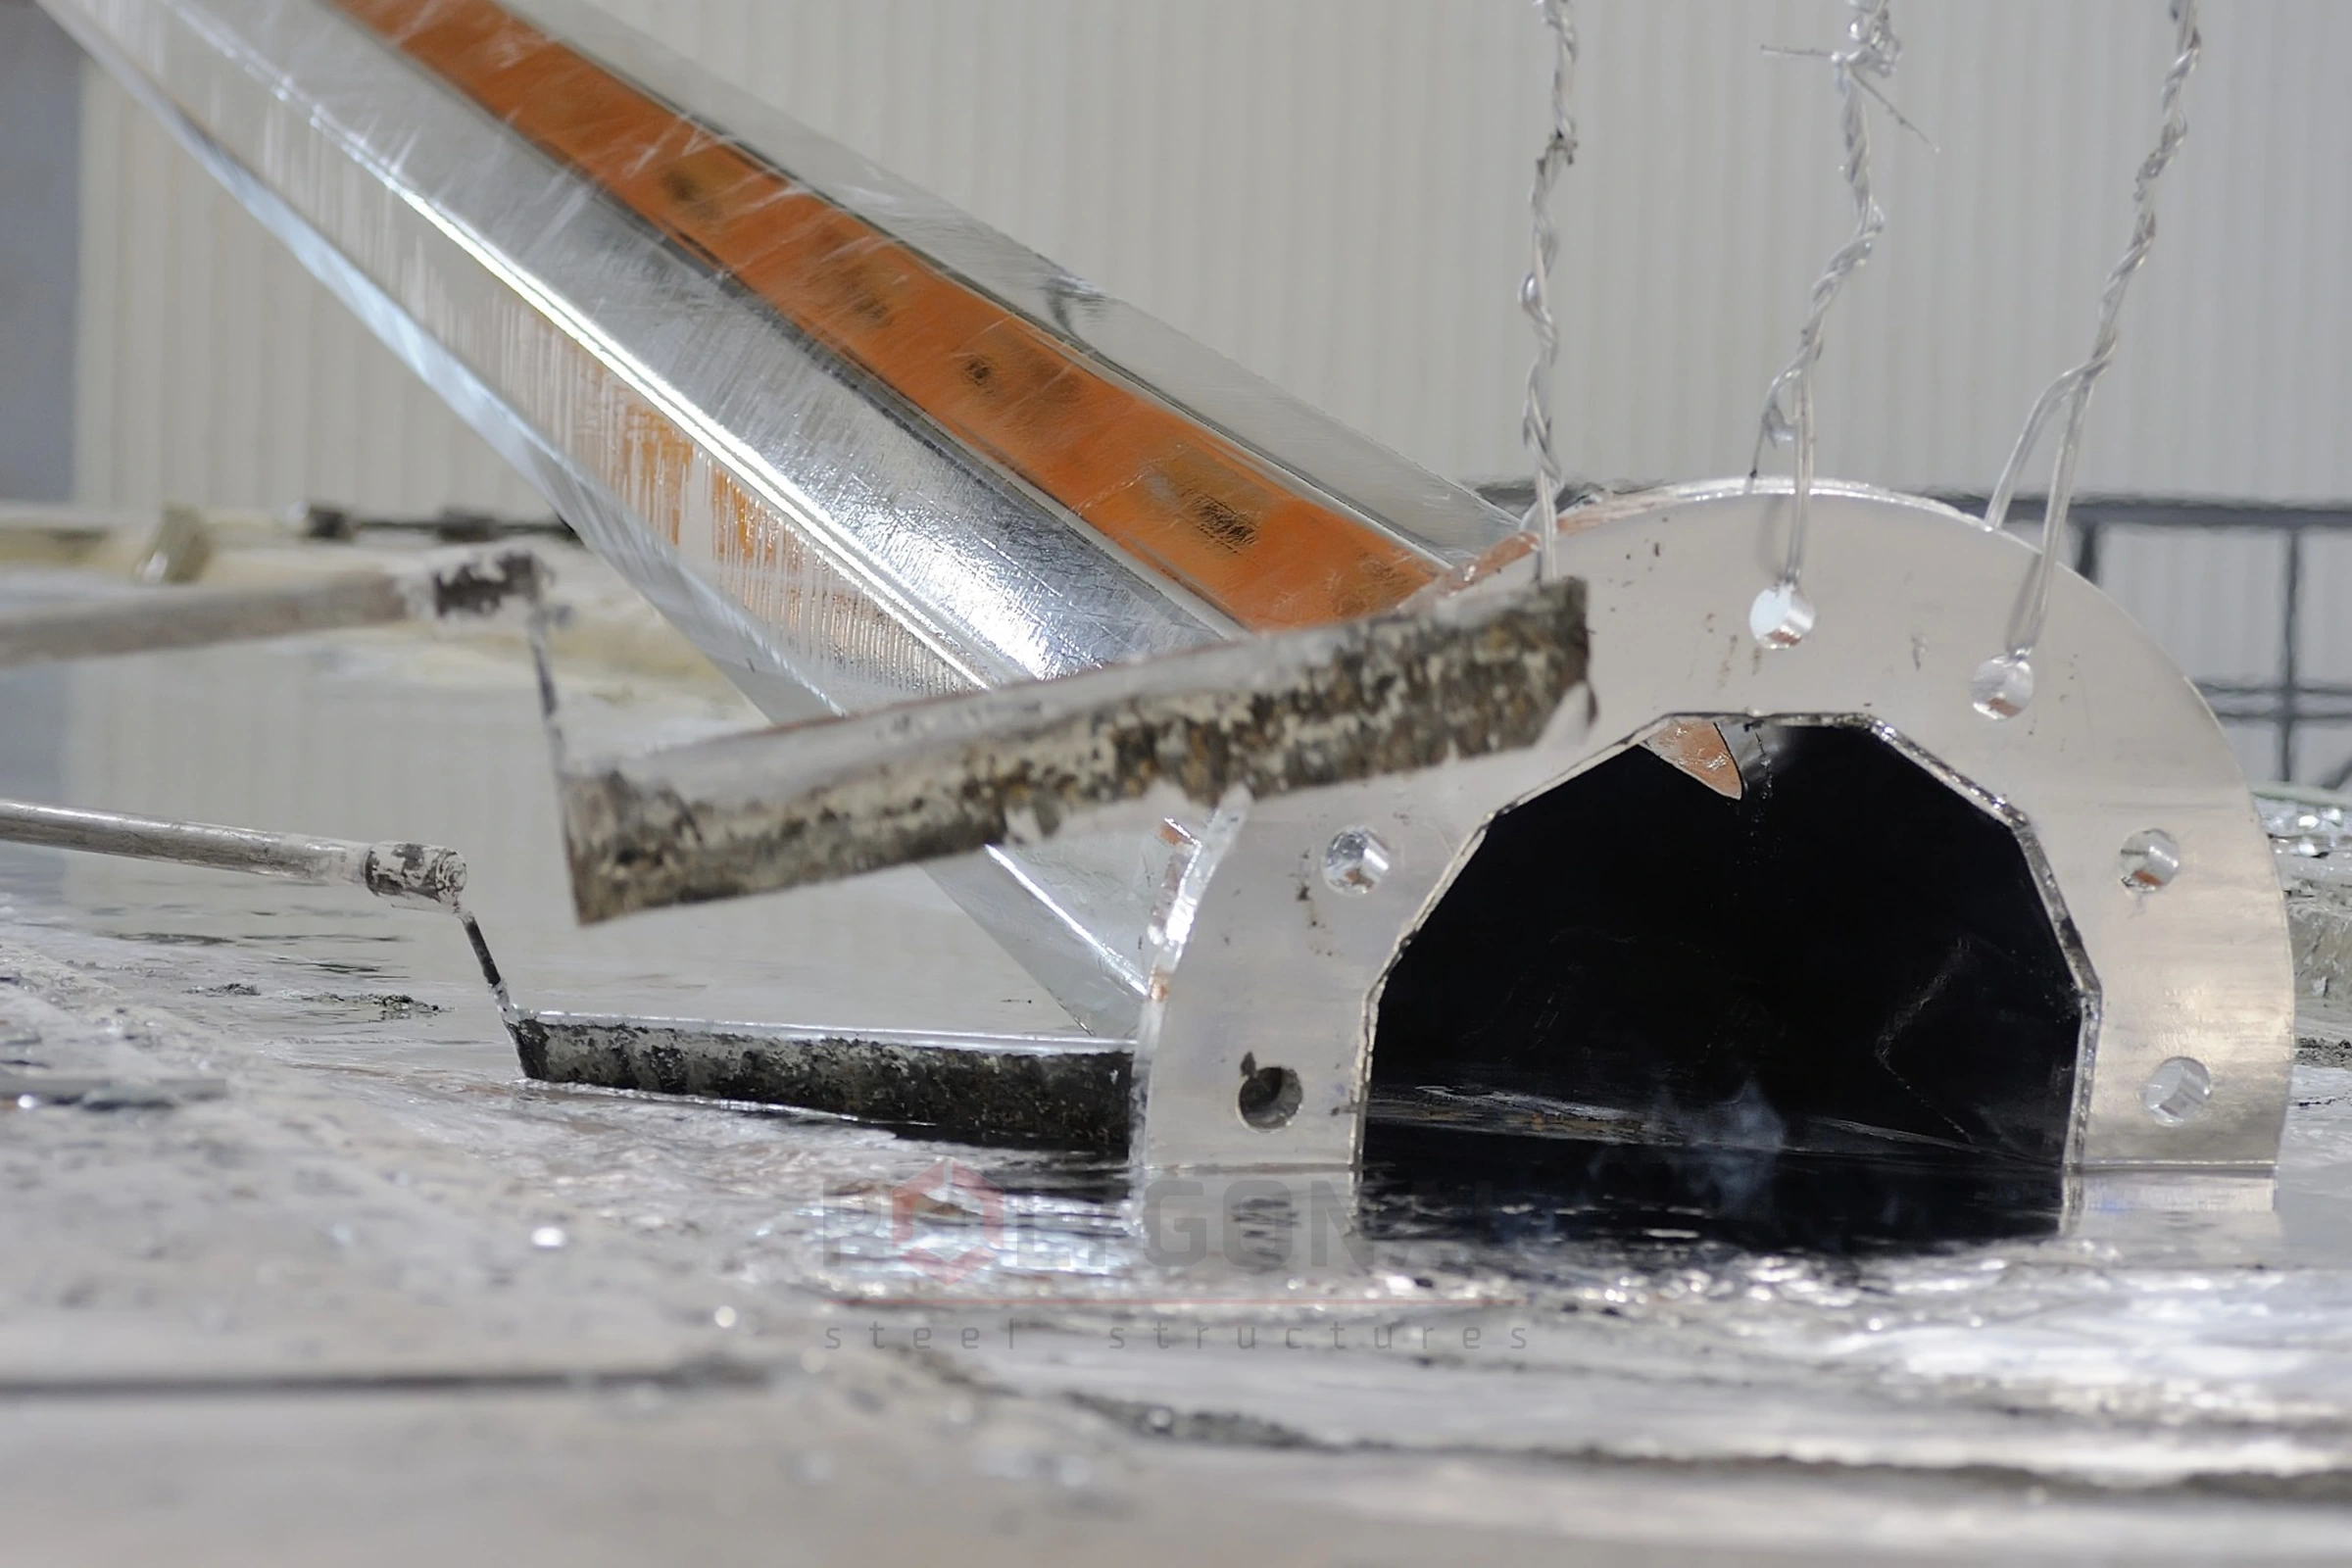
- цинкування: занурення в цинк із вмістом чистого цинку не менше 98,5 % за температури близько 450 °C; допускаються добавки алюмінію та інших елементів залежно від вимог;
- охолодження: зануренням у гарячу воду — лише для виробів такої конструкції, що не деформуються й не руйнуються;
- пасивація: обробка розчином органічних солей без хрому запобігає утворенню білого нальоту оксиду цинку під час зберігання у вологих непровітрюваних приміщеннях; сушіння за 70 °C перед пакуванням;
- перевірка: ретельно оцінюють товщину покриття та його зовнішній вигляд простими фізичними й лабораторними тестами (товщина, однорідність, зчеплення, вигляд).
Вимоги до покриття визначає ДСТУ EN ISO 1461:2024.
Гаряче цинкування
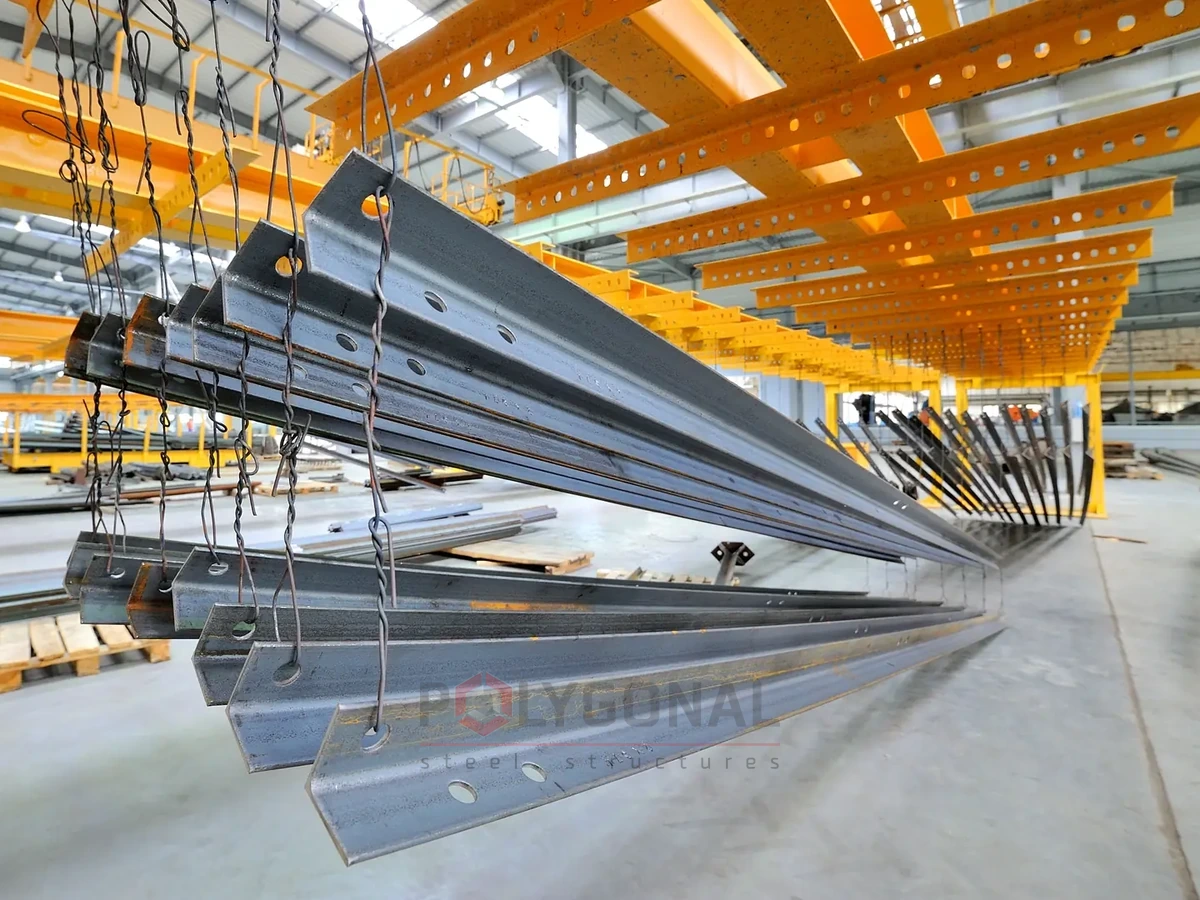
Вироби, підвішені на лінії гарячого цинкування
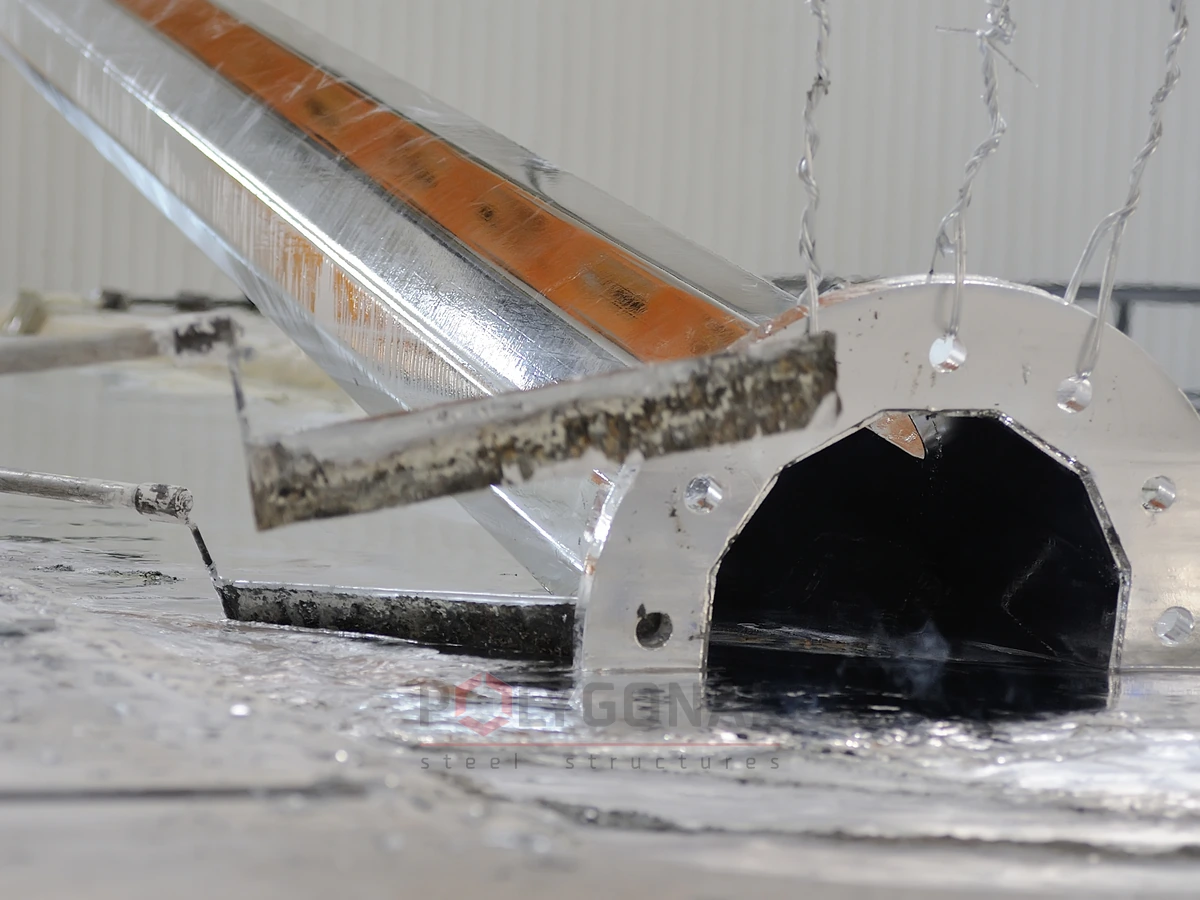
Гаряче цинкування: вироби над ванною з розплавом цинку
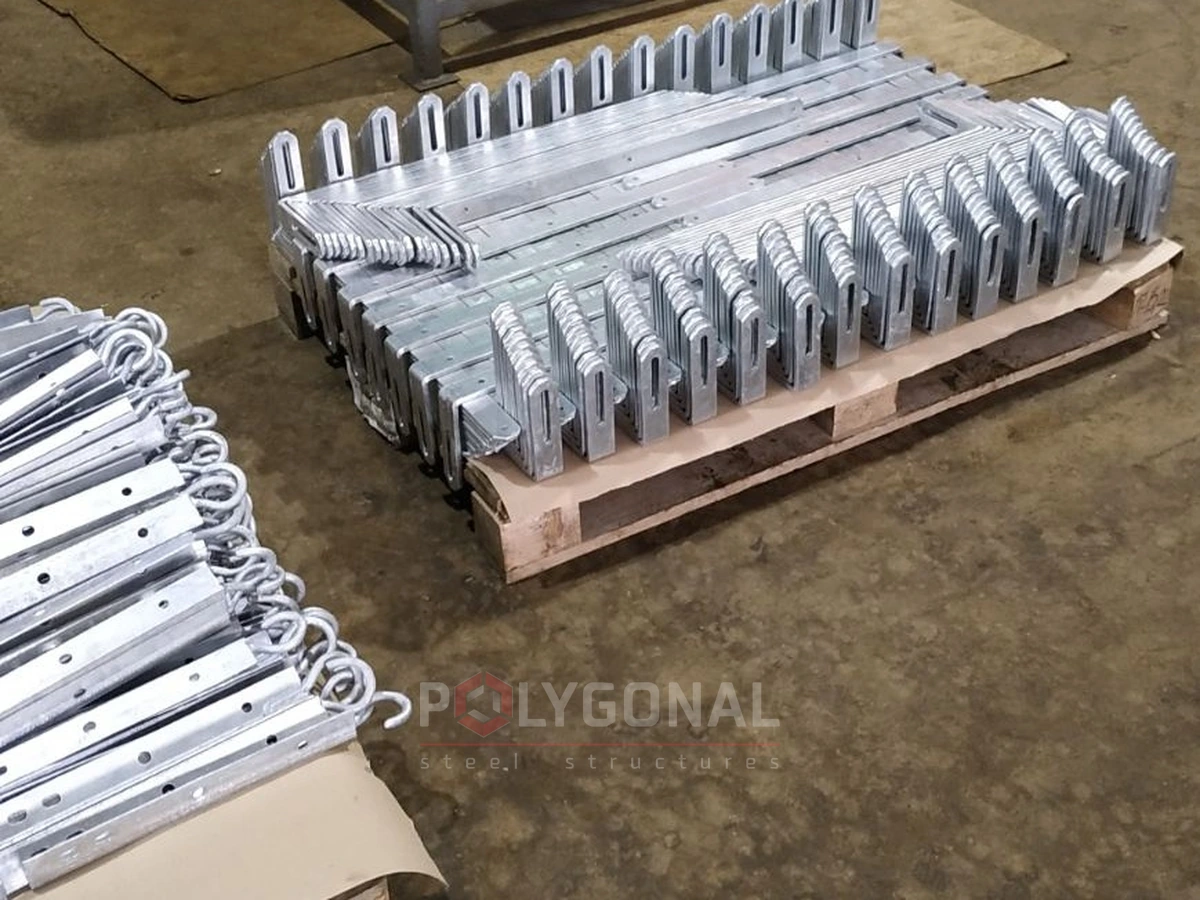
Оцинковані вироби, підготовлені до відвантаження
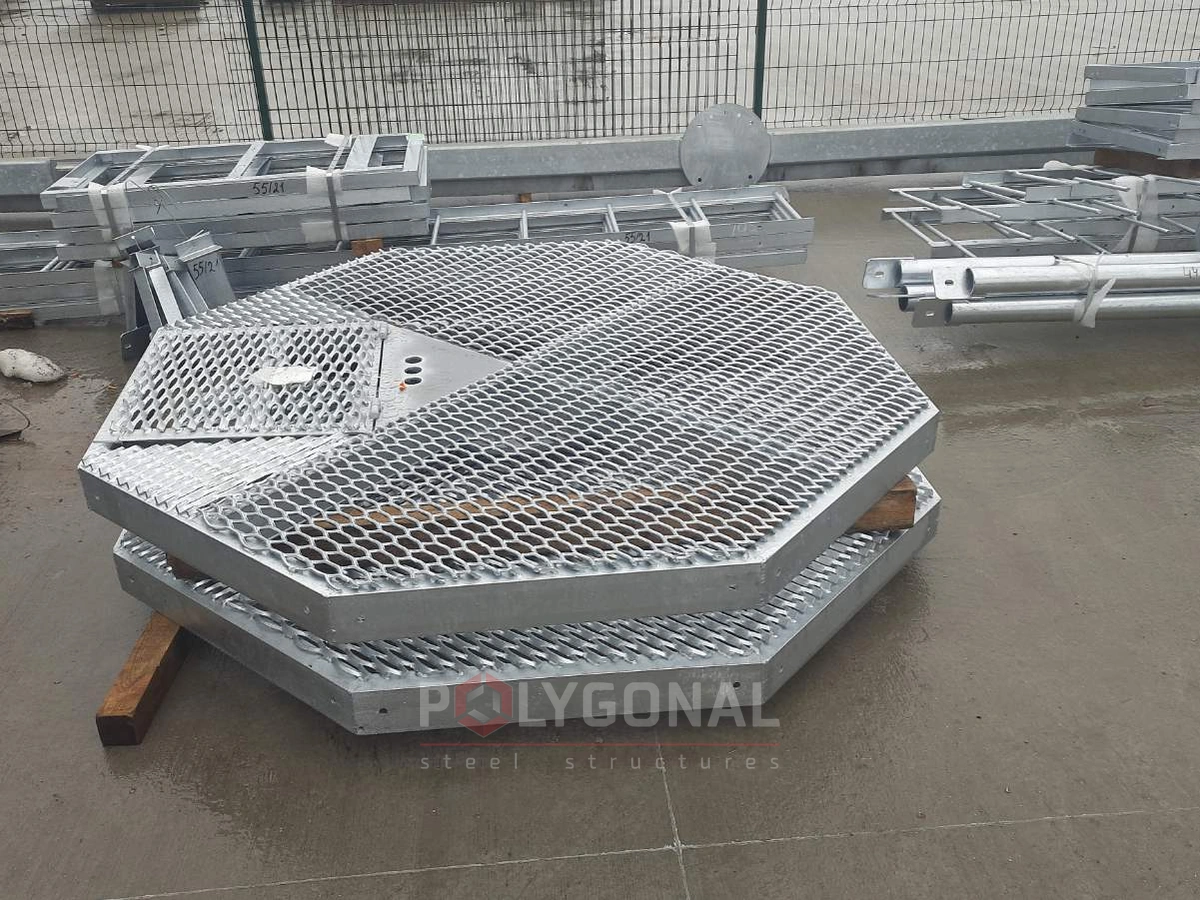
Оцинкований решітчастий настил
Вимоги до виробів, що цинкують
У конструкціях не повинно бути кишень, закритих порожнин і повітряних мішків: усі порожнини мають бути доступні для безперешкодного входу й виходу рідин, розплавленого цинку та газів. Порожні вироби й вироби складної форми піддають пробному цинкуванню. Щоб уникнути вибуху, забороняється цинкувати вироби із закритими порожнинами.
Елементи конструкцій зварюють встик, двобічними швами або однобічним швом з підварюванням. Зварні з’єднання внапуск виконують із замкненим швом по контуру (для невеликої площі перекриття) або з вентиляційними отворами; відкритий нахлест цинкувати не можна, бо між накладеними деталями лишаються рідини з ванн підготовки. Докладніше — у статті Проєктування під гаряче цинкування. Вимоги до поверхні основного металу:
- не допускаються загорнена окалина, задирки, пори, включення, зварювальні шлаки, залишки формувальної маси, графіту, мастила, металевої стружки, маркувальної фарби;
- на поверхні литих виробів не повинно бути пор і усадкових раковин;
- зварювальні шви мають бути рівномірними, щільними й суцільними по всій довжині;
- гострі кути й кромки, за винятком технічно обґрунтованих випадків, заокруглюють радіусом не менше 0,3 мм;
- поверхню очищають знежиренням, травленням, після чого флюсують.
Хімічний склад сталі
Для найкращого покриття використовують заготовки з маловуглецевої сталі. Склад сталі, передусім кремній і фосфор, впливає на вигляд і товщину покриття: при кремнії менше 0,03 % і фосфорі менше 0,02 % покриття тонке й блискуче, а в діапазонах 0,03–0,14 % і понад 0,25 % кремнію воно товстіше, темніше й грубіше. Бажано використовувати сталь однієї марки, щоб отримати кращий зовнішній вигляд. Леговані сталі теж можна цинкувати; вибір сталі — у чек-листі підготовки.
Залежність вигляду цинкового покриття від хімічного складу сталі:
| Si, % | P, % | Реактивність сталі | Зовнішній вигляд |
|---|---|---|---|
| 0–0,04 | 0–0,025 | нормальна низька | без дефектів, покриття блискуче й гладке |
| 0–0,04 | 0,025–0,035 | нормальна | можливі деякі дефекти |
| 0–0,04 | > 0,035 | висока | шорсткість, тенденція до відшарування |
| 0,04–0,135 | < 0,01 | помірна | нормальний або з дрібними дефектами |
| 0,04–0,135 | > 0,01 | висока | малі дефекти |
| 0,04–0,135 | < 0,03 | висока | нормальний або з дрібними дефектами, більша товщина покриття |
| 0,04–0,135 | > 0,03 | дуже висока | тенденція до відшарування |
| > 0,35 | > 0 | дуже висока | тенденція до відшарування |
Коротко всі ці вимоги — у форматі практичного чек-листа для замовника: Як підготувати металоконструкцію до гарячого цинкування.
Марка сталі: чому одна й та сама марка дає різне покриття
Склад сталі в межах однієї марки коливається, а кремній сильно впливає на те, як цинк реагує зі сталлю. Орієнтовний вміст кремнію за довідковими даними (вплив кремнію й фосфору описано вище, у розділі «Хімічний склад сталі»):
| Марка | Кремній, % | Що очікувати від покриття |
|---|---|---|
| Ст3кп (кипляча) | до 0,05 | за вмістом кремнію найнижча реакційна здатність серед цих марок, покриття зазвичай найтонше |
| Ст3пс (напівспокійна) | 0,05–0,15 | підвищена реакційна здатність, покриття зазвичай товще й темніше |
| Ст3сп (спокійна) | 0,15–0,30 | покриття блискуче або матове; за вмісту кремнію понад 0,25 % воно товще й грубіше |
| 09Г2С | 0,5–0,8 | висока реакційна здатність, покриття зазвичай товще, темніше й грубіше; за дуже великої товщини зростає ризик відшарування |
Значення довідкові; фактичний склад, зокрема для С245 і С345, уточнюйте в документі про якість прокату. Для Ст3кп у сортовому прокаті стандарт на марки допускає вміст кремнію до 0,07 %. Реакційну здатність підвищує й фосфор. Стандарт на покриття допускає відмінності у вигляді, тож, якщо вигляд важливий, погодьте його з цехом цинкування заздалегідь.
Яку масу додає цинкове покриття: оцінка приросту
Покриття збільшує масу виробу, що важливо під час вибору крана й транспорту. ДСТУ EN ISO 1461:2024 встановлює мінімальну середню товщину покриття й відповідну масу покриття на одиницю площі: 55 мкм — приблизно 395 г/м², 70 мкм — 505, 85 мкм — 610. Приклад для листа, покритого з обох боків (густина сталі 7 850 кг/м³, площа обох боків 1 т листа ≈ 255 ÷ товщина в мм):
| Товщина сталі, мм | Площа 1 т, м² | Мін. середня товщина, мкм (г/м²) | Маса покриття на 1 т, кг | Приблизний приріст маси, % |
|---|---|---|---|---|
| 3 | 84,9 | 55 (395) | ≈ 34 | ≈ 3,4 |
| 4 | 63,7 | 70 (505) | ≈ 32 | ≈ 3,2 |
| 6 | 42,5 | 70 (505) | ≈ 21 | ≈ 2,1 |
| 10 | 25,5 | 85 (610) | ≈ 16 | ≈ 1,6 |
Розрахунок орієнтовний, без урахування торців, швів і фланців. Фактична товщина може бути більшою за мінімальну, особливо на сталях з високою реакційною здатністю, тож і реальний приріст може бути вищим. Водночас у сплавних шарах покриття є залізо зі сталі, тому приріст маси виробу трохи менший за масу покриття. Чим тонший метал, тим більша частка маси покриття.
Що охоплює стандарт на покриття, а що ні
ДСТУ EN ISO 1461:2024 стосується виробів, які цинкують зануренням у розплав цинку після виготовлення. Він не поширюється на лист, дріт і сітку, оцинковані безперервним способом, на труби, цинковані на автоматичних лініях, і на вироби, для яких є власні стандарти, наприклад кріпильні (ISO 10684): у таких стандартах можуть бути додаткові або інші вимоги. Післяобробку й додаткові покриття, зокрема фарбування поверх цинку (дуплекс-систему), стандарт теж не охоплює.
Тому для зварних конструкцій зазначайте в проєкті цинкування за ДСТУ EN ISO 1461:2024, для болтів і гайок — стандарт на кріпильні вироби, а фарбування погоджуйте окремо. Значення товщини — у статті Товщина цинкового покриття за ДСТУ EN ISO 1461:2024.
Оновлено:
Поширені запитання про технологію гарячого цинкування
При якій температурі відбувається цинкування?
Близько 450 °C, у розплаві з вмістом чистого цинку не менше 98,5 %; допускаються добавки алюмінію та інших елементів залежно від вимог.
Навіщо потрібна пасивація після цинкування?
Обробка розчином органічних солей без хрому запобігає утворенню білого нальоту оксиду цинку під час зберігання у вологих непровітрюваних приміщеннях.
Чому не можна цинкувати виріб із закритою порожниною?
Це заборонено через ризик вибуху: усі порожнини мають бути доступні для входу й виходу рідин, розплавленого цинку та газів під час занурення.
Як склад сталі впливає на вигляд покриття?
Чим вищий вміст кремнію й фосфору в сталі, тим вища її реакційна здатність і вища ймовірність шорсткості чи відшарування покриття — детальна залежність наведена в таблиці вище.
Наскільки оцинкований виріб важчий за заготовку?
Для листа, цинкованого з обох боків, за мінімальної середньої товщини покриття приріст маси становить приблизно від 1,6 % (сталь завтовшки 10 мм) до 3,4 % (3 мм), див. таблицю вище. Фактичний приріст залежить від реальної товщини покриття, яка на сталях з високою реакційною здатністю буває значно більшою за мінімальну.
Чи можна цинкувати сталь 09Г2С?
Так, можна. У ній 0,5–0,8 % кремнію, тож покриття зазвичай товще, темніше й грубіше, ніж на сталі з малим вмістом кремнію. Темніші ділянки самі по собі не є підставою для відбраковування за ДСТУ EN ISO 1461:2024, але дуже товсте покриття вимагає обережнішого поводження під час перевезення та вантажно-розвантажувальних робіт, а ризик його пошкодження чи відшарування зростає. Тому марку й склад сталі краще повідомити цеху цинкування заздалегідь.
Продукція за темою: Гаряче цинкування · Опори освітлення · Опори ЛЕП
Ще за темою: Дефекти гарячого цинкування: причини й запобігання · Товщина цинкового покриття за ДСТУ EN ISO 1461:2024 · Дефекти цинкового покриття: напливи, сіре покриття, відшарування, чорні плями · Гаряче, гальванічне чи холодне цинкування: що обрати · Як підготувати металоконструкцію до гарячого цинкування: чек-лист · Проєктування конструкцій під гаряче цинкування: отвори, шви, напруження
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.