
Головна / Послуги / Гаряче цинкування / Дефекти цинкового покриття: напливи, сіре покриття, відшарування, чорні плями
Гаряче цинкування
Дефекти цинкового покриття: напливи, сіре покриття, відшарування, чорні плями
Довідник дефектів, які виникають через підготовку поверхні, режим у ванні й обробку виробу після занурення: як розпізнати кожен, чому він виникає і як його уникнути.
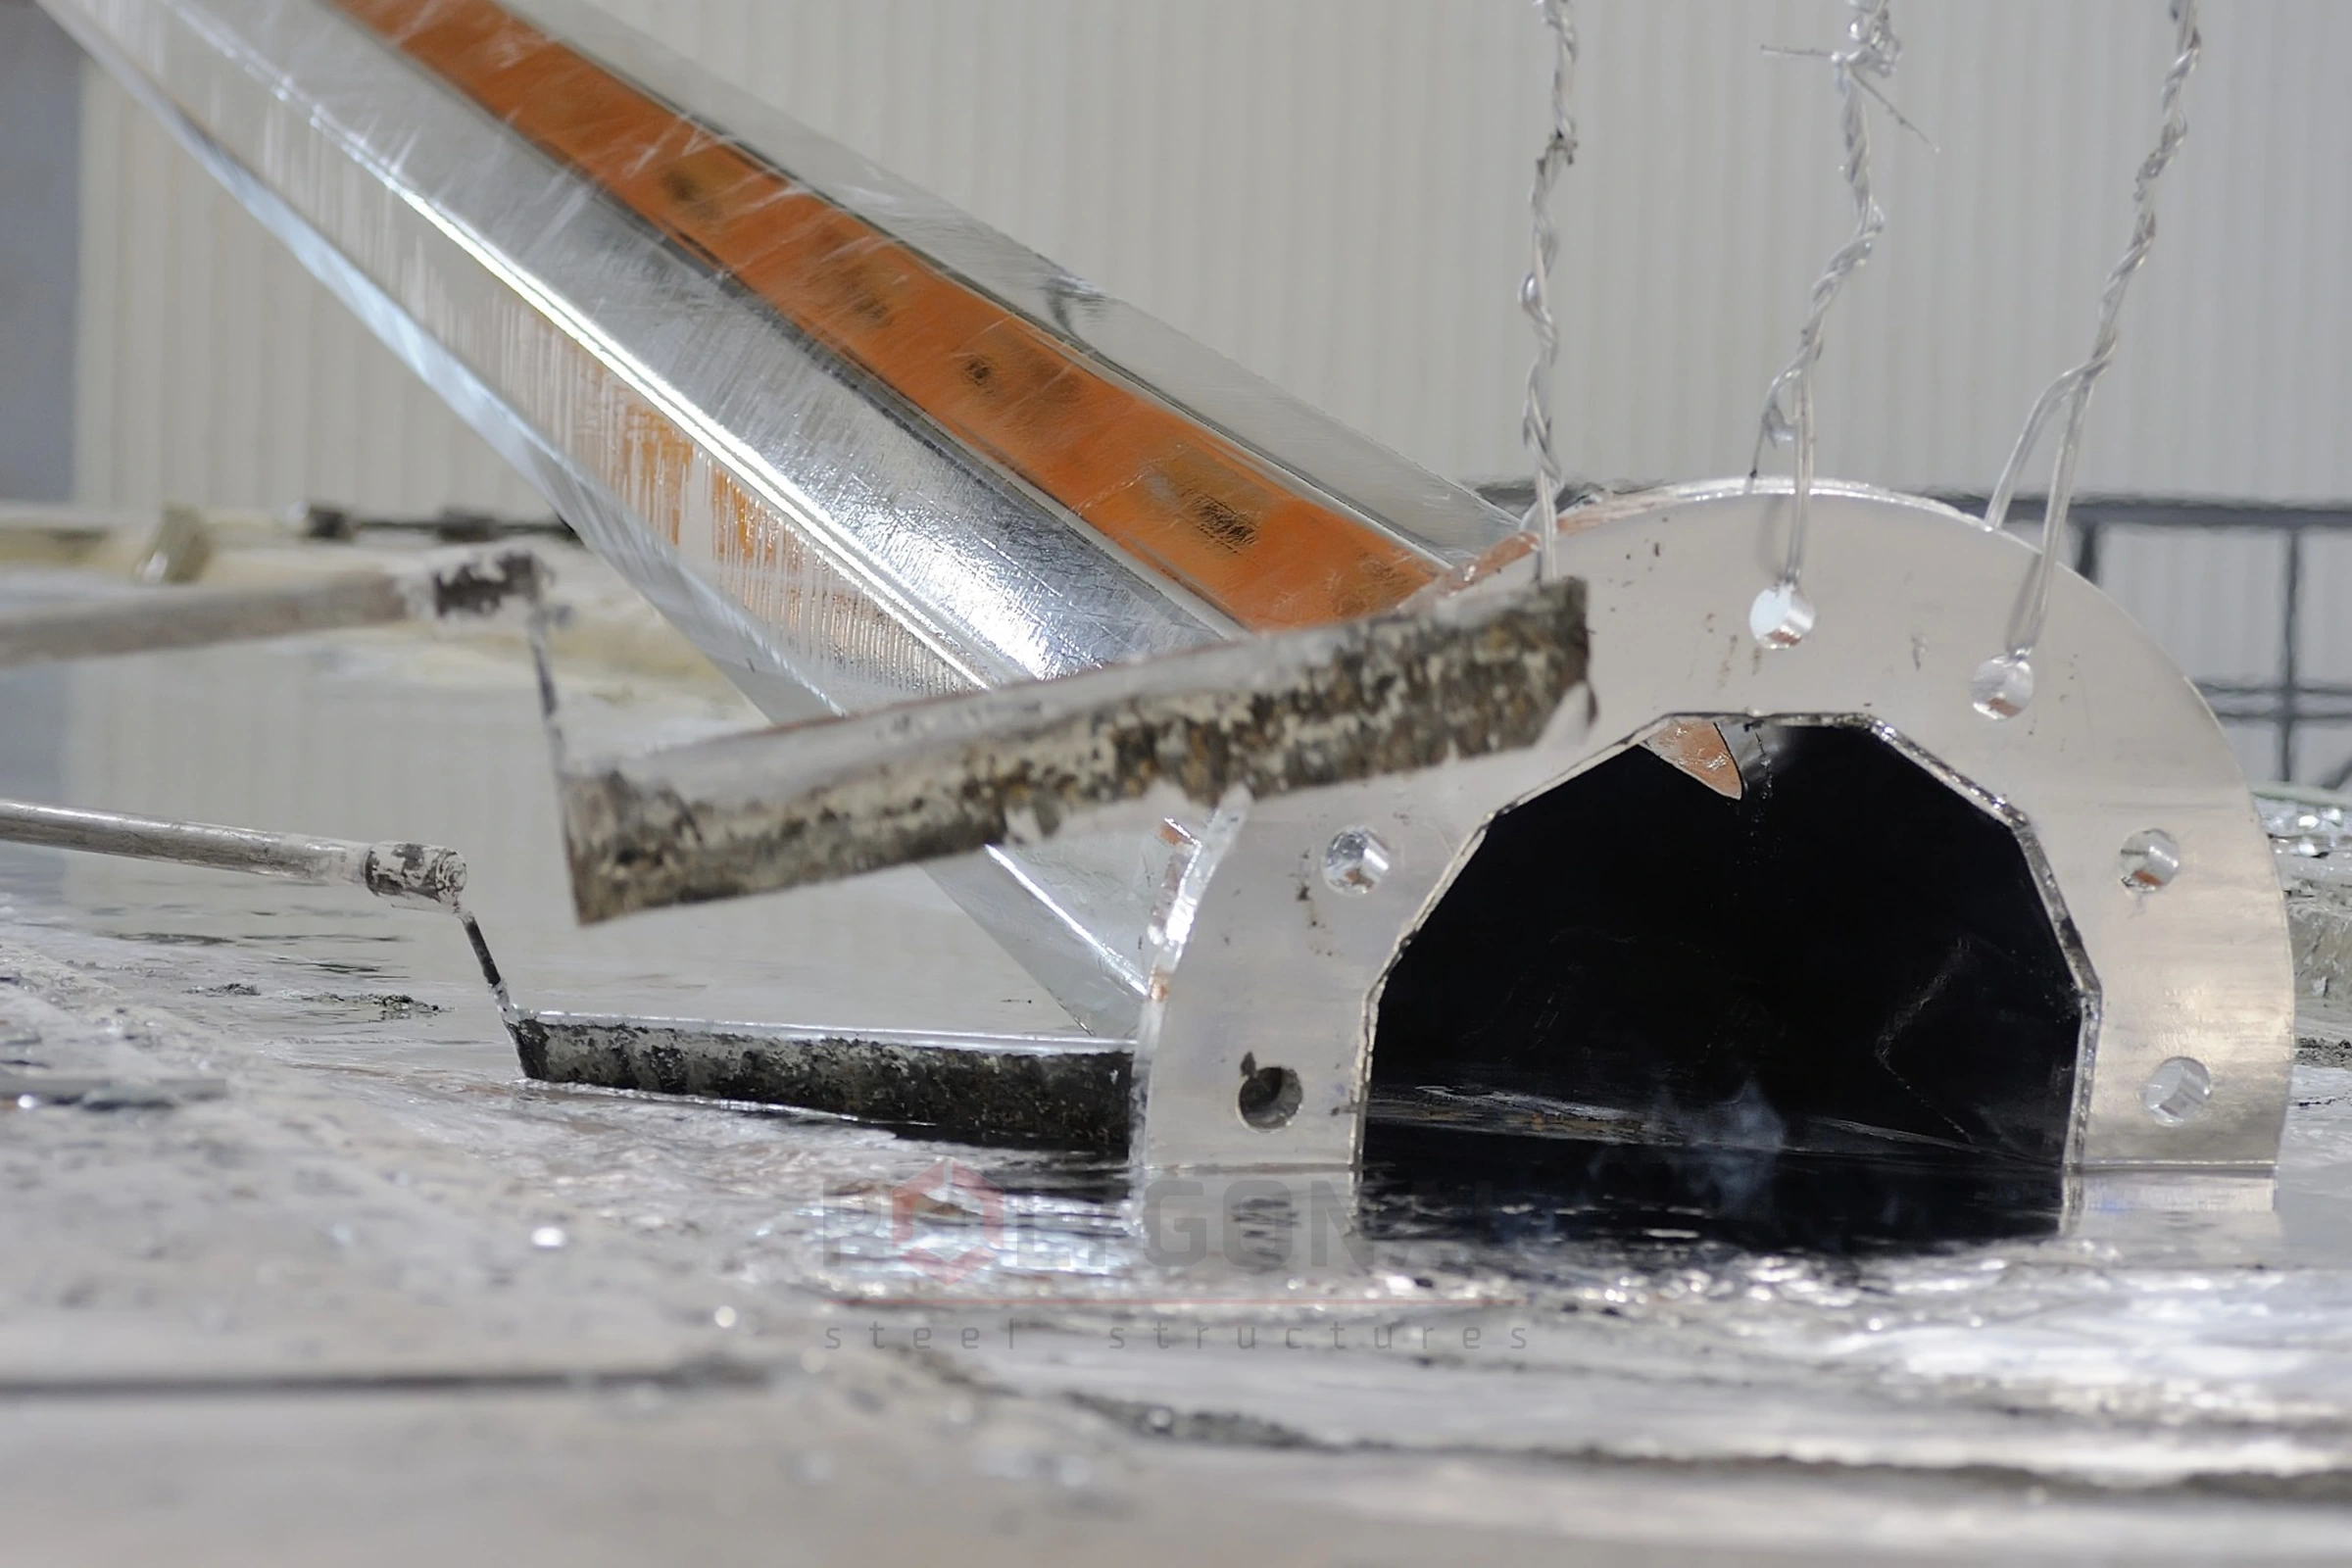
Як користуватися довідником
У цій статті зібрано дефекти, що виникають через підготовку поверхні, режим у ванні й роботу з виробом після занурення: напливи, чорні плями, бульбашки, сіре покриття, лущення та інші. Дефекти основного матеріалу й конструкції та корозію під час зберігання розібрано в статті Дефекти гарячого цинкування: причини й запобігання; там само описано, як утворюється якісне покриття.
Для кожного дефекту вказано ознаки, причини й спосіб запобігання. Прийнятну товщину й допуски на ремонт непокритих ділянок наведено в статті Товщина цинкового покриття за ДСТУ EN ISO 1461:2024, а як підготувати конструкцію до ванни, щоб уникнути більшості цих дефектів, — у статті Проєктування конструкцій під гаряче цинкування і в чек-листі підготовки.
Дефекти, пов’язані з підготовкою поверхні та ванною
Плоскі напливи (підтікання)
Ознаки: місця з потовщеним цинковим шаром у вигляді смужок над покриттям; в основі контуру можуть збиратися краплі.
Причини: швидкість виймання виробу не відповідає в’язкості розплавленого цинку; дрібні кристали залізо-цинкового шару, що виникли з солей заліза й окалини; занадто швидке виймання, особливо з алюмінієм; руйнування плівки оксиду алюмінію, наприклад від удару.
Як уникнути: ретельно змивати солі заліза після травлення, регенерувати флюс із високим вмістом заліза, не струшувати вироби під час виймання.
Краплинні напливи («сльози»)
Ознаки: краплі цинку, що застигли на виробі після виймання.
Причини: високий поверхневий натяг розплаву в місцях утворення оксиду цинку; оксид виникає від окалини, що лишилась на виробі.
Як уникнути: видаляти окалину з виробів; оксид цинку у ванні видаляють розкисленням.
Чорні плями
Ознаки: ділянки неправильної форми без цинкового покриття.
Причини: на поверхні були забруднення (формувальний пісок, залишки зварювання, шлак, мастило, фарба); вироби торкалися один одного під час занурення; флюс вигорів через перегрів під час сушіння.
Як уникнути: піщані та шлакові залишки видаляти дробоструменем, фарбу й мастило — знежиренням, не допускати склеювання деталей, замінювати відпрацьований флюс і не перегрівати його під час сушіння.
Роз’їдання
Ознаки: великі й глибокі руйнування виробу в сталях із високим вмістом сульфідів, оксидів і шлаків.
Причини: надто сильне травлення, під час якого кислота роз’їдає сульфіди й оксиди.
Як уникнути: скорочувати час травлення.
Здуття (бульбашки) під час травлення
Ознаки: невеликі підвищення на оцинкованій поверхні — відшарування покриття від сталі.
Причини: розшарування матеріалу під дією водню, характерне для сталей низької міцності; під час нагрівання в цинку водень виділяється у формі бульбашок.
Як уникнути: швидким і сильним травленням.
Воднева крихкість, уповільнене руйнування
Ознаки: деталь руйнується не одразу, а під навантаженням; на зламі видно зону початкового розтріскування; тріщини важко відрізнити від інших.
Причини: під час травлення водень проникає в сталь і накопичується на межах зерен; характерно для високоміцних болтів і зон термічного впливу зварних швів.
Як уникнути: високоміцні сталі краще травити в соляній кислоті високої концентрації (у сірчаній проникнення водню, навпаки, зростає з концентрацією).
Травильні та флюсові виділення
Ознаки: червоно-коричневі плями й патьоки на оцинкованій поверхні в місцях тріщин, раковин і пор.
Причини: залишки травильного й флюсового розчинів у порах і порожнинах виходять на поверхню; велика кількість може навіть корозійно руйнувати сталь зсередини.
Як уникнути: конструкція має дозволяти залишкам виходити під час цинкування; виріб не повинен мати пор.
Горбки
Ознаки: невеликі підвищення різної форми, окремо або групами.
Причини: домішки у ванні (гартцинк, сполуки алюмінію із залізом) осідають на виробі під час виймання; гартцинк виділяється, коли верх ванни холодніший за нижню частину.
Як уникнути: видаляти частинки з ванни, підтримувати рівномірну температуру, видаляти сполуки алюмінію із залізом із поверхні.
Свинцева піна
Ознаки: нерівні горби різної форми й розміру.
Причини: свинець відокремлюється від цинку й осідає на дно, окислюється, і після завершення плавлення насичений оксидом цинку свинець осідає на виробах.
Як уникнути: перемішувати вміст на дні ванни, щоб частинки спливли, і видаляти їх.
Зміна кольору покриття
Ознаки: ділянки або смуги іншого блиску й кольору, ніж біла плівка оксиду цинку; можуть з’явитись одразу або після витримки на повітрі; добре видно під кутом.
Причини: сліди сторонніх елементів у цинку (мідь, марганець, сурма) утворюють забарвлені оксиди.
Як уникнути: у ванну додавати цинк високої чистоти.
Краплі й патьоки
Ознаки: краплі або тонкі відкладення цинку; можуть бути всередині труб, особливо на зварній гратці.
Як усунути: патьоки видаляють вібрацією, краплі — механічно напилками чи щітками.
Зола й флюсові залишки
Ознаки: сірі або жовтуваті неметалеві відкладення оксиду й хлориду цинку; міцно прилипають, забиваються в кути виробу.
Як уникнути: ретельно прибирати золу з поверхні ванни перед вийманням і після нього; золу з кутів видаляють щіткою (можуть лишитися ділянки з легкою корозією).
Склеювання (контактні плями)
Ознаки: місця, де деталі, що цинкувались разом, склеїлись і після розділення покриття надірвалось.
Як уникнути: під час одночасного цинкування кількох деталей стежити, щоб вони не торкалися одна одної під час виймання з ванни.
Відбитки
Ознаки: вдавлені місця на поверхні цинку під механічною дією, форма залежить від інструмента чи предмета.
Як уникнути: не торкатися інструментом чи предметами незастиглого цинкового покриття.
Сіре покриття
Ознаки: тьмяне, одноманітне або світло-сіре покриття (цілком або лише в окремих місцях); складається тільки із залізо-цинкового сплаву без суцільного зовнішнього цинкового шару.
Причини: сталь із критичним вмістом кремнію (у сталях понад 0,2 % Si утворюється товсте сіре покриття), товстостінні вироби, а також надто повільне охолодження чи повторне підігрівання.
Як уникнути: у товстостінних виробів і сталей із критичним кремнієм запобігти важко; швидке охолодження після виймання може попередити сіре покриття.
Відшарування покриття
Ознаки: пошкодження, де цинкове покриття разом із залізо-цинковим сплавом відокремлюється від основи; виникає на товстому шарі сплаву, на дуже гладкій поверхні чи по контуру виробу.
Причини: удари, пружна або пластична деформація деталі, що створює напруження зсуву.
Як усунути: місце відшарування можна закрити цинквмісними лакофарбовими складами.
Лущення (відшарування верхнього шару цинку)
Ознаки: зовнішній шар цинку відокремлюється від залізо-цинкового сплаву під ним.
Причини: реакція цинку зі сталлю триває й нижче температури плавлення цинку; на межі шарів виникають пори (ефект Киркендалла). Трапляється, коли гарячі оцинковані вироби складають один на одного і вони повільно остигають, або коли конструкція довго працює за температури близько 200 °C; невеликий вміст свинцю в цинку сприяє дефекту.
Як уникнути: після цинкування охолоджувати виріб до температури нижче 200 °C; не використовувати оцинкований виріб за високої температури.
Оновлено:
Дефекти цинкового покриття: поширені запитання
Чому виникає сіре покриття?
Найчастіше через сталь із критичним вмістом кремнію (0,03–0,12 % і особливо понад 0,2 %), товстостінні вироби або надто повільне охолодження чи повторне підігрівання. У товстостінних виробів і сталей із критичним кремнієм запобігти важко; допомагає швидке охолодження після виймання.
Що робити, якщо цинкове покриття відшарувалося?
Місце відшарування можна закрити цинквмісними лакофарбовими складами.
Чи можна відремонтувати непокриту ділянку?
Стандарт допускає ремонт непокритих ділянок, якщо кожна не більша за 10 см², а разом вони займають не понад 0,5 % поверхні; інакше виріб цинкують повторно, якщо не обумовлено інше. Докладніше — у статті Товщина цинкового покриття за ДСТУ EN ISO 1461:2024.
Продукція за темою: Гаряче цинкування
Ще за темою: Технологія гарячого цинкування: етапи й вимоги · Дефекти гарячого цинкування: причини й запобігання · Товщина цинкового покриття за ДСТУ EN ISO 1461:2024 · Гаряче, гальванічне чи холодне цинкування: що обрати · Як підготувати металоконструкцію до гарячого цинкування: чек-лист · Проєктування конструкцій під гаряче цинкування: отвори, шви, напруження
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.