
Головна / Послуги / Гаряче цинкування / Як підготувати металоконструкцію до гарячого цинкування: чек-лист
Гаряче цинкування
Як підготувати металоконструкцію до гарячого цинкування: чек-лист
Якість гарячого цинкування залежить не лише від технології на заводі, а й від того, як конструкцію спроєктували, зварили й підготували до відправки. Зібрали основні вимоги в один чек-лист.
Зміст
На етапі проєктування
- уникайте закритих порожнин і кишень: усі внутрішні об’єми повинні мати отвори для входу й виходу рідин, розплавленого цинку та газів — конструкцію з повністю закритою порожниною цинкувати заборонено (ризик вибуху при зануренні у розплав);
- заокруглюйте гострі кути й кромки радіусом не менше 0,3 мм, якщо це не суперечить технічним вимогам до деталі;
- проєктуйте зварні з’єднання встик, двобічним швом або однобічним із підварюванням — з’єднання внапуск (лист на лист без проварювання краю) цинкувати не можна;
- для порожнистих деталей складної форми плануйте пробне цинкування зразка перед серією.
Вибір сталі
- цинкувати можна більшість конструкційних сталей: вуглецеві, дрібнозернисті, порожнисті профілі гарячого й холодного формування; не підходять нержавіюча сталь і сталі з підвищеним вмістом сірки;
- на вигляд і товщину покриття найбільше впливають кремній і фосфор: при кремнії менше 0,03% і фосфорі менше 0,02% покриття тонке й блискуче, при 0,14–0,25% кремнію — блискуче або матове, а в діапазонах 0,03–0,14% і понад 0,25% воно товстіше, темніше й грубіше;
- у межах однієї конструкції тримайтеся однієї марки сталі — це дає рівномірніший зовнішній вигляд покриття.
Перед відправкою на цинкування
- поверхня має бути без залишків фарби, мастила, металевої стружки, зварювального шлаку, формувальної маси й графіту (для литих деталей) — усе це прибирають ще до травлення, інакше можливі дефекти покриття;
- зварні шви — рівномірні, щільні й суцільні по всій довжині, без пор і включень;
- на литих деталях не повинно бути пор і усадкових раковин;
- додайте до замовлення креслення чи фото — ми перевіримо конструкцію на закриті порожнини й проблемні місця ще до цинкування.
Деформації, підвішування й передача на цинкування
- передбачте точки підвісу: у ванні виріб висить на стропах чи гаках, тому отвори або вушка мають стояти так, щоб деталь не прогиналася під власною вагою;
- трубні відводи й патрубки лишайте відкритими: заглушка перекриває шлях цинку, а всередині залишається повітря чи рідина;
- після зварювання, штампування чи вальцювання в металі залишаються внутрішні напруження; у гарячій ванні вони розслабляються, і деталь може повести — такі вироби краще відпустити термообробкою ще до цинкування;
- не поєднуйте дуже товсте й дуже тонке: чим більша різниця товщин у зварному вузлі, тим нерівномірніше метал прогрівається й охолоджується в розплаві, а отже вища ймовірність коробління; для зварних вузлів ми просимо тримати відношення найбільшої товщини до найменшої не більше 5:1;
- скажіть постачальнику сталі, що готову конструкцію цинкуватимуть, — він підбере прокат із придатним хімічним складом;
- автомобіль із виробами ми розвантажуємо краном чи навантажувачем; розвантаження вручну неприпустиме.
Що відбувається на заводі
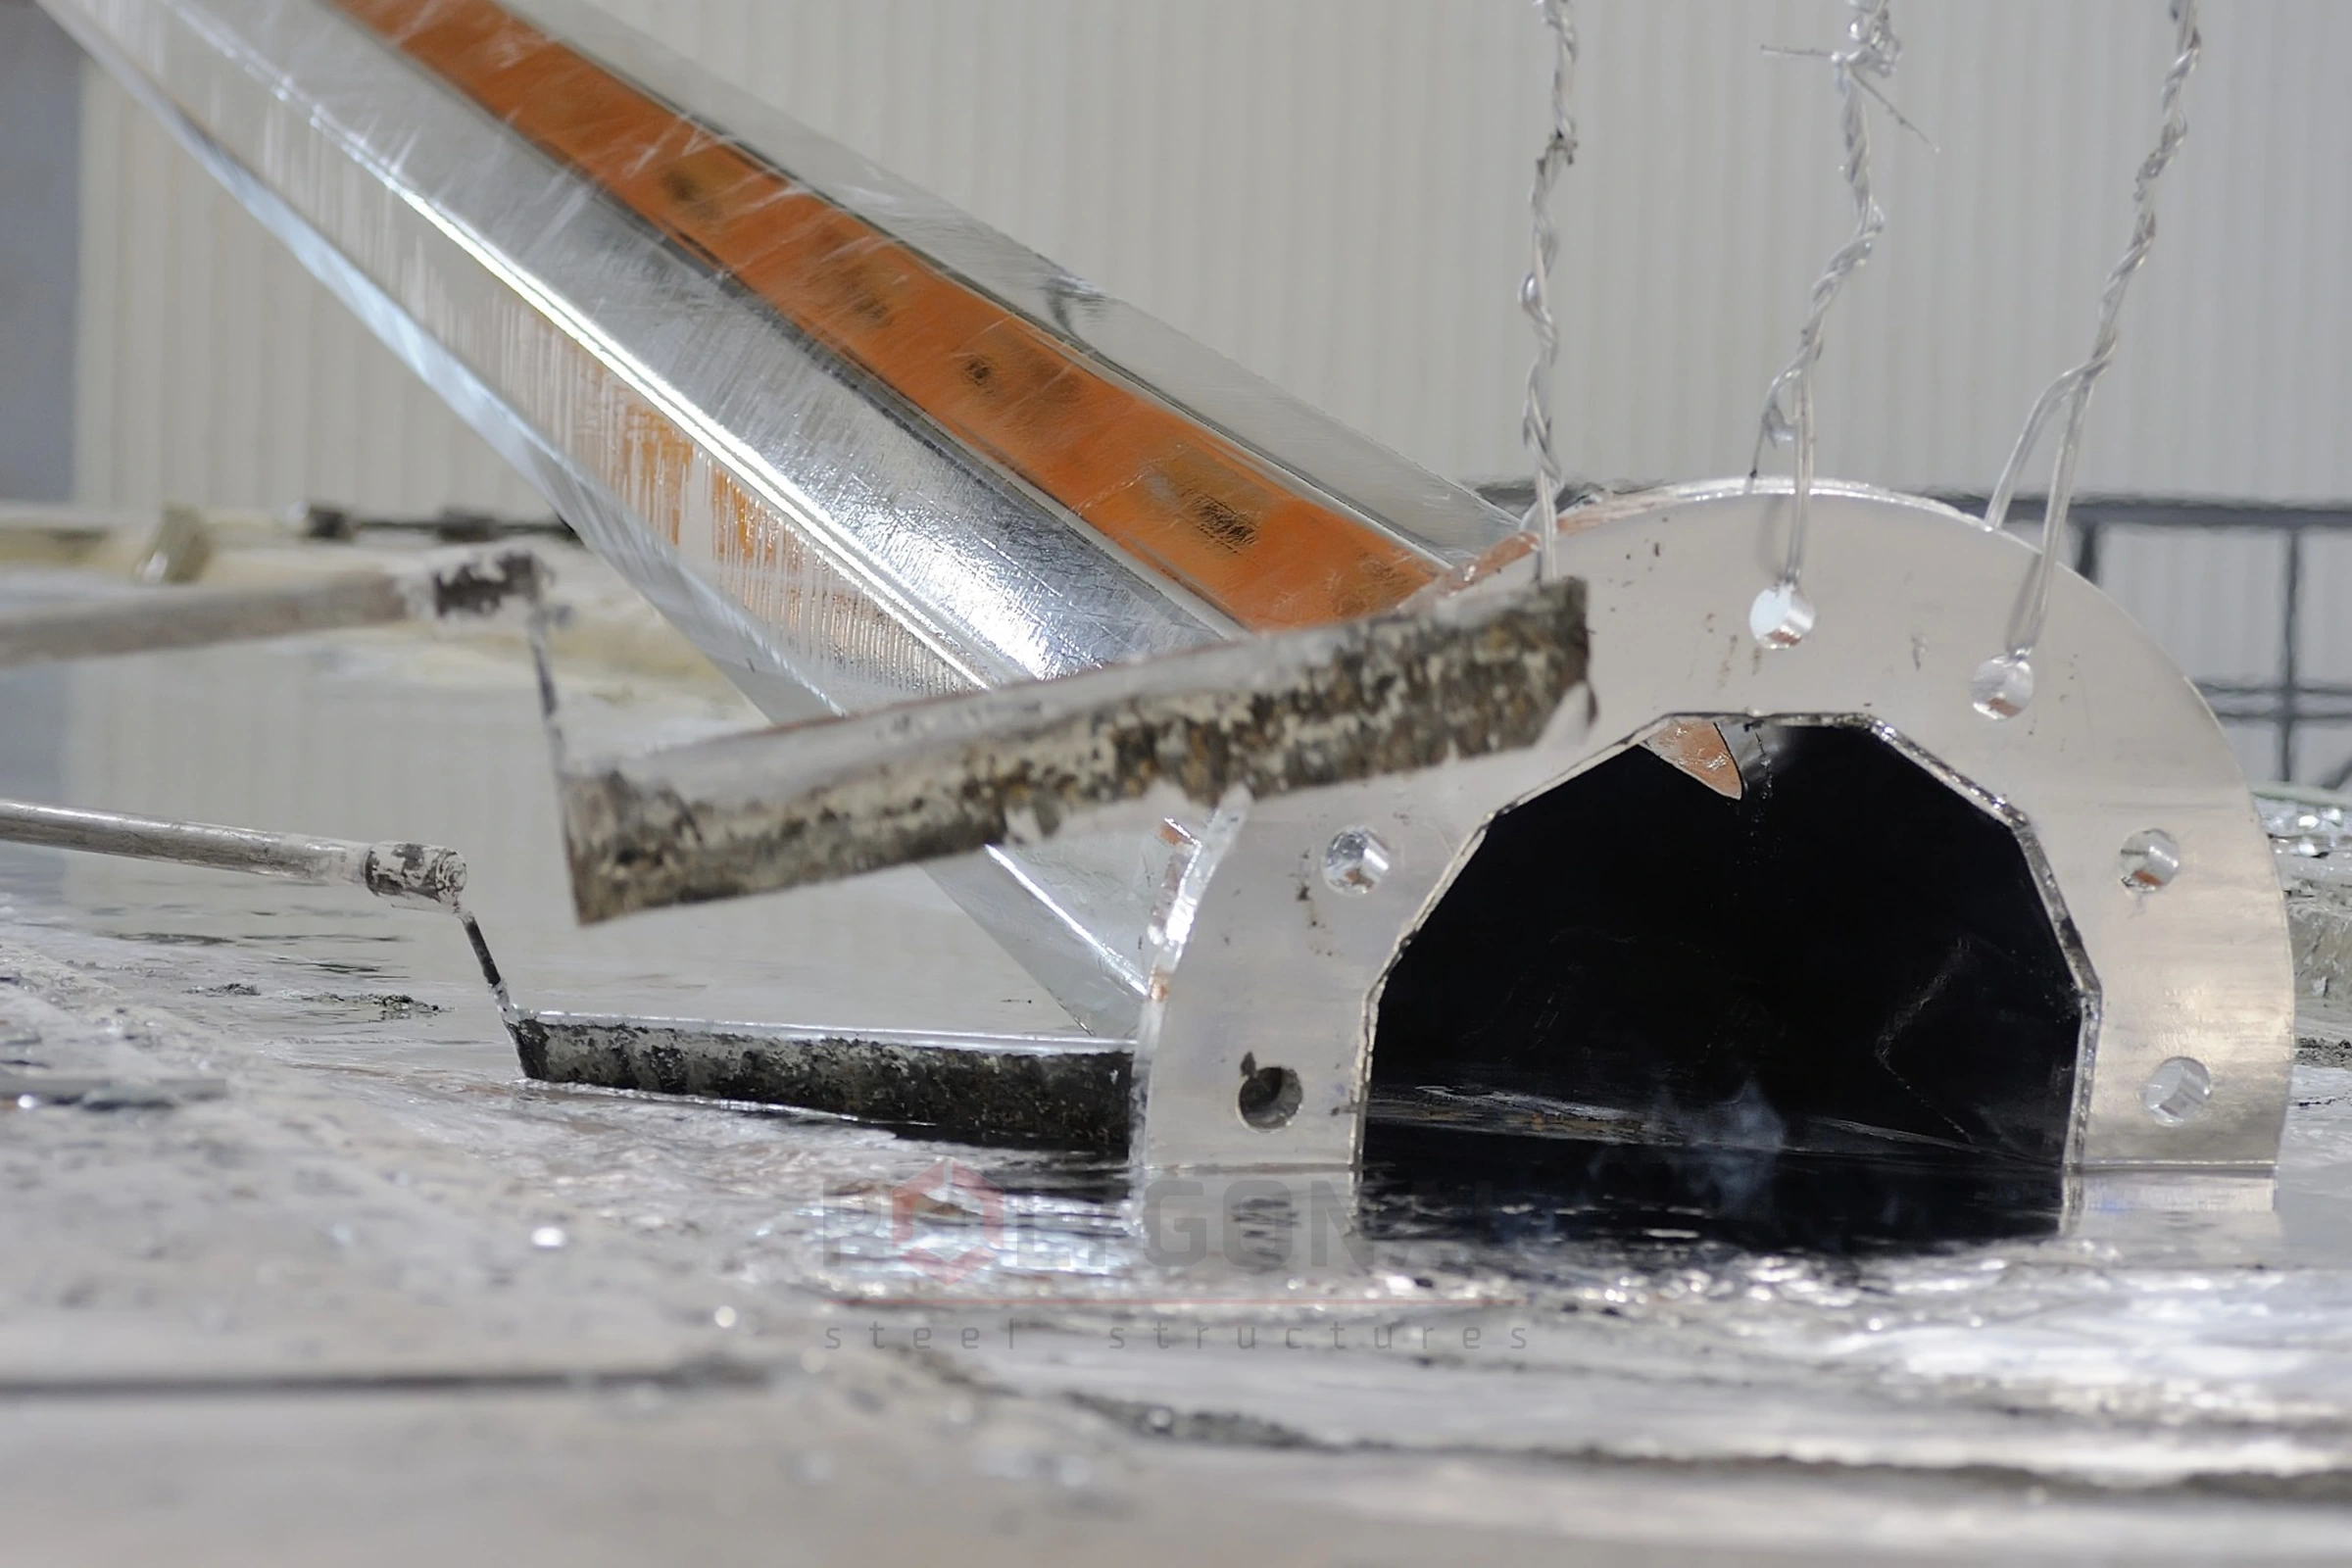
Знежирення, травлення, промивання, флюсування, сушіння, занурення в розплав цинку за ~450 °C, охолодження, пасивація і перевірка товщини та зовнішнього вигляду покриття. Детально про кожен етап і повні технічні вимоги — у статті Технологія гарячого цинкування.
Що знімає травлення, а що треба прибрати до відправки
У ванні травлення кислота знімає іржу й окалину (оксиди заліза), але не розчиняє фарбу, шлак чи густі мастила. Тому перед відправкою перевірте поверхню за переліком:
| На поверхні | Чи прибере травлення | Що зробити до відправки |
|---|---|---|
| Іржа, прокатна окалина | так | зазвичай окремо зачищати не потрібно; загорнену окалину й задирки видалити |
| Фарба й лак, позначки восковим олівцем чи олійним маркером | ні | зняти повністю: абразивоструминною обробкою, шліфуванням або спеціальними засобами для зняття фарби |
| Зварювальний шлак і бризки | ні | відбити й зачистити |
| Густе мастило | ні (тонку плівку знімає знежирення) | видалити товсті шари |
| Силіконові спреї від бризок, наклейки, клей | ні | користуватися водорозчинними спреями без силікону й олії; наклейки й клей зняти |
Залишки на поверхні дають непокриті ділянки, навіть якщо це ледь помітні плівки шлаку чи спрею. Поверхні після газового, лазерного чи плазмового різання варто зачистити шліфуванням, а гострі краї зняти до відправки: різання змінює склад і структуру сталі поблизу краю, тому мінімальну товщину цинку там отримати складніше, а зчеплення покриття може бути гіршим.
Приклад: перевірка співвідношення товщин у вузлі
Розділіть найбільшу товщину металу у зварному вузлі на найменшу: ми просимо, щоб це відношення було не більше 5:1. Умовні приклади:
| Вузол | Товщини, мм | Відношення | Висновок |
|---|---|---|---|
| Ребро на стінці труби | 12 і 3 | 12 ÷ 3 = 4:1 | у межах 5:1 |
| Кронштейн із пластини на стінці труби | 15 і 3 | 15 ÷ 3 = 5:1 | на межі, запасу немає |
| Кронштейн із пластини на стінці труби | 20 і 3 | 20 ÷ 3 ≈ 6,7:1 | понад 5:1: узгодити із заводом |
| Накладка на кутнику | 8 і 6 | 8 ÷ 6 ≈ 1,3:1 | різниця невелика |
Числа умовні. Відношення 5:1 — наш практичний орієнтир для зварних вузлів, а не числова норма стандарту: настанова ISO 14713-2 лише радить уникати великих перепадів товщини, наприклад тонкого листа, приваренного до товстих кутників, і віддавати перевагу симетричним перерізам. Навіть у межах 5:1 тонкий елемент, приварений до товстого, лишається зоною підвищеного ризику коробління. Якщо відношення перевищує 5:1, ще до виготовлення розгляньте симетричніший переріз, меншу різницю товщин або поділ вузла на частини, які цинкують окремо й збирають болтами.
Що виконати до цинкування й що повідомити заводу
Зварювання, різання й отвори (зокрема вентиляційні) виконуйте до цинкування: на готовому покритті ці операції його пошкоджують, і місце доведеться ремонтувати. Непокриті ділянки завод ремонтує цинконаповненою фарбою чи пастою, напиленням цинку або стрижнем із цинкового сплаву, але стандарт обмежує їхній розмір: кожна ділянка — до 10 см², разом — не більше 0,5% поверхні виробу; інакше виріб цинкують повторно, якщо не домовлено іншого. Докладніше — у статті Товщина цинкового покриття за ДСТУ EN ISO 1461:2024. Разом із кресленням повідомте заводу:
- марку сталі й, якщо є, документ про якість прокату: від складу сталі залежать вигляд і товщина покриття;
- чи є на виробі поверхні після газового, лазерного чи плазмового різання;
- значущі поверхні, тобто ті, де покриття найважливіше для експлуатації чи вигляду: їх зручно позначити на кресленні;
- місця, де сліди підвісу, краплі й напливи цинку неприйнятні: їх обговорюють заздалегідь, щоб підібрати точки підвісу;
- чи фарбуватимуть виріб після цинкування: вимоги до поверхні тоді погоджують окремо;
- три габаритні розміри разом із фланцями й кронштейнами: ванна має розміри 13 000 × 1 600 × 3 200 мм (довжина × ширина × глибина), а довші вироби цинкують секціями або, за окремою домовленістю, двома заходами; запас на підвішування уточнюють за кресленням.
Оновлено:
Поширені запитання про підготовку до цинкування
Чи можна цинкувати пофарбовану чи замащену деталь?
Ні, фарбу, мастило й іншу поверхневу плівку потрібно прибрати заздалегідь — вони заважають травленню й флюсуванню та спричиняють дефекти покриття.
Чи можна цинкувати закриту трубу без отворів?
Ні. Закриту порожнину цинкувати заборонено — при зануренні в розплав повітря й волога всередині можуть спричинити вибух. Потрібні отвори для входу й виходу рідин і газів.
Яку сталь краще використовувати для цинкування?
Підходить більшість конструкційних сталей. Тонке блискуче покриття дає сталь із кремнієм менше 0,03% і фосфором менше 0,02% (або з кремнієм 0,14–0,25%); при кремнії 0,03–0,14% і понад 0,25% покриття виходить товстішим і грубішим. Нержавіючу сталь і сталі з підвищеним вмістом сірки цинкувати не варто.
Чи можна цинкувати зварні шви внапуск?
Ні, з’єднання внапуск (без проварювання краю) для цинкування не підходять — потрібні шви встик, двобічні або однобічні з підварюванням.
Чому деталь після цинкування може повести?
Причини — внутрішні напруження після зварювання чи штампування й нерівномірне прогрівання елементів різної товщини в розплаві (~450 °C). Тому напруження знімають термообробкою заздалегідь, а в зварних вузлах відношення найбільшої товщини до найменшої тримають не більше 5:1.
Чи потрібні отвори для підвішування?
Так. Виріб занурюють у ванну на підвісі, тож передбачте отвори або вушка в таких місцях, щоб деталь не деформувалася під власною вагою.
Чи можна цинкувати з’єднання внапуск, якщо замінити його стиковим неможливо?
Так, але лише за певних умов. Невелику площу перекриття (до 100 см²) заварюють суцільним замкненим швом по контуру без пропусків і пор, а деталі мають бути сухими й прилягати без зазорів; для більшої площі потрібні вентиляційні отвори. Відповідь «ні» на питання про шви внапуск стосується з’єднання без замкненого шва й отворів: між листами лишається рідина з ванн підготовки, а в розплаві вона перетворюється на пару. Кількість і розміри отворів залежно від площі — у статті Проєктування конструкцій під гаряче цинкування; конкретне рішення краще погодити із заводом.
Як позначити деталі, щоб після цинкування їх можна було розрізнити?
Не користуйтеся олійною фарбою, лаком, восковим олівцем чи олійним маркером: кислота їх не знімає, і під ними лишаються непокриті ділянки. Постійний номер надійніше вибити кернером чи клеймом (на відповідальних елементах це узгоджують із проєктувальником) або прикріпити до виробу сталеву бірку з вибитим номером на дроті: бірка має висіти вільно, щоб під нею теж утворилося покриття. Водорозчинні маркери змиваються під час підготовки, тож підходять лише для тимчасових позначок до цинкування, а розрізняти за ними готові деталі не вийде. Спосіб позначення краще погодити із заводом.
Продукція за темою: Гаряче цинкування
Ще за темою: Технологія гарячого цинкування: етапи й вимоги · Дефекти гарячого цинкування: причини й запобігання · Товщина цинкового покриття за ДСТУ EN ISO 1461:2024 · Дефекти цинкового покриття: напливи, сіре покриття, відшарування, чорні плями · Гаряче, гальванічне чи холодне цинкування: що обрати · Проєктування конструкцій під гаряче цинкування: отвори, шви, напруження
Дивіться також: Гаряче цинкування
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.