
Головна / Послуги / Гаряче цинкування / Товщина цинкового покриття за ДСТУ EN ISO 1461:2024
Гаряче цинкування
Товщина цинкового покриття за ДСТУ EN ISO 1461:2024
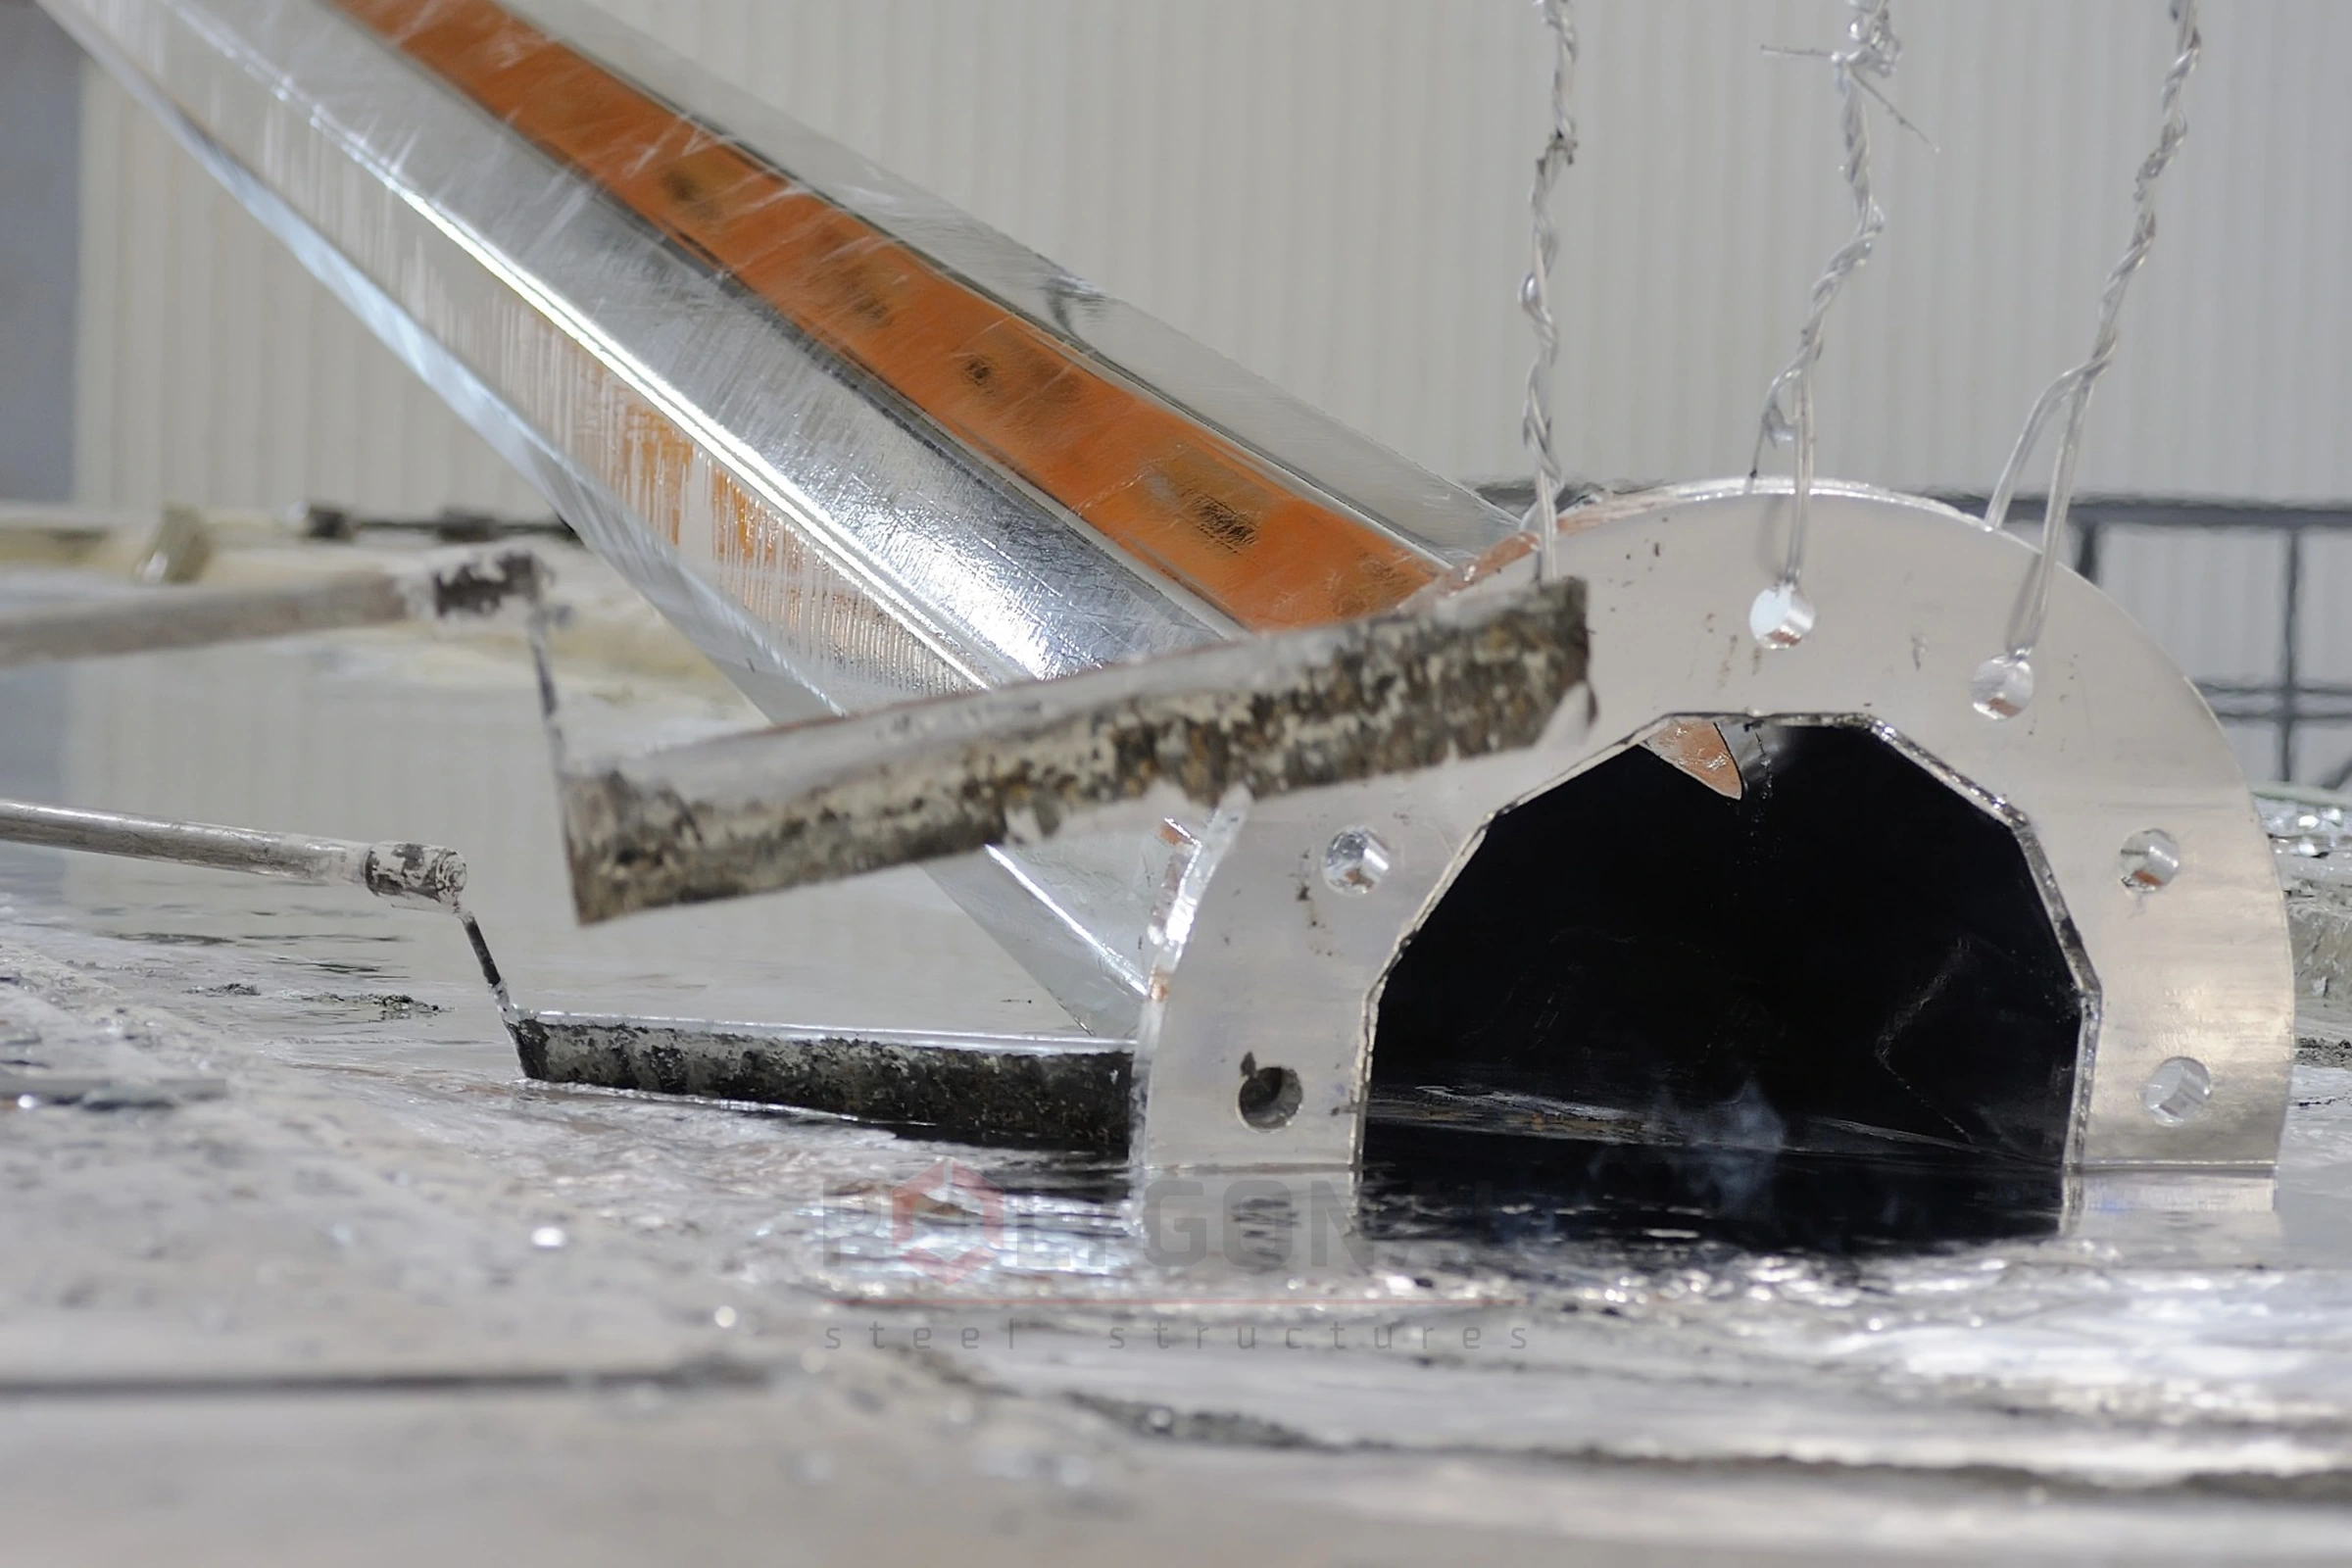
ДСТУ EN ISO 1461:2024 задає мінімальну товщину цинкового покриття залежно від товщини сталі виробу. Нижче — таблиця, за якою перевіряють результат гарячого цинкування.
Зміст
- Чому товщина покриття залежить від товщини сталі
- Мінімальна товщина покриття за товщиною сталі
- Чому на сталі однакової товщини покриття різне
- Як перевіряють товщину покриття
- Скільки й де вимірюють товщину
- Що входить у приймання покриття
- Якщо товщина не відповідає нормі
- Як ремонтують непокриті ділянки
- Товщина покриття й строк служби
- Кріплення й різьбові деталі
- Скільки виробів із партії вимірюють
Чому товщина покриття залежить від товщини сталі
Товстий виріб довше тримає тепло, поки занурений у розплав цинку, тож шар сплавів залізо-цинк на його поверхні встигає вирости товщим. Через це в стандарті не одне число, а кілька порогів за товщиною сталі. Чим товща заготовка, тим більша мінімальна товщина покриття, яку вона має отримати.
Мінімальна товщина покриття за товщиною сталі
Нижче основні категорії за ДСТУ EN ISO 1461:2024 (гармонізований з ISO 1461) для сталевих виробів різної товщини:
| Товщина сталі виробу, мм | Мінімальна локальна товщина покриття, мкм | Мінімальна середня товщина покриття, мкм |
|---|---|---|
| > 6 | 70 | 85 |
| > 3 – ≤ 6 | 55 | 70 |
| ≥ 1,5 – ≤ 3 | 45 | 55 |
| < 1,5 | 35 | 45 |
Значення — за табл. 3 ДСТУ EN ISO 1461:2024 (ISO 1461:2022). «Локальна» товщина — середнє з кількох замірів (не менше п’яти) на контрольній ділянці площею не менше 10 см², а не найменший окремий замір; «середня» — середнє з локальних значень по всіх ділянках (середня норма вища). Для дрібних кріпильних виробів і різьбових деталей, які цинкують відцентровим способом, стандарт встановлює окремі, нижчі пороги — уточнюйте для конкретного виробу.
Чому на сталі однакової товщини покриття різне
Окрім товщини стінки, на покриття впливає склад сталі, передусім кремній і фосфор. За вмісту кремнію менше 0,03 % і фосфору менше 0,02 % покриття виходить тонке й блискуче, а за 0,03–0,14 % кремнію може вирости надмірно товстим і темним. Діапазони докладніше розібрано в статті Проєктування під гаряче цинкування. Низьколегована сталь 09Г2С містить більше кремнію, ніж Ст3, тож покриття на ній зазвичай товстіше.
Сталь, у якій кремнію не більше 0,01 %, а алюмінію понад 0,035 %, слабко реагує з цинком, і покриття на ній буває тоншим за очікуване. Якщо через це вироби зі сталі завтовшки понад 3 мм не набирають мінімуму з таблиці, за ДСТУ EN ISO 1461:2024 (ISO 1461:2022) застосовують норму наступної, нижчої категорії. У декларації відповідності, якщо її надають, це зазначають.
Як перевіряють товщину покриття
Товщину вимірюють магнітним товщиноміром, покриття при цьому не пошкоджується. На великих виробах (опорах, щоглах, порталах) точки беруть у характерних місцях: на стику, посередині секції, біля фланця. Як вибирають ділянки — у наступному розділі.
Перевіряють кожну партію перед відвантаженням. Результати за домовленістю можна включити в супровідну документацію.
Скільки й де вимірюють товщину
Заводський контроль ведуть здебільшого магнітним методом (ISO 2178): він неруйнівний. У спірних випадках товщину визначають за масою цинку (ISO 1460). Заміри роблять на контрольних ділянках площею не менше 10 см², на кожній щонайменше п’ять. На довгому виробі це приблизно посередині та на відстані близько 100 мм від країв і від кожного кінця. На зрізах і ближче ніж 10 мм до країв і кутів не вимірюють. Малі допоміжні елементи (ребра жорсткості, торцеві пластини, кронштейни) до контролю не входять, якщо не обумовлено інше.
Якщо значуща поверхня виробу (та, що важлива для експлуатації чи вигляду) перевищує 2 м², його оцінюють не менш як за трьома ділянками. На кожній середнє значення не має бути нижчим за мінімальну локальну товщину, а середнє по ділянках цього виробу — нижчим за мінімальну середню. Для менших виробів потрібна щонайменше одна ділянка. Кожна має відповідати мінімальній локальній товщині, а середнє по всіх — мінімальній середній. Вибірку з партії відбирають на вимогу замовника.
Що входить у приймання покриття
Приймання — це огляд поверхні й вимірювання товщини до відвантаження із заводу. За стандартом його може виконувати замовник або його представник. Адгезію зазвичай не випробовують, хіба що за окремою домовленістю.
Оглядають з відстані не менш як 1 м: на значущій поверхні не повинно бути бульбашок і непокритих ділянок, шорсткості чи гострих виступів, об які можна травмуватися. Темніші чи світліші ділянки й «апельсинова шкірка» не є підставою для відбраковування. Плями вологого зберігання теж, якщо товщина не нижча за мінімум. А якщо контрольна вибірка не набирає потрібної товщини, перевіряють удвічі більше виробів із партії.
Якщо товщина не відповідає нормі
Якщо товщини не вистачає й у подвоєній контрольній вибірці, невідповідні вироби відкладають або, за згодою замовника, цинкують повторно, коли це допускає форма виробу. Непокриті ділянки ремонтують за іншими правилами, які описано в наступному розділі.
Як ремонтують непокриті ділянки
Непокриті ділянки можна ремонтувати, якщо кожна не більша за 10 см², а всі разом займають не понад 0,5 % поверхні. Інакше виріб цинкують повторно, якщо не обумовлено інше. Ремонтують цинконаповненою фарбою, цинковою пастою, стрижнем із цинкового сплаву або напиленням цинку. Середня товщина ремонтного шару — не менше 100 мкм, якщо не погоджено іншу. Які дефекти трапляються на покритті та чому, розібрано в статтях Дефекти гарячого цинкування та Дефекти цинкового покриття.
Товщина покриття й строк служби
У тому самому середовищі товстіше покриття захищає метал довше. Як строк служби залежить від категорії корозійності середовища (за ISO 9223), розібрано в статті Строк служби гарячого цинкування. Чим гаряче цинкування відрізняється від гальванічного й холодного, описано в статті Гаряче, гальванічне чи холодне цинкування.
Кріплення й різьбові деталі
Дрібні вироби (болти, гайки, шайби, кріплення) цинкують у кошиках і одразу центрифугують, щоб скинути надлишок цинку. Для таких виробів стандарт дає окрему таблицю з нижчими порогами, ніж для конструкцій.
| Вироби, цинковані відцентровим способом | Мінімальна локальна товщина покриття, мкм | Мінімальна середня товщина покриття, мкм |
|---|---|---|
| Різьбові, діаметр понад 6 мм | 40 | 50 |
| Різьбові, діаметр 6 мм і менше | 20 | 25 |
| Інші, товщина від 3 мм | 45 | 55 |
| Інші, товщина менше 3 мм | 35 | 45 |
За табл. 4 ДСТУ EN ISO 1461:2024 (ISO 1461:2022). Локальну й середню товщину рахують так само, як і для конструкцій. Для конкретного виробу звіряйте значення з текстом стандарту.
Скільки виробів із партії вимірюють
Вимірюють не всю партію, а контрольну вибірку; її розмір залежить від кількості виробів у партії (таблиця нижче).
Приклад. Партія з 120 опор, у кожної значуща поверхня понад 2 м². За таблицею (4–500 виробів) у вибірці щонайменше 3 опори. На кожній беруть не менше трьох контрольних ділянок, на кожній ділянці не менше п’яти замірів: 3 × 3 × 5 = 45 замірів мінімум.
| Виробів у партії | У контрольній вибірці, не менше |
|---|---|
| 1–3 | усі |
| 4–500 | 3 |
| 501–1 200 | 5 |
| 1 201–3 200 | 8 |
| 3 201–10 000 | 13 |
| понад 10 000 | 20 |
За табл. 1 стандарту. Що робити, коли вибірка не набирає потрібної товщини, описано вище, у розділі про приймання.
Оновлено:
Перевірив: Падалка В.В., головний інженер проєкту (ГІП)
Поширені запитання про товщину цинкового покриття
Яка товщина цинку буде на моїх опорах чи конструкціях?
Залежить від товщини стінки самого виробу: свою категорію знайдіть у таблиці вище. На опорах освітлення середня товщина покриття за ISO 1461 — не менше 55 мкм для стінки 3 мм і не менше 70 мкм для стінки 4 мм. Після цинкування фактичну товщину вимірюємо магнітним товщиноміром.
Чому норма для середньої товщини вища, ніж для локальної?
Бо вони перевіряють різне. Нижчий локальний поріг допускає природний розкид товщини між ділянками, а вищий середній не дає покриттю бути тонким у цілому. Локальна товщина — середнє з кількох замірів на одній контрольній ділянці; середня — середнє з локальних значень по всіх ділянках. Виконати треба обидві умови: кожна ділянка не нижча за мінімальну локальну товщину, а середнє по всіх — не нижче мінімальної середньої.
Чи можна цинкувати вироби тонші за 1,5 мм?
Можна. Для сталі тонше 1,5 мм стандарт задає мінімальну локальну товщину 35 мкм і середню 45 мкм (див. таблицю). Дрібні кріпильні вироби й різьбові деталі, які цинкують відцентровим способом, мають окремі, нижчі пороги — їх уточнюйте для конкретного виробу.
Ви перевіряєте товщину покриття самі?
Так, кожну партію вимірюємо магнітним товщиноміром перед відвантаженням.
Чи є браком один замір нижче норми?
Ні. Окремі показання нижче мінімуму стандарт не бере до уваги: вирішують середні значення на контрольній ділянці та по ділянках.
Чому на виробах однакової товщини покриття різне?
Через склад сталі. Кремній і фосфор прискорюють реакцію з цинком, тож покриття товщає й темнішає. Про склад сталі краще повідомити заводові до цинкування.
Чи задає ПУЕ товщину цинкового покриття опор?
Ні. ПУЕ (ред. 2026 р.), п. 2.5.19: металеві опори повітряних ліній напругою понад 1 кВ до 750 кВ потрібно захищати від корозії, зазвичай гарячим цинкуванням за ДСТУ EN ISO 1461. Перший абзац того самого пункту щодо захисту від корозії відсилає ще й до ДСТУ-Н Б В.2.6-186. Для ліній до 1 кВ п. 2.4.8 відсилає до цього пункту й до п. 2.5.21. Скільки мікрометрів цинку має бути на опорі, у ПУЕ не сказано: це беруть зі стандарту (таблиця вище) і з проєкту. Цифри для цинкового покриття в ПУЕ є лише для заземлювачів у ґрунті (п. 1.7.117, табл. 1.7.5), і це мінімальні розміри: для вертикального круглого заземлювача Ø16 мм покриття не менше 70 мкм, для горизонтального круглого Ø10 мм — не менше 50 мкм. Остаточні значення для свого об’єкта проєктувальник бере з чинного тексту ПУЕ.
Яка товщина цинку на болтах і гайках?
Для різьбових виробів, які цинкують відцентровим способом, стандарт задає мінімальну локальну товщину 40 мкм і середню 50 мкм, якщо діаметр понад 6 мм; для діаметра 6 мм і менше це 20 і 25 мкм. Пороги нижчі, ніж для конструкцій.
Продукція за темою: Гаряче цинкування · Опори освітлення · Опори ЛЕП · Портали ВРП
Ще за темою: Технологія гарячого цинкування: етапи й вимоги · Дефекти гарячого цинкування: причини й запобігання · Дефекти цинкового покриття: напливи, сіре покриття, відшарування, чорні плями · Гаряче, гальванічне чи холодне цинкування: що обрати · Як підготувати металоконструкцію до гарячого цинкування: чек-лист · Проєктування конструкцій під гаряче цинкування: отвори, шви, напруження
Дивіться також: Антикорозійний захист опор ЛЕП і ВРП
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.