
Головна / Послуги / Механічна обробка й інструментальне виробництво
Послуга · Інструментальне виробництво
Механічна обробка й інструментальне виробництво
Проєктуємо й виготовляємо штампове оснащення, інструмент для екструзії алюмінієвого профілю, валки для профілювання сталі та деталі за кресленнями замовника. Співпрацюємо й на окремих етапах виробничого циклу.
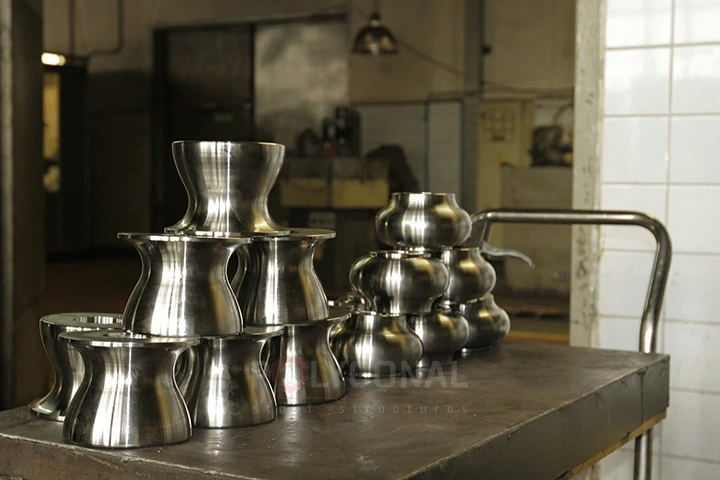
Інструментальне виробництво — це виготовлення оснащення для інших виробництв: штампів, інструменту для екструзії алюмінієвого профілю, валків для профілювання сталі. Деталі виготовляють і за кресленнями замовника.
Штампи, матриці й валки
Інструмент і оснащення для холодного штампування, екструзії й профілювання, а також деталі за кресленнями замовника.
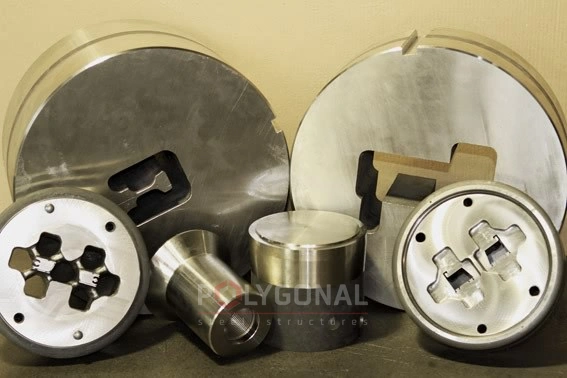
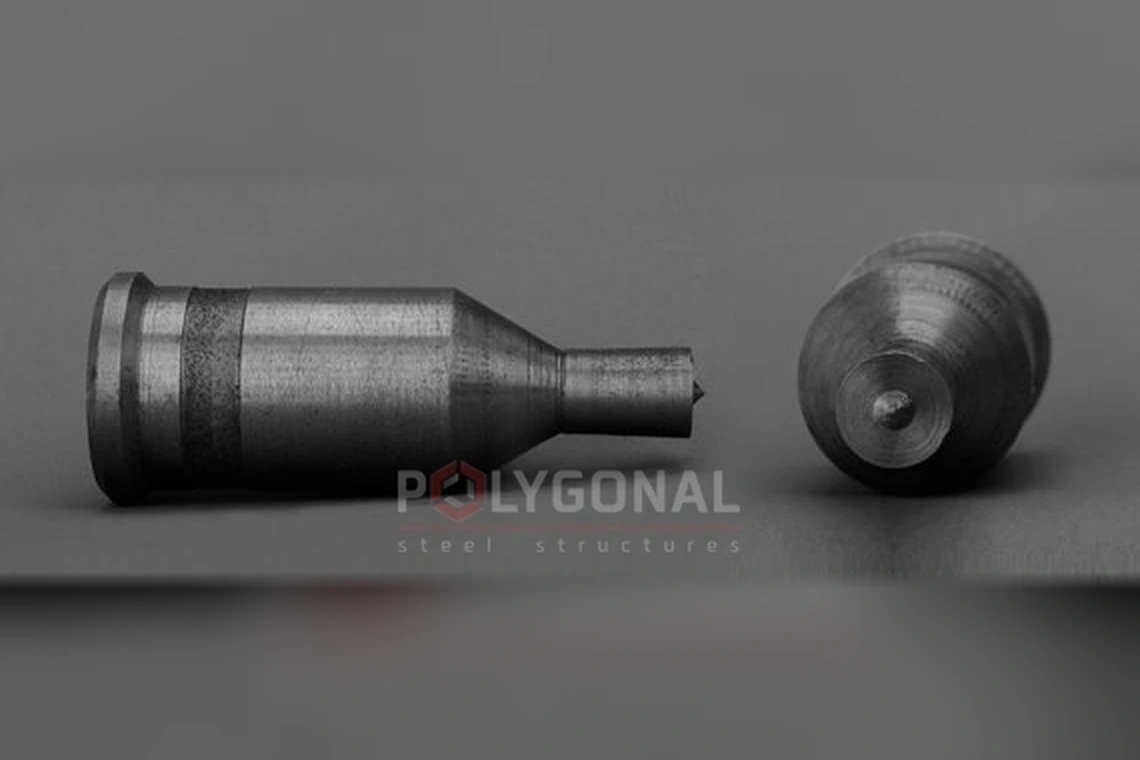
Штампи, пуансони й матриці
Розділові, формотворні й комбіновані штампи будь-якої складності для дрібно- й великосерійного виробництва.
Інструмент для екструзії
Матриці для екструзії алюмінієвого профілю різних конфігурацій і форм.
Роликове оснащення
Прокатні валки й оснащення для станів холодного профілювання сталевих відкритих і закритих профілів.
Деталі за кресленнями
Виготовлення комплектуючих і деталей за кресленнями замовника.
Як ми працюємо
Повний цикл
Від проєктування оснащення в CAD-системах до механічної обробки, термообробки й азотування інструменту.
Верстати з ЧПК
Програмування верстатів у CAM-системах; обробка на високоточних обробних, ерозійних і шліфувальних верстатах.
Якісні леговані сталі
Штампи й валки виготовляємо з інструментальної легованої сталі DIN 1.2379 (аналог Х12МФ).
Окремі етапи виробництва
Можлива співпраця не лише на весь цикл, а й на окремих етапах — наприклад, лише механічна обробка чи термообробка.
Блок до 1000 × 650 мм
Механічно обробляємо штамповий блок габаритом до 1000 × 650 мм у горизонтальній площині.
Від двох тижнів
Штампи й валки — від двох тижнів, залежно від завантаження виробництва. Матриці для екструзії — 2–3 тижні з моменту затвердження креслень.
Інструментальна сталь DIN 1.2379
Аналог Х12МФ, для штампів і валків
Приклади виробів
Механічна обробка й інструментальне виробництво: технічні характеристики
Штампи, пуансони й матриці
Спеціалізуємося на штампах для холодного штампування: проєктуємо й виготовляємо розділові, формотворні й комбіновані штампи будь-якої складності, пуансони й матриці для дрібно- та великосерійного виробництва. Максимальний габарит штампового блоку, який можемо обробити, — 1000×650 мм у горизонтальній площині.
Матеріал заготовок для штампів холодної деформації має бути твердим, зносостійким, міцним, в’язким (щоб витримувати ударні навантаження) і водночас не деформуватися пластично. Усі штампи виготовляємо з легованої сталі DIN 1.2379 (аналог Х12МФ) — це одна з найкращих сталей для холодних штампів із високим вмістом хрому. Хром підвищує різальні властивості й зносостійкість та збільшує міцність сталі, що особливо важливо для великих пуансонів і матриць. Порівняно з вуглецевими, леговані інструментальні сталі мають кращу прогартовуваність, більшу пластичність у відпаленому стані, значну міцність у загартованому стані й вищі різальні властивості.
Термін виготовлення оснащення залежить від завантаженості виробництва й становить від двох тижнів. Вартість залежить від складності виробу — розраховуємо за кресленням.
Інструмент для екструзії
Екструзія — комплексний технологічний процес, у результаті якого формується профіль заданого перерізу: алюміній під тиском проходить крізь матрицю, де й набуває потрібних параметрів. Матриця — це інструмент, що встановлюється на пресове обладнання й задає конфігурацію профілю.
Розробляємо й виготовляємо інструмент для екструзії алюмінієвого профілю різних конфігурацій і форм. Максимальний діаметр матриці — 400 мм, термін виготовлення з моменту затвердження креслень — 2–3 тижні. На ціну суттєво впливає вид профілю — відкритий чи закритий. Матриці за складністю поділяють на категорії:
- категорія А — для профілів стандартного перерізу;
- категорія Б — для стандартних профілів і профілів середньої складності; стінка такого виробу тонша за 1,5 мм;
- категорія В — для профілів підвищеної складності; товщина стінки готового профілю не перевищує 1 мм.
Для проєктування інструмента потрібні такі дані:
- профіль (нормаль);
- зусилля преса;
- ділильний діаметр робочої втулки контейнера;
- монтаж комплекту матриці в пресі;
- розміри опорних інструментів (вставок, болстерів);
- розміри матрицетримача;
- залежні від преса розміри матриці за стандартом DIN 24540, включно з висвердленими отворами, шпонковими канавками й канавками з маркуванням.
Роликове оснащення
Проєктуємо й виготовляємо прокатні валки й інше оснащення для станів холодного профілювання сталевих відкритих і закритих профілів із сортового профільного матеріалу. Технологічні можливості дають змогу виготовляти валки діаметром до 400 мм зі сталі DIN 1.2379 (аналог Х12МФ).
Ціна валка залежить від розміру й складності виробу. Термін виготовлення оснащення залежить від завантаженості виробництва й становить від двох тижнів.
Термообробка сталі
Термообробка — класичний спосіб поліпшити властивості металу. Її різновиди: відпал, гартування, відпуск, азотування.
- Відпал: основна мета — отримати рівномірну структуру сталі та зменшити її пластичні властивості: сталь нагрівають до певної температури, витримують, потім повільно охолоджують. Розрізняють відпал першого роду (структура сталі не змінюється; зокрема рекристалізація, гомогенізація й відпал для зняття внутрішніх напружень) і другого роду (спрямований на отримання рівноважної структури через фазові перетворення).
- Гартування: мета — отримати найбільш нерівноважну структуру сплаву й нетиповий рівень характеристик; буває з поліморфним перетворенням і без нього.
- Відпуск: зниження внутрішніх напружень сплаву після гартування з поліморфним перетворенням.
- Азотування: хіміко-термічна обробка, під час якої поверхню металу насичують азотом у спеціальному середовищі. Поверхневий шар із розчиненими нітридами набуває підвищеної корозійної стійкості й дуже високої мікротвердості: за мікротвердістю азотування поступається лише борированню, а цементацію й нітроцементацію перевершує.
Замовлення окремого етапу
Механічну обробку чи термообробку можна замовити окремо, без повного циклу. Для механічної обробки надішліть креслення з допусками, марку матеріалу й кількість деталей: від допусків залежить, чи вистачить обробки на верстатах із ЧПК, чи потрібні ще шліфування або ерозійна обробка. Для термообробки назвіть марку сталі, габарити й масу заготовки та потрібну твердість: від них залежить режим.
Поширені запитання про механічну обробку й інструмент
Який максимальний розмір штампового блоку?
Ми можемо механічно обробити штамповий блок габаритом до 1000×650 мм у горизонтальній площині.
Які терміни виготовлення оснащення?
Штампи й валки — від двох тижнів залежно від завантаженості виробництва; матриці для екструзії — 2–3 тижні з моменту затвердження креслень.
З якої сталі виготовляєте штампи й валки?
Із легованої інструментальної сталі DIN 1.2379 (аналог Х12МФ) — сталі для холодних штампів із високим вмістом хрому.
Що потрібно для розрахунку вартості?
Креслення або ескіз, матеріал і кількість деталей; для матриці для екструзії — дані пресу й профіль (див. перелік вище). Якщо чогось не знаєте, залиште порожнім — ми уточнимо.
Механічна обробка й інструментальне виробництво: супутні рішення
Потрібне оснащення або деталі за кресленням?
Надішліть креслення чи ескіз. Розрахуємо вартість і терміни виготовлення.