
Главная / Услуги / Механическая обработка и инструментальное производство
Услуга · Инструментальное производство
Механическая обработка и инструментальное производство
Проектируем и изготавливаем штамповую оснастку, инструмент для экструзии алюминиевого профиля, валки для профилирования стали и детали по чертежам заказчика. Сотрудничаем и на отдельных этапах производственного цикла.
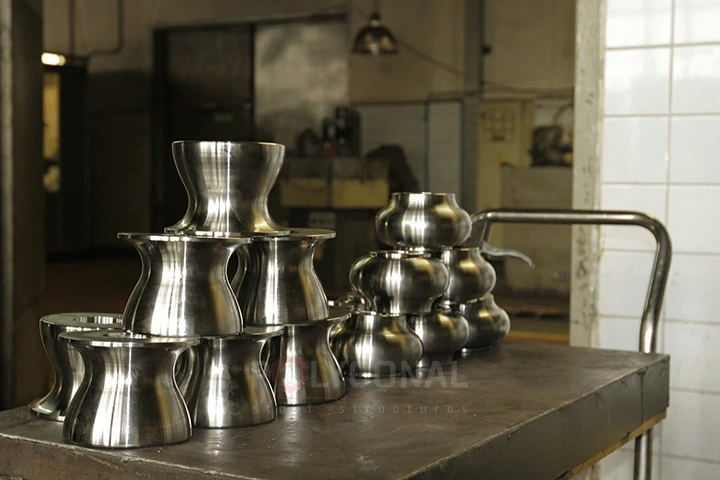
Инструментальное производство — это изготовление оснастки для других производств: штампов, инструмента для экструзии алюминиевого профиля, валков для профилирования стали. Детали изготавливают и по чертежам заказчика.
Штампы, матрицы и валки
Инструмент и оснастка для холодной штамповки, экструзии и профилирования, а также детали по чертежам заказчика.
Штампы, пуансоны и матрицы
Разделительные, формообразующие и комбинированные штампы любой сложности для мелко- и крупносерийного производства.
Инструмент для экструзии
Матрицы для экструзии алюминиевого профиля различных конфигураций и форм.
Роликовая оснастка
Прокатные валки и оснастка для станов холодного профилирования стальных открытых и закрытых профилей.
Детали по чертежам
Изготовление комплектующих и деталей по чертежам заказчика.
Как мы работаем
Полный цикл
От проектирования оснастки в CAD-системах до механической обработки, термообработки и азотирования инструмента.
Станки с ЧПУ
Программирование станков в CAM-системах; обработка на высокоточных обрабатывающих, электроэрозионных и шлифовальных станках.
Качественные легированные стали
Штампы и валки изготавливаем из инструментальной легированной стали DIN 1.2379 (аналог Х12МФ).
Отдельные этапы производства
Возможно сотрудничество не только на весь цикл, но и на отдельных этапах — например, только механическая обработка или термообработка.
Блок до 1000 × 650 мм
Механически обрабатываем штамповый блок габаритом до 1000 × 650 мм в горизонтальной плоскости.
От двух недель
Штампы и валки — от двух недель, в зависимости от загрузки производства. Матрицы для экструзии — 2–3 недели с момента утверждения чертежей.
Инструментальная сталь DIN 1.2379
Аналог Х12МФ, для штампов и валков
Примеры изделий
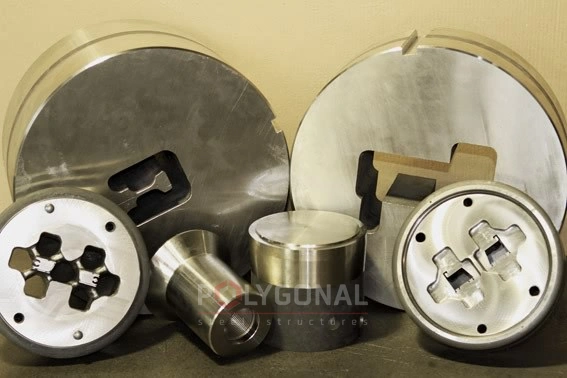
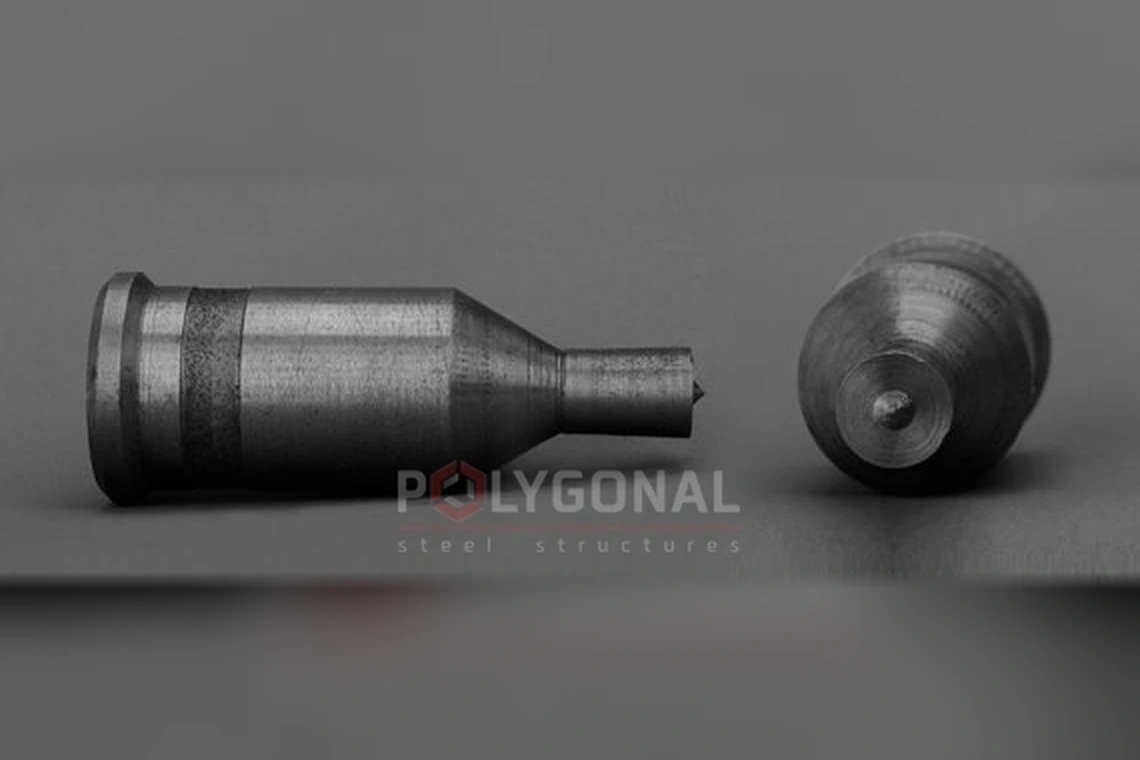
Механическая обработка и инструментальное производство: технические характеристики
Штампы, пуансоны и матрицы
Специализируемся на штампах для холодной штамповки: проектируем и изготавливаем разделительные, формообразующие и комбинированные штампы любой сложности, пуансоны и матрицы для мелко- и крупносерийного производства. Максимальный габарит штампового блока, который можем обработать, — 1000×650 мм в горизонтальной плоскости.
Материал заготовок для штампов холодной деформации должен быть твёрдым, износостойким, прочным, вязким (чтобы выдерживать ударные нагрузки) и при этом не деформироваться пластически. Все штампы изготавливаем из легированной стали DIN 1.2379 (аналог Х12МФ) — одной из лучших сталей для холодных штампов с высоким содержанием хрома. Хром повышает режущие свойства и износостойкость и увеличивает прочность стали, что особенно важно для больших пуансонов и матриц. По сравнению с углеродистыми, легированные инструментальные стали имеют лучшую прокаливаемость, большую пластичность в отожжённом состоянии, значительную прочность в закалённом состоянии и более высокие режущие свойства.
Срок изготовления оснастки зависит от загруженности производства и составляет от двух недель. Стоимость зависит от сложности изделия — рассчитываем по чертежу.
Инструмент для экструзии
Экструзия — комплексный технологический процесс, в результате которого формируется профиль заданного сечения: алюминий под давлением проходит через матрицу, где и приобретает нужные параметры. Матрица — инструмент, устанавливаемый на прессовое оборудование и задающий конфигурацию профиля.
Разрабатываем и изготавливаем инструмент для экструзии алюминиевого профиля различных конфигураций и форм. Максимальный диаметр матрицы — 400 мм, срок изготовления с момента утверждения чертежей — 2–3 недели. На цену существенно влияет вид профиля — открытый или закрытый. Матрицы по сложности делят на категории:
- категория А — для профилей стандартного сечения;
- категория Б — для стандартных профилей и профилей средней сложности; стенка такого изделия тоньше 1,5 мм;
- категория В — для профилей повышенной сложности; толщина стенки готового профиля не превышает 1 мм.
Для проектирования инструмента нужны такие данные:
- профиль (нормаль);
- усилие пресса;
- делительный диаметр рабочей втулки контейнера;
- монтаж комплекта матрицы в прессе;
- размеры опорных инструментов (вставок, болстеров);
- размеры матрицедержателя;
- зависящие от пресса размеры матрицы по стандарту DIN 24540, включая просверленные отверстия, шпоночные канавки и канавки с маркировкой.
Роликовая оснастка
Проектируем и изготавливаем прокатные валки и другую оснастку для станов холодного профилирования стальных открытых и закрытых профилей из сортового профильного материала. Технологические возможности позволяют изготавливать валки диаметром до 400 мм из стали DIN 1.2379 (аналог Х12МФ).
Цена валка зависит от размера и сложности изделия. Срок изготовления оснастки зависит от загруженности производства и составляет от двух недель.
Термообработка стали
Термообработка — классический способ улучшить свойства металла. Её разновидности: отжиг, закалка, отпуск, азотирование.
- Отжиг: основная цель — получить равномерную структуру стали и уменьшить её пластические свойства: сталь нагревают до определённой температуры, выдерживают, затем медленно охлаждают. Различают отжиг первого рода (структура стали не меняется; в частности, рекристаллизация, гомогенизация и отжиг для снятия внутренних напряжений) и второго рода (направлен на получение равновесной структуры через фазовые превращения).
- Закалка: цель — получить наиболее неравновесную структуру сплава и нетипичный уровень характеристик; бывает с полиморфным превращением и без него.
- Отпуск: снижение внутренних напряжений сплава после закалки с полиморфным превращением.
- Азотирование: химико-термическая обработка, при которой поверхность металла насыщают азотом в специальной среде. Поверхностный слой с растворёнными нитридами приобретает повышенную коррозионную стойкость и очень высокую микротвёрдость: по микротвёрдости азотирование уступает только борированию, а цементацию и нитроцементацию превосходит.
Заказ отдельного этапа
Механическую обработку или термообработку можно заказать отдельно, без полного цикла. Для механической обработки пришлите чертёж с допусками, марку материала и количество деталей: от допусков зависит, хватит ли обработки на станках с ЧПУ или нужны ещё шлифовка либо электроэрозионная обработка. Для термообработки назовите марку стали, габариты и массу заготовки и нужную твёрдость: от них зависит режим.
Частые вопросы о механической обработке и инструменте
Какой максимальный размер штампового блока?
Мы можем механически обработать штамповый блок габаритом до 1000×650 мм в горизонтальной плоскости.
Каковы сроки изготовления оснастки?
Штампы и валки — от двух недель в зависимости от загруженности производства; матрицы для экструзии — 2–3 недели с момента утверждения чертежей.
Из какой стали изготавливаете штампы и валки?
Из легированной инструментальной стали DIN 1.2379 (аналог Х12МФ) — стали для холодных штампов с высоким содержанием хрома.
Что нужно для расчёта стоимости?
Чертёж или эскиз, материал и количество деталей; для матрицы для экструзии — данные пресса и профиль (см. перечень выше). Если чего-то не знаете, оставьте пустым — мы уточним.
Механическая обработка и инструментальное производство: сопутствующие решения
Нужна оснастка или детали по чертежу?
Пришлите чертёж или эскиз. Рассчитаем стоимость и сроки изготовления.