
Главная / Услуги / Горячее цинкование / Как подготовить металлоконструкцию к горячему цинкованию: чек-лист
Горячее цинкование
Как подготовить металлоконструкцию к горячему цинкованию: чек-лист
Качество горячего цинкования зависит не только от технологии на заводе, но и от того, как конструкцию спроектировали, сварили и подготовили к отправке. Собрали основные требования в один чек-лист.
Содержание
На этапе проектирования
- избегайте закрытых полостей и карманов: все внутренние объёмы должны иметь отверстия для входа и выхода жидкостей, расплавленного цинка и газов — конструкцию с полностью закрытой полостью цинковать нельзя (риск взрыва при погружении в расплав);
- закругляйте острые углы и кромки радиусом не менее 0,3 мм, если это не противоречит техническим требованиям к детали;
- проектируйте сварные соединения встык, двусторонним швом или односторонним с подваркой — соединения внахлёст (лист на лист без проварки края) цинковать нельзя;
- для полых деталей сложной формы планируйте пробное цинкование образца перед серией.
Выбор стали
- цинковать можно большинство конструкционных сталей: углеродистые, мелкозернистые, полые профили горячего и холодного формования; не подходят нержавеющая сталь и стали с повышенным содержанием серы;
- на вид и толщину покрытия больше всего влияют кремний и фосфор: при кремнии менее 0,03% и фосфоре менее 0,02% покрытие тонкое и блестящее, при 0,14–0,25% кремния — блестящее или матовое, а в диапазонах 0,03–0,14% и более 0,25% оно толще, темнее и шероховатее;
- в пределах одной конструкции придерживайтесь одной марки стали — это даёт более равномерный внешний вид покрытия.
Перед отправкой на цинкование
- поверхность должна быть без остатков краски, масла, металлической стружки, сварочного шлака, формовочной массы и графита (для литых деталей) — всё это убирают ещё до травления, иначе возможны дефекты покрытия;
- сварные швы — равномерные, плотные и сплошные по всей длине, без пор и включений;
- на литых деталях не должно быть пор и усадочных раковин;
- приложите к заказу чертежи или фото — мы проверим конструкцию на закрытые полости и проблемные места ещё до цинкования.
Деформации, подвес и передача на цинкование
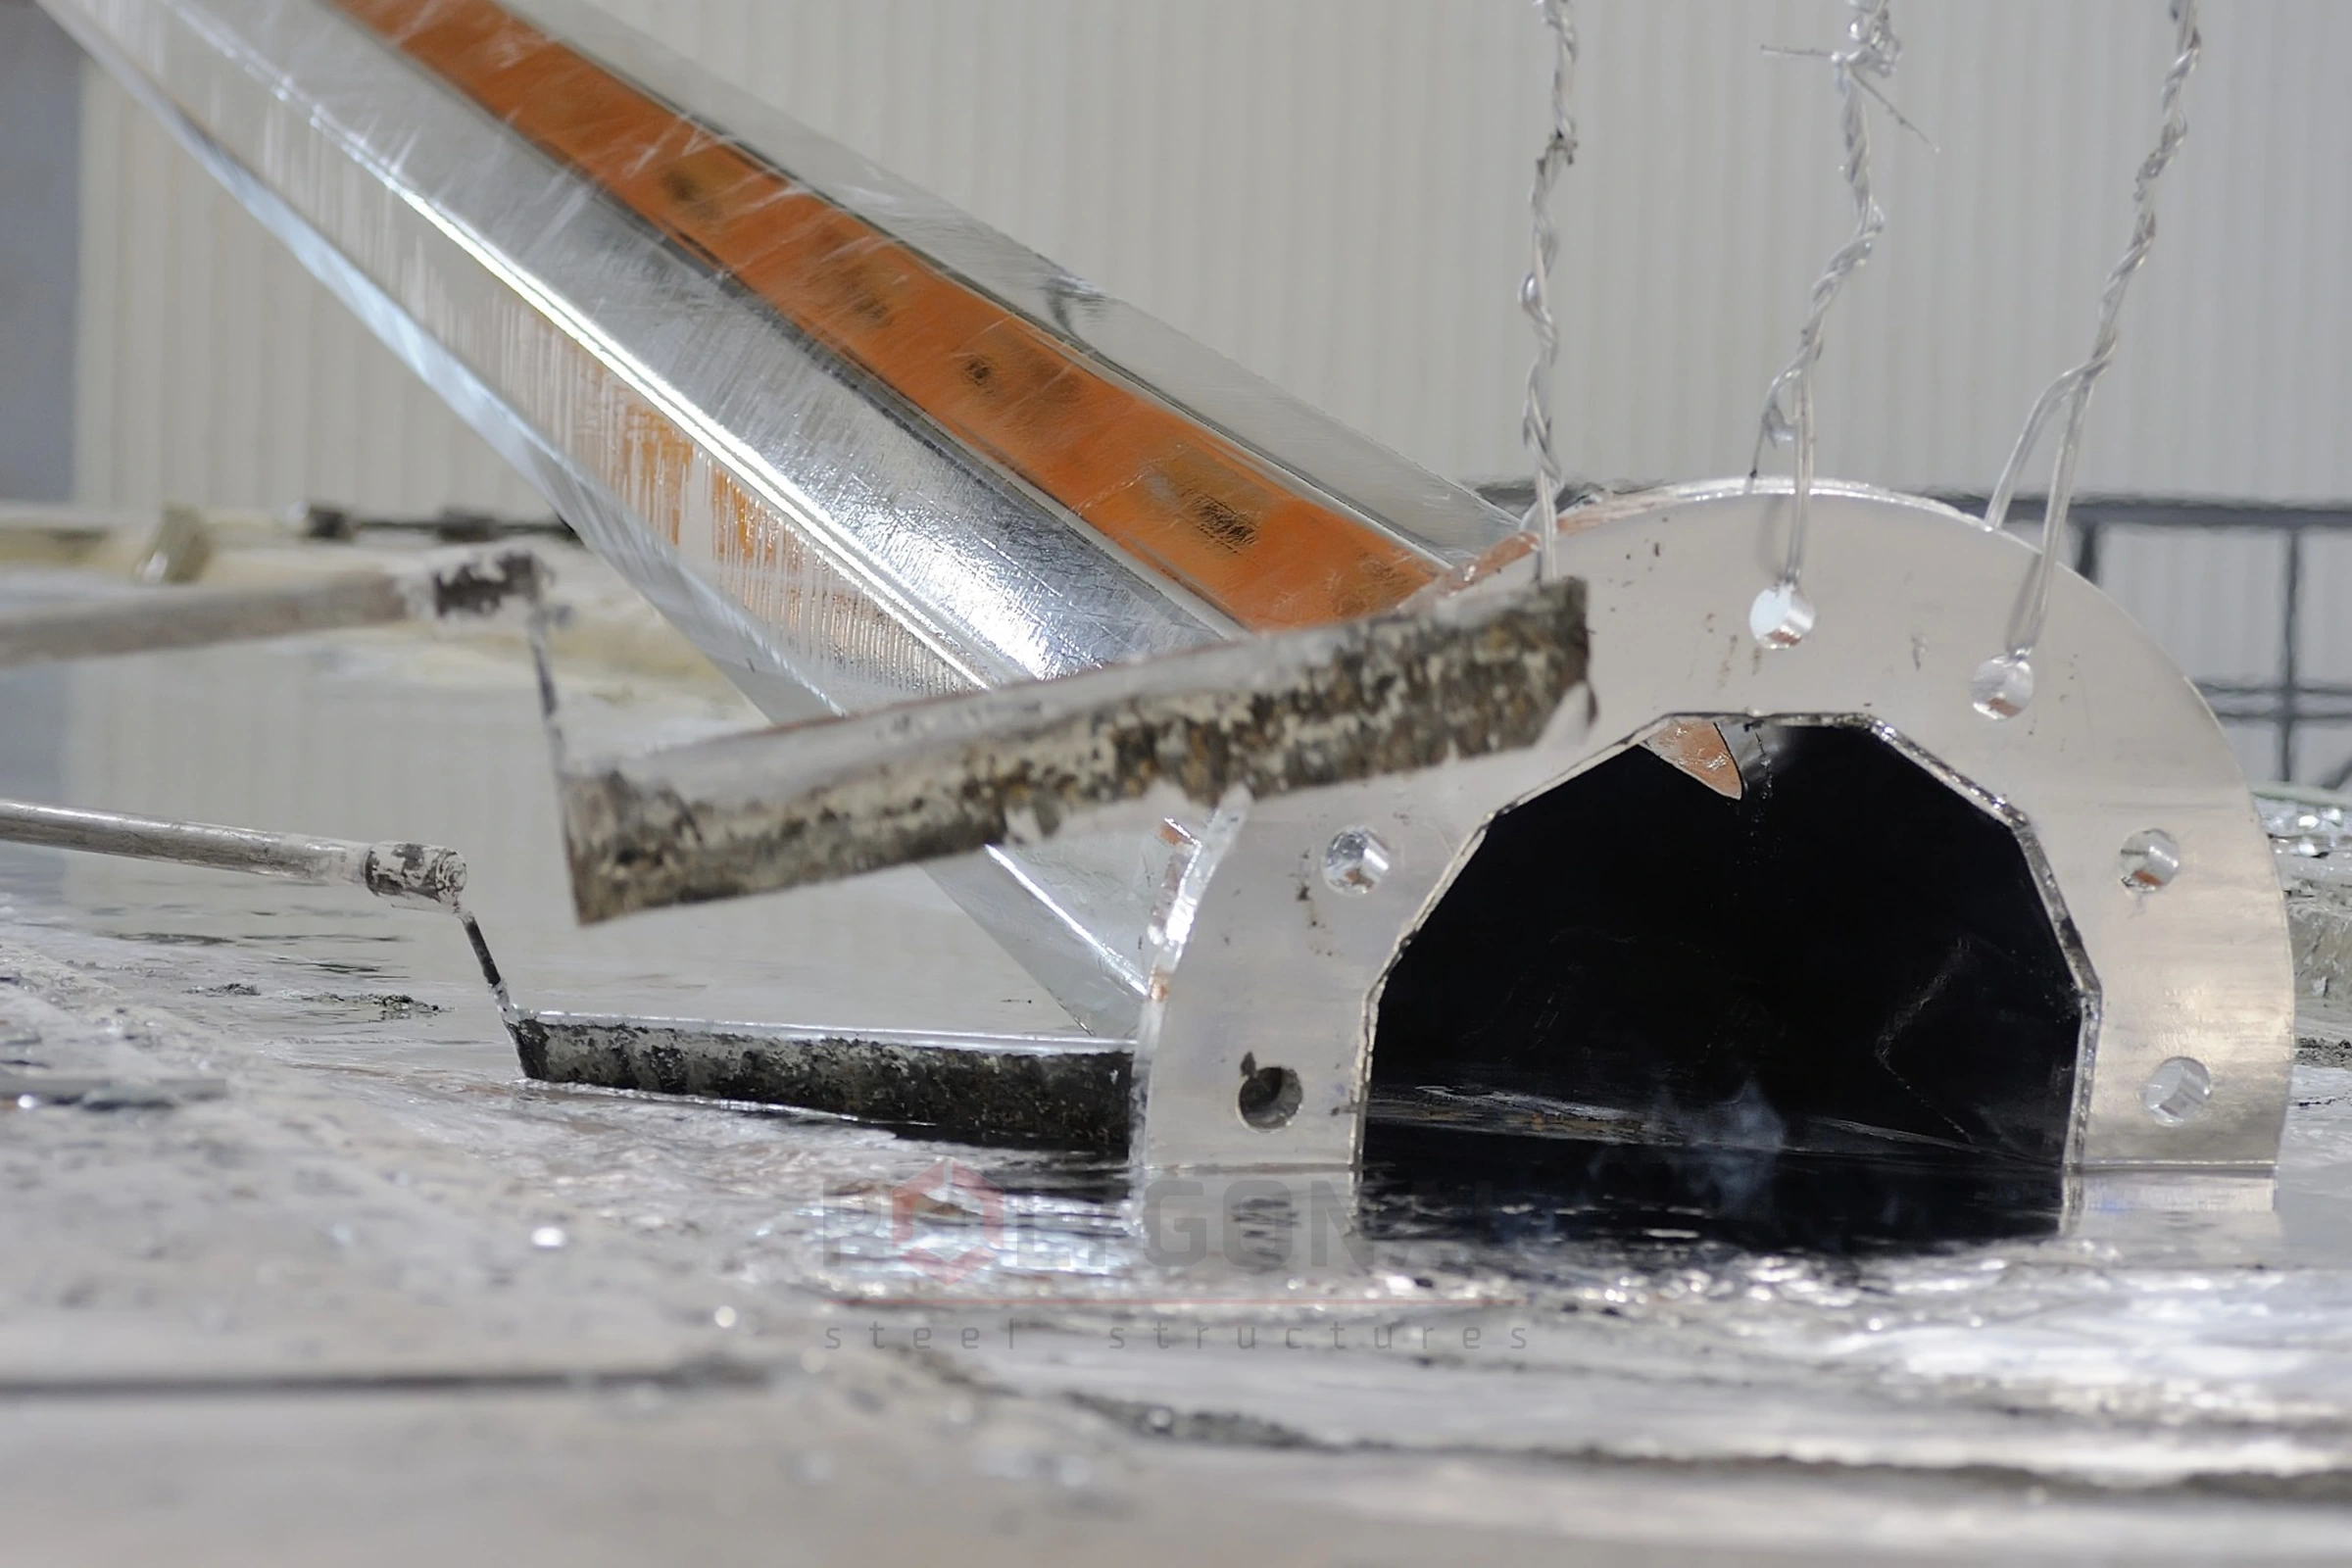
- предусмотрите точки подвеса: в ванне изделие висит на стропах или крюках, поэтому отверстия или проушины должны стоять так, чтобы деталь не прогибалась под собственным весом;
- трубные отводы и патрубки оставляйте открытыми: заглушка перекрывает путь цинку, а внутри остаются воздух или жидкость;
- после сварки, штамповки или вальцовки в металле остаются внутренние напряжения; в горячей ванне они снимаются, и деталь может повести — такие изделия лучше отпустить термообработкой ещё до цинкования;
- не сочетайте очень толстый и очень тонкий металл: чем больше разница толщин в сварном узле, тем неравномернее металл прогревается и остывает в расплаве, а значит выше вероятность коробления; для сварных узлов мы просим держать отношение наибольшей толщины к наименьшей не более 5:1;
- сообщите поставщику стали, что готовую конструкцию будут цинковать, — он подберёт прокат с подходящим химическим составом;
- автомобиль с изделиями мы разгружаем краном или погрузчиком; разгрузка вручную недопустима.
Что происходит на заводе
Обезжиривание, травление, промывка, флюсование, сушка, погружение в расплав цинка при ~450 °C, охлаждение, пассивация и проверка толщины и внешнего вида покрытия. Подробно о каждом этапе и полные технические требования — в статье Технология горячего цинкования.
Что снимает травление, а что нужно убрать до отправки
В ванне травления кислота снимает ржавчину и окалину (оксиды железа), но не растворяет краску, шлак и густую смазку. Поэтому перед отправкой проверьте поверхность по перечню:
| На поверхности | Уберёт ли травление | Что сделать до отправки |
|---|---|---|
| Ржавчина, прокатная окалина | да | обычно отдельно зачищать не нужно; завёрнутую окалину и заусенцы удалить |
| Краска и лак, пометки восковым карандашом или масляным маркером | нет | снять полностью: абразивоструйной обработкой, шлифованием или специальными средствами для удаления краски |
| Сварочный шлак и брызги | нет | отбить и зачистить |
| Густая смазка | нет (тонкую плёнку снимает обезжиривание) | удалить толстые слои |
| Силиконовые спреи от брызг, наклейки, клей | нет | пользоваться водорастворимыми спреями без силикона и масла; наклейки и клей снять |
Остатки на поверхности дают непокрытые участки, даже если это едва заметные плёнки шлака или спрея. Поверхности после газовой, лазерной или плазменной резки стоит зачистить шлифованием, а острые края снять до отправки: резка меняет состав и структуру стали у края, поэтому минимальную толщину цинка там получить сложнее, а сцепление покрытия может быть хуже.
Пример: проверка соотношения толщин в узле
Разделите наибольшую толщину металла в сварном узле на наименьшую: мы просим, чтобы это отношение было не более 5:1. Условные примеры:
| Узел | Толщины, мм | Отношение | Вывод |
|---|---|---|---|
| Ребро на стенке трубы | 12 и 3 | 12 ÷ 3 = 4:1 | в пределах 5:1 |
| Кронштейн из пластины на стенке трубы | 15 и 3 | 15 ÷ 3 = 5:1 | на пределе, запаса нет |
| Кронштейн из пластины на стенке трубы | 20 и 3 | 20 ÷ 3 ≈ 6,7:1 | более 5:1: согласовать с заводом |
| Накладка на уголке | 8 и 6 | 8 ÷ 6 ≈ 1,3:1 | разница небольшая |
Числа условные. Отношение 5:1 — наш практический ориентир для сварных узлов, а не числовая норма стандарта: руководство ISO 14713-2 лишь советует избегать больших перепадов толщины, например тонкого листа, приваренного к толстым уголкам, и отдавать предпочтение симметричным сечениям. Даже в пределах 5:1 тонкий элемент, приваренный к толстому, остаётся зоной повышенного риска коробления. Если отношение превышает 5:1, ещё до изготовления рассмотрите более симметричное сечение, меньшую разницу толщин или разделение узла на части, которые цинкуют отдельно и собирают на болтах.
Что выполнить до цинкования и что сообщить заводу
Сварку, резку и отверстия (в том числе вентиляционные) выполняйте до цинкования: на готовом покрытии эти операции его повреждают, и место придётся ремонтировать. Непокрытые участки завод ремонтирует цинконаполненной краской или пастой, напылением цинка либо стержнем из цинкового сплава, но стандарт ограничивает их размер: каждый участок — до 10 см², в сумме — не более 0,5% поверхности изделия; иначе изделие цинкуют повторно, если не согласовано иное. Подробнее — в статье Толщина цинкового покрытия по ДСТУ EN ISO 1461:2024. Вместе с чертежом сообщите заводу:
- марку стали и, если есть, документ о качестве проката: от состава стали зависят внешний вид и толщина покрытия;
- есть ли на изделии поверхности после газовой, лазерной или плазменной резки;
- значимые поверхности, то есть те, где покрытие важнее всего для эксплуатации или внешнего вида: их удобно отметить на чертеже;
- места, где следы подвеса, капли и наплывы цинка недопустимы: их обсуждают заранее, чтобы подобрать точки подвеса;
- будут ли красить изделие после цинкования: требования к поверхности тогда согласовывают отдельно;
- три габаритных размера вместе с фланцами и кронштейнами: ванна имеет размеры 13 000 × 1 600 × 3 200 мм (длина × ширина × глубина), а более длинные изделия цинкуют секциями или, по отдельной договорённости, в два захода; запас на подвешивание уточняют по чертежу.
Обновлено:
Частые вопросы о подготовке к цинкованию
Можно ли цинковать окрашенную или замасленную деталь?
Нет, краску, масло и другую поверхностную плёнку нужно убрать заранее — они мешают травлению и флюсованию и вызывают дефекты покрытия.
Можно ли цинковать закрытую трубу без отверстий?
Нет. Закрытую полость цинковать нельзя — при погружении в расплав воздух и влага внутри могут вызвать взрыв. Нужны отверстия для входа и выхода жидкостей и газов.
Какую сталь лучше использовать для цинкования?
Подходит большинство конструкционных сталей. Тонкое блестящее покрытие даёт сталь с кремнием менее 0,03% и фосфором менее 0,02% (или с кремнием 0,14–0,25%); при кремнии 0,03–0,14% и более 0,25% покрытие получается толще и шероховатее. Нержавеющую сталь и стали с повышенным содержанием серы цинковать не стоит.
Можно ли цинковать сварные швы внахлёст?
Нет, соединения внахлёст (без проварки края) для цинкования не подходят — нужны швы встык, двусторонние или односторонние с подваркой.
Почему деталь после цинкования может повести?
Причины — внутренние напряжения после сварки или штамповки и неравномерный прогрев элементов разной толщины в расплаве (~450 °C). Поэтому напряжения снимают термообработкой заранее, а в сварных узлах отношение наибольшей толщины к наименьшей держат не более 5:1.
Нужны ли отверстия для подвеса?
Да. Изделие погружают в ванну на подвесе, поэтому предусмотрите отверстия или проушины в таких местах, чтобы деталь не деформировалась под собственным весом.
Можно ли цинковать соединение внахлёст, если заменить его стыковым невозможно?
Да, но только при определённых условиях. Небольшую площадь перекрытия (до 100 см²) заваривают сплошным замкнутым швом по контуру без пропусков и пор, а детали должны быть сухими и прилегать без зазоров; для большей площади нужны вентиляционные отверстия. Ответ «нет» на вопрос о сварных швах внахлёст относится к соединению без замкнутого шва и отверстий: между листами остаётся жидкость из ванн подготовки, а в расплаве она превращается в пар. Количество и размеры отверстий в зависимости от площади — в статье Проектирование конструкций под горячее цинкование; конкретное решение лучше согласовать с заводом.
Как обозначить детали, чтобы после цинкования их можно было различить?
Не пользуйтесь масляной краской, лаком, восковым карандашом или масляным маркером: кислота их не снимает, и под ними остаются непокрытые участки. Постоянный номер надёжнее выбить кернером или клеймом (на ответственных элементах это согласуют с проектировщиком) либо прикрепить к изделию стальную бирку с выбитым номером на проволоке: бирка должна висеть свободно, чтобы под ней тоже образовалось покрытие. Водорастворимые маркеры смываются при подготовке, поэтому подходят только для временных пометок до цинкования, а различать по ним готовые детали не получится. Способ обозначения лучше согласовать с заводом.
Продукция по теме: Горячее цинкование
Ещё по теме: Технология горячего цинкования: этапы и требования · Дефекты горячего цинкования: причины и профилактика · Толщина цинкового покрытия по ДСТУ EN ISO 1461:2024 · Дефекты цинкового покрытия: наплывы, серое покрытие, отслаивание, чёрные пятна · Горячее, гальваническое или холодное цинкование: что выбрать · Проектирование конструкций под горячее цинкование: отверстия, швы, напряжения
Смотрите также: Горячее цинкование
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.