
Главная / Кабинет проектировщика / Изготовление опор освещения: технология
База знаний
Изготовление опор освещения: технология
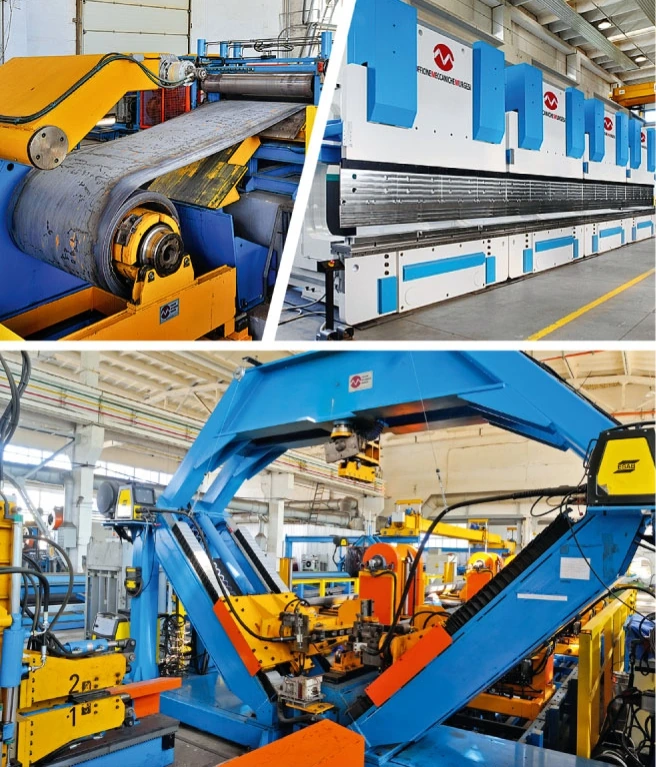
Технология изготовления стальных опор освещения из рулонного металла и листового проката с гибкой листа длиной до 12 м на прессе усилием 2000 т.
Содержание
Технология и преимущества
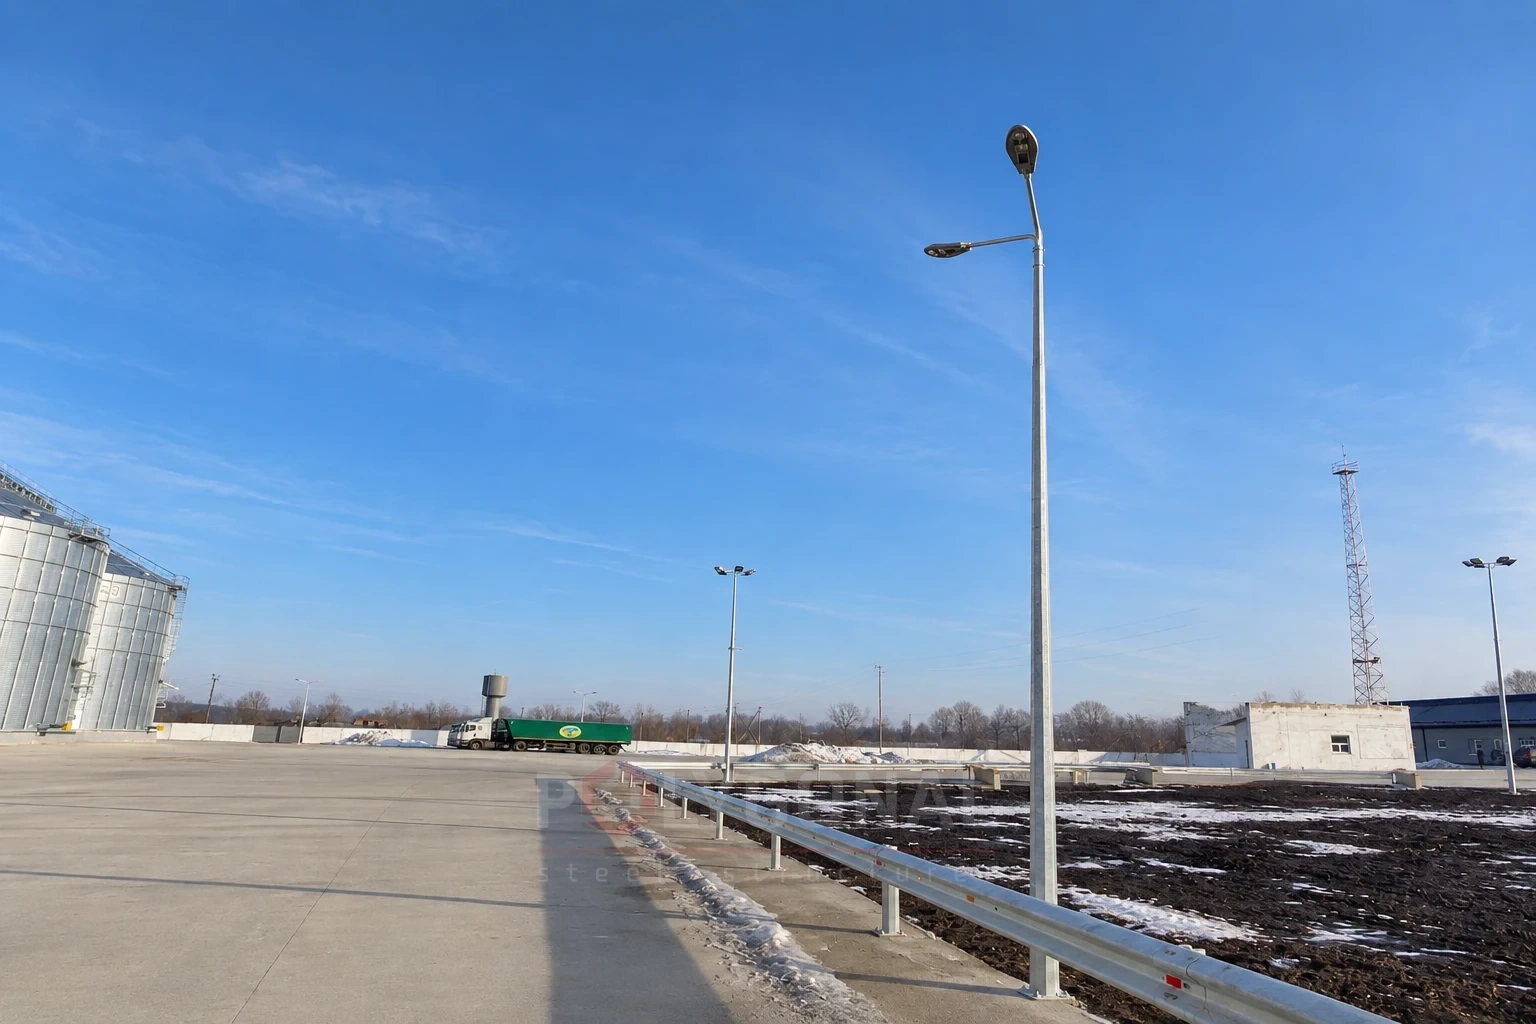
Стальные опоры уличного освещения изготавливают из рулонного металла и листового проката. Лист длиной до 12 м гнут на универсальном листогибочном прессе усилием 2000 т. Так выпускают граненые пирамидальные и гладкие конические опоры для освещения улиц и дорог, опоры контактной сети городского транспорта, а также прожекторные мачты.
По механическим характеристикам граненые стальные опоры наружного освещения и прожекторные мачты выше железобетонных, а по надёжности и сроку службы превосходят их. Несущая способность стальной многогранной стойки больше, чем железобетонной, поэтому её можно применять в более жёстких условиях.
Кроме граненых столбов разных диаметров и толщин стенки, на линии можно дополнительно производить гладкие цилиндрические трубы, крупногабаритные профильные трубы и гнутые профили для строительства и машиностроения. Это помогает лучше загрузить оборудование.
Технология и преимущества
Сортамент производства
На линии изготавливают:
- граненые пирамидальные опоры условным диаметром 50–650 мм с толщиной стенки 3,0–8,0 мм для линий наружного освещения, контактной сети городского транспорта и мачт освещения;
- гладкие конические осветительные столбы диаметром 60–180 мм с толщиной стенки 3,0–4,0 мм для линий наружного освещения;
- пятигранные U-образные секции размером 240×310×8,0 мм для опор контактных линий на железнодорожных магистралях.
Чтобы рационально использовать металл и не оставлять оборудование без работы, на линии можно также изготавливать квадратные и прямоугольные сварные профильные трубы (от 80×80 до 500×500 мм и от 100×80 до 500×450 мм с толщиной стенки 3,0–14,0 мм, по требованиям EN 10219-1,2), уголки и L-образные гнутые профили (от 40×40 до 140×140 мм, толщина 6,0–12,0 мм, EN 10162), U-образные гнутые профили (от 100×60 до 500×380 мм, толщина 6,0–20,0 мм, EN 10162). Эта металлопродукция может использоваться и на самом предприятии в конструкциях опор и при изготовлении арматуры.
Требования к заготовкам
Исходной заготовкой для изготовления мачт служит горячекатаная сталь в рулонах и листах, размеры которой соответствуют размерам изделий:
- рулоны: наружный диаметр 1000–2000 мм, внутренний диаметр 650–850 мм, толщина полосы 3,0–8,0 мм, ширина полосы 470–1500 мм, максимальная масса рулона 15 т;
- листы: толщина 6,0–8,0 мм, длина 6000–12000 мм.
Заготовку изготавливают из углеродистой и низколегированной конструкционной стали. Механические свойства стали: предел прочности не более 650 Н/мм², предел текучести не более 520 Н/мм², относительное удлинение не менее 20 %. Серповидность листов не должна превышать 3 мм на 1 м длины. Качество поверхности должно отвечать требованиям к горячекатаному листу, кроме дефектов, из-за которых толщина стенки выходит за предельные отклонения. Ремонтировать металл листов сваркой нельзя.
При заказе металла нужно указать, что изделия из стали должны быть пригодны для горячего цинкования. Рекомендуемое содержание кремния в такой стали лежит в пределах 0,15–0,25 %, а суммарное содержание серы и фосфора не превышает 0,04 %.
Нормативная база
Для опор и линий, на которых их применяют, действуют такие нормы:
- ДБН В.2.6-198:2014 «Стальные конструкции. Нормы проектирования»;
- Правила устройства электроустановок (ПУЭ), редакция 2026 г.;
- ТУ У 25.1-39573934-001:2016 «Конструкции стальные опор радиорелейной связи, наружного освещения и контактной сети городского транспорта».
Столбы и мачты изготавливают холодной гибкой листового металла и дуговой сваркой под слоем флюса или в среде защитного газа, без термообработки шва. Поверхность опор должна быть гладкой, соответствующей способу производства. Незначительные утолщения, выемки и продольные риски, которые возникают из-за технологии, допускаются, если толщина везде остаётся в пределах допустимых отклонений. Дефекты поверхности изготовитель может устранить шлифованием, но после ремонта толщина стенки не должна быть меньше минимально допустимой.
Сварка и контроль швов
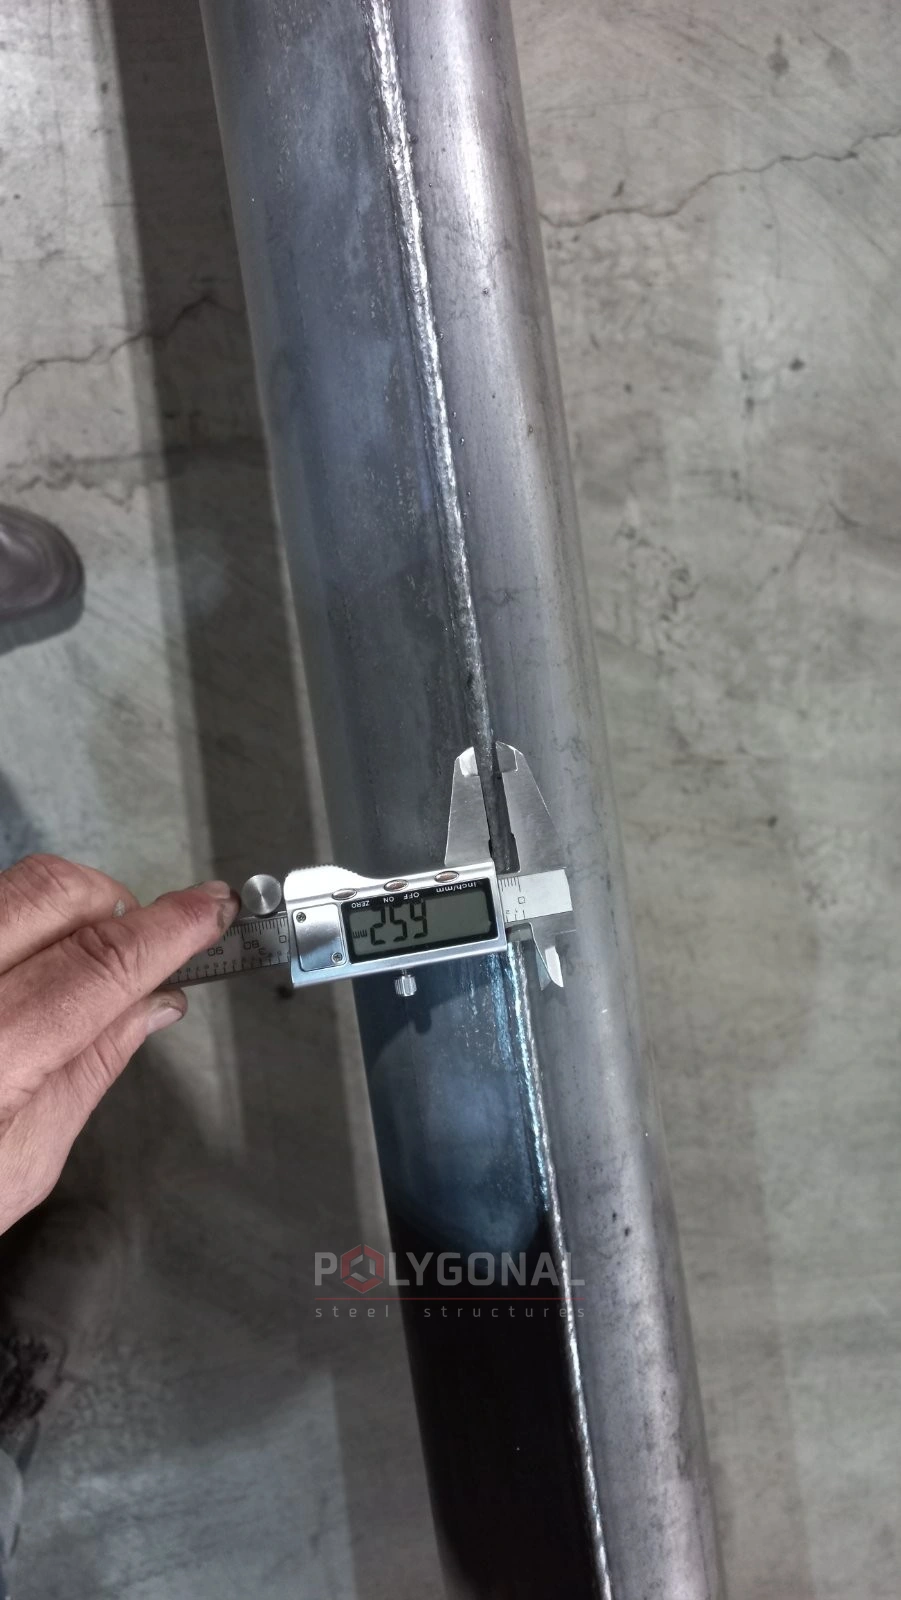
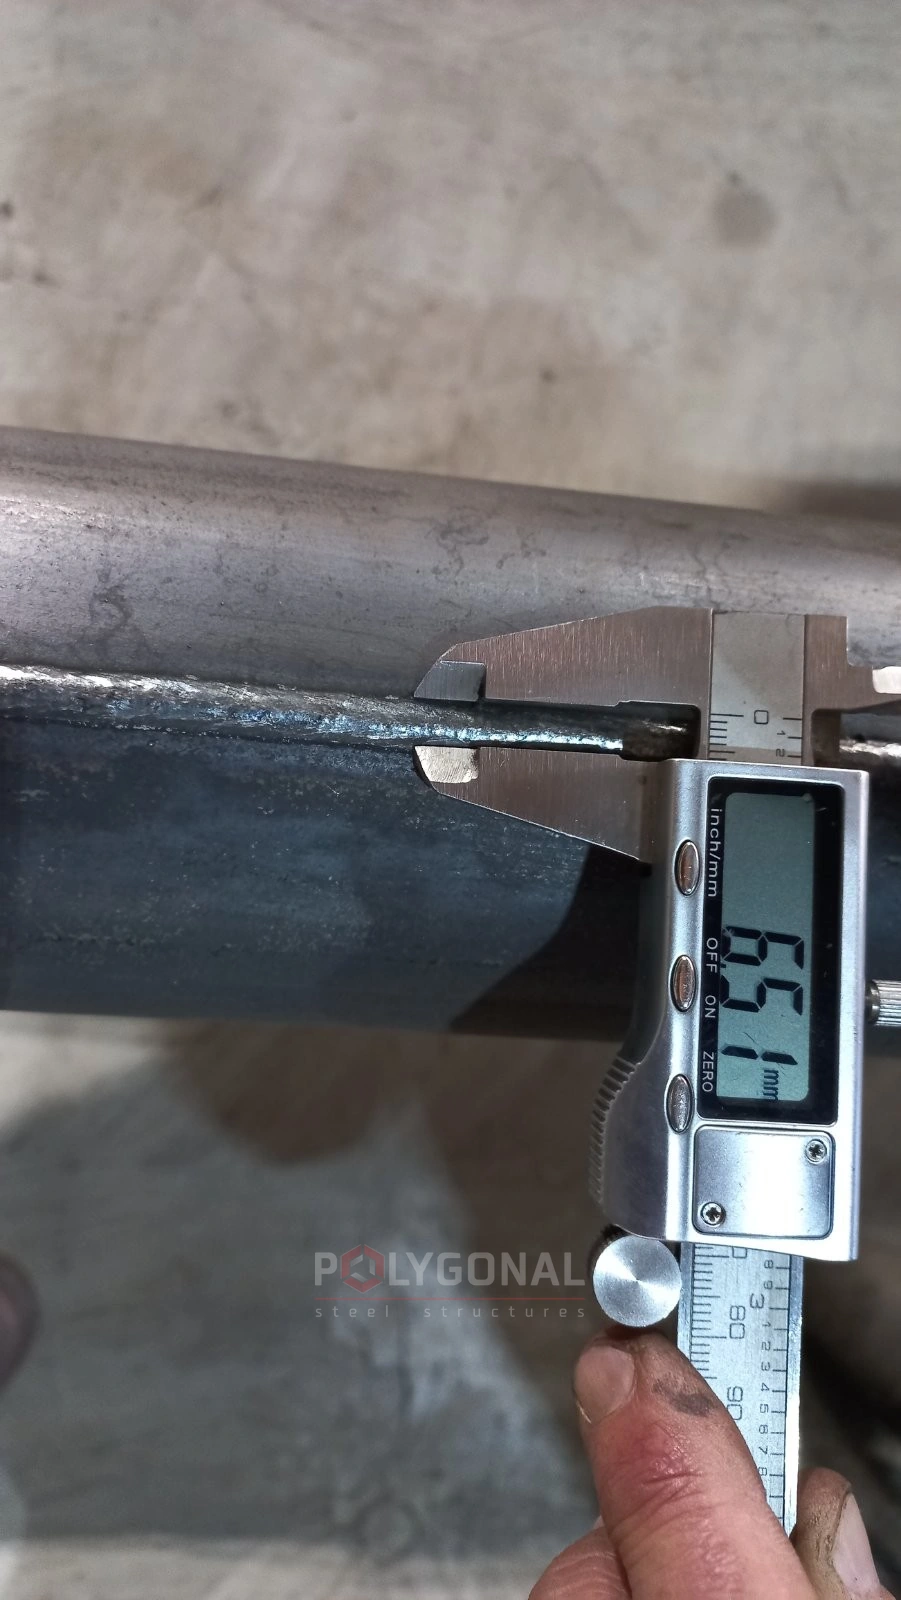
Швы односшовных опор диаметром до 650 мм выполняют дуговой сваркой под слоем флюса или в среде защитных газов, а швы двухшовных опор делают сплошным швом в среде защитного газа. Высота усиления наружных швов составляет 0,5–3,0 мм, а валика шва на внутренней поверхности не превышает 0,5 мм.
Сварные соединения контролируют визуально и ультразвуковым методом. Дефектные места швов можно ремонтировать зачисткой и заваркой: суммарная длина отремонтированных участков продольных швов не должна превышать 10 % длины сварного соединения опоры, а отдельный участок должен быть не короче 50 мм. Кратеры внутри опоры, которые образуются при остановке и возобновлении сварки, можно заваривать. Следы усадки металла вдоль оси шва тоже допустимы, если высота усиления остаётся в пределах минимальной.
В качестве сварочных материалов используют флюс, сварочную проволоку соответствующего типа, углекислоту сварочную и аргон газообразный.
Сварка и контроль швов
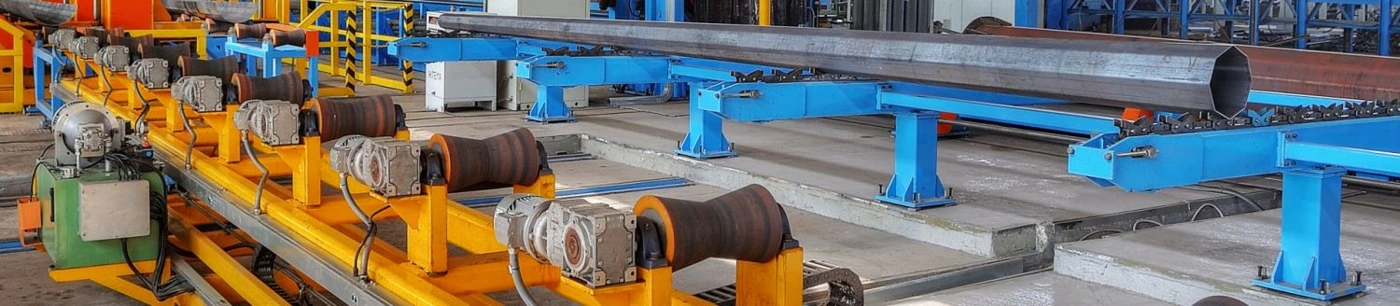
Основные технологические операции
- подача листового проката и рулонов на склад, разгрузка и складирование;
- разматывание рулонов, правка полосы и резка на трапециевидные карты мерной длины;
- маркировка разрезанных листов и листового проката (марка стали, толщина, ширина, длина);
- очистка проката от загрязнений и посторонних предметов;
- газоплазменная резка проката на трапециевидные карты; контроль геометрии карт;
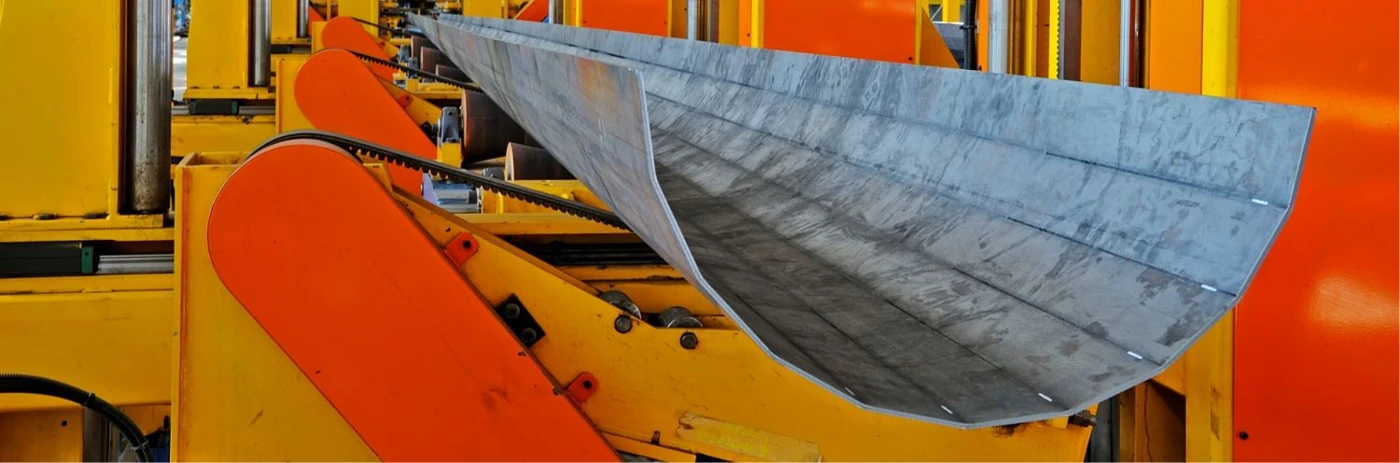
- шаговая формовка: многопроходная гибка участков от края карты до середины профиля одновременно по всей длине заготовки;
- сварка продольных швов; визуальный и ультразвуковой контроль;
- визуальный осмотр и ремонт опор;
- плазменная обрезка планок и дефектных концов труб; вырезка проб для механических испытаний; плазменная резка люков;
- зачистка усиления наружного шва в зоне телескопического соединения;
- правка продольной кривизны опор, калибровка концов опор;
- приварка опорного фланца;
- приёмка опор.
Как формуют заготовку
Шаговую формовку выполняют на прессе способом многопроходной гибки участков профиля заготовки. Для граненых опор освещения это свободная гибка: многопроходная штамповка участков профиля на инструменте из узкого пуансона и секторной матрицы. Цилиндрические и конические опоры формуют гибкой в упор: многопроходной гибкой пуансоном заданного радиуса и соответствующей матрицей.
Система управления фиксирует конечное усилие формовки и величину рабочего хода гибочной балки с учётом толщины стенки и класса прочности стали. После каждого цикла оценивают остаточную деформацию (пружинение) и сравнивают её с расчётными значениями; данные заносят в базу данных и используют для корректировки хода инструмента.
Обновлено:
Частые вопросы об изготовлении опор освещения
Каким прессом гнут лист для опор?
Универсальным листогибочным прессом усилием 2000 т. На нём гнут лист длиной до 12 м.
Какое содержание кремния рекомендовано в стали для горячего цинкования опор?
0,15–0,25 %, а суммарное содержание серы и фосфора не более 0,04 %. Это указывают отдельно при заказе металла.
Чем формовка гранёных опор отличается от цилиндрических и конических?
Гранёные опоры формуют свободной многопроходной гибкой на узком пуансоне и секторной матрице; цилиндрические и конические — гибкой в упор пуансоном заданного радиуса с соответствующей матрицей.
Опросный лист: бланк технического задания
Заполните бланк и отправьте нам на почту: по нему разработаем проектную документацию стадии КМ и рассчитаем стоимость. PDF удобно распечатать, DOCX — заполнить на компьютере.
Бланк технического задания: прожекторная мачта (опора освещения)
Опросный лист для разработки проектной документации стадии КМ на стальную многогранную прожекторную опору: тип короны, прожекторы, площадки, лестница.
Продукция по теме: Опоры освещения · Прожекторные мачты · Линии производства многогранных опор
Читайте также: Монтаж многогранных опор и мачт · Автономное освещение на солнечных батареях · Виды опор ЛЭП по назначению: промежуточные, анкерные, угловые, концевые · Траверсы для ВЛ 0,4–10 кВ: типы ТМ и ТН, как расшифровать обозначение
Смотрите также: Проектирование опор освещения и прожекторных мачт
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.