
Головна / Кабінет проєктувальника / Виготовлення опор освітлення: технологія
База знань
Виготовлення опор освітлення: технологія
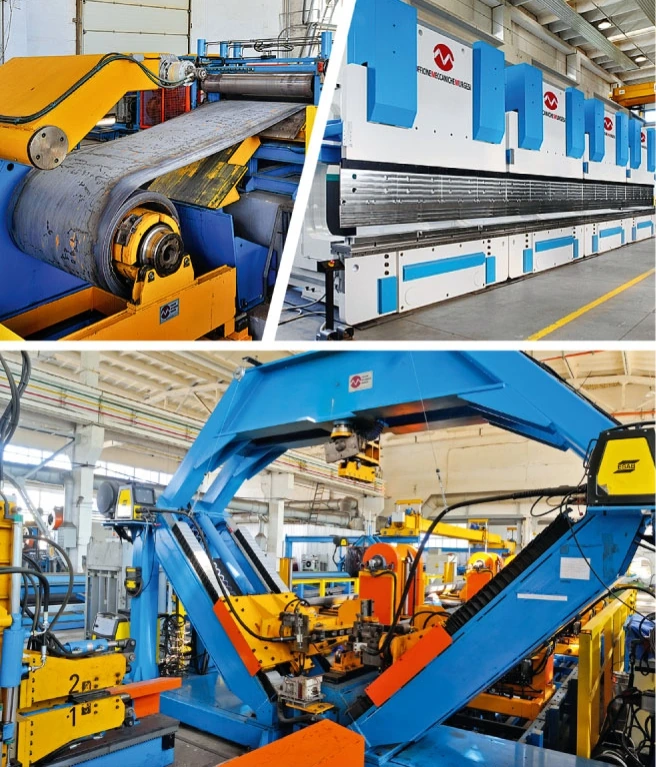
Технологія виготовлення сталевих опор освітлення з рулонного металу й листового прокату із згинанням листа завдовжки до 12 м на пресі зусиллям 2000 т.
Зміст
Технологія та переваги
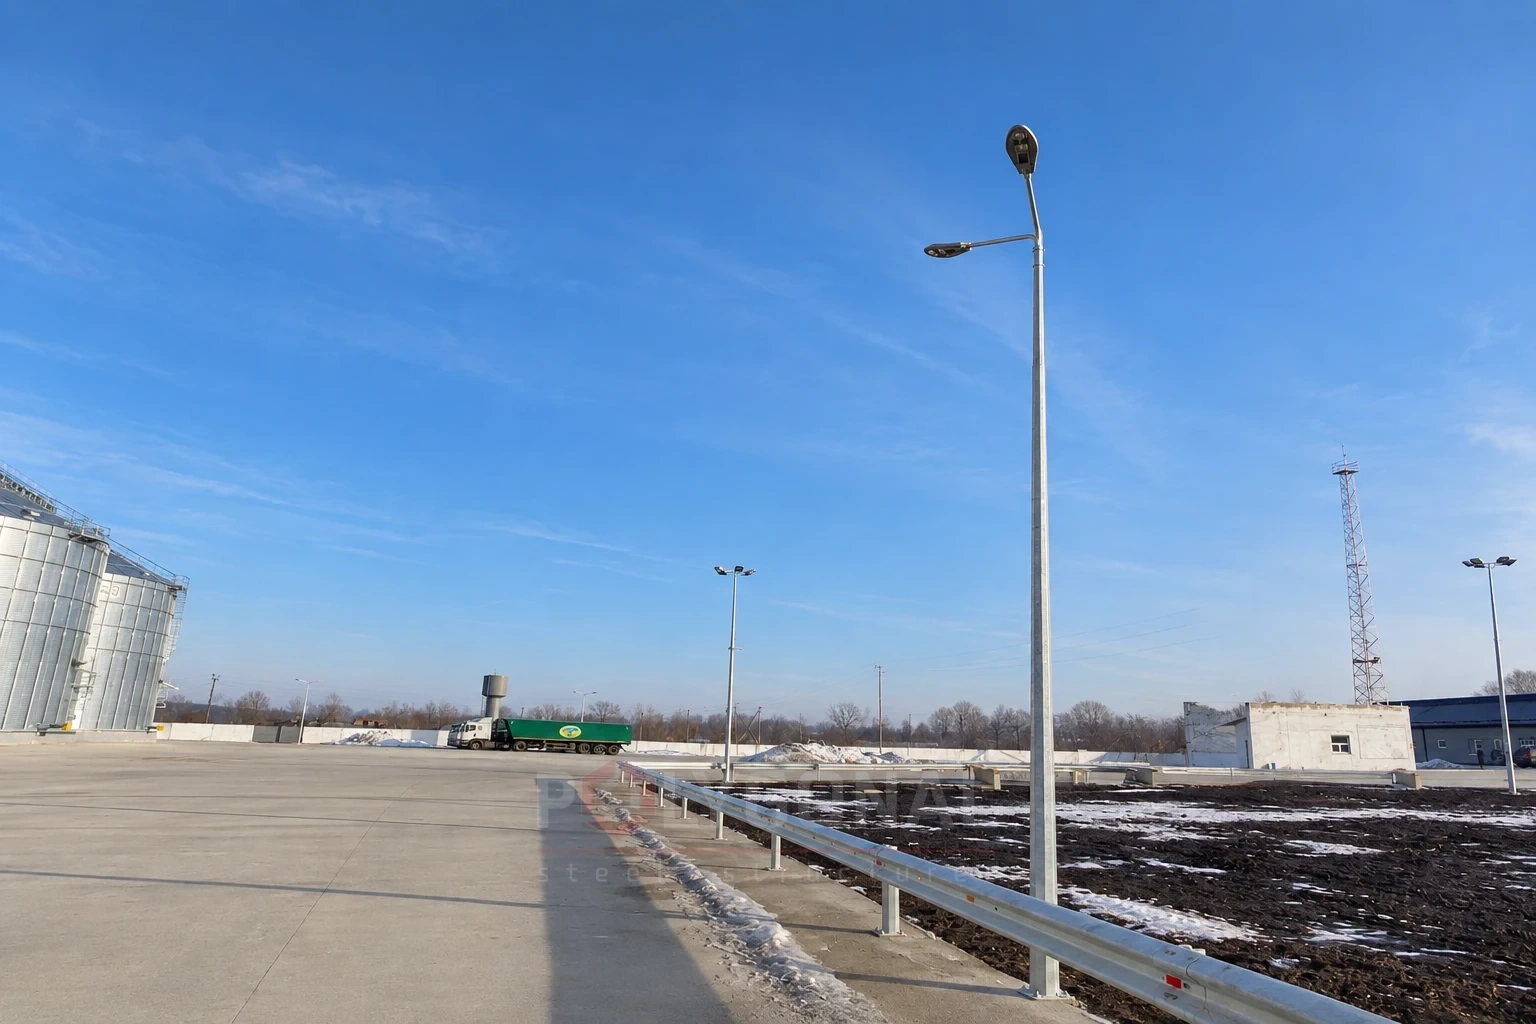
Сталеві опори вуличного освітлення виготовляють із рулонного металу й листового прокату. Лист завдовжки до 12 м згинають на універсальному листозгинальному пресі зусиллям 2000 т. Так випускають грановані пірамідальні та гладкі конічні опори для освітлення вулиць і доріг, опори контактної мережі міського транспорту, а також прожекторні щогли.
За механічними характеристиками грановані сталеві опори зовнішнього освітлення та прожекторні щогли вищі за залізобетонні, а за надійністю та строком служби перевершують їх. Несуча здатність сталевої багатогранної стійки більша, ніж залізобетонної, тому її можна застосовувати в жорсткіших умовах.
Окрім гранованих стовпів різних діаметрів і товщин стінки, на лінії можна додатково виробляти гладкі циліндричні труби, великорозмірні профільні труби й гнуті профілі для будівництва та машинобудування. Це допомагає краще завантажити обладнання.
Технологія та переваги
Сортамент виробництва
На лінії виготовляють:
- грановані пірамідальні опори умовним діаметром 50–650 мм із товщиною стінки 3,0–8,0 мм для ліній зовнішнього освітлення, контактної мережі міського транспорту та щогл освітлення;
- гладкі конічні освітлювальні стовпи діаметром 60–180 мм із товщиною стінки 3,0–4,0 мм для ліній зовнішнього освітлення;
- п’ятигранні U-подібні секції розміром 240×310×8,0 мм для опор контактних ліній на залізничних магістралях.
Щоб раціонально використати метал і не залишати обладнання без роботи, на лінії можна також виготовляти квадратні й прямокутні зварні профільні труби (від 80×80 до 500×500 мм і від 100×80 до 500×450 мм із товщиною стінки 3,0–14,0 мм, за вимогами EN 10219-1,2), куточки й L-подібні гнуті профілі (від 40×40 до 140×140 мм, товщина 6,0–12,0 мм, EN 10162), U-подібні гнуті профілі (від 100×60 до 500×380 мм, товщина 6,0–20,0 мм, EN 10162). Ця металопродукція може використовуватися й на самому підприємстві в конструкціях опор та виготовленні арматури.
Вимоги до заготовок
Вихідною заготовкою для виготовлення щогл служить гарячекатана сталь у рулонах і листах, розміри якої відповідають розмірам виробів:
- рулони: зовнішній діаметр 1000–2000 мм, внутрішній діаметр 650–850 мм, товщина смуги 3,0–8,0 мм, ширина смуги 470–1500 мм, максимальна маса рулону 15 т;
- листи: товщина 6,0–8,0 мм, довжина 6000–12000 мм.
Заготовку виготовляють із вуглецевої й низьколегованої конструкційної сталі. Механічні властивості сталі: межа міцності не більше 650 Н/мм², межа плинності не більше 520 Н/мм², відносне подовження не менше 20 %. Серповидність листів не повинна перевищувати 3 мм на 1 м довжини. Якість поверхні має відповідати вимогам до гарячекатаного листа, за винятком дефектів, через які товщина стінки виходить за граничні відхилення. Ремонтувати метал листів зварюванням не можна.
Замовляючи метал, потрібно вказати, що вироби зі сталі мають бути придатні для гарячого цинкування. Рекомендований вміст кремнію в такій сталі лежить у межах 0,15–0,25 %, а сумарний вміст сірки й фосфору не перевищує 0,04 %.
Нормативна база
Для опор і ліній, на яких їх застосовують, чинні такі норми:
- ДБН В.2.6-198:2014 «Сталеві конструкції. Норми проектування»;
- Правила улаштування електроустановок (ПУЕ), редакція 2026 р.;
- ТУ У 25.1-39573934-001:2016 «Конструкції сталеві опор радіорелейного зв’язку, зовнішнього освітлення і контактної мережі міського транспорту».
Стовпи й щогли виготовляють холодним згинанням листового металу та дуговим зварюванням під шаром флюсу або в середовищі захисного газу, без термообробки шва. Поверхня опор має бути гладкою, відповідною способу виробництва. Незначні потовщення, виїмки й поздовжні ризки, що виникають через технологію, допускаються, якщо товщина скрізь лишається в межах допустимих відхилень. Недоліки поверхні виробник може усунути шліфуванням, але після ремонту товщина стінки не повинна бути меншою за мінімально допустиму.
Зварювання й контроль швів
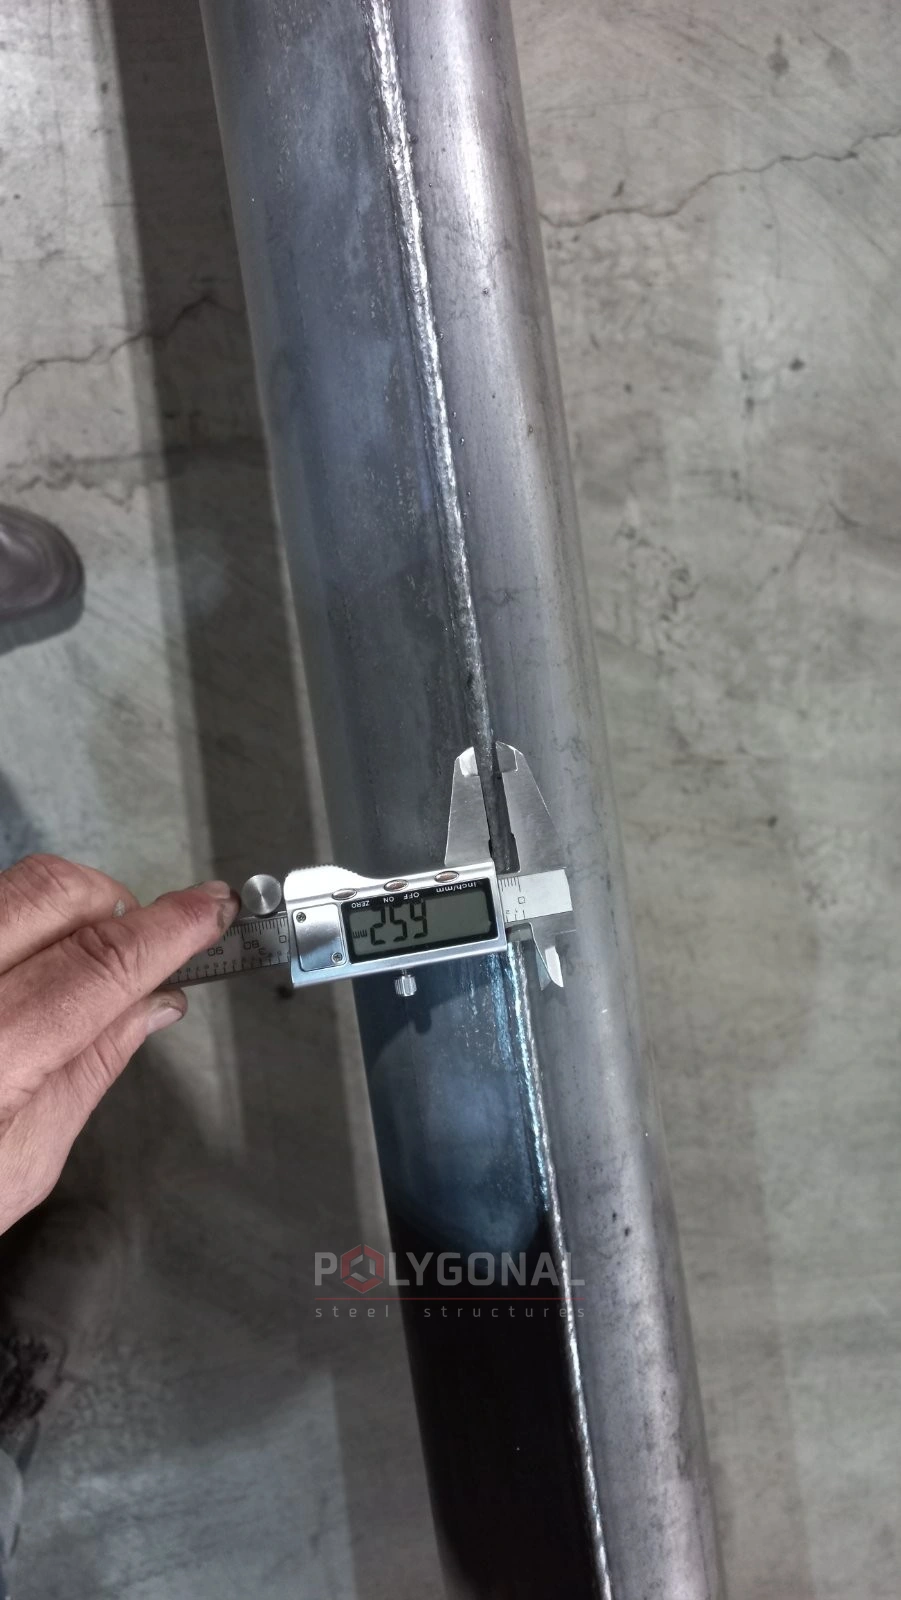
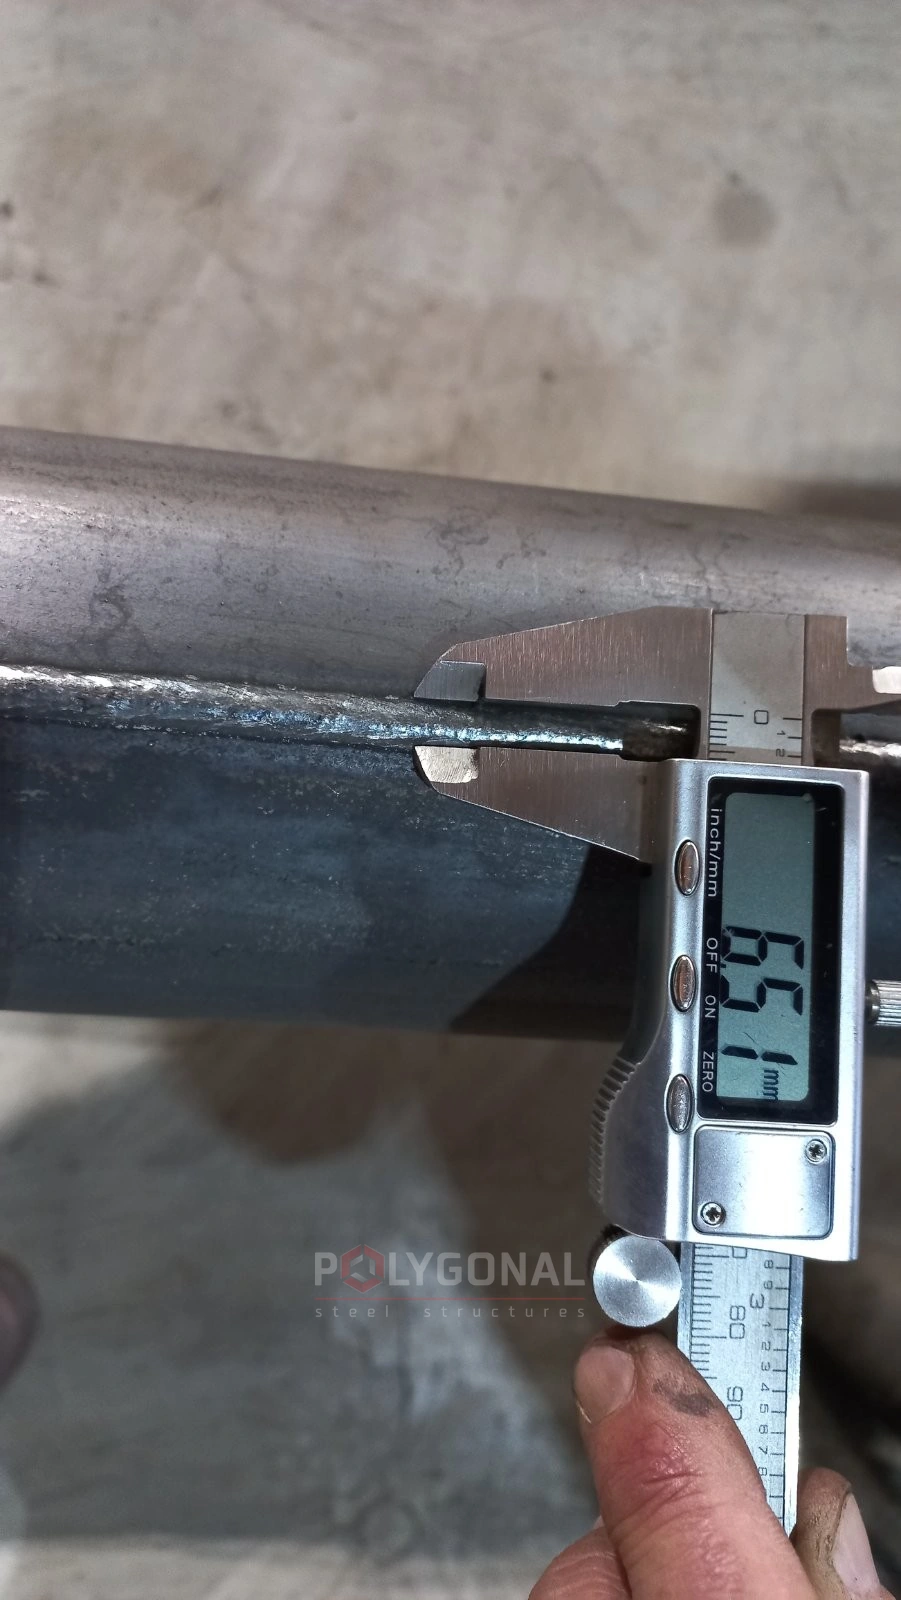
Шви одношовних опор діаметром до 650 мм виконують дуговим зварюванням під шаром флюсу або в середовищі захисних газів, а шви двошовних опор роблять суцільним швом у середовищі захисного газу. Висота посилення зовнішніх швів становить 0,5–3,0 мм, а валика шва на внутрішній поверхні не перевищує 0,5 мм.
Зварні з’єднання контролюють візуально та ультразвуковим методом. Дефектні місця швів можна ремонтувати зачищенням і заваркою: сумарна довжина відремонтованих ділянок поздовжніх швів не повинна перевищувати 10 % довжини зварного з’єднання опори, а окрема ділянка має бути не коротшою за 50 мм. Кратери всередині опори, які виникають, коли зварювання зупиняють і відновлюють, можна заварювати. Сліди усадки металу вздовж осі шва теж допустимі, якщо висота посилення лишається в межах мінімальної.
Як зварювальні матеріали використовують флюс, зварювальний дріт відповідного типу, вуглекислоту зварювальну й аргон газоподібний.
Зварювання й контроль швів
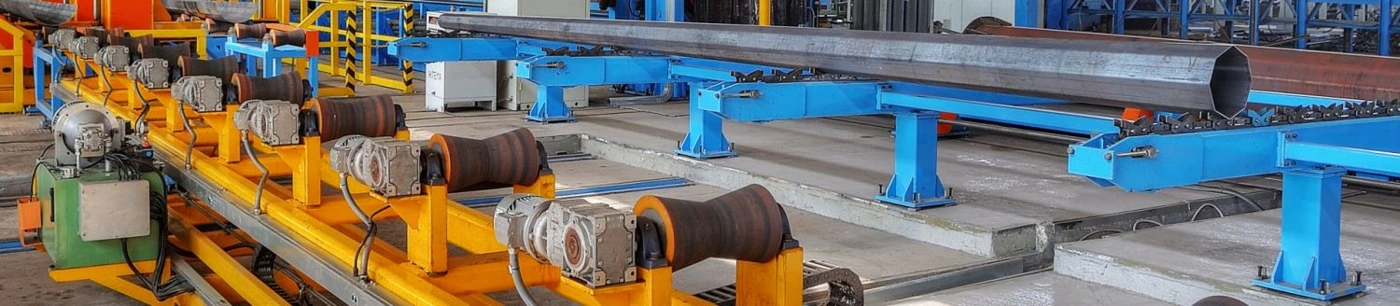
Основні технологічні операції
- подача листового прокату й рулонів на склад, розвантаження та складування;
- розмотування рулонів, правка смуги й розрізання на трапецієподібні карти мірної довжини;
- маркування розрізаних листів і листового прокату (марка сталі, товщина, ширина, довжина);
- очищення прокату від забруднень і сторонніх предметів;
- газоплазмове різання прокату на трапецієподібні карти; контроль геометрії карт;
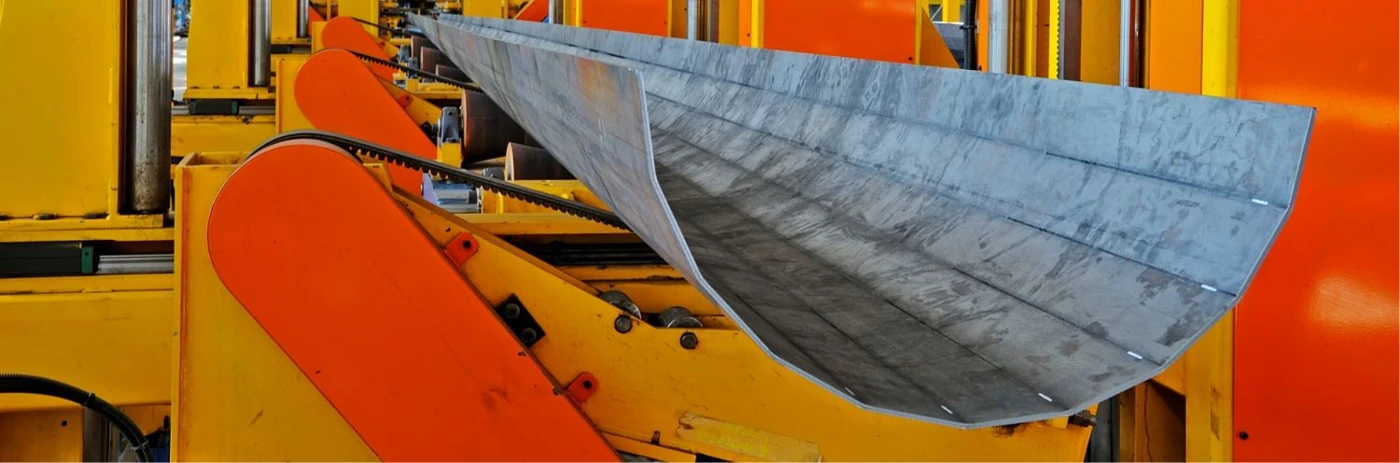
- кроковий формувальний процес: багатопрохідне згинання ділянок від краю карти до середини профілю одночасно по всій довжині заготовки;
- зварювання поздовжніх швів; візуальний і ультразвуковий контроль;
- візуальний огляд і ремонт опор;
- плазмове обрізання планок і дефектних кінців труб; вирізання проб для механічних випробувань; плазмове різання люків;
- зачищення посилення зовнішнього шва в зоні телескопічного з’єднання;
- правка поздовжньої кривизни опор, калібрування кінців опор;
- приварювання опорного фланця;
- приймання опор.
Як формують заготовку
Крокове формування виконують на пресі способом багатопрохідного згинання ділянок профілю заготовки. Для гранованих опор освітлення це вільне згинання: багатопрохідне штампування ділянок профілю на інструменті з вузького пуансона й секторної матриці. Циліндричні та конічні опори формують згинанням в упор: багатопрохідним згинанням пуансоном заданого радіуса й відповідною матрицею.
Система керування фіксує кінцеве зусилля формування й величину робочого ходу згинальної балки з урахуванням товщини стінки та класу міцності сталі. Після кожного циклу оцінюють залишкову деформацію (пружне повернення) і порівнюють з розрахунковими значеннями; дані заносять до бази даних і використовують для коригування ходу інструмента.
Оновлено:
Поширені запитання про виготовлення опор освітлення
Яким пресом згинають лист для опор?
Універсальним листозгинальним пресом зусиллям 2000 т. На ньому згинають лист завдовжки до 12 м.
Який вміст кремнію рекомендований у сталі для гарячого цинкування опор?
0,15–0,25 %, а сумарний вміст сірки й фосфору не більше 0,04 %. Це вказують окремо під час замовлення металу.
Чим формування гранованих опор відрізняється від циліндричних і конічних?
Грановані опори формують вільним багатопрохідним згинанням на вузькому пуансоні й секторній матриці; циліндричні та конічні — згинанням в упор пуансоном заданого радіуса з відповідною матрицею.
Опитувальний лист: бланк технічного завдання
Заповніть бланк і надішліть нам на пошту: за ним розробимо проєктну документацію стадії КМ і розрахуємо вартість. PDF зручно роздрукувати, DOCX — заповнити на комп’ютері.
Бланк технічного завдання: прожекторна щогла (опора освітлення)
Опитувальний лист для розроблення проєктної документації стадії КМ на сталеву багатогранну прожекторну опору: тип корони, прожектори, площадки, сходи.
Продукція за темою: Опори освітлення · Прожекторні щогли · Лінії виробництва багатогранних опор
Читайте також: Монтаж багатогранних опор і щогл · Автономне освітлення на сонячних батареях · Види опор ЛЕП за призначенням: проміжні, анкерні, кутові, кінцеві · Траверси для ПЛ 0,4–10 кВ: типи ТМ і ТН, як розшифрувати позначення
Дивіться також: Проєктування опор освітлення й прожекторних щогл
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.