
Головна / Послуги / Гнуття листового прокату / Гнуття листа завдовжки до 12 м на пресі 2000 т: можливості й приклади
Гнуття листового прокату
Гнуття листа завдовжки до 12 м на пресі 2000 т: можливості й приклади
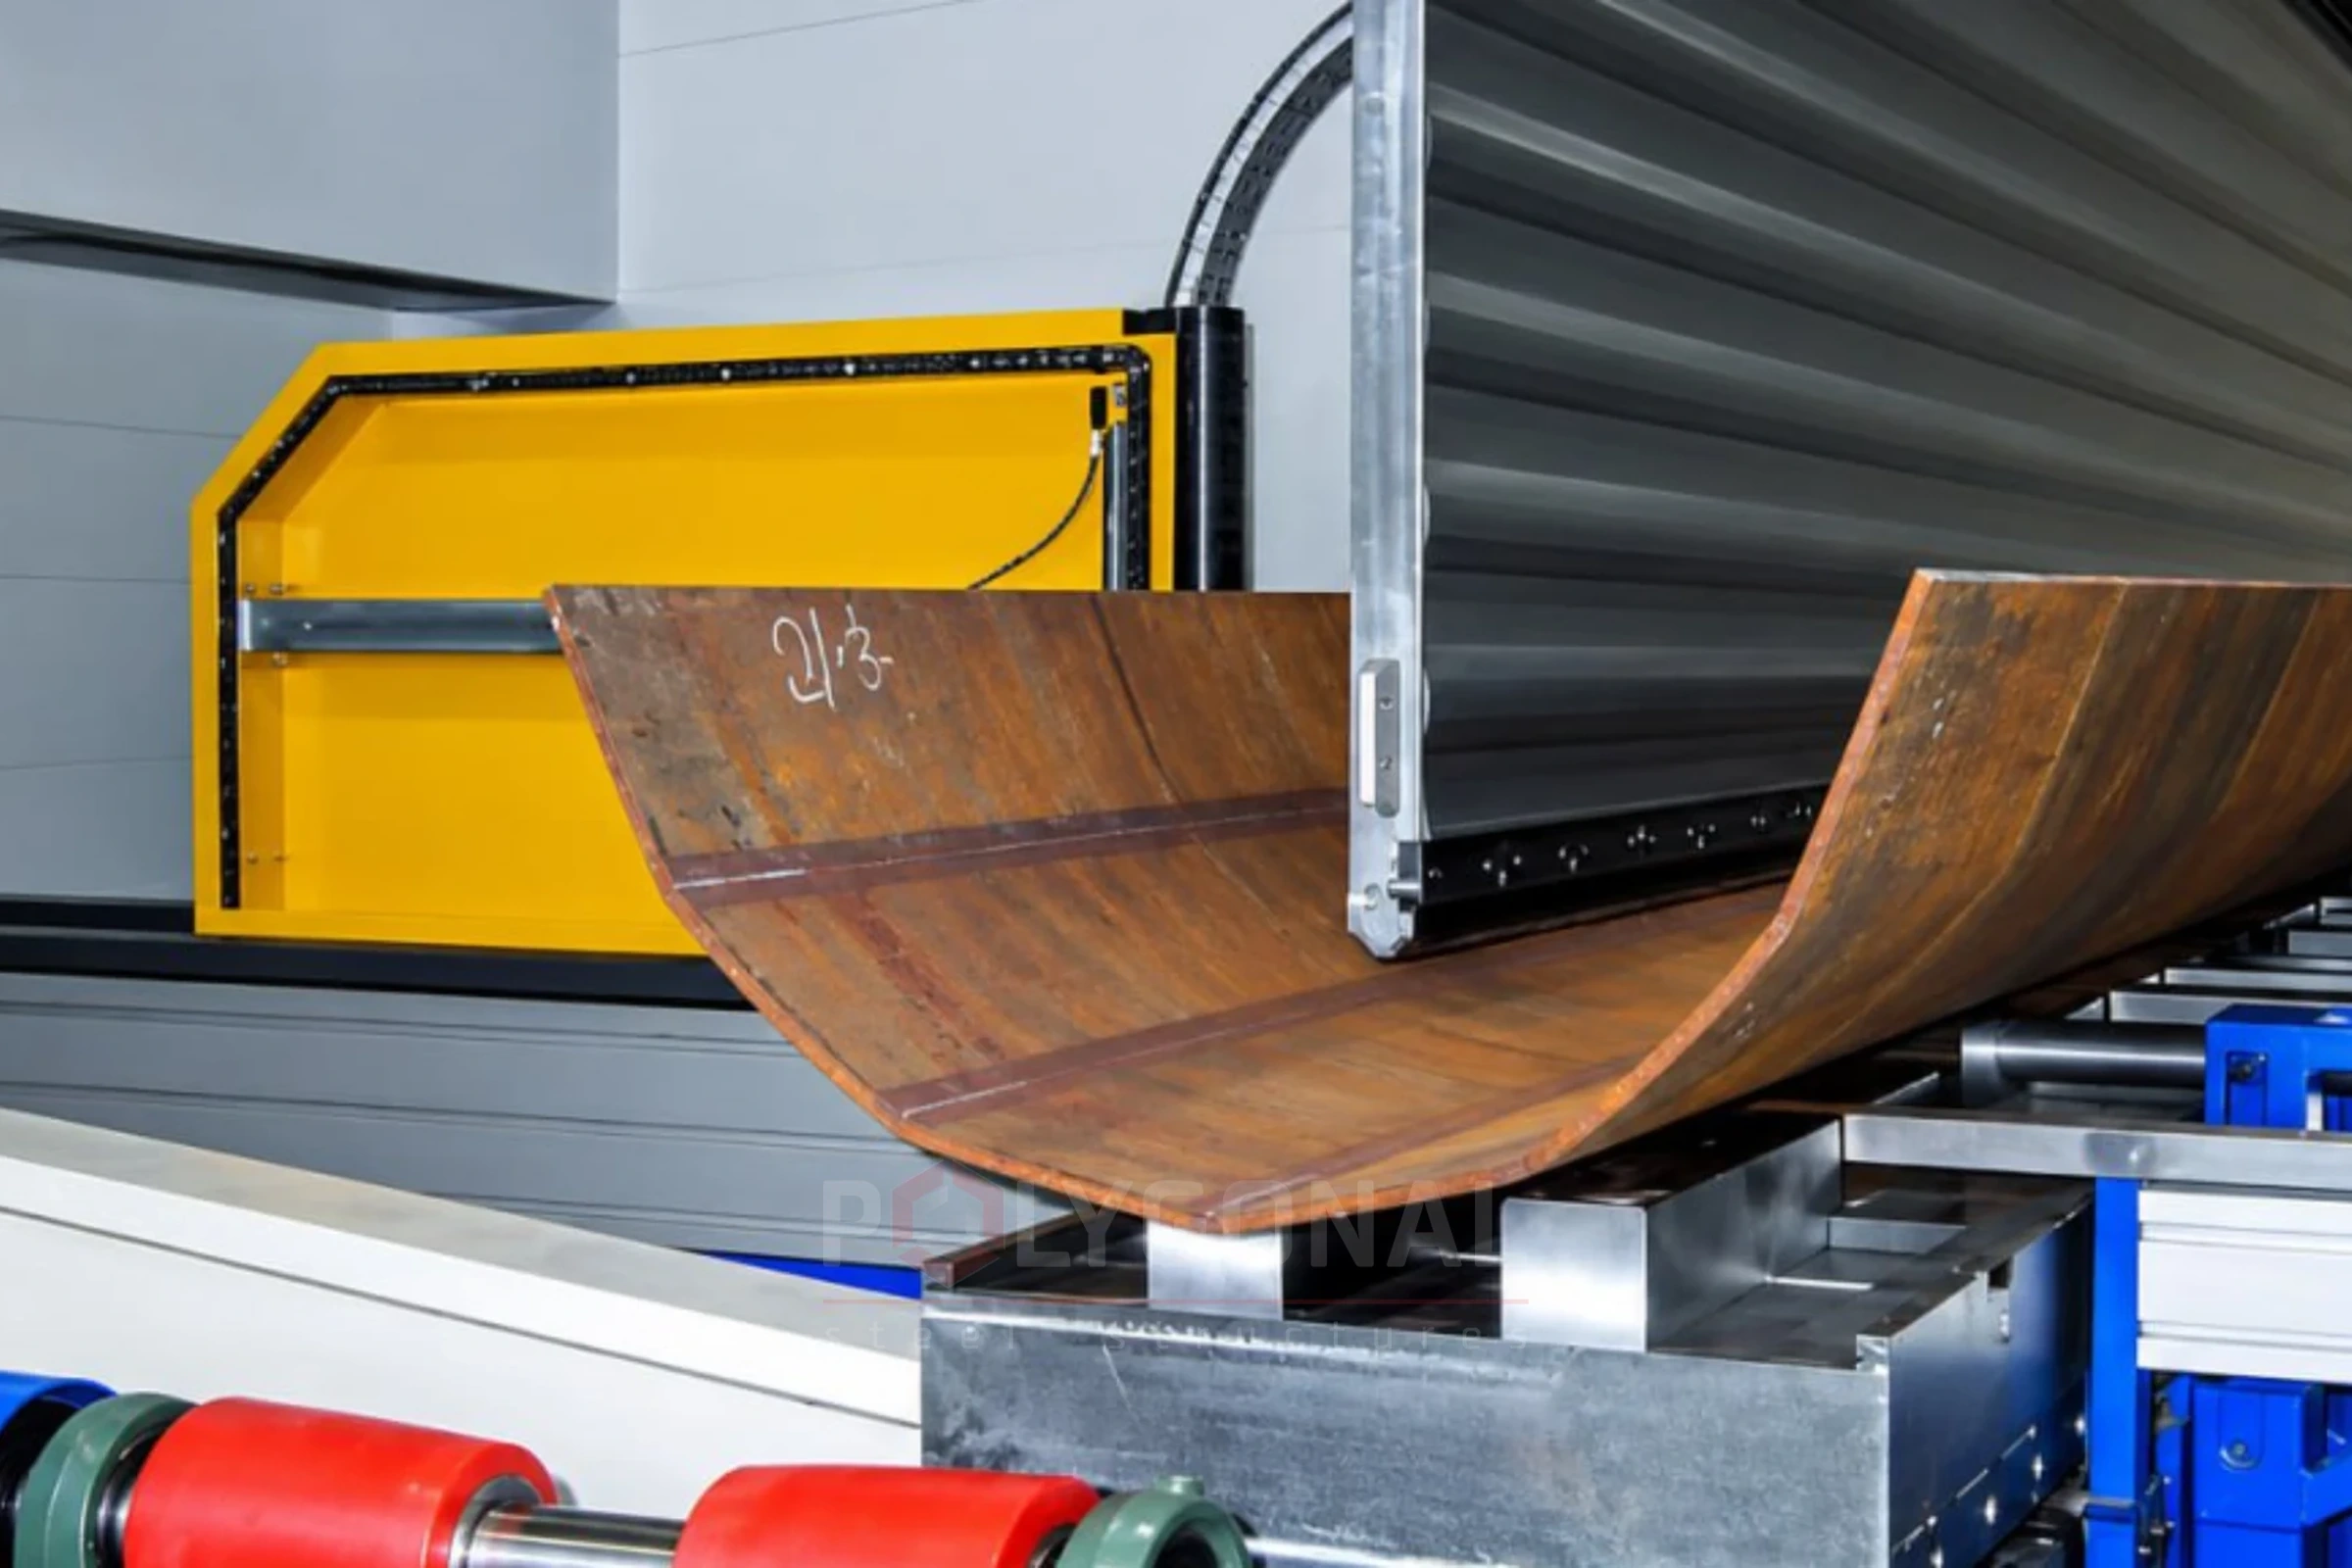
Гідравлічний прес зусиллям 2000 т і довжиною згину 12 метрів гне товстий і довгий лист за один прохід. Деталі, які раніше доводилося зварювати з кількох частин, виходять суцільними. Нижче — що прес уміє, які деталі на ньому гнемо й що підготувати до замовлення.
Зміст
- Параметри преса й таблиця можливостей
- Які деталі гнемо
- Приклади деталей: стійки, профілі, траверси, секції
- Як підготувати креслення й матеріал
- Що вказати в замовленні
- Пружне повернення й мінімальний радіус згину
- Допуски, точність, терміни
- Довгі деталі: підйом і перевезення
- Ціна
- Розрахунок гнуття листового металу: розгортка заготовки й коефіцієнт K
- Приклад розрахунку розгортки: кутова деталь із листа 10 мм
- Таблиця гнуття листового металу: мінімальний радіус за товщиною
Параметри преса й таблиця можливостей
Спеціалізований гідравлічний прес на 2000 т має довжину згину 12 метрів: лист завтовшки до 25 мм і завдовжки до 12 метрів гнеться за один прохід. Верхній стіл тримають паралельно лінійні датчики та серворегулювання під керуванням ЧПК; похибка паралельності — 1%.
| Параметр | Значення |
|---|---|
| Зусилля | 2000 т |
| Довжина згину | 12 000 мм |
| Зів преса | 2000 мм |
| Хід циліндра | 250 мм |
| Максимальний лист | товщина до 25 мм, довжина до 12 м |
Повна технічна специфікація преса — на сторінці послуги Гнуття листового металу.
Які деталі гнемо
Гнемо деталі для важкого машинобудування, гірничої та енергетичної галузей, оборонної промисловості: довгі корпусні деталі, елементи баків і резервуарів, деталі рам і ходової частини важкої техніки. Раніше їх зварювали з кількох частин, бо довжина чи товщина листа виходили за можливості звичайних листогинів. Гнута деталь зазвичай міцніша й довговічніша: у шва й зони термічного впливу часто концентруються напруження та виникають втомні тріщини, а в суцільному гнутому профілі таких зон менше.
Приклади деталей: стійки, профілі, траверси, секції
На цьому пресі гнуть заготовки для таких виробів:
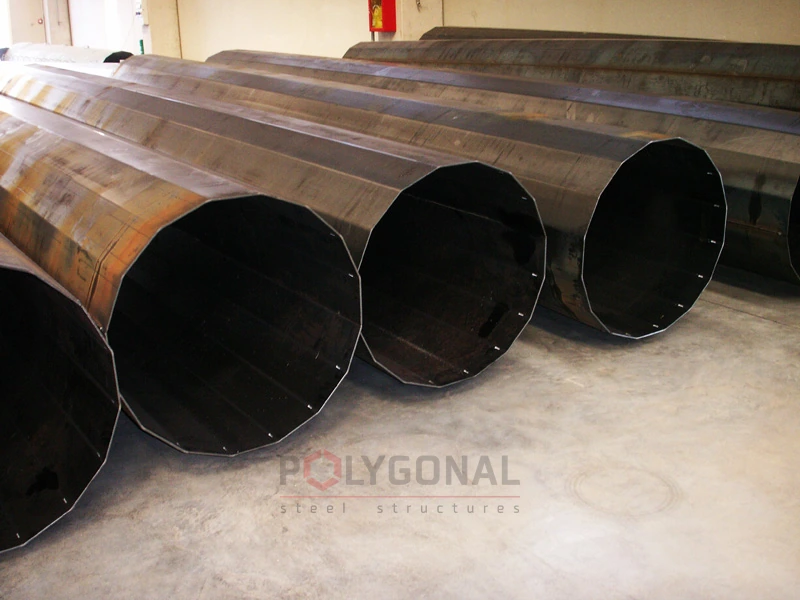
- стійки багатогранних опор і щогл: трапецієподібну заготовку гнуть по всій довжині, згини утворюють грані, потім зварюють поздовжній шов (технологія виготовлення);
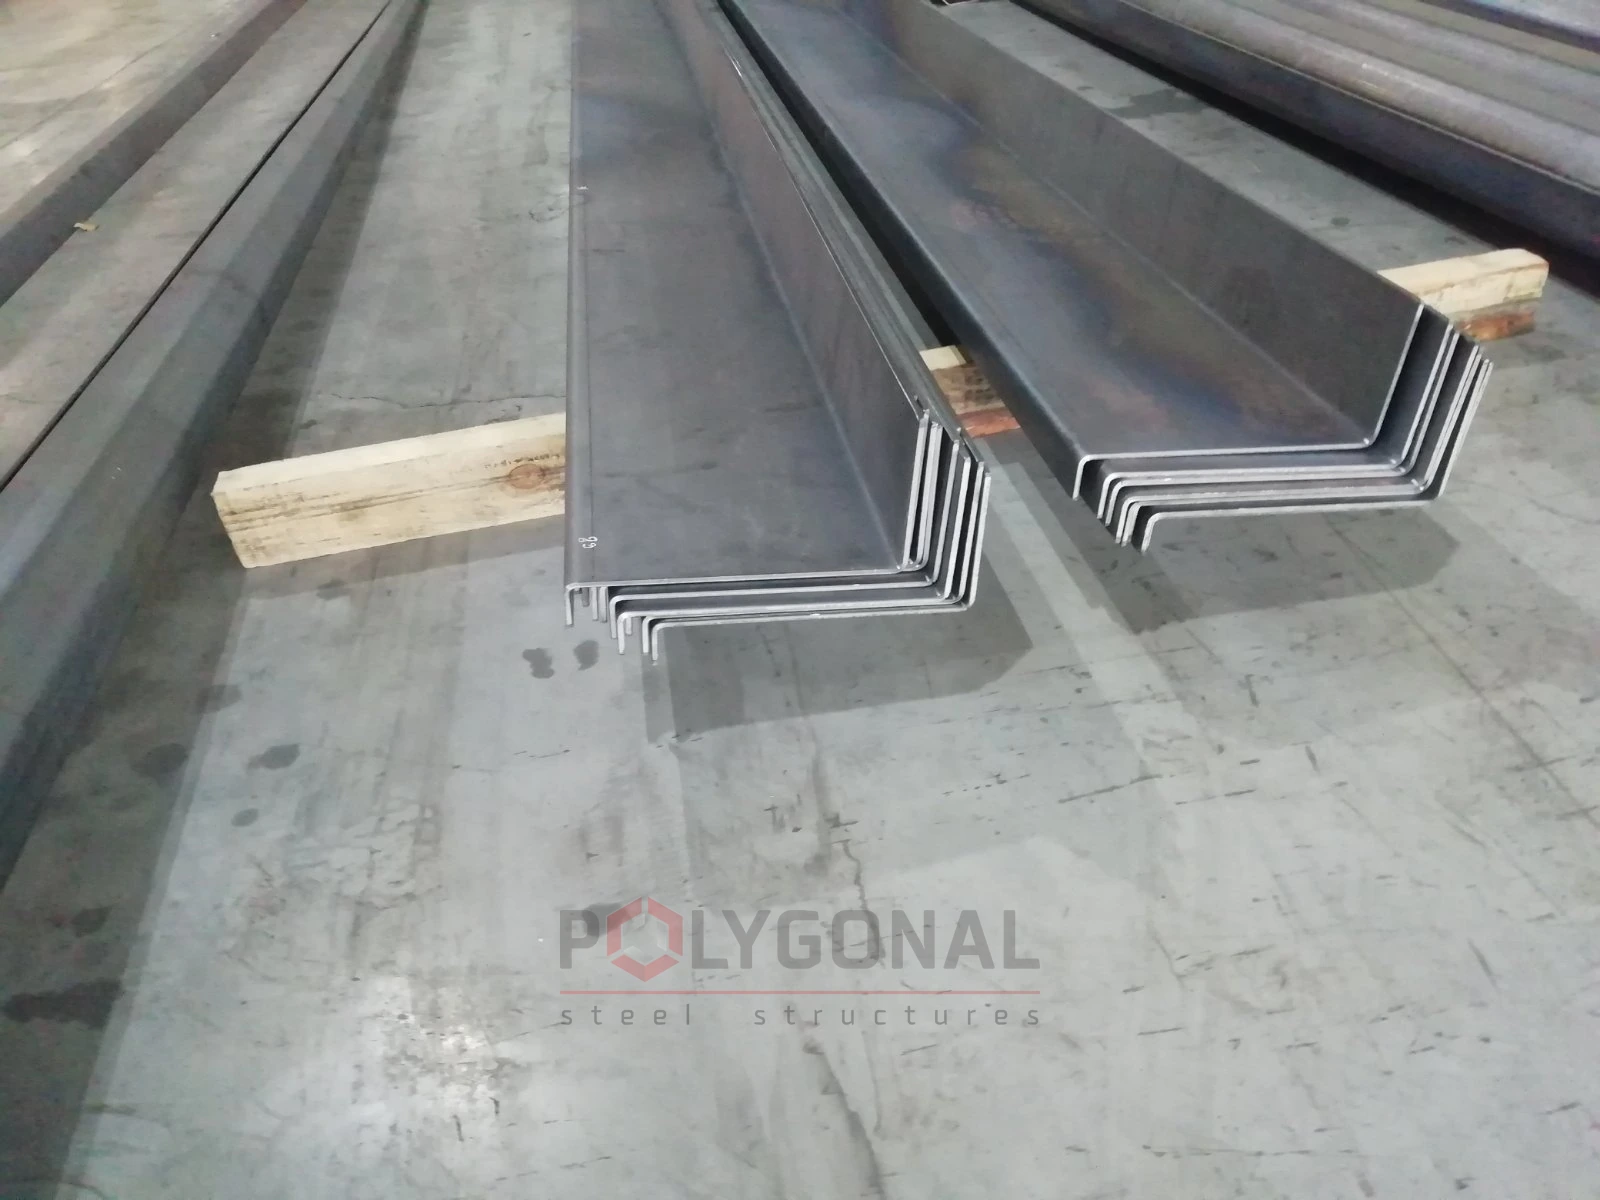
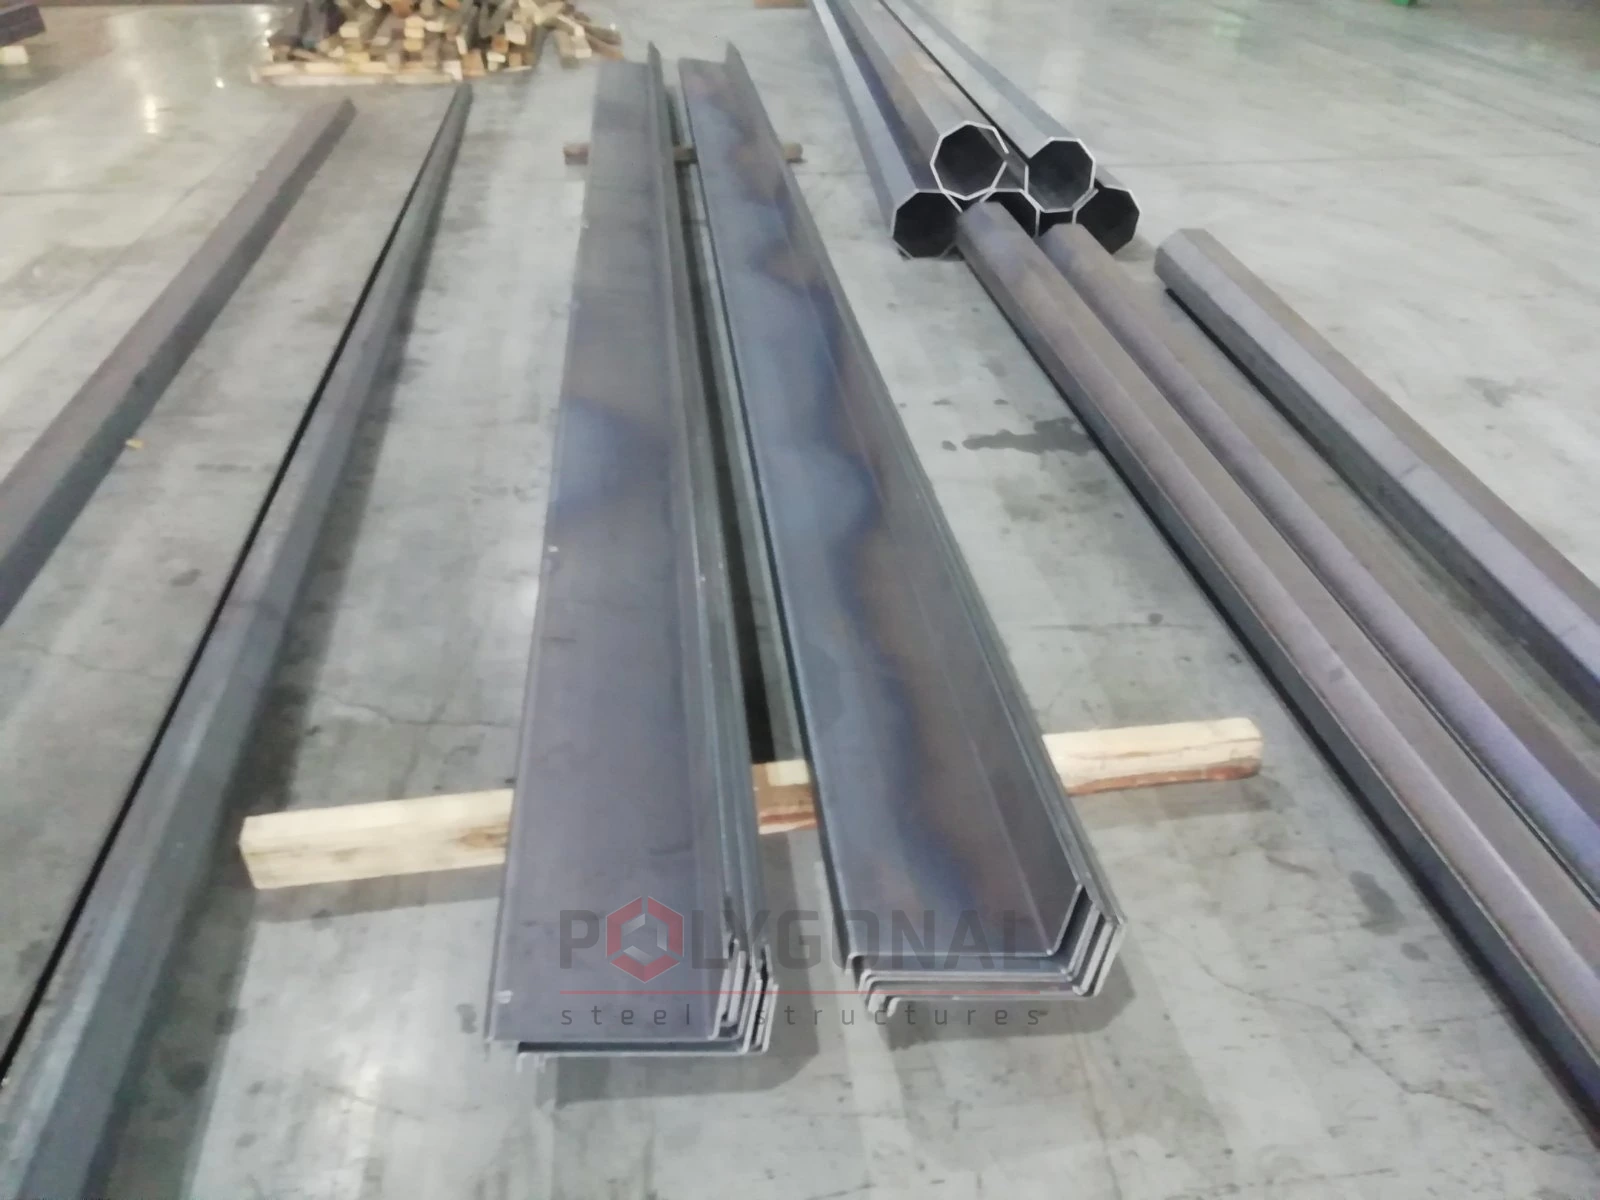
- відкриті профілі (швелерні, кутові, Z-подібні) для рам, майданчиків і кронштейнів;
- траверси й консолі: профіль із гнутого листа жорсткіший за плоску смугу тієї самої маси;
- секції опор, вищих за довжину листа: їх з’єднують фланцями чи телескопічним стиком.
Далі за потреби — зварювання й цинкування: Виготовлення металоконструкцій, Гаряче цинкування.
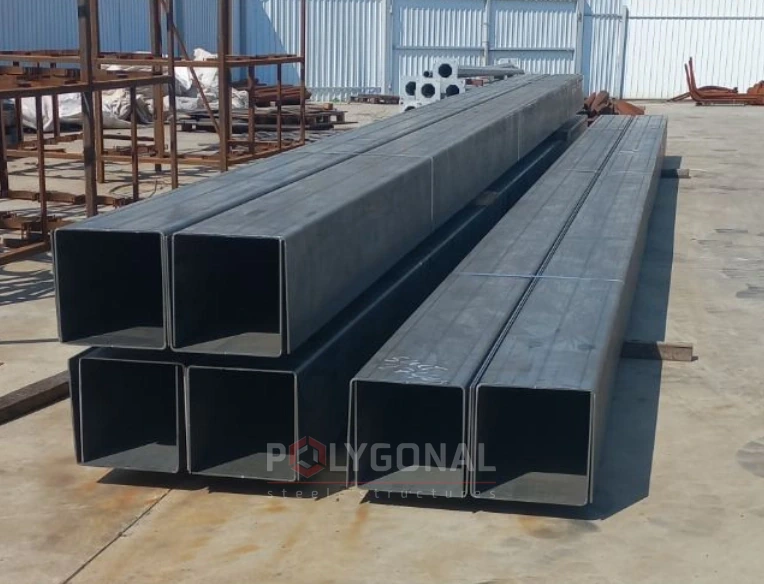
Приклади послуги гнуття
Як підготувати креслення й матеріал
Якщо креслення ще немає, надішліть ескіз: інженери допоможуть опрацювати конструкцію, наприклад, запропонують замінити частину зварних з’єднань гнуттям, щоб деталь вийшла легшою, міцнішою й дешевшою. Перед роботою програму гнуття перевіряють на екрані у 2D чи 3D; параметр, який некоректний або виходить за межі можливостей преса, викликає помилку, і операція не запуститься.
Що вказати в замовленні
Надішліть дані з таблиці й кількість деталей: розрахунок піде швидше, а уточнень буде менше.
| Дані | Що вказати й навіщо |
|---|---|
| Товщина й довжина листа | товщина в мм, довжина (до 12 м) і ширина заготовки: від них залежать зусилля й спосіб переміщення |
| Марка сталі | наприклад Ст3, С245, С345, 09Г2С: межа текучості впливає на зусилля, пружне повернення й радіус |
| Кут і радіус згину | кут і напрям відносно креслення, внутрішній радіус або «мінімально можливий»: за ними задають хід преса з поправкою на пружне повернення |
| Допуски | на кут, довжину полиць і прямолінійність уздовж деталі |
| Розгортка | розміри розгортки або габарити готової деталі; остаточну довжину заготовки узгоджуємо під час підготовки замовлення |
Для деталей під цинкування: наша ванна 13 000 × 1 600 × 3 200 мм зазвичай вміщує деталь завдовжки до 12 м, якщо переріз вписується в ширину й глибину. Габарити можна звірити в калькуляторі вартості цинкування, про вентиляційні й зливні отвори — Проєктування під гаряче цинкування.
Пружне повернення й мінімальний радіус згину
Після зняття навантаження лист частково розгинається, і кут виходить більшим, ніж був під пуансоном. Це пружне повернення; його компенсують перегином, тобто трохи більшим ходом. Воно росте разом із міцністю сталі, з відношенням радіуса до товщини й з розкриттям матриці.
Мінімальний радіус — межа, нижче якої на зовнішній поверхні згину з’являються тріщини. Він росте разом із міцністю сталі й товщиною листа і більший, коли лінія згину йде вздовж прокатування, а так зазвичай і буває в довгих деталях. Раніше брали радіус не менший за дві товщини; таблиця наприкінці статті уточнює його за маркою, товщиною й напрямком прокатування. Точний радіус узгоджується під кожне замовлення.
Кромки в зоні згину мають бути чистими: задирки зачищають, а зону підвищеної твердості після термічного різання краще зняти шліфуванням, бо саме з неї може початися тріщина.
Допуски, точність, терміни
Допуски на конкретну деталь узгоджуємо за кресленням замовника й можливостями преса. Термін залежить від складності деталі, кількості згинів і завантаження виробництва; точний назвемо, коли побачимо креслення й дізнаємося кількість.
Довгі деталі: підйом і перевезення
Лист завдовжки до 12 м і завтовшки до 25 мм може важити кілька тонн, а довга деталь прогинається під власною вагою. Піднімають її за кількома точками, кладуть на опори на одному рівні, а в дорозі закріплюють по всій довжині. Масу й габарити перерізу враховують під час вибору транспорту, тому відвантаження узгоджуємо до виготовлення. Вушка для стропування передбачте на кресленні.
Ціна
На ціну впливають товщина й марка матеріалу, довжина та кількість згинів, розміри листа і кількість деталей у замовленні. Надішліть креслення або ескіз, і ми порахуємо вартість та терміни.
Розрахунок гнуття листового металу: розгортка заготовки й коефіцієнт K
Довжина заготовки дорівнює довжині розгортки, тобто плоского листа до гнуття: це сума прямих ділянок деталі й дуг усіх згинів, виміряних по нейтральному шару. Для одного згину: L = a + b + (π · θ / 180) · (R + K · t), де a і b — прямі ділянки до початку радіуса, θ — кут повороту листа в згині (180° мінус кут між полицями, тобто 90° для прямого кута), R — внутрішній радіус, t — товщина, K — коефіцієнт нейтрального шару.
Нейтральний шар — умовна поверхня всередині листа, довжина якої під час гнуття не змінюється: зовнішні волокна розтягуються, внутрішні стискаються. K — відстань від внутрішньої поверхні до цього шару, поділена на товщину; він лежить приблизно в межах 0,3–0,5 і зростає з відношенням R/t. Дуга по нейтральному шару, (π · θ / 180) · (R + K · t), — це припуск на згин. Орієнтовні K для м’якої сталі — в таблиці.
| R/t (внутрішній радіус до товщини) | K (м’яка сталь) |
|---|---|
| менше 1 | 0,38–0,42 |
| від 1 до 3 | 0,42–0,46 |
| понад 3 | 0,50 |
Орієнтири з відкритих технічних джерел. На K впливають також спосіб гнуття, розкриття матриці, інструмент і марка сталі, тому для точних деталей його уточняють пробним згином. Пружне повернення довжину заготовки практично не змінює.
Приклад розрахунку розгортки: кутова деталь із листа 10 мм
Лист t = 10 мм гнемо на 90° з внутрішнім радіусом R = 25 мм (R/t = 2,5); полиці по зовнішніх поверхнях до вершини кута — 200 і 300 мм. Радіус не менший за мінімум із таблиці нижче для листа 10 мм. Треба знайти довжину заготовки.
| Крок | Розрахунок | Результат |
|---|---|---|
| Коефіцієнт K | R/t = 25 / 10 = 2,5; за таблицею 0,42–0,46, беремо середнє | K = 0,44 |
| Дуга згину по нейтральному шару | (π / 2) · (25 + 0,44 · 10) = (π / 2) · 29,4 | 46,18 мм |
| Відступ від вершини кута до початку радіуса | (R + t) · tg(θ / 2) = 35 · tg 45° = 35 | 35 мм |
| Прямі ділянки | 200 − 35 і 300 − 35 | 165 і 265 мм |
| Довжина розгортки | 165 + 265 + 46,18 | 476,18 мм, тобто близько 476,2 мм |
Перевірка: поправку на згин BD = 2 · 35 − 46,18 = 23,82 мм віднімають від суми зовнішніх розмірів полиць: 200 + 300 − 23,82 = 476,18 мм. З K = 0,42 і 0,46 вийде 475,9 і 476,5 мм, тобто приблизно ±0,3 мм.
Таблиця гнуття листового металу: мінімальний радіус за товщиною
Єдиного мінімального радіуса для всієї сталі не існує: це довідка лише для S235 і S355, а не універсальна таблиця. Дані — за таблицею EN 10025-2 у викладі виробників листа, для листа під холодне гнуття (в позначці марки є літера C, наприклад S235JRC або S355J2C). За верхньою межею товщини в рядку мінімальний радіус становить приблизно від 1,2 до 2,3 товщини для S235 і від 1,5 до 3,2 товщини для S355.
Як читати таблицю:
- лист 11 мм відповідає рядку «понад 10 до 12»: радіус там розраховано на 12 мм, тож це запас;
- «поперек» і «вздовж» — положення лінії згину відносно прокатування; у довгих деталях вона зазвичай іде вздовж листа, тож дивіться стовпчики «вздовж»: радіус у них більший на 10–33%;
- якщо деталь після гнуття цинкують, беріть радіус із запасом над мінімумом: у зонах холодного гнуття вищий ризик мікротріщин (Проєктування конструкцій під гаряче цинкування).
Рекомендований мінімальний внутрішній радіус, мм:
| Товщина листа, мм | S235 поперек | S235 вздовж | S355 поперек | S355 вздовж |
|---|---|---|---|---|
| понад 3 до 4 | 5 | 6 | 6 | 8 |
| понад 4 до 5 | 6 | 8 | 8 | 10 |
| понад 5 до 6 | 8 | 10 | 10 | 12 |
| понад 6 до 7 | 10 | 12 | 12 | 16 |
| понад 7 до 8 | 12 | 16 | 16 | 20 |
| понад 8 до 10 | 16 | 20 | 20 | 25 |
| понад 10 до 12 | 20 | 25 | 25 | 32 |
| понад 12 до 14 | 25 | 28 | 32 | 36 |
| понад 14 до 16 | 28 | 32 | 36 | 40 |
| понад 16 до 18 | 36 | 40 | 45 | 50 |
| понад 18 до 20 | 40 | 45 | 50 | 63 |
| понад 20 до 25 | 50 | 55 | 65 | 75 |
Мінімуми діють для кутів згину до 90° і для S235 та S355 під холодне гнуття; для конкретної партії цифри можуть відрізнятися. Для Ст3, С245, С345 і 09Г2С таблиця дає лише порядок величин, а радіус узгоджуємо за даними виробника листа.
Оновлено:
Поширені запитання про гнуття листа на пресі 2000 т
Який мінімальний радіус згину можна отримати?
Залежить від марки й товщини. Для листа понад 8 до 10 мм за таблицею EN 10025-2 у викладі виробників листа для S235 це 16 мм поперек прокатування й 20 мм вздовж, для S355 — 20 і 25 мм. Для вашої деталі радіус уточнюємо під час підготовки замовлення.
Що надіслати, щоб вам порахували вартість гнуття?
Креслення або ескіз із розмірами й кутами згину, марку та товщину матеріалу, довжину листа й кількість деталей. Чого не знаєте, залиште порожнім, ми уточнимо.
Як розрахувати розгортку листового металу під гнуття?
Складіть прямі ділянки (кожна полиця мінус відступ від вершини кута до початку радіуса) і дугу по нейтральному шару кожного згину: L = a + b + (π · θ / 180) · (R + K · t). Для прикладу вище це близько 476,2 мм.
Що таке K-фактор і яке значення брати для сталі?
K — відстань від внутрішньої поверхні листа до нейтрального шару, поділена на товщину. Для м’якої сталі орієнтовно 0,38–0,42 за R/t менше 1, 0,42–0,46 від 1 до 3 і 0,50 понад 3; точніше значення дає пробний згин.
Чи можна гнути на радіус менший за табличний?
Краще ні: нижче мінімуму росте ризик тріщин на зовнішній поверхні. Якщо за кресленням потрібен менший радіус, надішліть марку, товщину й кут згину, і ми розглянемо, чи це можливо для вашого листа.
Продукція за темою: Гнуття листового прокату · Проєктування металевих конструкцій (КМ, КМД)
Читайте також: Монтаж багатогранних опор і щогл · Автономне освітлення на сонячних батареях · Види опор ЛЕП за призначенням: проміжні, анкерні, кутові, кінцеві · Траверси для ПЛ 0,4–10 кВ: типи ТМ і ТН, як розшифрувати позначення
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.