
Главная / Оборудование и инжиниринг / Линии производства многогранных опор / Как запустить производство многогранных опор: оборудование, цех, персонал
Линии производства многогранных опор
Как запустить производство многогранных опор: оборудование, цех, персонал
Что нужно, чтобы запустить производство многогранных опор: изделия, состав линии, цех, персонал, этапы запуска и факторы стоимости. Для инвесторов и производителей, которые расширяются.
Содержание
- Кому подходит собственное производство многогранных опор
- Что вы будете выпускать: изделия и диапазон опор
- Из каких звеньев состоит линия
- Какой цех и какие коммуникации нужны
- Сколько людей и какая квалификация нужны
- Как проходит запуск и от чего зависит срок
- От чего зависит стоимость линии и цеха
- Какие ошибки случаются при запуске
- Что подготовить для запроса
Кому подходит собственное производство многогранных опор
Собственная линия оправдана, когда есть стабильный поток заказов или чёткий план сбыта. Она подходит:
- инвестору, который выходит на рынок и строит цех с нуля;
- металлообрабатывающему предприятию, которое добавляет собственные опоры к резке, сварке или цинкованию;
- производителю опор, который наращивает мощность или автоматизирует ручной участок;
- цинкующему заводу, который хочет выпускать собственные изделия, а не только оцинковывать чужие.
Для единичных опор или разовой партии линия вряд ли окупится: проще заказать изготовление металлоконструкций. Мы сами изготавливаем гнутые опоры и мачты и цинкуем в собственной ванне, поэтому процесс знаем изнутри. Для производителей предлагаем линии производства многогранных опор и комплексный инжиниринг заводов.
Что вы будете выпускать: изделия и диапазон опор
На гнутом многогранном стволе делают опоры освещения, прожекторные мачты, опоры ЛЭП, башни связи, светофорные опоры и флагштоки (технология гнутых многогранных опор). В Украине спрос обычно связан с освещением, электросетями и связью, а несколько направлений снижают зависимость от одного рынка.
Ассортимент задаёт состав линии: диаметр, толщина стенки и длина определяют нужные машины, поэтому сначала составьте перечень изделий и годовое количество.
| Что будете выпускать | Что это значит для линии |
|---|---|
| Освещение и небольшие мачты, диаметр до 650 мм | односшовная заготовка, линия сварки до Ø650 мм, лист 3–10 мм |
| Опоры ЛЭП и башни связи, диаметр до 1250 мм | две оболочки, двухшовная машина до Ø1250 мм, лист 3–8 мм |
| Тяжёлые опоры и башни, диаметр 1200–2900 мм | 3–4 заготовки, группа из четырёх сварочных машин, лист до 32 мм на сварке, пресс — до 25 мм |
| Круглые конические опоры освещения из труб | линия бесшовных опор: трубы Ø76–245 мм, длина опоры от 3500 до 15 000 мм |
Параметры — по документации оборудования, которое мы предлагаем.
Из каких звеньев состоит линия
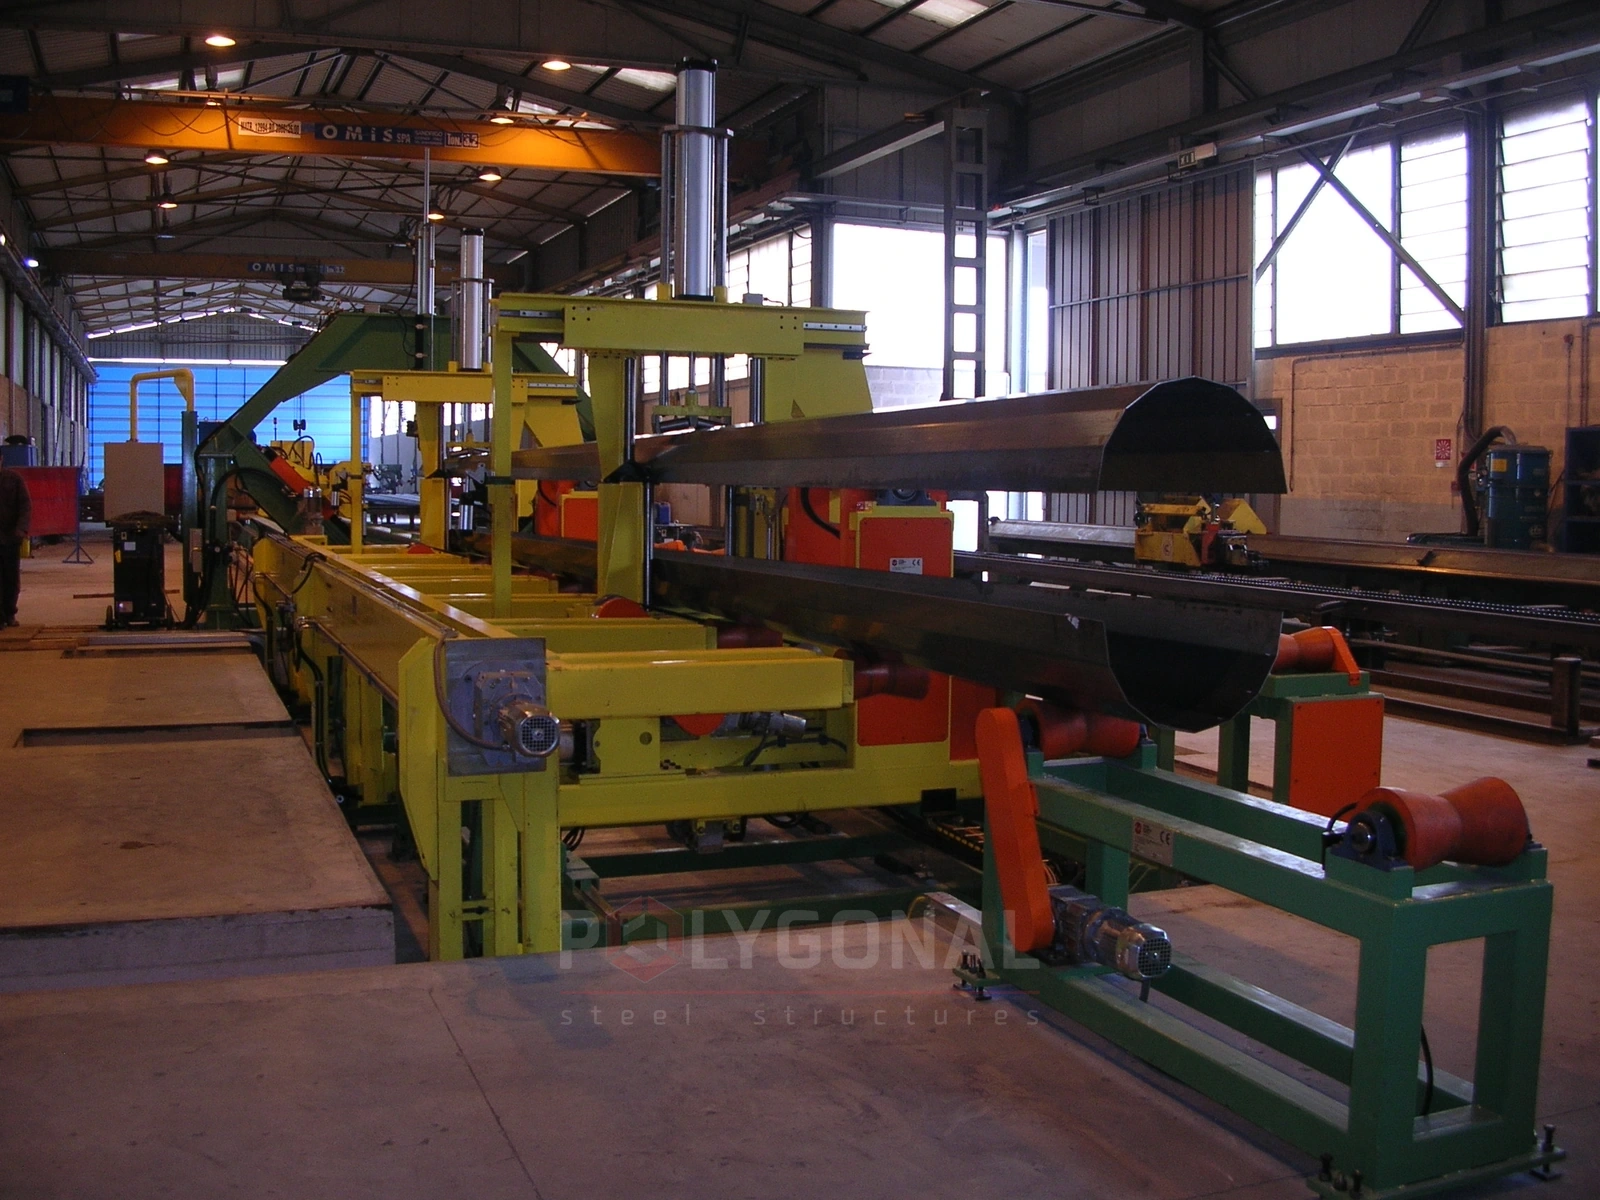
Путь заготовки одинаков для большинства опор: рулон или лист, трапеция, гибка, продольный шов, люки и фланцы, цинкование. Звенья предлагаем отдельно или в составе линии:
- раскрой и разметка — линия раскроя и позиционирования;
- гибка — гидравлические прессы;
- шов и накопление заготовок — линии сварки;
- люки, плиты, фланцы и бесшовные опоры из труб — роботизированный комплекс;
- цинкование — линия горячего цинкования.
Обратите внимание на толщину стенки: автоматическая разметка рассчитана на лист 3,0–12,0 мм, пресс гнёт до 25,0 мм, а линия сварки Ø1200–2900 мм — до 32 мм, поэтому для толстостенных опор состав звеньев уточняют отдельно.
| Звено | Ключевые параметры |
|---|---|
| Раскрой трапеций | лента 3–8 мм, ширина до 2100 мм, длина листа 4000–16000 мм, одна трапеция в минуту |
| Гидравлический пресс | 1250–2000 т, зев 1250–2000 мм, лист 3,0–25,0 мм, до 3,3 мин на 16-гранную опору |
| Накопительная система | запас от 5 до 23 опор; сварка продолжается, когда пресс остановлен |
| Роботизированный комплекс | люки до 660 × 350 мм, плиты и фланцы на опорах Ø100–650 мм |
| Линия цинкования | химподготовка, сушильная печь, печь цинкования; до 15 т конструкций в час |
Какой цех и какие коммуникации нужны
Площади зависят от состава линии, поэтому цифр без расчёта не приводим. Опора лежит вдоль потока: длину цеха задаёт самая длинная секция (заготовки в линиях, которые мы предлагаем, — 4000–16000 мм) плюс накопление и склад. Более длинные опоры собирают из секций на телескопическом стыке, и секция должна помещаться в пресс, ванну цинкования и цех.
Отдельно спланируйте отходы цинкования: отработанный флюс, золу и гартцинк. Для флюса и золы есть установки регенерации и переработки (цех цинкования); обращение с прочими отработанными растворами нужно предусмотреть в проекте цеха.
| Ресурс | Что учитывать |
|---|---|
| Питание и воздух | 380 В, 50 Гц, три фазы; гидравлика 150 бар, пневматика 6–8 бар (нужен сжатый воздух) |
| Краны | звено разметки рассчитано на лист массой до 2400 кг; более тяжёлые листы перемещает кран цеха |
| Газ и вытяжка | печь цинкования может быть газовой или электрической (зависит от проекта); нужны вытяжка, фильтрация и сбор белых дымов, а для газовой печи — подвод газа |
| Фундамент | по документации прессов мощный фундамент не требуется, но несущую способность пола и крепление оборудования проверяют расчётом при проектировании цеха |
Сколько людей и какая квалификация нужны
Автоматизация уменьшает число операторов, но не отменяет потребности в технологах, сварщиках и контролёрах. По документации оборудования на участках работают:
- линия раскроя трапеций — 2 человека (управление; загрузка рулонов и разгрузка пакетов);
- пресс — 2 оператора, разметка и позиционирование — 1;
- сварка до Ø1250 мм — 2 оператора для опор из двух оболочек, 1 для односшовных; линия Ø1200–2900 мм — 1;
- линия бесшовных опор — 1 оператор; накопительная система отдельного оператора не требует.
Вне линии нужны технолог, инженер-сварщик, контролёры (швы, размеры), механик, электрик, стропальщики, операторы кранов, а в цехе цинкования — химик-технолог и лаборант. Для сварочного производства ориентиром может быть серия ДСТУ EN ISO 3834 (требования к качеству сварки плавлением). Предусмотрите обслуживание ещё до запуска; об организации обслуживания и ремонтов — в статье о техническом обслуживании оборудования. Обучение персонала входит в наше предложение.
Как проходит запуск и от чего зависит срок
Наше предложение состоит из четырёх шагов:
- осмотр площадки: выезжаем к заказчику и оцениваем условия на месте;
- подбор оборудования под ваши изделия и мощность;
- проект цеха или линии и поставка оборудования;
- шеф-монтаж, запуск и обучение персонала.
Сроки заранее не называем: они зависят от состава линии, готовности здания и коммуникаций и определяются после осмотра и расчёта. Перед переходом к серийному производству выпустите пробную партию и пройдите полный цикл вместе с цинкованием.
Без собственного цеха цинкования на старте изделия можно цинковать на стороне, в том числе у нас: горячее цинкование — без минимального заказа. Габариты изделия ограничивает ванна 13 000 × 1 600 × 3 200 мм (длина × ширина × глубина); более длинные опоры цинкуем секциями.
От чего зависит стоимость линии и цеха
Цену не публикуем: она зависит от исходных данных, расчёт выполняем по запросу. Факторы:
- диапазон изделий: диаметр, длина, толщина стенки;
- годовая мощность и количество смен;
- уровень автоматизации: ручные, полуавтоматические или роботизированные участки;
- комплект: заготовки и гибка, сварка, собственный цех цинкования;
- объём услуг: проект, шеф-монтаж, запуск, обучение.
Помимо оборудования, в бюджет входят здание, коммуникации, кран, первый запас металла, документация на изделия и обучение людей.
Какие ошибки случаются при запуске
- оборудование покупают до определения ассортимента: линия оказывается лишней или неспособной изготовить заказанную опору;
- мощность оценивают лишь по прессу, хотя темп задаёт самое медленное звено потока;
- цинкование откладывают «на потом»: секция должна помещаться в ванну и подходить для цинкования — проектирование под горячее цинкование;
- не согласуют металл с технологией: пресс рассчитан на горячекатаную сталь без оксидов и масла, а кремний и фосфор влияют на цинковое покрытие;
- не готовят документацию: чертежи КМ и КМД, расчёты на ветер и спецификация металла нужны до первой партии — проектирование металлоконструкций;
- недооценивают контроль: без входного контроля металла, ультразвукового контроля швов и измерения толщины цинка проблемы выявляет заказчик — контроль качества.
Что подготовить для запроса
Пришлите то, что уже известно; пункты, которых не знаете, оставьте пустыми — мы уточним.
- перечень изделий: диаметры, длина, толщина листа;
- годовая производительность и режим работы;
- площади и здание: размеры, кран, питание, газ;
- марки стали и источник металла (рулон или лист);
- нужен ли собственный цех цинкования;
- требования к автоматизации, сроки, место расположения.
Запрос отправляйте через страницу Контакты.
Обновлено:
Частые вопросы о запуске производства опор
Из чего состоит линия производства многогранных опор?
Из раскроя трапеций, пресса, сварочных машин, участка люков и фланцев и цеха цинкования; состав подбирают под изделия.
Какое оборудование нужно для опор освещения?
Для диаметра до 650 мм: раскрой трапеций, пресс, односшовная линия сварки, участок люков и плит, цинкование.
Можно ли начать без собственного цеха цинкования?
Да: на старте изделия можно цинковать на стороне, в том числе у нас, без минимального заказа; габариты ограничивает ванна 13 000 × 1 600 × 3 200 мм, более длинные опоры цинкуем секциями.
Сколько стоит запуск производства опор?
Цену не публикуем: она зависит от ассортимента, мощности, автоматизации и состояния цеха; рассчитаем по запросу.
Сколько длится запуск линии?
Сроки называем после осмотра площадки и расчёта; в предложение входят проект, шеф-монтаж, запуск и обучение.
Продукция по теме: Линии производства многогранных опор · Комплексный инжиниринг заводов · Прессы · Линия горячего цинкования
Ещё по теме: Линия раскроя трапеций и позиционирования заготовок · Линии сварки многогранных опор · Линия бесшовных опор и роботизированный комплекс
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.