
Главная / Оборудование и инжиниринг / Линия горячего цинкования / Оборудование цеха горячего цинкования
Линия горячего цинкования
Оборудование цеха горячего цинкования
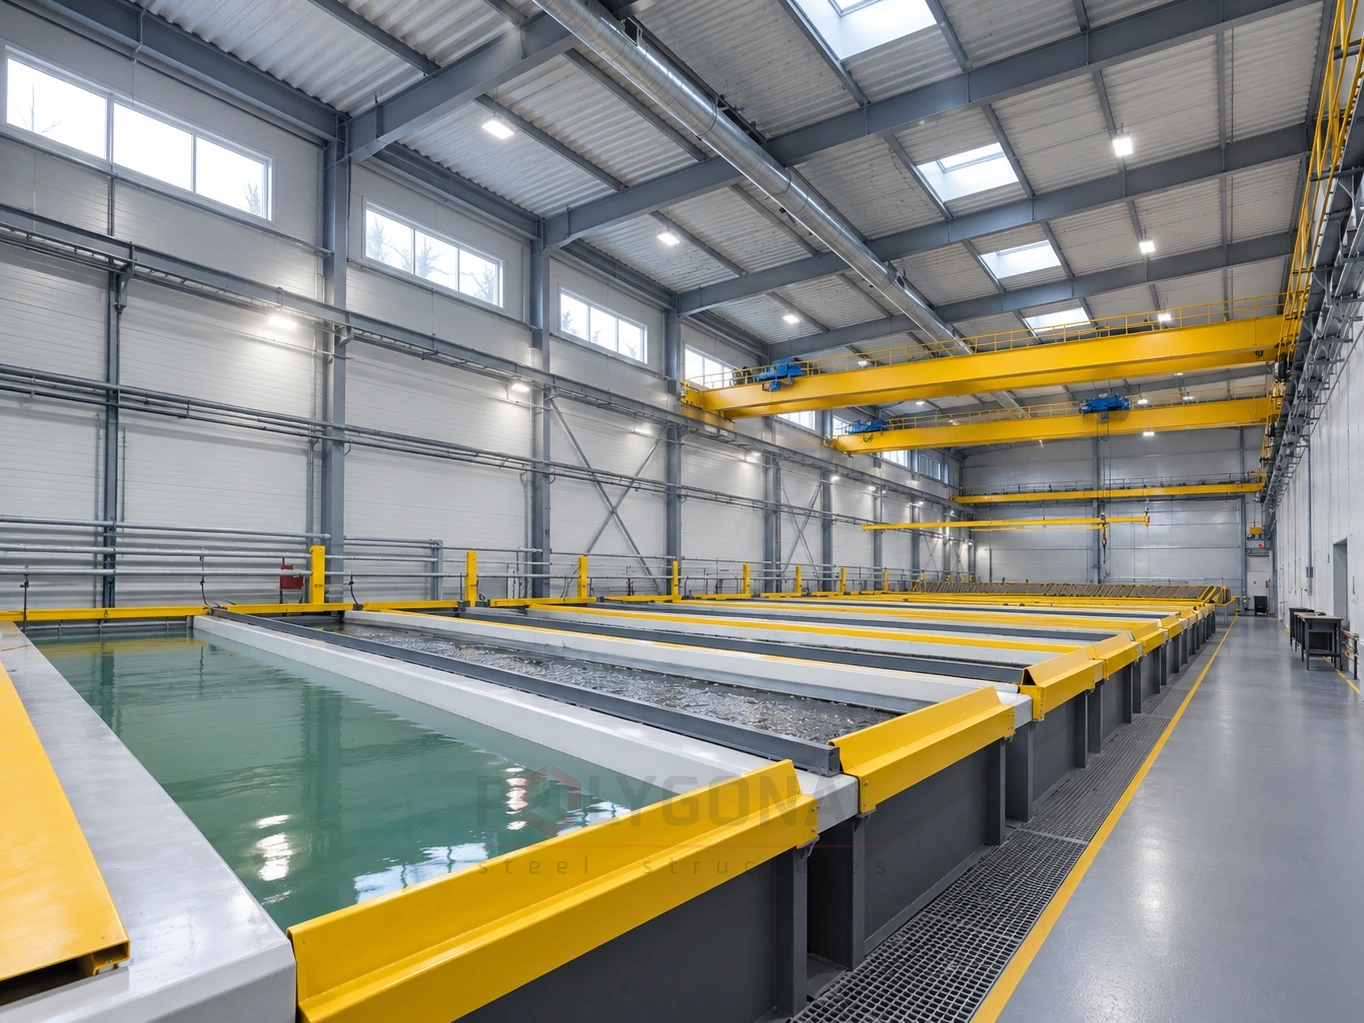
Из чего состоит цех горячего цинкования: участок химической подготовки, печь цинкования, установки для мелких металлоизделий, регенерации флюса и переработки цинковой золы.
Содержание
Что мы предлагаем
ПОЛИГОНАЛЬ предлагает широкий спектр инжиниринговых услуг по проектированию и вводу в эксплуатацию цехов горячего цинкования металлических конструкций погружением в расплав цинка. При проектировании используем линии на основе газовых и электрических печей со стальной ванной или печи отражательного типа с керамической ванной. Объём предложения: осмотр на месте у заказчика; консультации по подбору оборудования; комплексное выполнение проекта цеха; шефмонтаж оборудования линии; запуск и обучение.
Линия горячего цинкования конструкций
Ванны химической подготовки — стальная конструкция с наружным и внутренним специальным покрытием. Все ванны, кроме ванны охлаждения, оснащены автоматической системой нагрева с бойлером (контроллер температуры, термопары, теплообменники). Сушильная печь предназначена для сушки и предварительного нагрева изделий после флюсования перед погружением в расплав: её нагревают отходящими газами печи цинкования с дополнительным подогревом горелкой на природном газе, температура контролируется автоматически, траверсы движутся цепным конвейером.
Печь цинкования горизонтального типа нагревает расплав и поддерживает его рабочую температуру: это металлическая оболочка с изоляционной кладкой, внутри которой расположена ванна, а полость между ванной и изоляцией является камерой сгорания. Ванна для расплава цинка, выдерживающая температуру до 480 °C, изготовлена из нескольких секций U-образного стального профиля, сваренных двусторонним швом, из стали с низким содержанием углерода и кремния толщиной 50 мм; для примера размер ванны 12,5 × 1,6 м, глубина 3 м, масса 47 т. Температуру измеряют термопарами, передающими сигнал терморегуляторам, которые управляют включением и отключением горелочных рамп в камере сгорания и в зоне ванны. Пары цинкования улавливают и отводят установкой вытяжки и фильтрации газов; тепло отходящих газов печи возвращается на нагрев ванн химической подготовки. Траверсы перемещают мостовые двухтележечные краны, а между пролётами — рельсовые тележки.
На участке химической подготовки контролируют температуру, уровень и концентрацию растворов: температуру регулирует автоматическая система по показаниям термопар, рабочий уровень растворов удерживают в пределах 250–300 мм от верха ванны, а концентрацию ежедневно проверяет лаборант и по результатам корректирует химик-технолог. Работа с реагентами разрешена только допущенным работникам. Технологические операции: навеска деталей на траверсы, обезжиривание, травление, промывка, флюсование, сушка флюса, цинкование, охлаждение, контроль качества покрытия, выдача изделий.
Текущее обслуживание печи цинкования: контроль уровня цинка (оптимально 100–150 мм от верхнего края ванны; при снижении до 150 мм догружают слитки), чистка расплава и зеркала ванны от золы и жужелицы, контроль температуры расплава (заданной 450 °C) по показаниям второй, независимой от системы управления термопары. Планово-профилактические работы: очистка ванны от гартцинка (после цинкования 300–400 т продукции; толщина слоя гартцинка не должна превышать 100 мм), контроль свинцовой подушки на дне ванны (около 100 мм), чистка бортов и стенок ванны, контроль приборов, химический анализ расплава на содержание алюминия, свинца и железа.
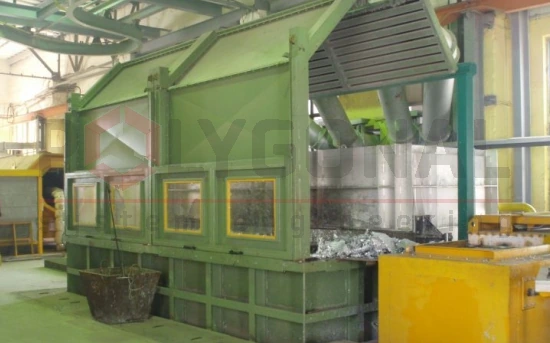 Установка горячего цинкования для крепежа и мелких металлоизделийАгрегат на основе газовой печи отражательного типа с керамической ванной: цинк не контактирует с металлическими частями, рабочая температура до 460–480 °C. В составе — секция химической подготовки, печь и установка центрифугирования.Подробнее →
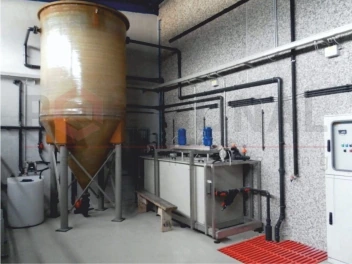 Установка регенерации флюсаОсаждает железо из флюса, чтобы предотвратить чрезмерное образование гартцинка в ванне: железо окисляют пероксидом водорода, pH поддерживают автоматически, а декантированный флюс возвращается в ванну.Подробнее →
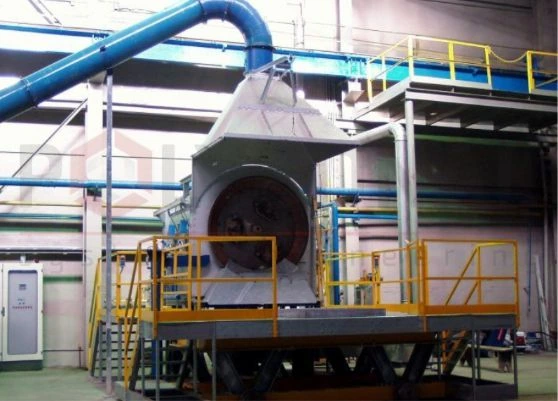 Установка переработки цинковой золыОтделяет металл от оксида и переплавляет его в контролируемой атмосфере: восстанавливает цинк на 99,2 %. Восстановленный цинк пригоден для повторного использования, остатки оксида цинка можно продать.Подробнее →
Установка горячего цинкования для крепежа и мелких металлоизделий
Горячее цинкование — самая надёжная защита крепежа от коррозии. Для мелких изделий проектируем агрегат на основе газовой печи отражательного типа с керамической ванной: цинк не контактирует с металлическими частями, поэтому можно работать при температуре до 460–480 °C, получая лучшее качество и уменьшая потребность в очистке деталей после центрифугирования.
Секция химической подготовки — встроенная установка, рассчитанная на работу с барабанами и с материалом на траверсах; специальные химические добавки, полностью совместимые друг с другом, устраняют необходимость промывки между обезжириванием и травлением. Ванны имеют несущую стальную конструкцию и внутреннюю ванну из полипропилена толщиной 10 мм (кислота для травления — 15–17 % соляная кислота); ванны обезжиривания и флюсования обогреваются титановыми змеевиками с горячей водой, нагреваемой отходящими газами печи цинкования. Моторизованные полипропиленовые барабаны вращаются при погружении и извлечении, чтобы жидкости стекали равномерно. Сушилка нагревается отходящими газами печи. Печь имеет огнеупорную и изоляционную кладку, рампы с горелками, участок предварительного смешивания газа и воздуха, электрический щит с PLC-управлением и терморегулированием по термопарам, дымоотвод с вентилятором.
Установка центрифугирования рассчитана на корзины диаметром 500 мм и высотой до 500 мм с загрузкой до 200 кг и производительностью до 2000 кг/ч: центрифуга с гидравлической крышкой и системой сбора капель цинка, опрокидыватель и охлаждающая люлька, выгружающая мелкие изделия после охлаждения в воде в коробки.
Установка регенерации флюса
Установка регенерации флюса осаждает двух- и трёхвалентное железо, содержащееся во флюсе, чтобы предотвратить чрезмерное образование гартцинка в ванне цинкования. Поскольку двухвалентное железо легко растворяется во флюсе, его сначала окисляют до трёхвалентного, дозируя в раствор пероксид водорода; необходимое количество непрерывно определяют по окислительно-восстановительному потенциалу REDOX. Поскольку при низких значениях pH трёхвалентное железо частично растворяется во флюсе, pH флюса поддерживают в пределах 4–4,4 автоматическим дозированием аммиачной воды; её преимущество в том, что побочным продуктом реакции с соляной кислотой является хлорид аммония — компонент флюса, поэтому флюс не загрязняется дополнительными солями. В установке можно использовать и травильный раствор, богатый хлоридом цинка, а железо из него осаждается в реакторе. Реактор — центральное устройство станции: в нём окисляется железо, регулируется pH и осаждается осадок (в центре бака размещена система ламелей, ускоряющих выпадение осадка), после чего декантированный флюс возвращается в ванну.
Установка переработки цинковой золы
При горячем цинковании образуются два отхода, содержащие цинк: цинковая зола (отбрасываемый материал с поверхности расплава) и твёрдый цинк (гартцинк). Установка переработки золы состоит из секции отделения металлической части от оксида и секции плавления в контролируемой атмосфере; она рассчитана на производителей с большим и непрерывным производством. Она перерабатывает отходы цинковой золы и восстанавливает цинк на 99,2 %; восстановленный цинк пригоден для повторного использования в том же процессе, а остатки оксида цинка можно продать. Это уменьшает объём закупки цинка, отходы цинкования и потребность в их утилизации, а также повышает безопасность оператора.
Обновлено:
Частые вопросы об оборудовании цеха горячего цинкования
Какая рабочая температура ванны цинкования?
Расплав поддерживают при температуре около 450 °C; ванна конструктивно выдерживает до 480 °C.
Сколько цинка восстанавливает установка переработки золы?
99,2 % — восстановленный цинк пригоден для повторного использования в том же процессе, а остатки оксида цинка можно продать.
Чем агрегат для мелких металлоизделий отличается от линии для крупных конструкций?
Он построен на газовой печи отражательного типа с керамической ванной: цинк не контактирует с металлическими частями, поэтому можно работать при температуре до 460–480 °C и получать лучшее качество покрытия для мелких деталей.
Продукция по теме: Комплексный инжиниринг заводов · Горячее цинкование
Ещё по теме: Операции на линии горячего цинкования
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.