
Головна / Обладнання та інжиніринг / Лінія гарячого цинкування / Обладнання цеху гарячого цинкування
Лінія гарячого цинкування
Обладнання цеху гарячого цинкування
З чого складається цех гарячого цинкування: ділянка хімічної підготовки, піч цинкування, установки для дрібних металовиробів, регенерації флюсу й переробки цинкової золи.
Зміст
Що ми пропонуємо
ПОЛІГОНАЛЬ пропонує широкий спектр інжинірингових послуг із проєктування й уведення в експлуатацію цехів гарячого цинкування металевих конструкцій зануренням у розплав цинку. При проєктуванні використовуємо лінії на основі газових і електричних печей зі сталевою ванною або печі відбивного типу з керамічною ванною. Обсяг пропозиції: огляд на місці у замовника; консультації з підбору обладнання; комплексне виконання проєкту цеху; шеф-монтаж обладнання лінії; запуск і навчання.
Лінія гарячого цинкування конструкцій
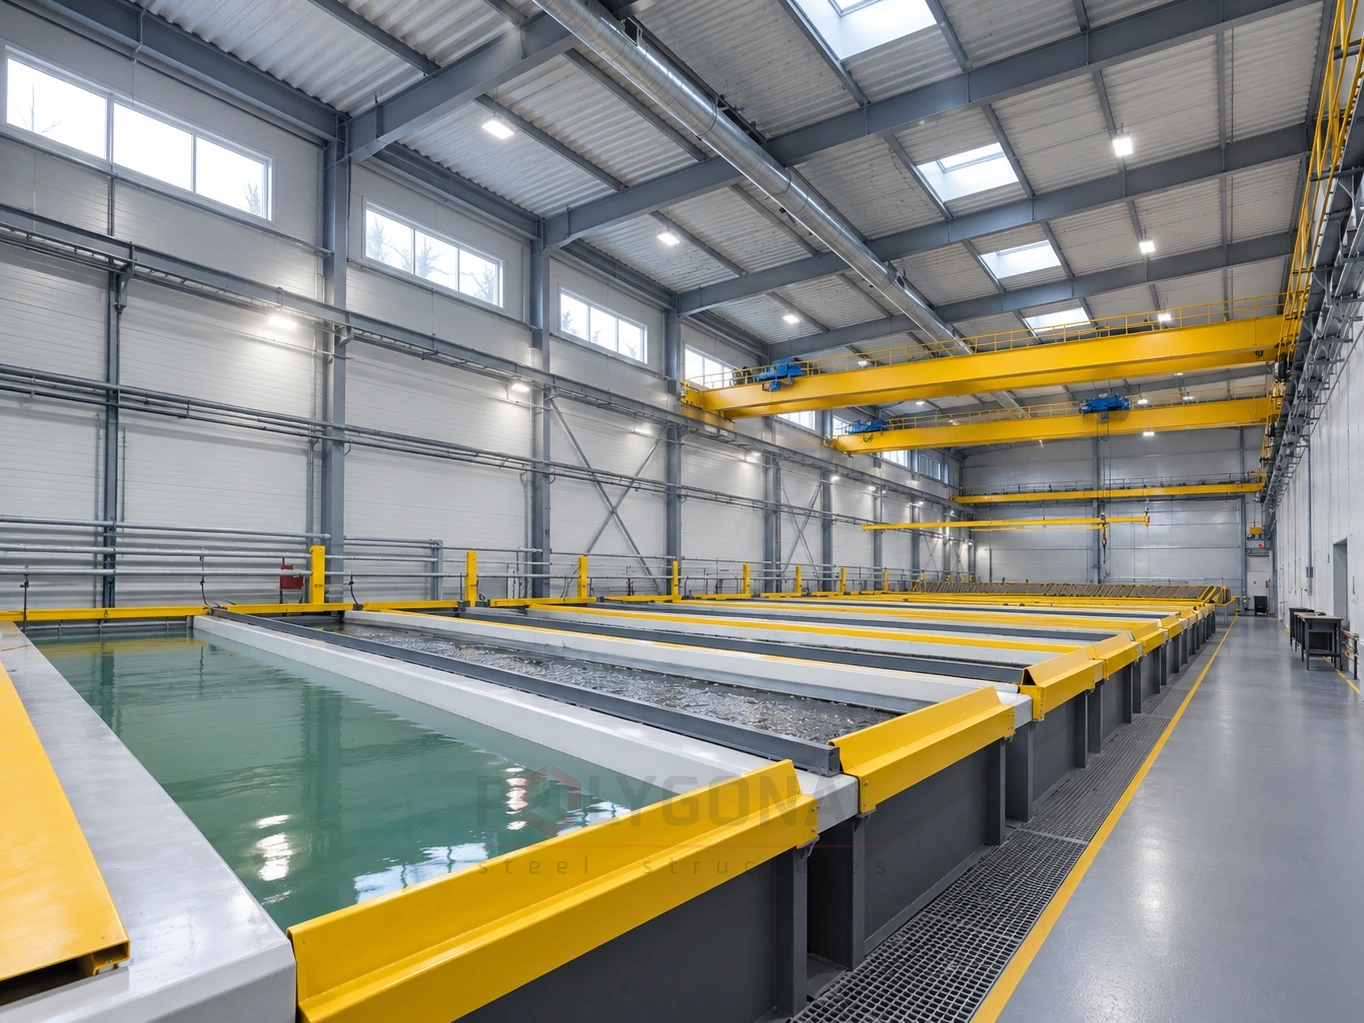
Ванни хімічної підготовки — сталева конструкція із зовнішнім і внутрішнім спеціальним покриттям. Усі ванни, крім ванни охолодження, оснащені автоматичною системою нагрівання з бойлером (контролер температури, термопари, теплообмінники). Сушильна піч призначена для сушіння й попереднього нагрівання виробів після флюсування перед зануренням у розплав: її нагрівають відхідними газами печі цинкування з додатковим підігрівом пальником на природному газі, температура контролюється автоматично, траверси рухаються ланцюговим конвеєром.
Піч цинкування горизонтального типу нагріває розплав і підтримує його робочу температуру: це металева оболонка з ізоляційною кладкою, усередині якої розташована ванна, а порожнина між ванною й ізоляцією є камерою згоряння. Ванна для розплаву цинку, що витримує температуру до 480 °C, виготовлена з кількох секцій U-подібного сталевого профілю, зварених двобічним швом, зі сталі з низьким вмістом вуглецю й кремнію завтовшки 50 мм; для прикладу розмір ванни 12,5 × 1,6 м, глибина 3 м, маса 47 т. Температуру вимірюють термопарами, які передають сигнал терморегуляторам, що керують запалюванням і відключенням пальникових рамп у камері згоряння й у зоні ванни. Пари цинкування вловлюють і відводять установкою витяжки й фільтрації газів; тепло відхідних газів печі повертається на нагрівання ванн хімічної підготовки. Траверси переміщують мостові двовізкові крани, а між прольотами — рейкові візки.
На ділянці хімічної підготовки контролюють температуру, рівень і концентрацію розчинів: температуру регулює автоматична система за показаннями термопар, робочий рівень розчинів утримують у межах 250–300 мм від верху ванни, а концентрацію щодня перевіряє лаборант і за результатами коригує хімік-технолог. Робота з реагентами дозволена лише допущеним працівникам. Технологічні операції: навішення деталей на траверси, знежирення, травлення, промивання, флюсування, сушіння флюсу, цинкування, охолодження, контроль якості покриття, видача виробів.
Поточне обслуговування печі цинкування: контроль рівня цинку (оптимально 100–150 мм від верхнього краю ванни; за зниження до 150 мм дозавантажують злитки), чищення розплаву й дзеркала ванни від золи та жужелиці, контроль температури розплаву (заданої 450 °C) за показаннями другої, незалежної від системи керування термопари. Планово-профілактичні роботи: очищення ванни від гартцинку (після цинкування 300–400 т продукції; товщина шару гартцинку не повинна перевищувати 100 мм), контроль свинцевої подушки на дні ванни (близько 100 мм), чищення бортів і стінок ванни, контроль приладів, хімічний аналіз розплаву на вміст алюмінію, свинцю й заліза.
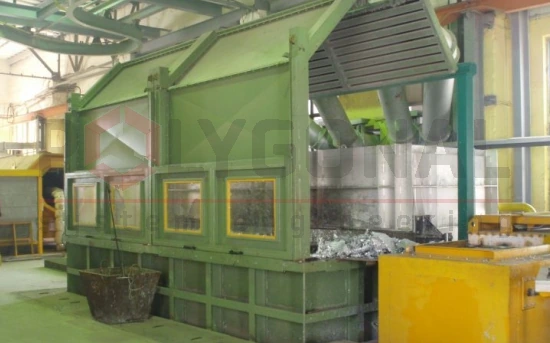 Установка гарячого цинкування для кріплення й дрібних металовиробівАгрегат на основі газової печі відбивного типу з керамічною ванною: цинк не контактує з металевими частинами, температура роботи до 460–480 °C. У складі — секція хімічної підготовки, піч і установка центрифугування.Докладніше →
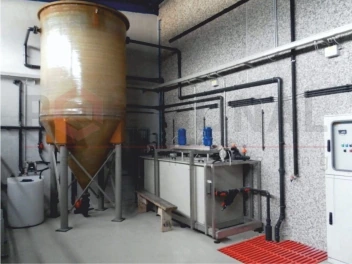 Установка регенерації флюсуОсаджує залізо з флюсу, щоб запобігти надмірному утворенню гартцинку у ванні: залізо окиснюють пероксидом водню, pH підтримують автоматично, а декантований флюс повертається у ванну.Докладніше →
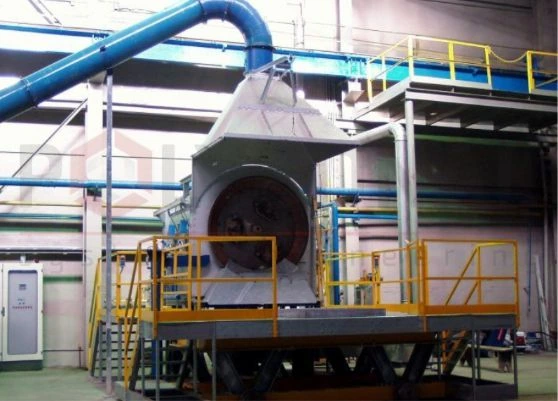 Установка переробки цинкової золиВідокремлює метал від оксиду й переплавляє його в контрольованій атмосфері: відновлює цинк на 99,2 %. Відновлений цинк придатний для повторного використання, залишки оксиду цинку можна продати.Докладніше →
Установка гарячого цинкування для кріплення й дрібних металовиробів
Гаряче цинкування — найнадійніший захист кріплення від корозії. Для дрібних виробів проєктуємо агрегат на основі газової печі відбивного типу з керамічною ванною: цинк не контактує з металевими частинами, тож можна працювати за температури до 460–480 °C, отримуючи кращу якість і зменшуючи потребу в очищенні деталей після центрифугування.
Секція хімічної підготовки — вбудована установка, розрахована на роботу з барабанами й з матеріалом на траверсах; спеціальні хімічні добавки, повністю сумісні між собою, усувають потребу в промиванні між знежиренням і травленням. Ванни мають несучу сталеву конструкцію й внутрішню ванну з поліпропілену завтовшки 10 мм (кислота для травлення — 15–17 % соляна кислота); ванни знежирення й флюсування обігріваються титановими змійовиками з гарячою водою, що нагрівається відхідними газами печі цинкування. Моторизовані поліпропіленові барабани обертаються під час занурення й виймання, щоб рідини стікали рівномірно. Сушарка нагрівається відхідними газами печі. Піч має вогнетривку й ізоляційну кладку, рампи з пальниками, ділянку попереднього змішування газу й повітря, електричний щит із PLC-керуванням і терморегулюванням за термопарами, димовідвід із вентилятором.
Установка центрифугування розрахована на кошики діаметром 500 мм і висотою до 500 мм із завантаженням до 200 кг і продуктивністю до 2000 кг/год: центрифуга з гідравлічною кришкою й системою збору крапель цинку, перекидач і охолоджувальна люлька, що вивантажує дрібні вироби після охолодження у воді в коробки.
Установка регенерації флюсу
Установка регенерації флюсу осаджує дво- й тривалентне залізо, що міститься у флюсі, щоб запобігти надмірному утворенню гартцинку у ванні цинкування. Оскільки двовалентне залізо легко розчиняється у флюсі, його спочатку окиснюють до тривалентного, дозуючи в розчин пероксид водню; кількість, потрібну для цього, безперервно визначають за окисно-відновним потенціалом REDOX. Оскільки за низьких значень pH тривалентне залізо частково розчиняється у флюсі, pH флюсу підтримують у межах 4–4,4 автоматичним дозуванням аміачної води; її перевага в тому, що побічним продуктом реакції з соляною кислотою є хлорид амонію — компонент флюсу, тож флюс не забруднюється додатковими солями. В установці можна використовувати й травильний розчин, багатий на хлорид цинку, а залізо з нього осаджується в реакторі. Реактор — центральний пристрій станції: у ньому окиснюється залізо, регулюється pH і осаджується осад (у центрі бака розміщена система ламелей, що прискорюють випадання осаду), після чого декантований флюс повертається у ванну.
Установка переробки цинкової золи
Під час гарячого цинкування утворюються два відходи, що містять цинк: цинкова зола (відкинутий матеріал із поверхні розплаву) і твердий цинк (гартцинк). Установка переробки золи складається із секції відділення металевої частини від оксиду й секції плавлення в контрольованій атмосфері; її розраховано на виробників із великим і безперервним виробництвом. Вона переробляє відходи цинкової золи й відновлює цинк на 99,2 %; відновлений цинк придатний для повторного використання в тому самому процесі, а залишки оксиду цинку можна продати. Це зменшує обсяг закупівлі цинку, відходи цинкування й потребу в їх утилізації, а також підвищує безпеку оператора.
Оновлено:
Поширені запитання про обладнання цеху гарячого цинкування
Яка робоча температура ванни цинкування?
Розплав підтримують за температури близько 450 °C; ванна конструктивно витримує до 480 °C.
Скільки цинку відновлює установка переробки золи?
99,2 % — відновлений цинк придатний для повторного використання в тому самому процесі, а залишки оксиду цинку можна продати.
Чим агрегат для дрібних металовиробів відрізняється від лінії для великих конструкцій?
Він побудований на газовій печі відбивного типу з керамічною ванною: цинк не контактує з металевими частинами, тож можна працювати за температури до 460–480 °C і отримувати кращу якість покриття для дрібних деталей.
Продукція за темою: Комплексний інжиніринг заводів · Гаряче цинкування
Ще за темою: Операції на лінії гарячого цинкування
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.