
Головна / Обладнання та інжиніринг / Лінія гарячого цинкування / Операції на лінії гарячого цинкування
Лінія гарячого цинкування
Операції на лінії гарячого цинкування
Послідовність операцій на лінії гарячого цинкування конструкцій і параметри кожної: від навішення деталей на траверси до контролю якості цинкового покриття.
Зміст
Послідовність операцій і основні параметри
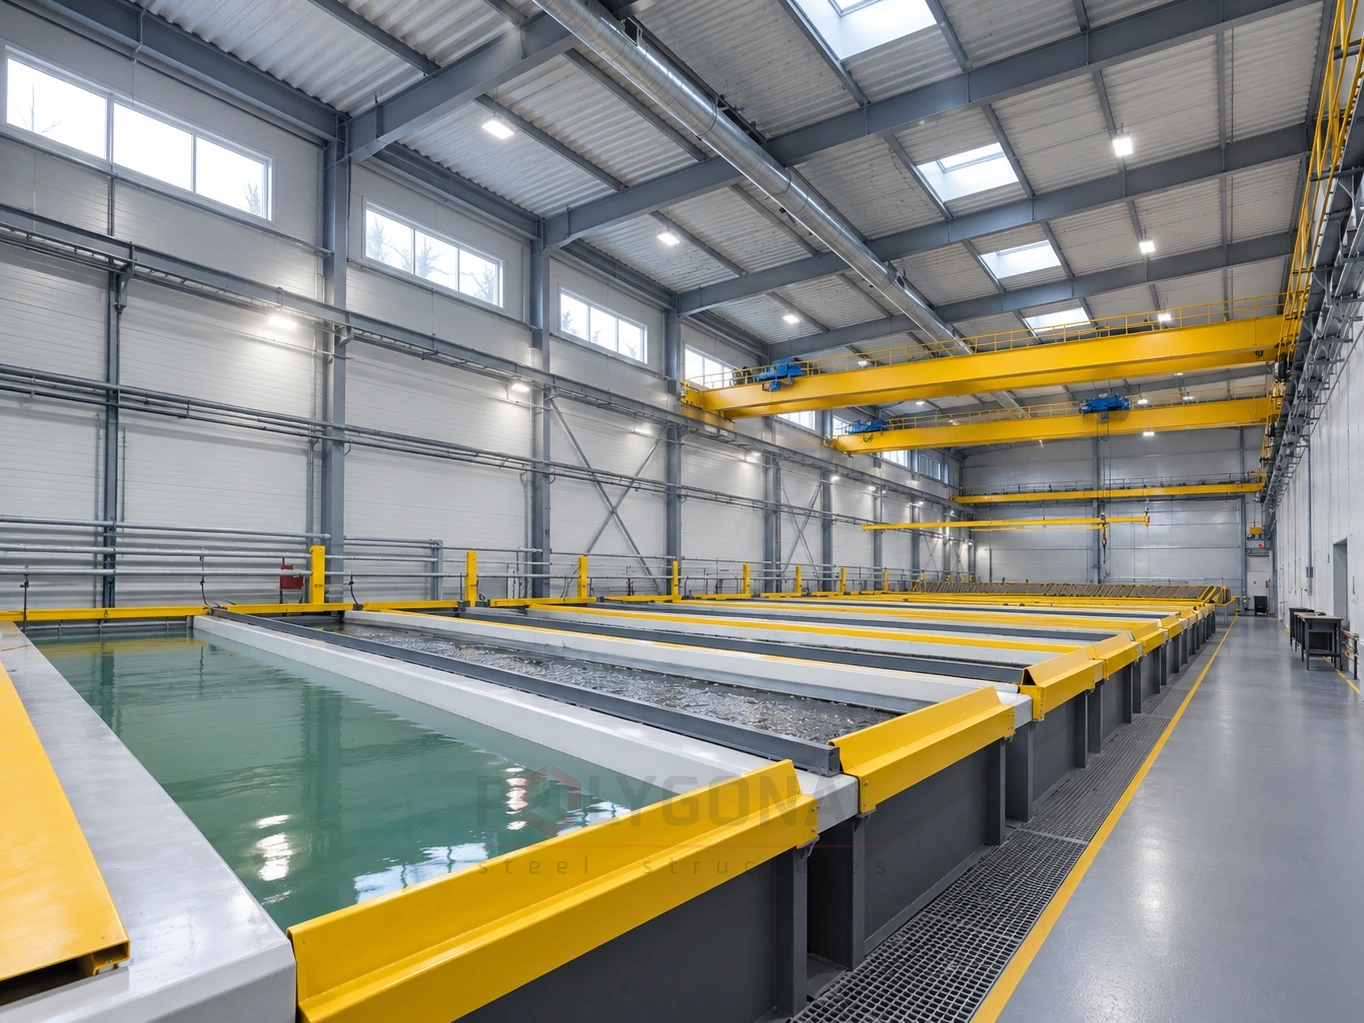
Металоконструкції для гарячого цинкування послідовно проходять: навішення деталей на траверси; знежирення; травлення; промивання у воді; флюсування; сушіння флюсу; гаряче цинкування; охолодження; контроль якості покриття; видачу на ділянку комплектації. Наведені параметри — типові; точні значення задає технологічний регламент цеху.
| Операція | Основні параметри |
|---|---|
| Знежирення | розчин-знежирювач; 15–20 хв за 24–26 °C або 10 хв за 28–30 °C |
| Травлення | водний розчин соляної кислоти з інгібіторами; 20–90 хв |
| Промивання | вода, триразове занурення; заміна розчину за 4 г/л заліза |
| Флюсування | хлористий амоній і хлористий цинк; 30–45 с; 40 °C (з сушильною піччю) або 70 °C (без неї) |
| Сушіння | до 120 °C; 10–60 хв |
| Гаряче цинкування | розплав близько 450 °C; не більше 15 т конструкцій на годину |
| Охолодження | вода до 80 °C, одне занурення (допустиме охолодження на повітрі) |
Технологічне оснащення: траверси, гаки, петлі
Траверса — технологічне оснащення для навішення деталей. Деталі на одній траверсі проходять повний цикл без перезавантаження: навішення, хімічну підготовку, сушіння, цинкування, охолодження, розвішування. Деталі навішують на овальні отвори в кутиках із нижнього боку траверси; переміщує траверсу між операціями двовізковий мостовий кран.
Гаки для навішення деталей бувають різної довжини, діаметра й форми (односторонні, двосторонні); діаметр обирають за вантажопідйомністю з таблиці. Замість гаків застосовують сталевий круглий прокат діаметром 6 мм або низьковуглецевий дріт діаметром 3–4 мм — залежно від маси деталі його згинають у гак чи петлю. Для заряджання й розряджання траверс використовують стійки заввишки 2 м, а для важких деталей — гідропідйомник.
Оснащення періодично оглядають, звертаючи увагу на зварні шви й несучі елементи (вушка, петлі, гаки). Якщо знос перевищує 10 %, оснащення ремонтують. Траверси й гаки реєструють у журналі з присвоєнням номера; на кожне пристосування є креслення з допустимою вантажопідйомністю, а дані про ремонти й випробування заносять у журнал.
Деталі навішують двома способами: вертикально — за один кінець, або горизонтально — за два кінці.
Знежирення
На поверхні виробів зазвичай є жирові забруднення: мінеральні масла або силіконові мастильні матеріали. Вони порушують адгезію цинкового покриття й призводять до неоцинкованих ділянок чи коричневих плям, тому перед цинкуванням конструкції проходять кисле хімічне знежирення.
Траверсу з деталями занурюють у розчин: за 24–26 °C знежирення триває 15–20 хвилин, за 28–30 °C — 10 хвилин. Контролюють кислотність розчину й температуру, яку постійно регулює автоматична система. На дно ванни випадає осад у вигляді дрібного піску: його видаляють раз на рік або коли він заважає зануренню виробів — розчин перекачують у вільну ванну, осад вибирають механічно й вивозять як промислові відходи. Далі траверсу переміщують у ванну травлення.
Травлення
Оксиди — іржу й окалину — видаляють хімічно, у водному розчині соляної кислоти. Час витримки залежить від кількості іржі й окалини, температури й концентрації розчину, але не від товщини виробу. Травлять до повного видалення оксидів; поверхню контролюють візуально, періодично виймаючи вироби з ванни. Тривалість — 20–90 хвилин.
Через ризик перетравлення травити в соляній кислоті без інгібіторів (сповільнювачів кислотної корозії) не можна; з інгібітором якість травлення добра. Щоб поверхня розчину не виділяла пари кислоти, додають піноутворювачі. Температуру постійно регулює автоматична система.
Промивання
Після травлення вироби тричі занурюють у ванну з водою, щоб видалити залишки травильного розчину, заліза та його сполук. Залізо шкодить подальшим операціям: забруднює розчин флюсу (його доводиться часто відновлювати), лишає на виробі «крихти» й утворює у розплаві гартцинк — грам заліза, що потрапив у цинк, дає 40 г гартцинку, тож 20 г заліза достатньо, щоб втратити кілограм цинку в осаді.
Промивну воду можна повторно використовувати у ванні травлення: свіжий травильний розчин працює ефективно, лише коли в ньому є трохи заліза. На лінії хімічної підготовки чисту воду наливають тільки у ванни промивання — це скорочує її витрату. Воду аналізують щодня на вміст соляної кислоти й заліза; коли концентрація заліза сягає 4 г/л, розчин замінюють повністю або частково.
Флюсування
Добре протравлені й промиті вироби надходять на останню підготовчу операцію — флюсування. Воно забезпечує правильну реакцію з розплавленим цинком, додатково видаляє солі й оксиди, не знятих під час промивання, знижує поверхневий натяг цинку й поліпшує змочування виробу. Леткі сполуки, що утворюються під час розкладання флюсу, механічно прибирають забруднення з дзеркала ванни й створюють нейтральну атмосферу в місці занурення.
На поверхні виробу утворюється плівка солей — хлористого цинку й хлористого амонію. Вона не дає виробу окиснюватися на повітрі від виходу з ванни травлення до занурення в цинк і допомагає регулювати товщину покриття (разом із часом занурення й температурою розплаву). Основну роль у флюсі відіграє хлористий амоній: за контакту з розплавом він розкладається, і активні хлориди взаємодіють з оксидами на дзеркалі ванни; більшість хлоридів (алюмінію, олова, сурми) випаровується. Із хлоридом заліза пов’язане утворення гартцинку, тому так важливе якісне промивання.
Для поліпшення якості до флюсу додають присадки: кристали солей виходять більшими й орієнтованими в одному напрямку, плівка щільнішає, виріб виходить блискучим, скорочується витрата цинку й утворення золи.
Флюсування триває 30–45 секунд (одне занурення). Температура розчину — 40 °C із сушильною піччю й 70 °C без неї. Коли концентрація солей заліза перевищує 6 г/л, розчин коригує автоматична система очищення флюсу: вона знижує кислотність водним аміаком, а розчинене залізо перетворює на нерозчинний гідроксид пероксидом водню й виводить фільтруванням.
Сушіння
Після флюсування траверсу з деталями переносять у сушильну піч для прогріву й видалення залишків вологи. Під час сушіння на поверхні утворюється сітка кристалів солей, що захищає від окиснення на повітрі; зменшується різниця температур між розплавом цинку й виробом; у розплав не потрапляє вода.
Температура сушіння не повинна перевищувати 120 °C, час — до повного випаровування вологи (10–60 хвилин). Потім траверсу везуть у піч цинкування.
Гаряче цинкування
Цинк — блакитнувато-сріблястий метал з температурою плавлення 419,5 °C. Під час цинкування в розплаві сталь взаємодіє з цинком, і на поверхні виробу утворюються залізоцинкові сполуки (фази); покриття складається з кількох залізоцинкових фаз безпосередньо на основному металі й шару цинку зверху. Товщина покриття залежить від тривалості цинкування, температури й складу розплаву та швидкості витягання виробу. Покриття виконують за ДСТУ EN ISO 1461:2024.
Процес складається зі стадій: занурення виробу в розплав; витримка до повного википання флюсу й вирівнювання температур виробу й розплаву; витягання з розплаву; охолодження.
Щоб покриття було пластичним, корозійно стійким і гарним на вигляд, а залізоцинкові сплави утворювалися повільніше, розплав легують алюмінієм — евтектичним сплавом цинку з алюмінієм у кількості 0,05–0,2 % від маси цинку; вміст алюмінію в розплаві — до 0,05 %. Алюміній створює тугоплавку плівку, що зменшує вигорання цинку з дзеркала ванни. Сплав слід розплавляти якомога ближче до поверхні розплаву; вміст алюмінію контролюють щодня й записують у журнал.
Щоб гартцинк осідав на дно, у розплав додають свинець: він розчиняється в цинку до 1–1,3 %, а решта осідає, утворюючи шар (близько 98 % свинцю й 2 % цинку), що не дає жужелиці прикипати до дна. Шар підтримують до 100 мм, перевіряють раз на місяць; свинець завантажують краном у кошику злитками, розподіляючи рівномірно, і після додавання ванні дають відстоятися 40 хвилин.
Температурні режими
Робоча температура розплаву — близько 450 °C; її автоматично контролює термопара, підключена до системи керування піччю, а показання дублює переносна термопара. Щоб температура розплаву не падала нижче технологічної, не рекомендується занурювати більш як 15 т конструкцій на годину. Підвищення температури понад задану скорочує термін служби ванни.
Охолодження, розвішування й контроль якості
Оцинковані вироби охолоджують у ванні охолодження, щоб знизити температуру й зберегти блиск покриття. Вода нерухома, охолодження — одне занурення; температура води не повинна перевищувати 80 °C, а в міру випаровування воду додають. Допускається охолодження на повітрі.
Охолоджену траверсу мостовим краном везуть на ділянку розвішування й ставлять на стійки заввишки 2 м (висоту обирають за габаритами деталей). Великогабаритні зварні вузли масою понад 60 кг знімають із траверси, встановленої на гідропідйомнику; дріт зрізують ножицями по металу. Вільні траверси передають на ділянку навішення.
Звільнені від пристосувань деталі укладають на стелажі в пачки, і працівники відділу технічного контролю оглядають цинкове покриття. Можливі дефекти цинкування й причини їх виникнення розглянуто в окремій статті.
Оновлено:
Поширені запитання про технологічні операції лінії цинкування
Чому важливе якісне промивання перед флюсуванням?
Залізо, що лишається на виробі, забруднює флюс і утворює гартцинк у розплаві: 1 г заліза дає близько 40 г гартцинку, тож 20 г заліза достатньо, щоб втратити кілограм цинку в осаді.
Скільки алюмінію додають у розплав цинку?
До 0,05 % від маси розплаву — він сповільнює утворення залізоцинкових сплавів і зменшує вигорання цинку з дзеркала ванни, роблячи покриття пластичнішим і гарнішим на вигляд.
Навіщо в розплав додають свинець?
Щоб гартцинк осідав на дно, а не прикипав до стінок ванни. Свинцевий шар підтримують до 100 мм і перевіряють раз на місяць.
Скільки конструкцій можна занурювати в розплав за годину?
Не більше 15 т на годину, щоб температура розплаву (робоча — близько 450 °C) не падала нижче технологічної.
Опитувальний лист: запит на лінію гарячого цинкування
Заповніть бланк і надішліть нам на пошту: за ним підготуємо комерційну пропозицію на лінію. PDF зручно роздрукувати, DOCX — заповнити на комп’ютері.
Опитувальний лист: лінія гарячого цинкування
Опитувальний лист для підготовки комерційної пропозиції на лінію гарячого цинкування: потрібне обладнання, обсяги виробництва, розміри виробів, будівля, енергоресурси, умови майданчика.
Продукція за темою: Лінія гарячого цинкування · Гаряче цинкування
Ще за темою: Обладнання цеху гарячого цинкування
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.