
Головна / Обладнання та інжиніринг / Лінії виробництва багатогранних опор / Як запустити виробництво багатогранних опор: обладнання, цех, персонал
Лінії виробництва багатогранних опор
Як запустити виробництво багатогранних опор: обладнання, цех, персонал
Що потрібно, щоб запустити виробництво багатогранних опор: вироби, склад лінії, цех, персонал, етапи запуску й чинники вартості. Для інвесторів і виробників, які розширюються.
Зміст
- Кому підходить власне виробництво багатогранних опор
- Що випускатимете: вироби й діапазон опор
- З яких ланок складається лінія
- Який цех і які комунікації потрібні
- Скільки людей і яка кваліфікація потрібні
- Як проходить запуск і від чого залежить строк
- Від чого залежить вартість лінії й цеху
- Які помилки трапляються під час запуску
- Що підготувати для запиту
Кому підходить власне виробництво багатогранних опор
Власна лінія виправдана, коли є стабільний потік замовлень або чіткий план збуту. Вона підходить:
- інвестору, який входить у ринок і будує цех із нуля;
- металообробному підприємству, яке додає власні опори до різання, зварювання чи цинкування;
- виробнику опор, який збільшує потужність або автоматизує ручну ділянку;
- цинкувальному заводу, який хоче випускати власні вироби, а не лише оцинковувати чужі.
Для поодиноких опор чи разової партії лінія навряд чи окупиться: простіше замовити виготовлення металоконструкцій. Ми самі виготовляємо гнуті опори й щогли та цинкуємо у власній ванні, тож процес знаємо зсередини. Для виробників пропонуємо лінії виробництва багатогранних опор і комплексний інжиніринг заводів.
Що випускатимете: вироби й діапазон опор
На гнутому багатогранному стовбурі роблять опори освітлення, прожекторні щогли, опори ЛЕП, вежі зв’язку, світлофорні опори й флагштоки (технологія гнутих багатогранних опор). В Україні попит зазвичай пов’язаний з освітленням, електромережами й зв’язком, а кілька напрямків знижують залежність від одного ринку.
Асортимент задає склад лінії: діаметр, товщина стінки й довжина визначають потрібні машини, тож спершу складіть перелік виробів і річну кількість.
| Що випускатимете | Що це означає для лінії |
|---|---|
| Освітлення й невеликі щогли, діаметр до 650 мм | одношовна заготовка, лінія зварювання до Ø650 мм, лист 3–10 мм |
| Опори ЛЕП і вежі зв’язку, діаметр до 1250 мм | дві оболонки, двошовна машина до Ø1250 мм, лист 3–8 мм |
| Важкі опори й вежі, діаметр 1200–2900 мм | 3–4 заготовки, група з чотирьох зварювальних машин, лист до 32 мм на зварюванні, прес — до 25 мм |
| Круглі конічні опори освітлення з труб | лінія безшовних опор: труби Ø76–245 мм, довжина опори від 3500 до 15 000 мм |
Параметри — за документацією обладнання, яке ми пропонуємо.
З яких ланок складається лінія
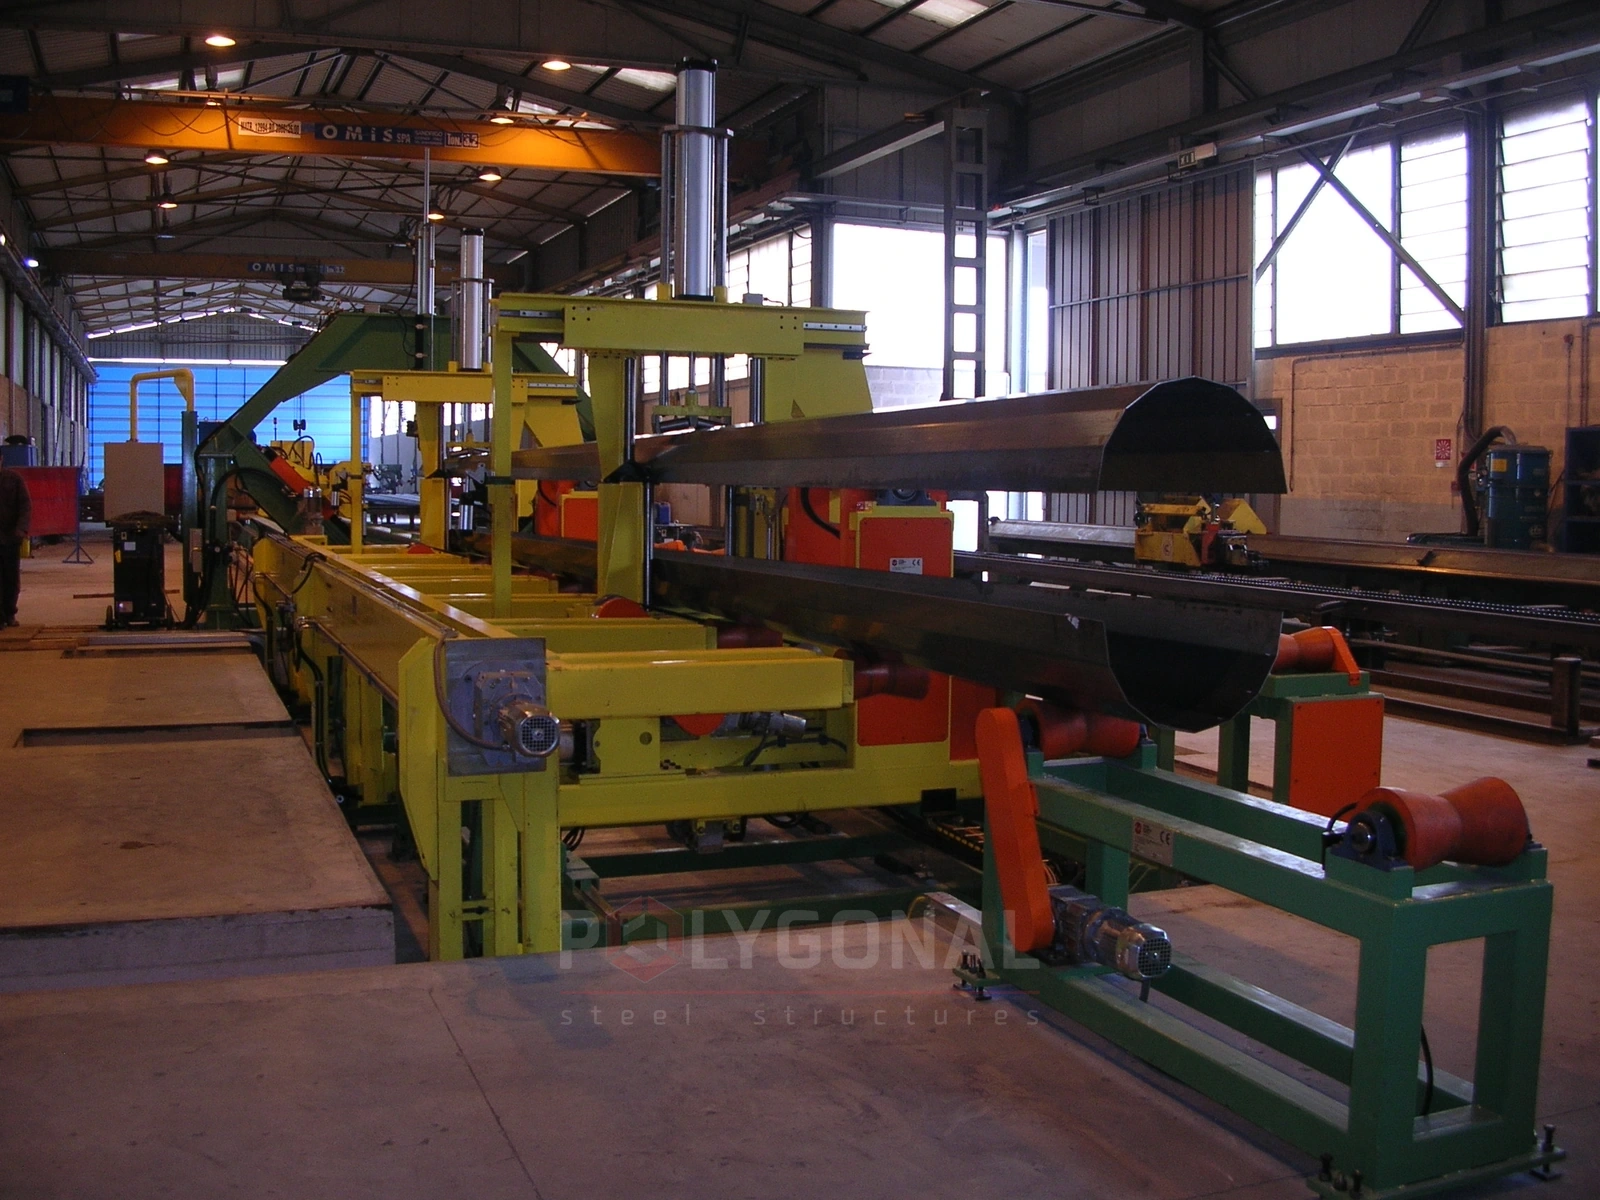
Шлях заготовки однаковий для більшості опор: рулон чи лист, трапеція, згинання, поздовжній шов, люки й фланці, цинкування. Ланки пропонуємо окремо або в складі лінії:
- розкрій і розмітка — лінія розкрою й позиціонування;
- згинання — гідравлічні преси;
- шов і накопичення заготовок — лінії зварювання;
- люки, плити, фланці й безшовні опори з труб — роботизований комплекс;
- цинкування — лінія гарячого цинкування.
Зверніть увагу на товщину стінки: автоматична розмітка розрахована на лист 3,0–12,0 мм, прес гне до 25,0 мм, а лінія зварювання Ø1200–2900 мм — до 32 мм, тож для товстостінних опор склад ланок уточнюють окремо.
| Ланка | Ключові параметри |
|---|---|
| Розкрій трапецій | стрічка 3–8 мм, ширина до 2100 мм, довжина листа 4000–16000 мм, одна трапеція за хвилину |
| Гідравлічний прес | 1250–2000 т, зів 1250–2000 мм, лист 3,0–25,0 мм, до 3,3 хв на 16-гранну опору |
| Накопичувальна система | запас від 5 до 23 опор; зварювання триває, коли прес зупинено |
| Роботизований комплекс | люки до 660 × 350 мм, плити й фланці на опорах Ø100–650 мм |
| Лінія цинкування | хімпідготовка, сушильна піч, піч цинкування; до 15 т конструкцій на годину |
Який цех і які комунікації потрібні
Площі залежать від складу лінії, тому цифр без розрахунку не наводимо. Опора лежить уздовж потоку: довжину цеху задає найдовша секція (заготовки в лініях, які ми пропонуємо, — 4000–16000 мм) плюс накопичення й склад. Довші опори збирають із секцій на телескопічному стику, і секція має вміщатися в прес, ванну цинкування й цех.
Окремо сплануйте відходи цинкування: відпрацьований флюс, золу й гартцинк. Для флюсу й золи є установки регенерації та переробки (цех цинкування); поводження з іншими відпрацьованими розчинами треба передбачити в проєкті цеху.
| Ресурс | Що враховувати |
|---|---|
| Живлення й повітря | 380 В, 50 Гц, три фази; гідравліка 150 бар, пневматика 6–8 бар (потрібне стиснене повітря) |
| Крани | ланка розмітки розрахована на лист масою до 2400 кг; важчі листи переміщує кран цеху |
| Газ і витяжка | піч цинкування може бути газовою або електричною (залежить від проєкту); потрібні витяжка, фільтрація й збір білих димів, а для газової печі — підведення газу |
| Фундамент | за документацією пресів потужний фундамент не потрібен, але несучу здатність підлоги й кріплення обладнання перевіряють розрахунком під час проєктування цеху |
Скільки людей і яка кваліфікація потрібні
Автоматизація зменшує кількість операторів, але не скасовує потреби в технологах, зварниках і контролерах. За документацією обладнання на ділянках працюють:
- лінія розкрою трапецій — 2 особи (керування; завантаження рулонів і розвантаження пакетів);
- прес — 2 оператори, розмітка й позиціонування — 1;
- зварювання до Ø1250 мм — 2 оператори для опор із двох оболонок, 1 для одношовних; лінія Ø1200–2900 мм — 1;
- лінія безшовних опор — 1 оператор; накопичувальна система окремого оператора не потребує.
Поза лінією потрібні технолог, інженер зі зварювання, контролери (шви, розміри), механік, електрик, стропальники, кранівники, а в цеху цинкування — хімік-технолог і лаборант. Для зварювального виробництва орієнтиром може бути серія ДСТУ EN ISO 3834 (вимоги до якості зварювання плавленням). Передбачте обслуговування ще до запуску; про організацію обслуговування й ремонтів — у статті про технічне обслуговування обладнання. Навчання персоналу входить у нашу пропозицію.
Як проходить запуск і від чого залежить строк
Наша пропозиція складається з чотирьох кроків:
- огляд майданчика: виїжджаємо до замовника й оцінюємо умови на місці;
- підбір обладнання під ваші вироби й потужність;
- проєкт цеху або лінії й постачання обладнання;
- шеф-монтаж, запуск і навчання персоналу.
Строки наперед не називаємо: вони залежать від складу лінії, готовності будівлі й комунікацій і визначаються після огляду та розрахунку. Перед переходом до серійного виробництва випустіть пробну партію й пройдіть повний цикл разом із цинкуванням.
Без власного цеху цинкування на старті вироби можна цинкувати на стороні, зокрема в нас: гаряче цинкування — без мінімального замовлення. Габарити виробу обмежує ванна 13 000 × 1 600 × 3 200 мм (довжина × ширина × глибина); довші опори цинкуємо секціями.
Від чого залежить вартість лінії й цеху
Ціну не публікуємо: вона залежить від вихідних даних, розрахунок виконуємо на запит. Чинники:
- діапазон виробів: діаметр, довжина, товщина стінки;
- річна потужність і кількість змін;
- рівень автоматизації: ручні, напівавтоматичні чи роботизовані ділянки;
- комплект: заготовки й згинання, зварювання, власний цех цинкування;
- обсяг послуг: проєкт, шеф-монтаж, запуск, навчання.
Окрім обладнання, у бюджет входять будівля, комунікації, кран, перший запас металу, документація на вироби й навчання людей.
Які помилки трапляються під час запуску
- обладнання купують до визначення асортименту: лінія виявляється зайвою або не здатною виготовити замовлену опору;
- потужність оцінюють лише за пресом, хоча темп задає найповільніша ланка потоку;
- цинкування лишають «на потім»: секція має вміщатися у ванну й бути придатною до цинкування — проєктування під гаряче цинкування;
- не узгоджують метал із технологією: прес розрахований на гарячекатану сталь без оксидів і мастила, а кремній і фосфор впливають на цинкове покриття;
- не готують документацію: креслення КМ і КМД, розрахунки на вітер і специфікація металу потрібні до першої партії — проєктування металевих конструкцій;
- недооцінюють контроль: без вхідного контролю металу, ультразвукового контролю швів і вимірювання товщини цинку проблеми виявляє замовник — контроль якості.
Що підготувати для запиту
Надішліть те, що вже відомо; пункти, яких не знаєте, залиште порожніми — ми уточнимо.
- перелік виробів: діаметри, довжина, товщина листа;
- річна продуктивність і режим роботи;
- площі й будівля: розміри, кран, живлення, газ;
- марки сталі й джерело металу (рулон чи лист);
- чи потрібен власний цех цинкування;
- вимоги до автоматизації, строки, місце розташування.
Запит надсилайте через сторінку Контакти.
Оновлено:
Поширені запитання про запуск виробництва опор
З чого складається лінія виробництва багатогранних опор?
Із розкрою трапецій, преса, зварювальних машин, ділянки люків і фланців та цеху цинкування; склад підбирають під вироби.
Яке обладнання потрібне для опор освітлення?
Для діаметра до 650 мм: розкрій трапецій, прес, одношовна лінія зварювання, ділянка люків і плит, цинкування.
Чи можна почати без власного цеху цинкування?
Так: на старті вироби можна цинкувати на стороні, зокрема в нас, без мінімального замовлення; габарити обмежує ванна 13 000 × 1 600 × 3 200 мм, довші опори цинкуємо секціями.
Скільки коштує запуск виробництва опор?
Ціну не публікуємо: вона залежить від асортименту, потужності, автоматизації й стану цеху; розрахуємо на запит.
Скільки триває запуск лінії?
Строки називаємо після огляду майданчика й розрахунку; у пропозицію входять проєкт, шеф-монтаж, запуск і навчання.
Продукція за темою: Лінії виробництва багатогранних опор · Комплексний інжиніринг заводів · Преси · Лінія гарячого цинкування
Ще за темою: Лінія розкрою трапецій і позиціонування заготовок · Лінії зварювання багатогранних опор · Лінія безшовних опор і роботизований комплекс
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.