
Головна / Обладнання та інжиніринг / Лінії виробництва багатогранних опор / Лінія безшовних опор і роботизований комплекс
Лінії виробництва багатогранних опор
Лінія безшовних опор і роботизований комплекс
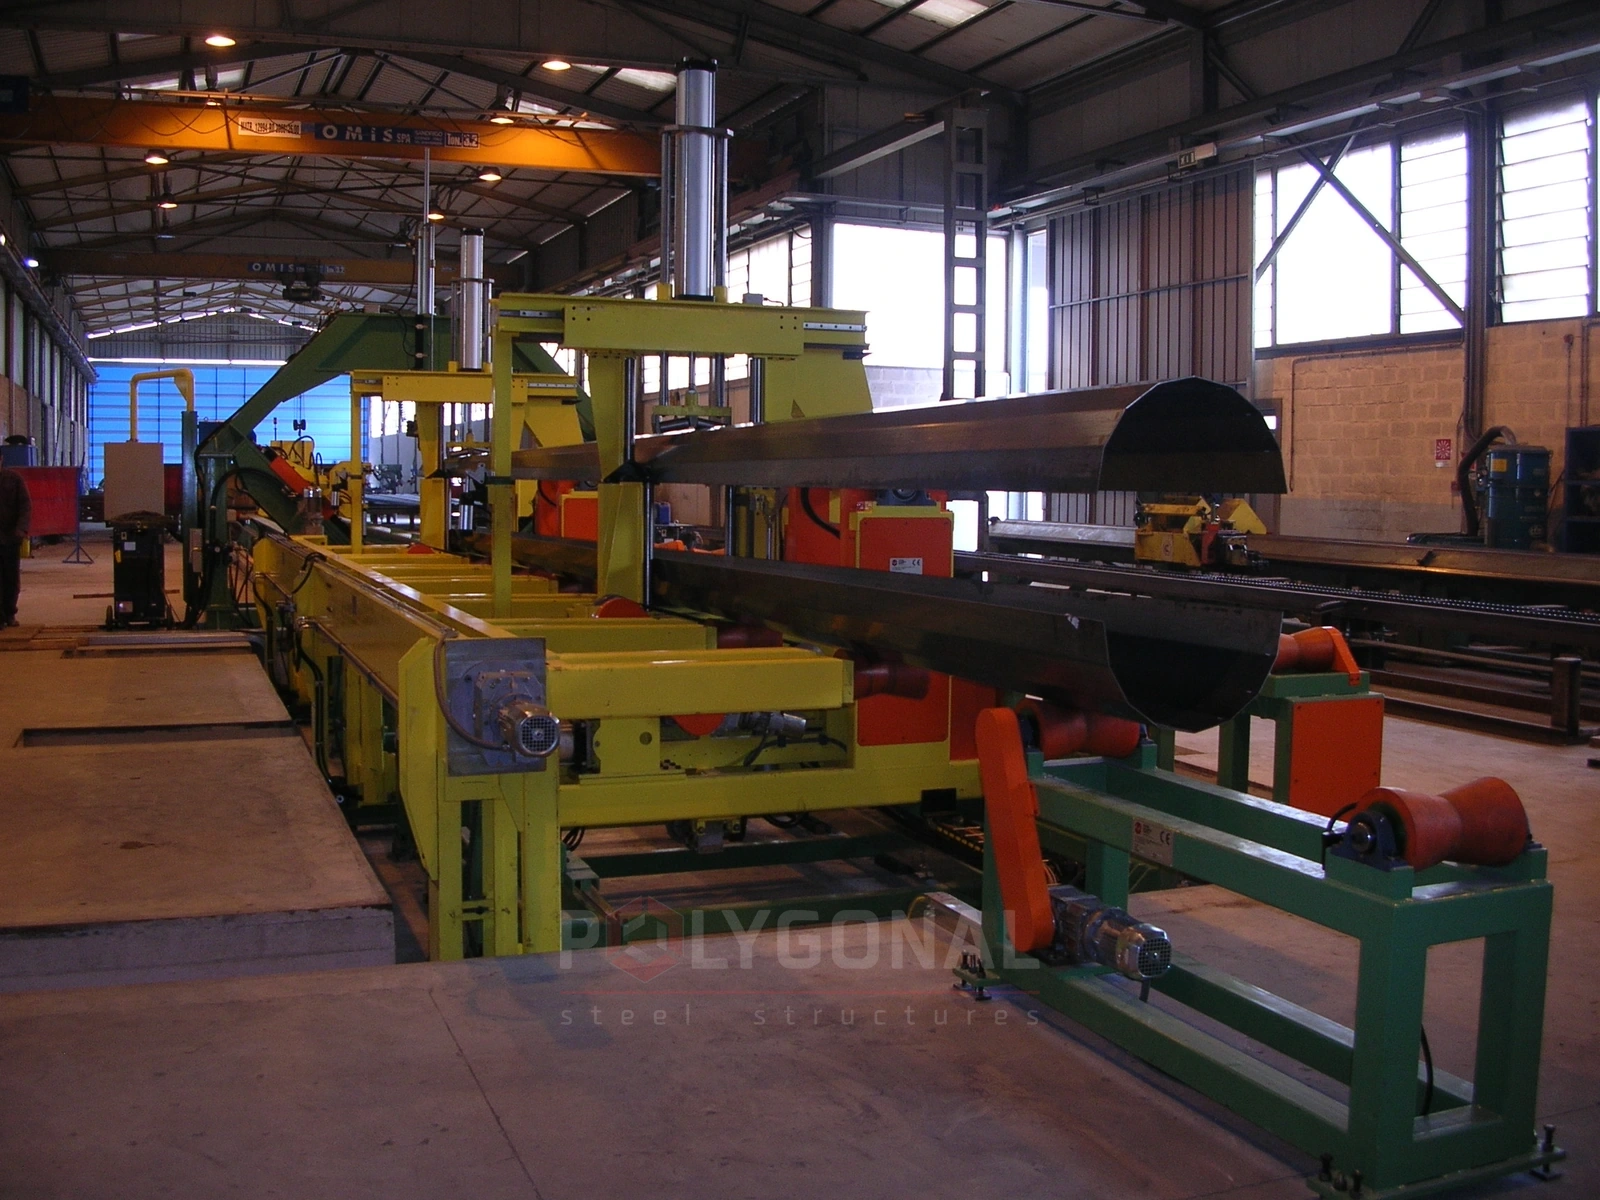
Для заводів, що виготовляють опори, пропонуємо два комплекси: лінію безшовних конічних опор (гаряче обкатування труб) і роботизований комплекс для оздоблювальної обробки багатогранних опор.
Зміст
Лінія виробництва безшовних опор освітлення
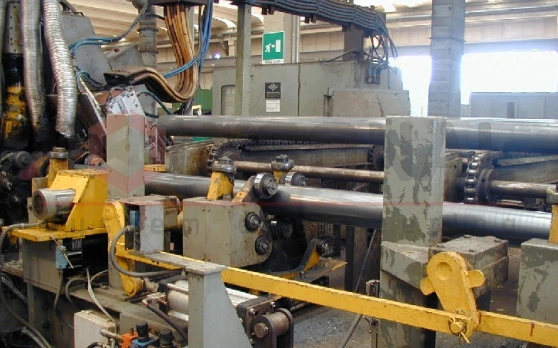
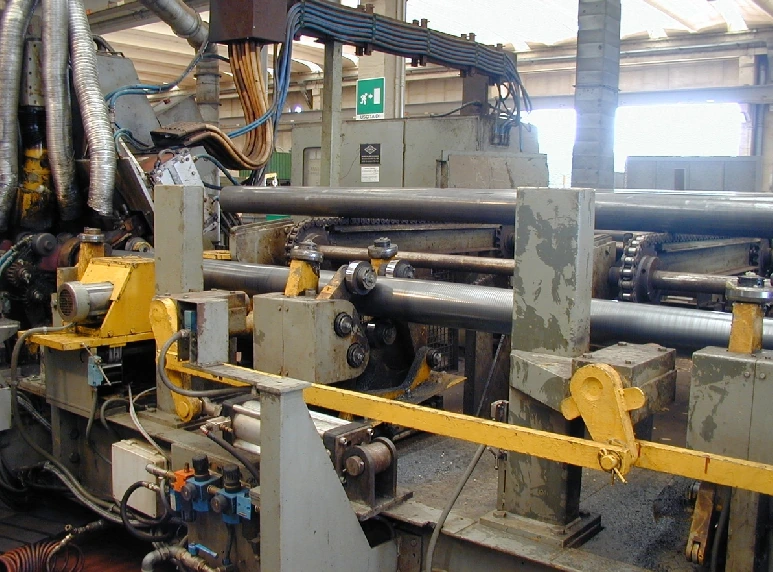
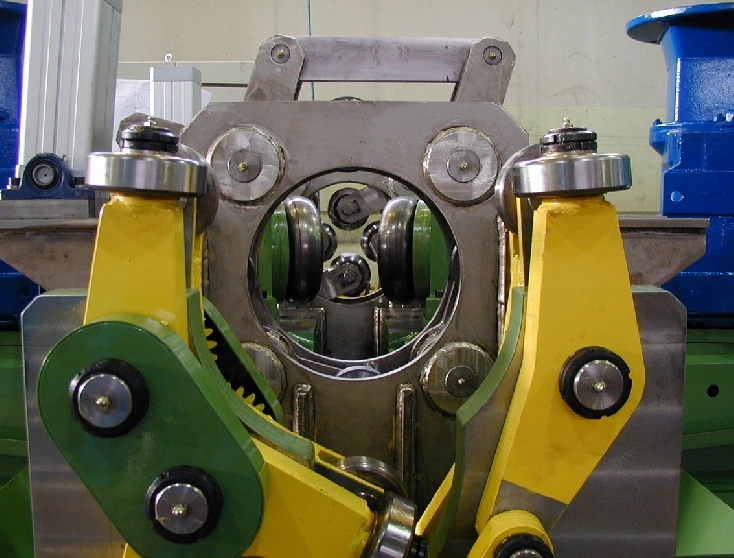
ПОЛІГОНАЛЬ пропонує лінію, на якій безшовні опори освітлення роблять гарячим обкатуванням високоточним роликом. Заготовки — стандартні безшовні циліндричні труби. Форму опори задає програмне забезпечення, виконує її ЧПК, тому на одній лінії виходять різні опори. Лінія проста в користуванні й обслуговуванні.
Заводам, які випускають опори різних типів, вона підходить і для освітлення міських вулиць та доріг, і для декоративного освітлення парків і скверів. Також на ній можна виготовляти конічні (осесиметричні) стовпи та опори контактної мережі з високою механічною міцністю.
Головна особливість: на опорі немає помітного зварного з’єднання. Товщина стінки після гарячої прокатки лишається рівномірною і дорівнює початковій по всій прокатаній довжині (за бажанням її можна трохи зменшити). Увесь процес веде один оператор, він же налаштовує параметри гарячої прокатки.
Технічні дані:
- вихідні труби стандартні: діаметр 76–245 мм, товщина стінки 2,9–6,3 мм;
- діаметр опори внизу 76–245 мм, вгорі не менше 60 мм;
- довжина опори — від 3500 до 15 000 мм;
- швидкість на максимальному діаметрі — до 1,5 м/хв; температура нагрівання — до 850 °C; потужність групи нагрівання — 350 кВт;
- допуски (якщо труби на вході відповідають вимогам виробника лінії): зовнішній діаметр 1 % (не менше 1 мм), овальність 2 % діаметра, загальна довжина 0,5 %, товщина 0,3 %, прямолінійність 3 %;
- один оператор на весь робочий цикл.
Лінії виробництва опор
Роботизований комплекс різання й зварювання
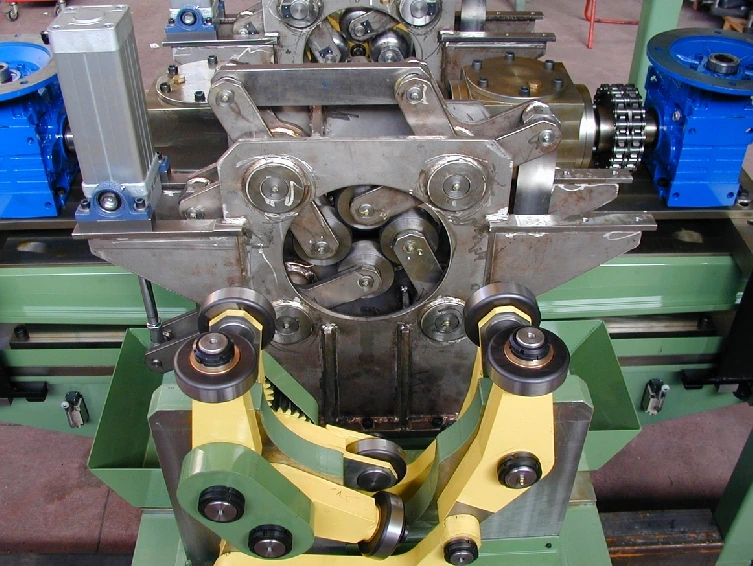
Комплекс виконує оздоблювальну обробку багатогранних опор освітлення: вирізає овальні отвори й люки з високою точністю, приварює опорні фланці та інші елементи. Найбільше він підійде підприємствам, що виробляють опори освітлення, прожекторні щогли й опори ЛЕП із високими вимогами до якості. Обробка автоматична, результат повторюється від опори до опори, керувати комплексом нескладно. Опори виходять готовими до подальшого гарячого цинкування.
До складу комплексу входять: рольганги й конвеєри; система маркування для опор і люків; система роботизованого плазмового різання; система захоплення люків; відділення ручного зварювання й ручного калібрування основи; напівавтоматична станція завантаження опорних плит; роботизована станція внутрішнього й зовнішнього зварювання опорної плити; роботизована зварювальна станція посилення опорної плити; станція свердління отворів в опорі; станція приварювання кріплень до опори.
Опори, які обробляє комплекс: діаметр від 100 до 650 мм, товщина 3–8 мм, довжина 4000–16000 мм; опори конічні, багатогранні, зварені. Найбільший люк, який можна вирізати, — 660 × 350 мм. Станція калібрування основи працює зі стовпами діаметром до 650 мм і має різні інструменти; для опорної плити є піднімальний апарат із магнітом, для самої опори — система обертання. Весь процес можна автоматизувати без ручних маніпуляцій і з мінімальною кількістю працівників.
Безшовна опора чи опора з листа
Безшовна опора й опора з листа — два різні маршрути, і вибір залежить від асортименту виробів. У безшовному маршруті зі стандартної безшовної труби гарячим обкатуванням отримують конічну опору. У маршруті з листа заготовки готують на лінії розкрою, гнуть на пресі і зварюють на лініях зварювання. Обладнання для обох маршрутів ми пропонуємо.
| Параметр | Лінія безшовних опор | Опора з листа |
|---|---|---|
| Заготовка | стандартна безшовна труба Ø76–245 мм, стінка 2,9–6,3 мм | трапеція з рулонної сталі завтовшки 3–8 мм (лінія розкрою) |
| Опора | кругла конічна, без помітного шва | багатогранна або кругла, із поздовжнім швом |
| Діаметр | основа 76–245 мм, верх не менше 60 мм | верх від 60 мм, основа до 650 мм (одношовна машина) |
| Довжина опори | 3 500–15 000 мм | 4 000–16 000 мм (довжина заготовки) |
Параметри — за документацією обладнання, яке ми пропонуємо.
Чек-лист: як обрати лінію
- асортимент: круглі конічні опори без помітного шва з основою до 245 мм — лінія безшовних опор; багатогранні опори й основа понад 245 мм — маршрут з листа;
- труба: допуски лінії діють лише для труб, що відповідають вимогам її виробника до вихідних труб, тож передбачте вхідний контроль;
- довжина: обладнання, яке ми пропонуємо, за документацією випускає опори довжиною до 15 000 мм; якщо такі опори цинкуватимуть у нашій ванні гарячого цинкування (13 000 × 1 600 × 3 200 мм), то опори, довші за ванну, цинкують секціями, тож кожна секція має вміститися у ванну.
Типові помилки
- вважають, що лінія дасть будь-яку товщину стінки: після прокатки вона лишається такою, як у труби (її можна лише трохи зменшити), тож стінку обирають разом із трубою;
- обирають лінію безшовних опор для багатогранних опор або для основи понад 245 мм: для таких опор потрібен маршрут з листа.
Про склад усієї лінії виробництва опор — у статті про запуск виробництва.
Оновлено:
Поширені запитання про лінію безшовних опор і роботизований комплекс
Скільки людей потрібно, щоб обслуговувати лінію безшовних опор?
Один оператор на весь робочий цикл. Він задає параметри гарячої прокатки.
Труби якого діаметра підходять для лінії безшовних опор?
Діаметром 76–245 мм і з товщиною стінки 2,9–6,3 мм. Нижній діаметр опори на виході збігається з діаметром труби, верхній не менше 60 мм.
Що саме робить роботизований комплекс з опорою?
Вирізає овальні отвори й люки розміром до 660 × 350 мм, приварює опорні фланці та інші елементи. Опори виходять готовими до гарячого цинкування.
Чи потрібен роботизований комплекс для безшовних опор?
Комплекс розрахований на зварені конічні й багатогранні опори діаметром 100–650 мм, і в його технічних даних зазначено, що лінія обробляє зварені опори. Чи підійде він для безшовної опори, перевіряють за кресленням: діапазони розмірів збігаються лише частково.
Чим безшовна опора відрізняється від багатогранної?
Безшовна опора кругла конічна: її прокатують гарячим способом із труби, тож поздовжнього шва на ній немає. Багатогранну гнуть із трапеції й зварюють по довжині.
Продукція за темою: Лінії виробництва багатогранних опор
Ще за темою: Лінія розкрою трапецій і позиціонування заготовок · Лінії зварювання багатогранних опор · Як запустити виробництво багатогранних опор: обладнання, цех, персонал
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.