
Главная / Оборудование и инжиниринг / Линии производства многогранных опор / Линия бесшовных опор и роботизированный комплекс
Линии производства многогранных опор
Линия бесшовных опор и роботизированный комплекс
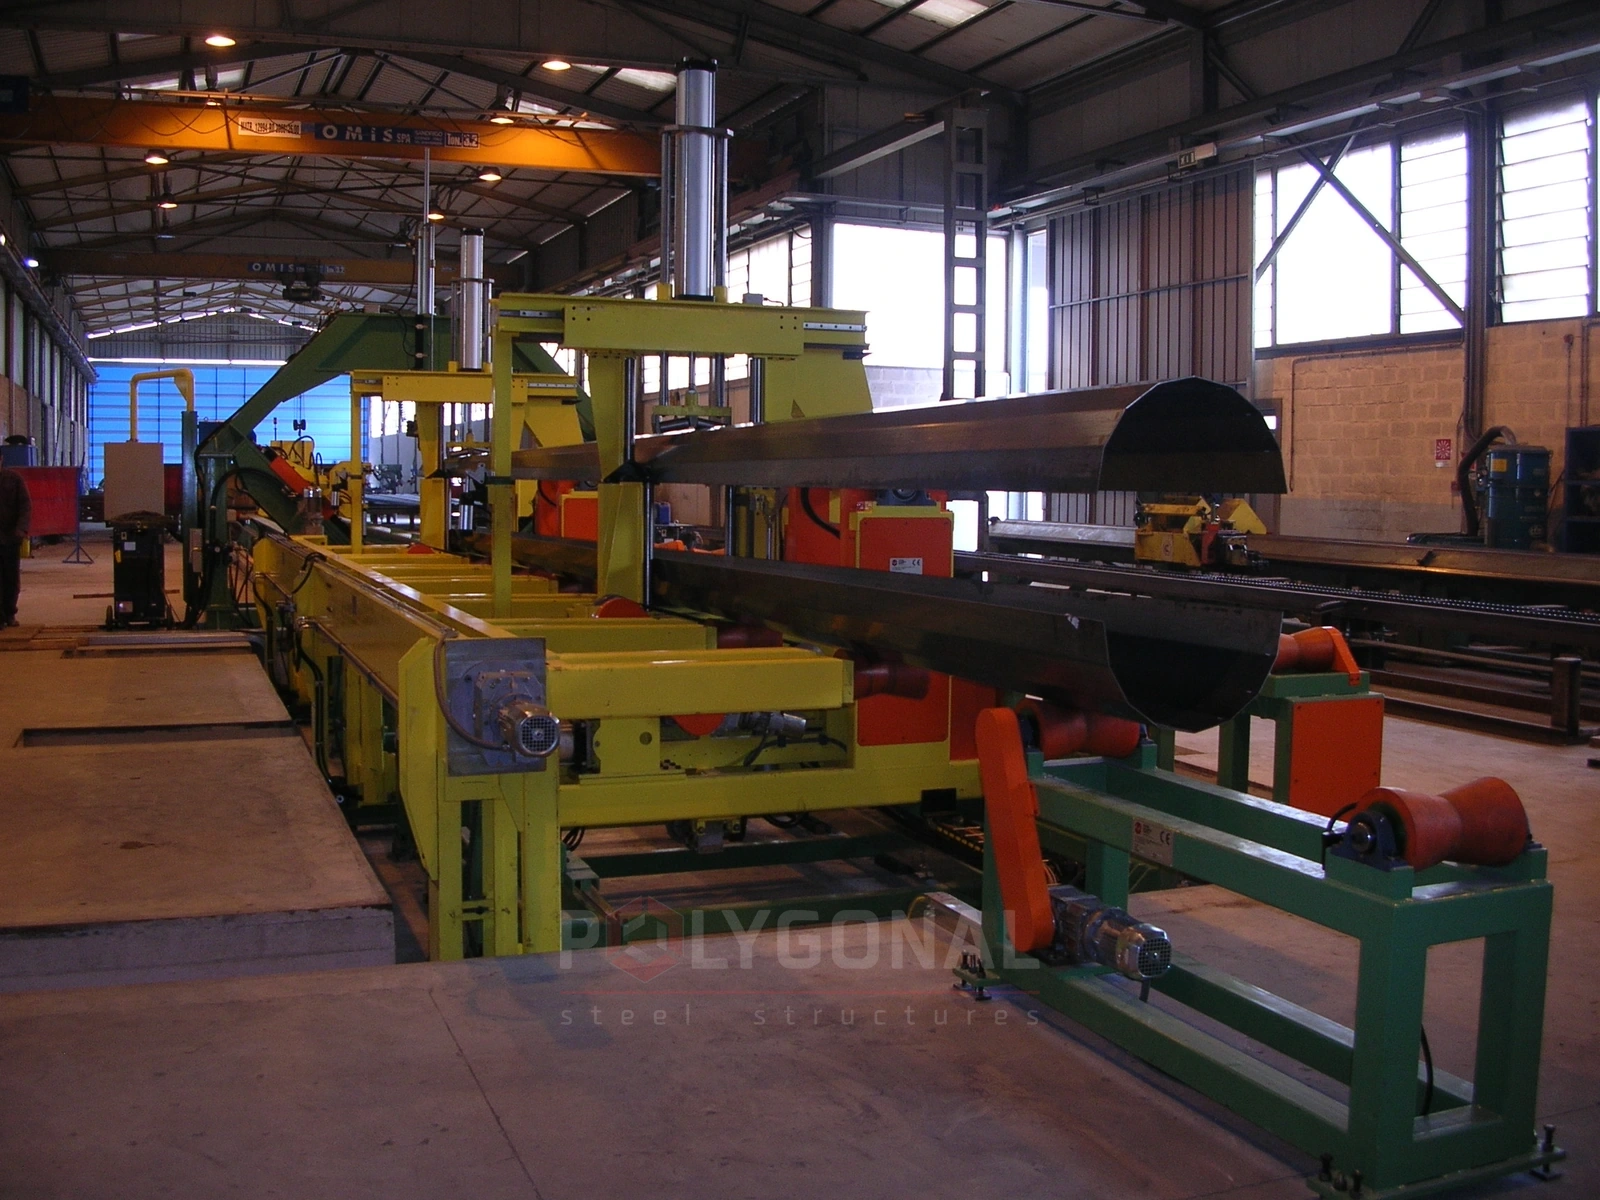
Для заводов, выпускающих опоры, предлагаем два комплекса: линию бесшовных конических опор (горячая обкатка труб) и роботизированный комплекс для отделочной обработки многогранных опор.
Содержание
Линия производства бесшовных опор освещения
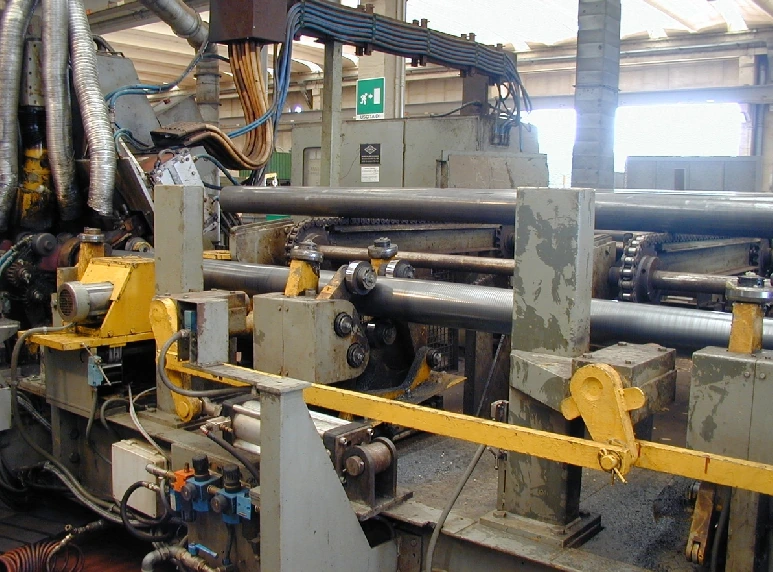
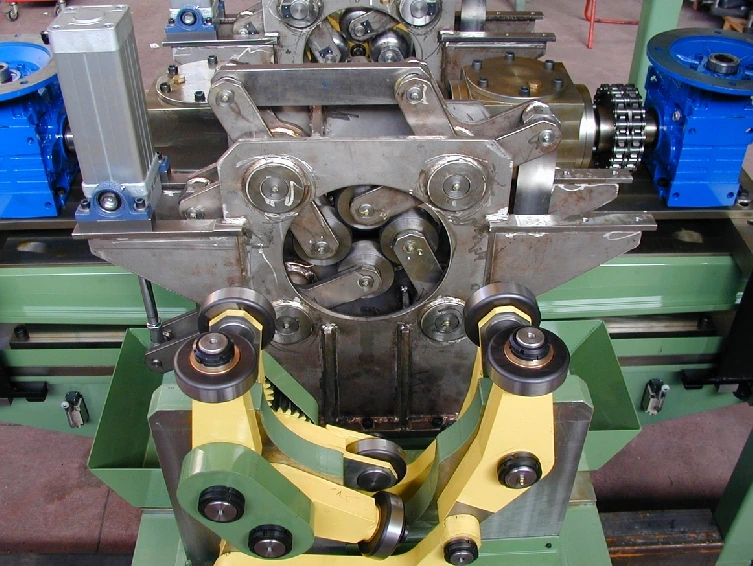
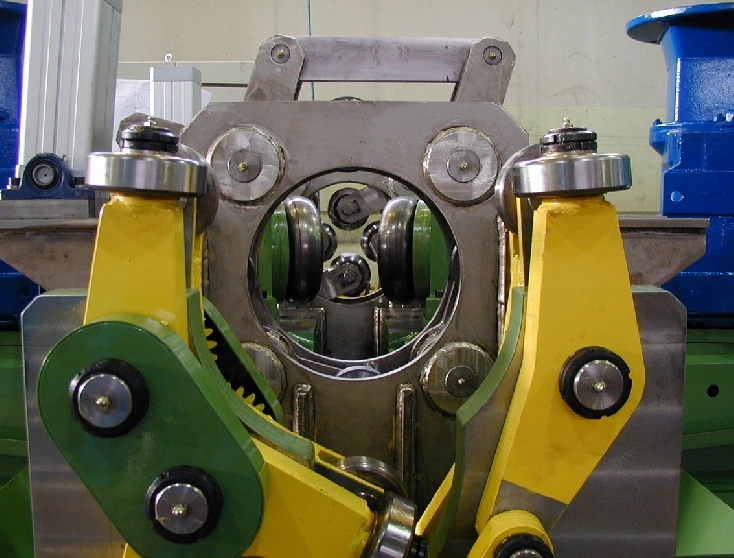
ПОЛИГОНАЛЬ предлагает линию, на которой бесшовные опоры освещения делают горячей обкаткой высокоточным роликом. Заготовки — стандартные бесшовные цилиндрические трубы. Форму опоры задаёт программное обеспечение, выполняет её ЧПУ, поэтому на одной линии получаются разные опоры. Линия проста в использовании и обслуживании.
Заводам, которые выпускают опоры разных типов, она подходит и для освещения городских улиц и дорог, и для декоративного освещения парков и скверов. Также на ней можно изготавливать конические (осесимметричные) столбы и опоры контактной сети с высокой механической прочностью.
Главная особенность: на опоре нет заметного сварного соединения. Толщина стенки после горячей прокатки остаётся равномерной и равна исходной по всей прокатанной длине (при желании её можно немного уменьшить). Весь процесс ведёт один оператор, он же настраивает параметры горячей прокатки.
Технические данные:
- исходные трубы стандартные: диаметр 76–245 мм, толщина стенки 2,9–6,3 мм;
- диаметр опоры внизу 76–245 мм, вверху не менее 60 мм;
- длина опоры — от 3500 до 15 000 мм;
- скорость на максимальном диаметре — до 1,5 м/мин; температура нагрева — до 850 °C; мощность группы нагрева — 350 кВт;
- допуски (если трубы на входе соответствуют требованиям производителя линии): наружный диаметр 1 % (не менее 1 мм), овальность 2 % диаметра, общая длина 0,5 %, толщина 0,3 %, прямолинейность 3 %;
- один оператор на полный рабочий цикл.
Линии производства опор
Роботизированный комплекс резки и сварки
Комплекс выполняет отделочную обработку многогранных опор освещения: вырезает овальные отверстия и люки с высокой точностью, приваривает опорные фланцы и другие элементы. Лучше всего он подойдёт предприятиям, которые производят опоры освещения, прожекторные мачты и опоры ЛЭП с высокими требованиями к качеству. Обработка автоматическая, результат повторяется от опоры к опоре, управлять комплексом несложно. Опоры получаются готовыми к последующему горячему цинкованию.
В состав комплекса входят: рольганги и конвейеры; система маркировки для опор и люков; система роботизированной плазменной резки; система захвата люков; отделение ручной сварки и ручной калибровки основания; полуавтоматическая станция загрузки опорных плит; роботизированная станция внутренней и наружной сварки опорной плиты; роботизированная сварочная станция усиления опорной плиты; станция сверления отверстий в опоре; станция приварки креплений к опоре.
Опоры, которые обрабатывает комплекс: диаметр от 100 до 650 мм, толщина 3–8 мм, длина 4000–16000 мм; опоры конические, многогранные, сварные. Самый большой вырезаемый люк — 660 × 350 мм. Станция калибровки основания работает со столбами диаметром до 650 мм и имеет разные инструменты; для опорной плиты есть подъёмный аппарат с магнитом, для самой опоры — система вращения. Весь процесс можно автоматизировать без ручных манипуляций и с минимальным количеством работников.
Бесшовная опора или опора из листа
Бесшовная опора и опора из листа — два разных маршрута, и выбор зависит от ассортимента изделий. В бесшовном маршруте из стандартной бесшовной трубы горячей обкаткой получают коническую опору. В маршруте из листа заготовки готовят на линии раскроя, гнут на прессе и сваривают на линиях сварки. Оборудование для обоих маршрутов мы предлагаем.
| Параметр | Линия бесшовных опор | Опора из листа |
|---|---|---|
| Заготовка | стандартная бесшовная труба Ø76–245 мм, стенка 2,9–6,3 мм | трапеция из рулонной стали толщиной 3–8 мм (линия раскроя) |
| Опора | круглая коническая, без заметного шва | многогранная или круглая, с продольным швом |
| Диаметр | основание 76–245 мм, верх не менее 60 мм | верх от 60 мм, основание до 650 мм (односшовная машина) |
| Длина опоры | 3 500–15 000 мм | 4 000–16 000 мм (длина заготовки) |
Параметры — по документации оборудования, которое мы предлагаем.
Чек-лист: как выбрать линию
- ассортимент: круглые конические опоры без заметного шва с основанием до 245 мм — линия бесшовных опор; многогранные опоры и основание свыше 245 мм — маршрут из листа;
- труба: допуски линии действуют только для труб, отвечающих требованиям её производителя к исходным трубам, поэтому предусмотрите входной контроль;
- длина: оборудование, которое мы предлагаем, по документации выпускает опоры длиной до 15 000 мм; если такие опоры будут цинковать в нашей ванне горячего цинкования (13 000 × 1 600 × 3 200 мм), то опоры, более длинные, чем ванна, цинкуют секциями, поэтому каждая секция должна помещаться в ванну.
Типичные ошибки
- считают, что линия даст любую толщину стенки: после прокатки она остаётся такой же, как у трубы (её можно лишь немного уменьшить), поэтому стенку выбирают вместе с трубой;
- выбирают линию бесшовных опор для многогранных опор или для основания свыше 245 мм: для таких опор нужен маршрут из листа.
О составе всей линии производства опор — в статье о запуске производства.
Обновлено:
Частые вопросы о линии бесшовных опор и роботизированном комплексе
Сколько людей нужно, чтобы обслуживать линию бесшовных опор?
Один оператор на весь рабочий цикл. Он задаёт параметры горячей прокатки.
Трубы какого диаметра подходят для линии бесшовных опор?
Диаметром 76–245 мм и с толщиной стенки 2,9–6,3 мм. Нижний диаметр опоры на выходе совпадает с диаметром трубы, верхний не менее 60 мм.
Что именно делает роботизированный комплекс с опорой?
Вырезает овальные отверстия и люки размером до 660 × 350 мм, приваривает опорные фланцы и другие элементы. Опоры получаются готовыми к горячему цинкованию.
Нужен ли роботизированный комплекс для бесшовных опор?
Комплекс рассчитан на сварные конические и многогранные опоры диаметром 100–650 мм, и в его технических данных указано, что линия обрабатывает сварные опоры. Подойдёт ли он для бесшовной опоры, проверяют по чертежу: диапазоны размеров совпадают лишь частично.
Чем бесшовная опора отличается от многогранной?
Бесшовная опора круглая коническая: её прокатывают горячим способом из трубы, поэтому продольного шва на ней нет. Многогранную гнут из трапеции и сваривают по длине.
Продукция по теме: Линии производства многогранных опор
Ещё по теме: Линия раскроя трапеций и позиционирования заготовок · Линии сварки многогранных опор · Как запустить производство многогранных опор: оборудование, цех, персонал
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.