
Главная / Оборудование и инжиниринг / Линии производства многогранных опор / Линия раскроя трапеций и позиционирования заготовок
Линии производства многогранных опор
Линия раскроя трапеций и позиционирования заготовок
Как готовят заготовки для многогранных опор: раскрой рулонной стали на трапеции, продольная резка рулонов и автоматическое позиционирование и разметка перед гибкой.
Содержание
Линия раскроя трапеций
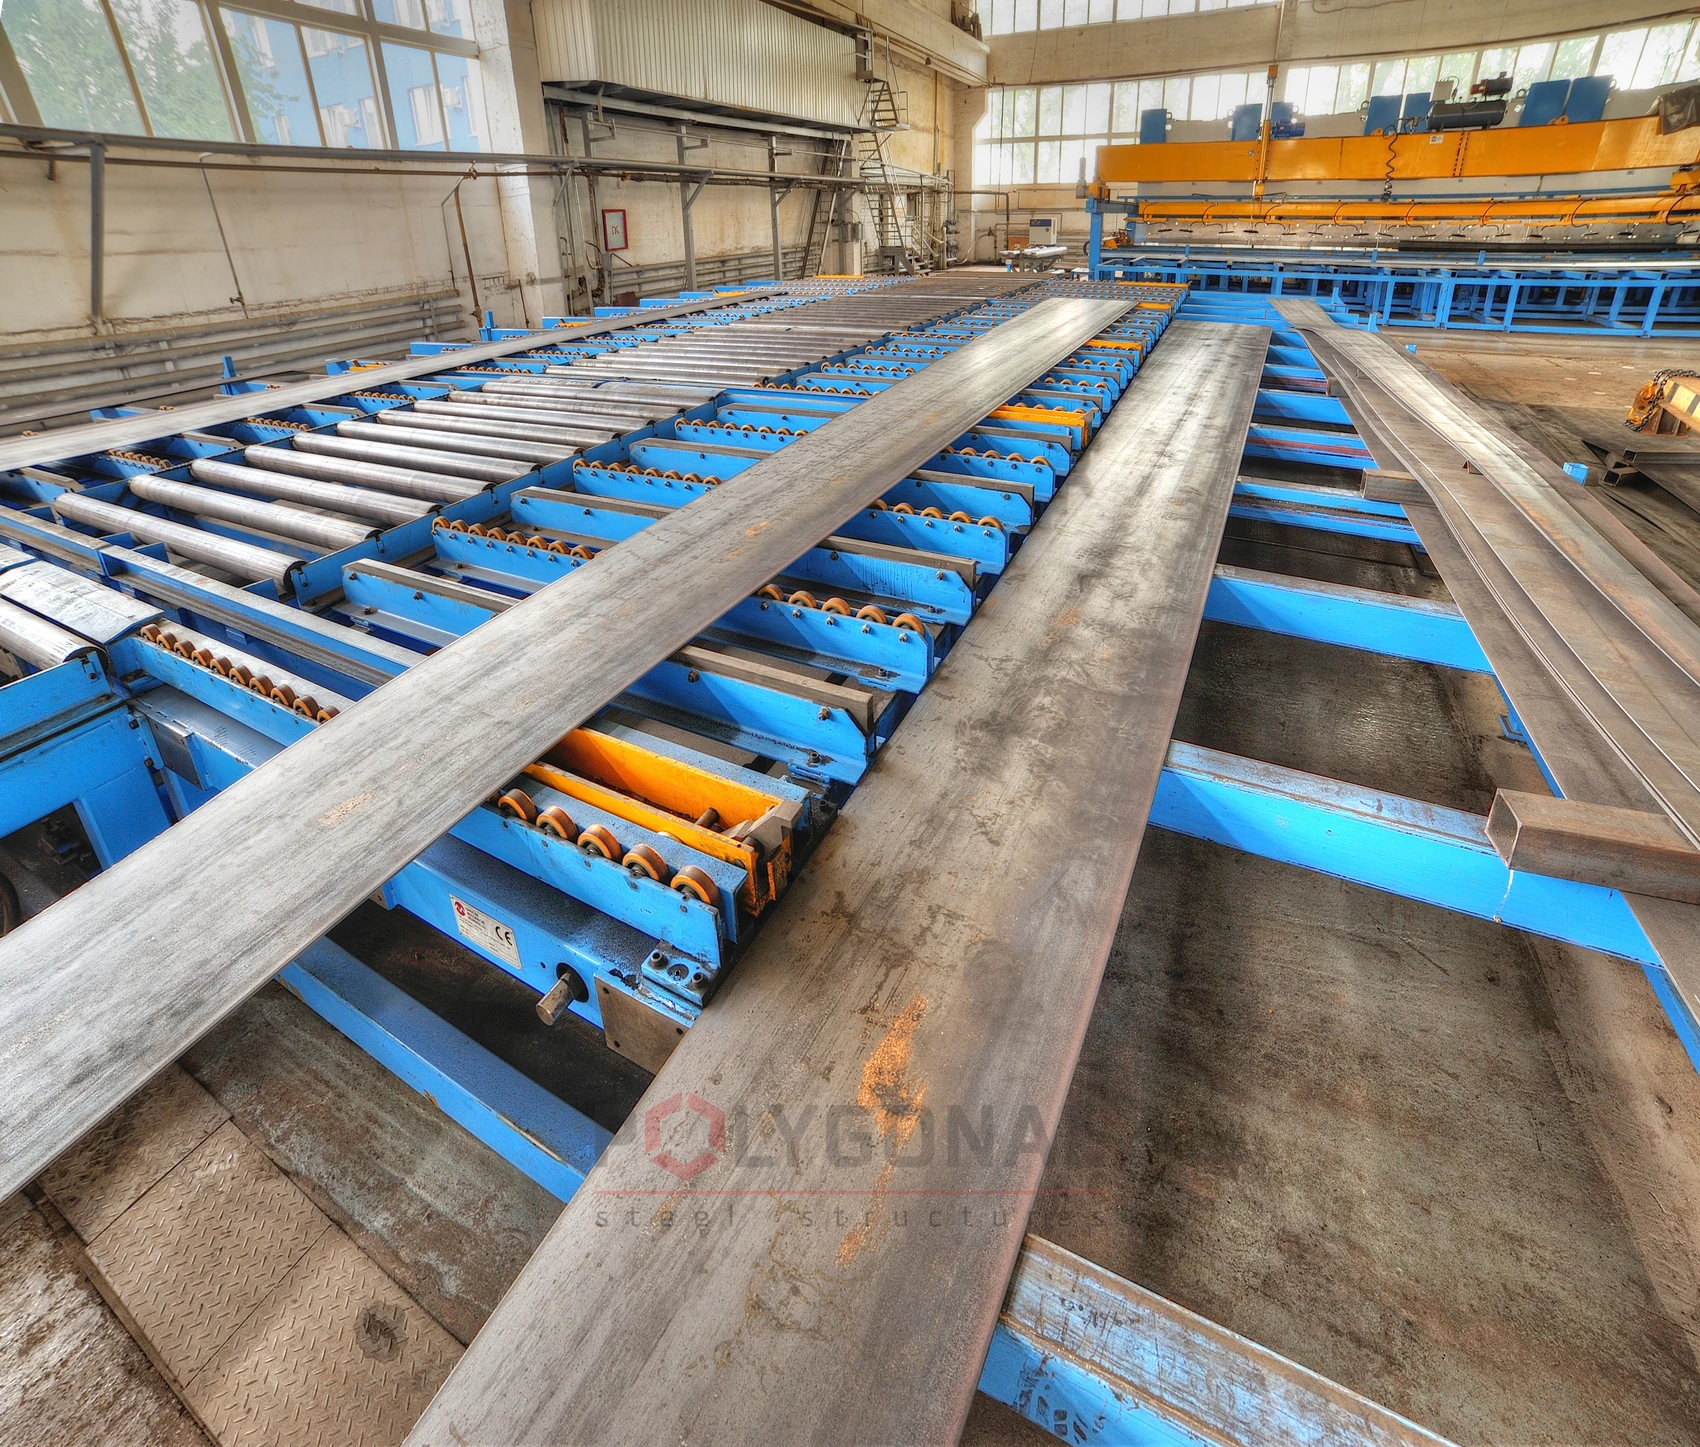
Линия раскраивает рулонную сталь на плоские листы-трапеции, которые затем гнут на гидравлическом прессе при производстве опор освещения. Принимает рулоны разной ширины и толщины, отдаёт выровненные трапеции.
Параметры линии:
- лента толщиной от 3 до 8 мм, шириной до 2100 мм;
- длина листа — 4000–16000 мм;
- производительность: 1 трапеция в минуту;
- сталь горячекатаная, предел текучести 350 Н/мм², наибольший предел прочности 500 Н/мм²;
- питание 380 В, 50 Гц, три фазы;
- допуски резки: по длине Lmax ±3 мм, по основаниям Bmax и bmin ±1 мм; максимальная кривизна кромки заготовки G = L/3000;
- обслуживают линию двое: оператор управления и оператор, который загружает рулоны и разгружает пакеты трапеций.
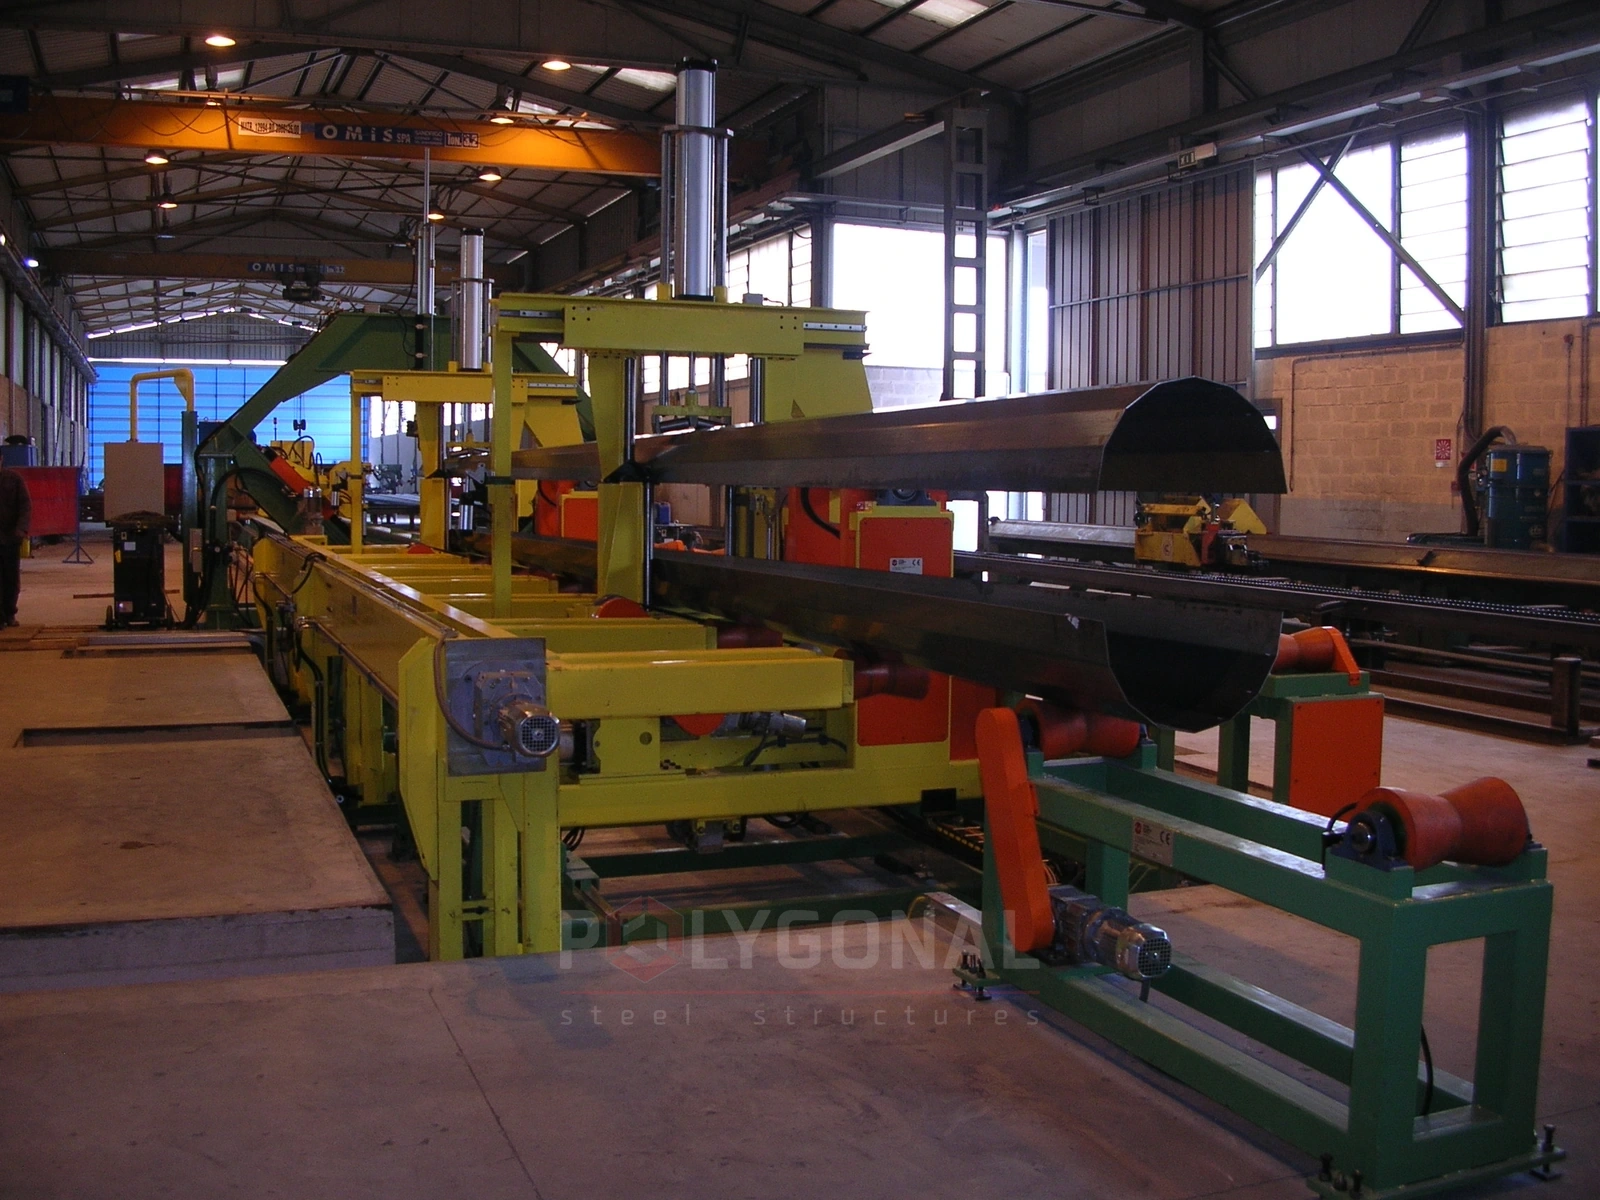
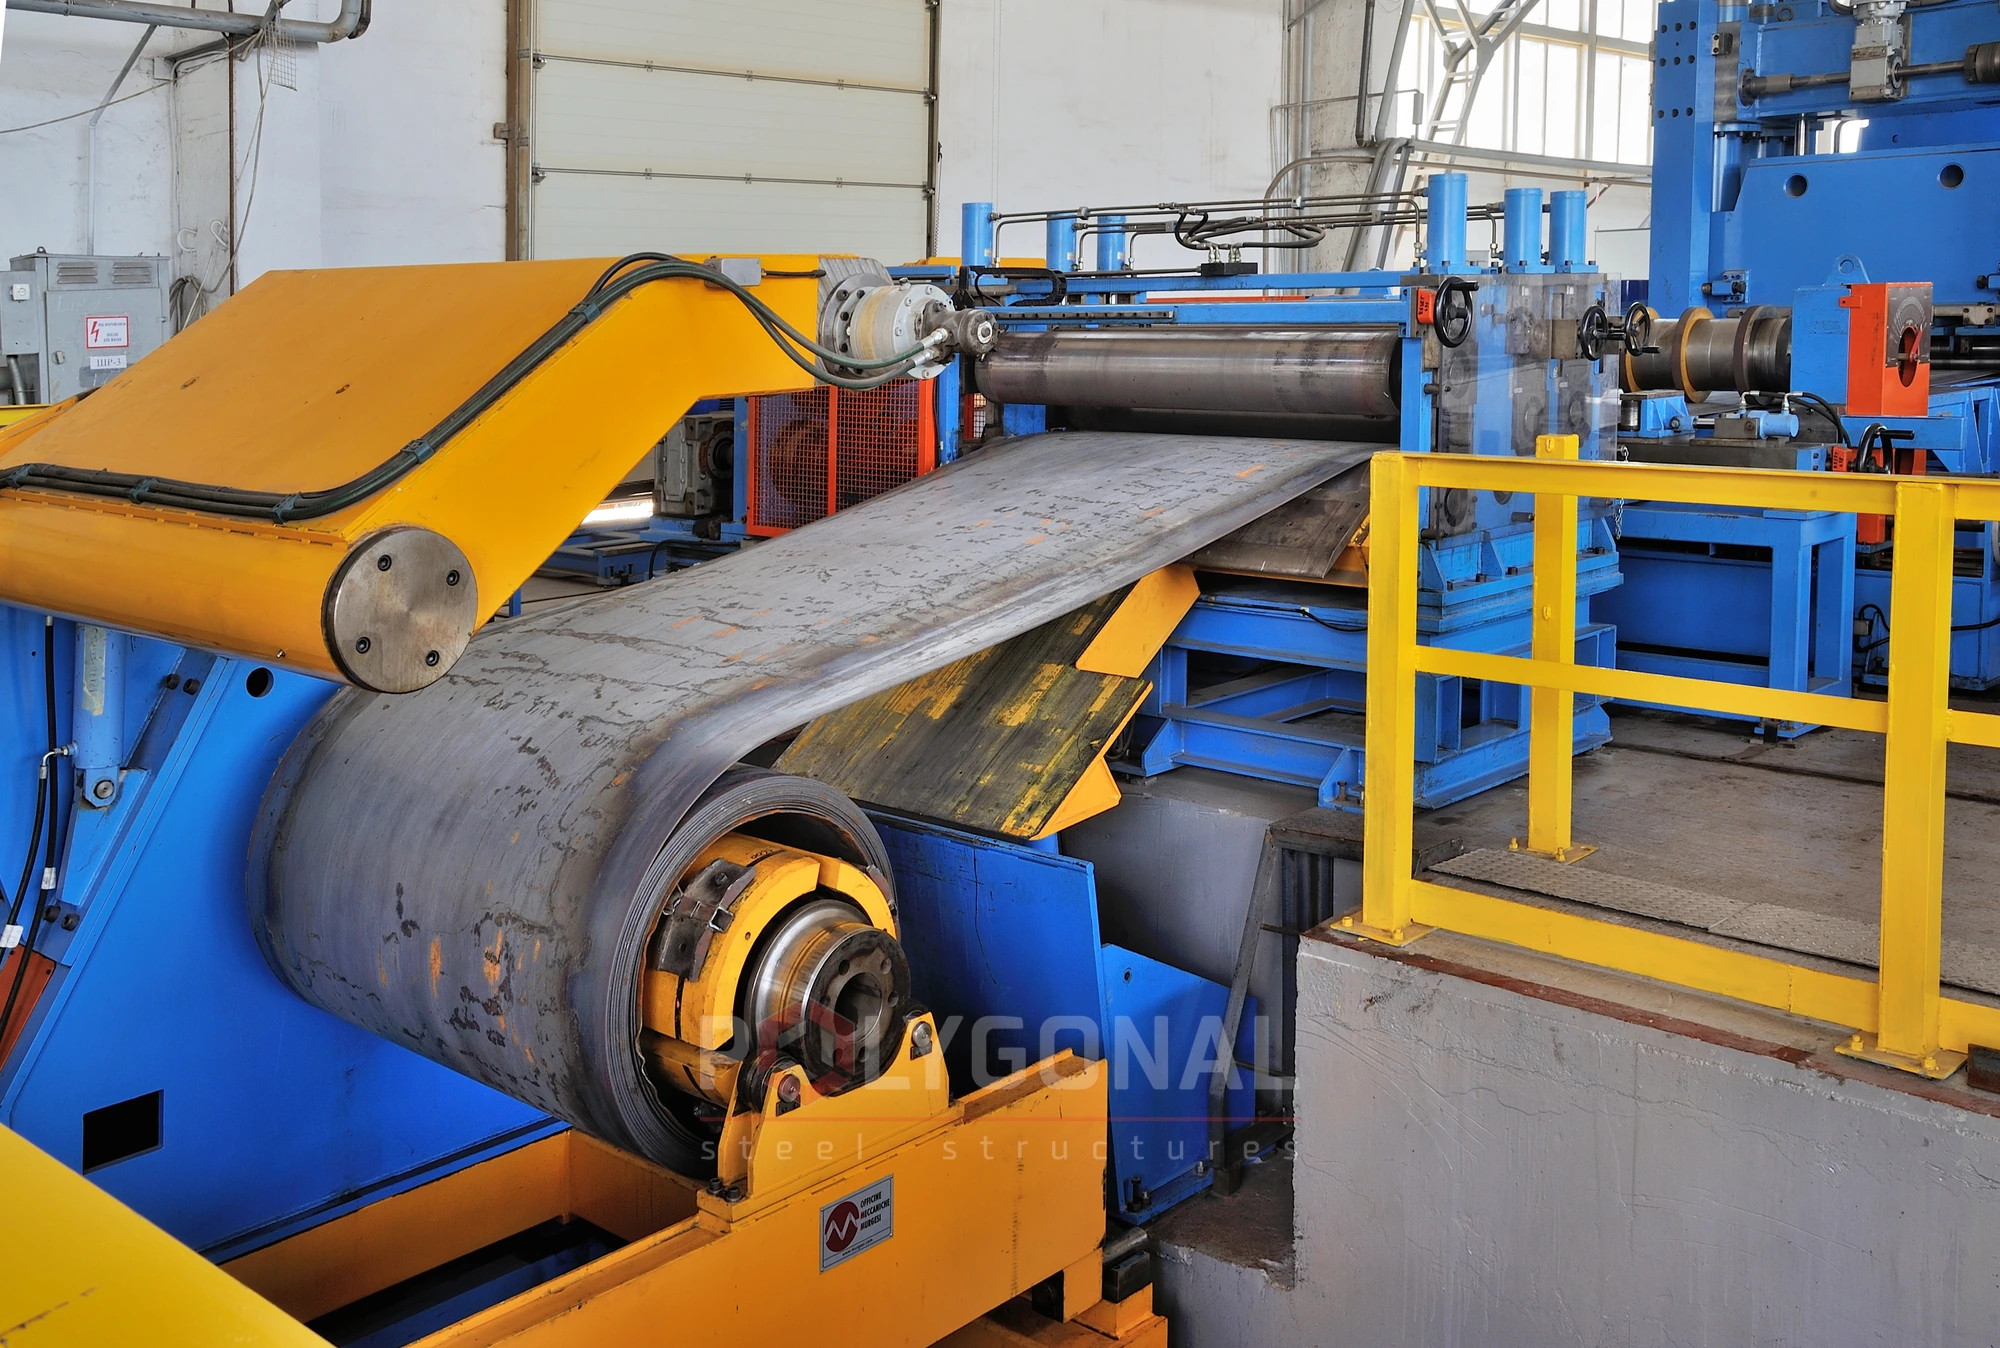
Рулон ставят на загрузочную опорную тележку, а та подаёт его на разматыватель. Прижимной ролик не даёт рулону самопроизвольно раскрыться, клиновидный стол подходит под ленту и ведёт её к первой паре приводных валков правильной машины. Рядом с протяжными роликами стоит фотоэлектрическое устройство центрирования: оно считывает положение кромок и сдвигает разматыватель по двум направляющим, чтобы ось ленты совпала с осью линии (у рулонов разной толщины разная «телескопичность»).
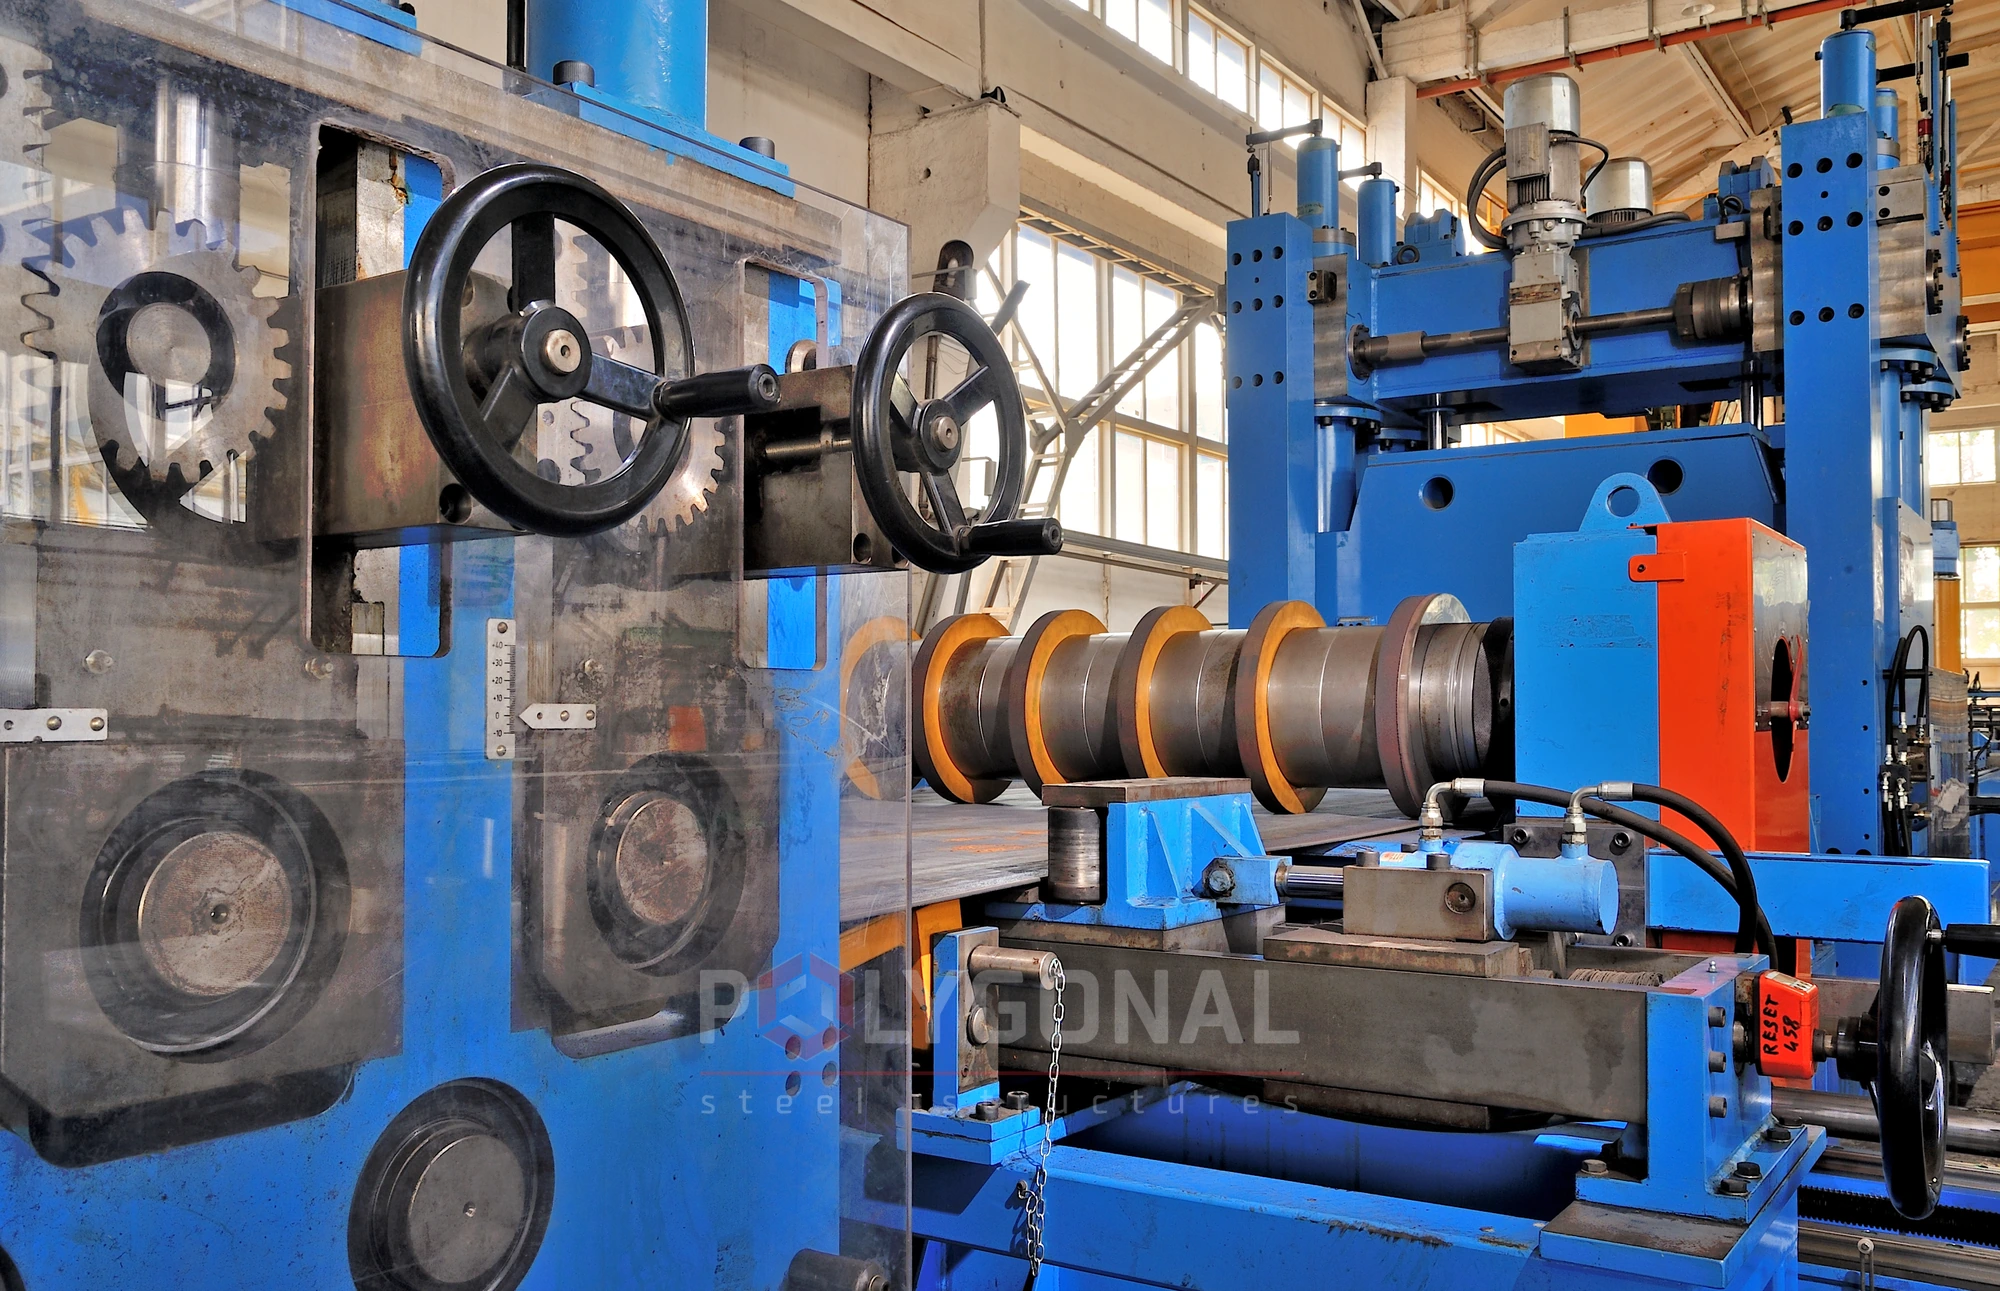
Кромкообрезные диски срезают края, обрезь уходит в моталку для лома. Правильная машина выравнивает ленту, гидравлическая гильотина режет её на трапеции. Угол реза задаётся электроприводом по шкале, поэтому листы можно получать с любой конусностью. За гильотиной роликовый конвейер с пятью центрирующими устройствами подаёт лист к следующему станку.
Линии производства опор
Линия продольной резки рулонов
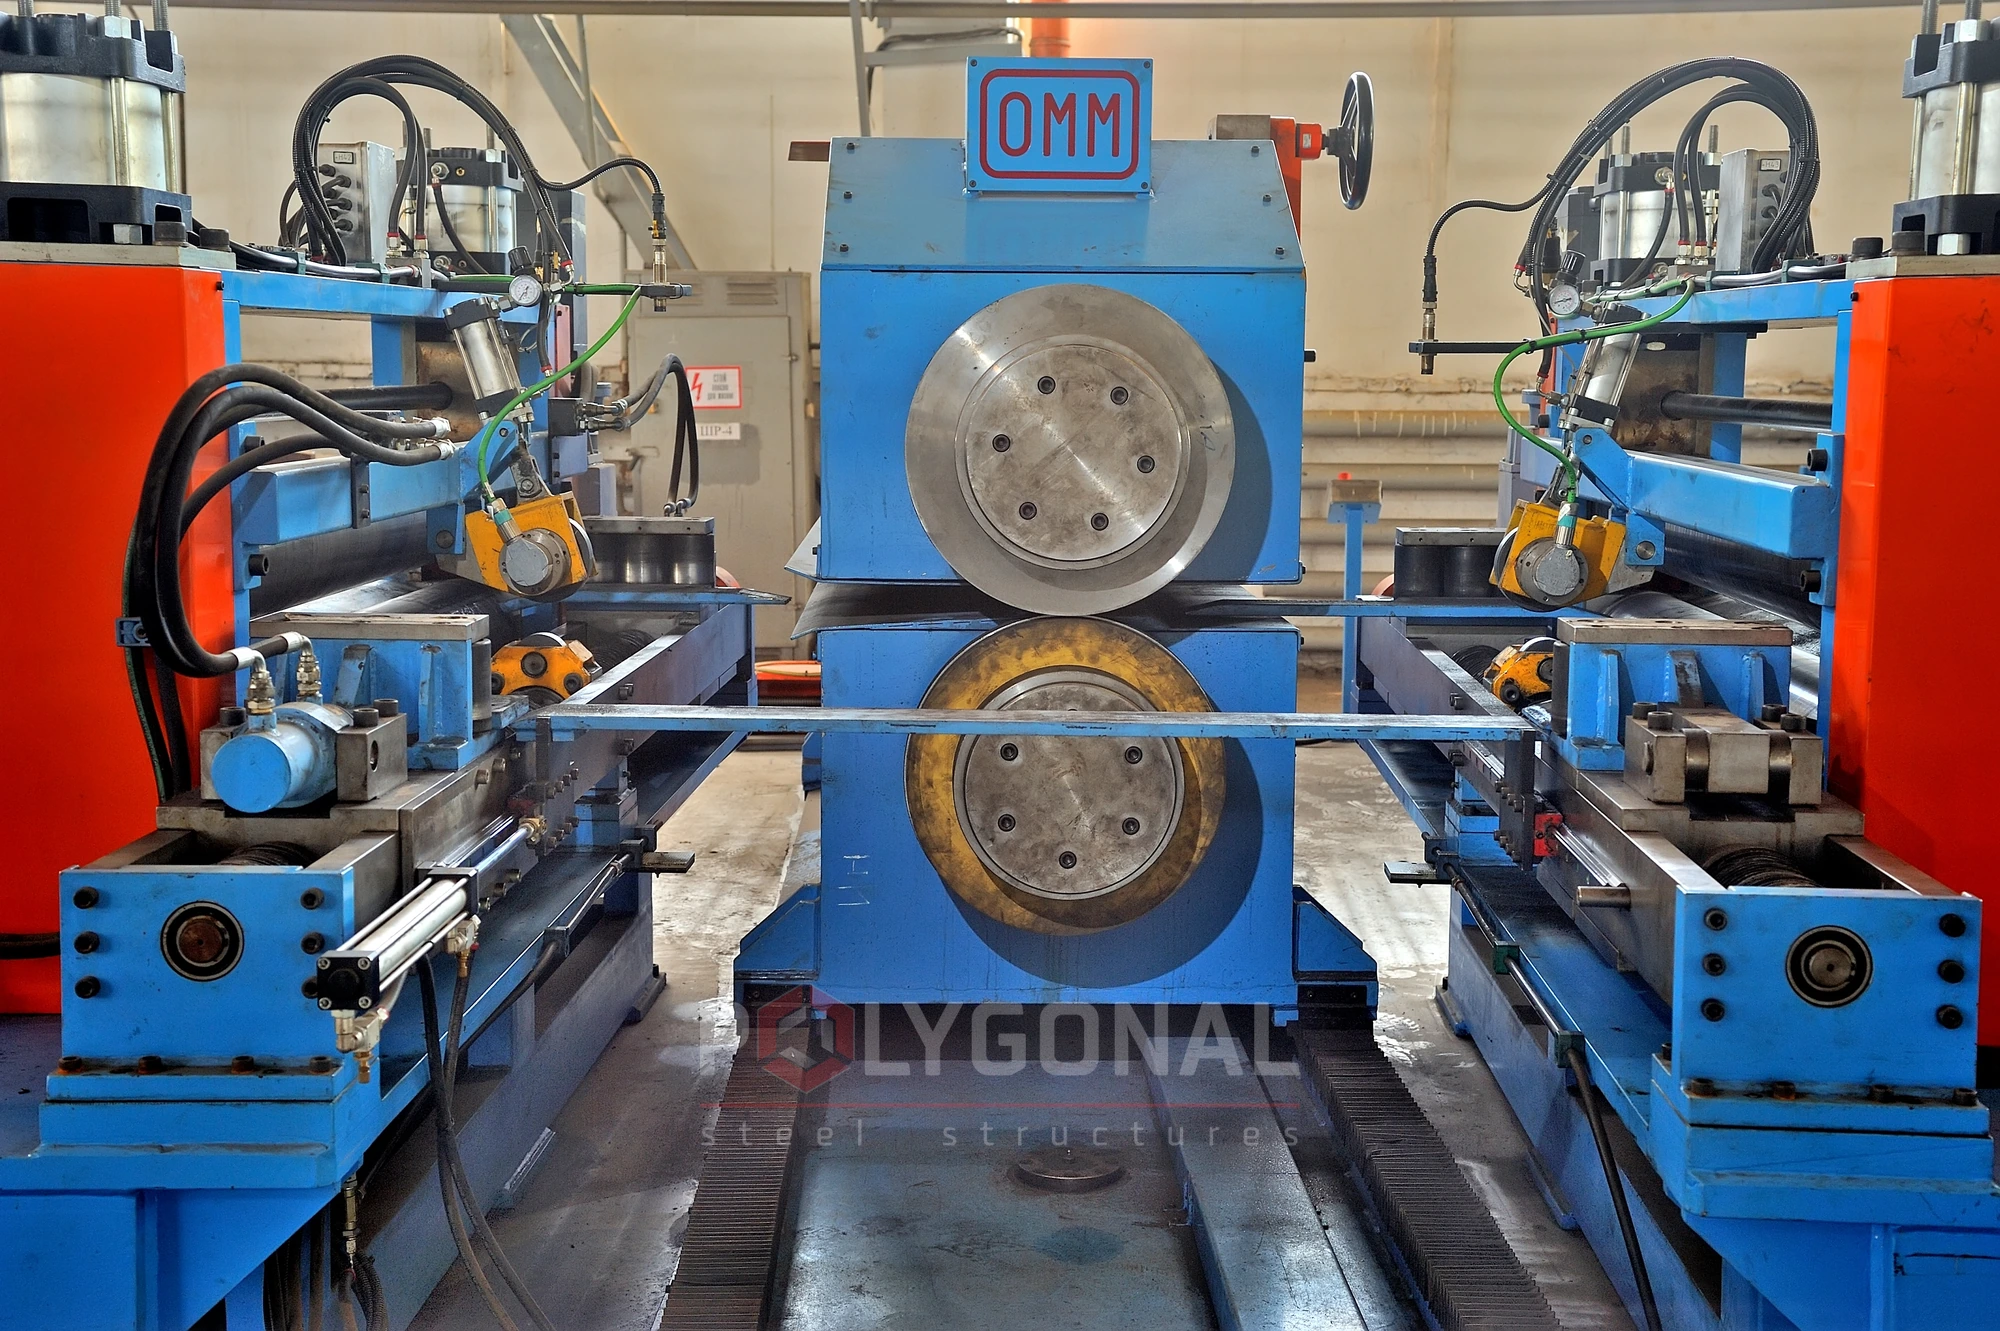
ПОЛИГОНАЛЬ предлагает автоматическую линию продольной резки рулонного металла с простым интерфейсом. Рулон загружают на моталку-разматыватель, два гидравлических устройства центрируют ленту, и дисковые ножницы режут её вдоль. Под нужную ширину рулонов режущий узел настраивают набором проставок, а заодно он срезает кромки ленты (около 10 мм). Дальше устройство центрирования следит, чтобы рулоны наматывались на шпиндель точно. Рулонная сталь идёт дальше в обработку, поэтому лист должен быть ровным, а рез чистым.
Параметры: лента толщиной от 1,5 до 4 мм; наружный диаметр рулона до 2000 мм, масса до 30 000 кг; рабочая скорость 100 м/мин. Линию обслуживает один оператор. Есть система мониторинга в реальном времени и телесервис через интернет или GSM.
Система автоматического позиционирования и разметки заготовок
Гибочный пресс с автоматическим позиционированием и разметкой принимает нарезанные трапеции, а отдаёт конические и пирамидальные заготовки, согнутые вдоль. Обслуживает его один оператор. Лист: ширина 2000–2500 мм, длина 4000–16000 мм, толщина 3,0–12,0 мм, масса до 2400 кг (более тяжёлые листы переносят мостовым краном завода). Сталь горячекатаная, без оксидов и масла, предел текучести 350 Н/мм², предел прочности 500 Н/мм². Давление в гидравлике 150 бар, в пневматике 6 бар.
Линия полностью автоматическая. Оператор лишь кладёт пакет трапеций погрузчиком или краном на накопительный стол с цепным конвейером и вводит исходные данные: толщину листа, длину трапеции, размеры большего и меньшего оснований, количество гибов.
Дальше трапеции между зонами накопления, разметки и позиционирования переносит пневматическая траверса с вакуумными присосками на мостовом кране. Присоски держат лист даже при отключении электроэнергии и могут вращаться в зависимости от формы трапеции.
В зоне разметки центрирующие устройства выравнивают лист, а размечающие считывают его размер с обеих сторон. В зависимости от заданного количества гибов они наносят штрихи кернером с помощью сжатого воздуха. Перед каждой гибкой камеры считывают эти штрихи и точно ставят лист, поэтому гиб идёт по заранее нанесённой разметке.
Чек-лист выбора линии раскроя
Сверьте с вашими изделиями три параметра:
- толщина: раскрой работает с лентой 3–8 мм, разметка — с листом 3,0–12,0 мм; для более толстых стенок состав звеньев уточняют отдельно;
- ширина: трапеция не шире ленты (до 2 100 мм); максимальная ширина листа для разметки и пресса — 2 000–2 500 мм, и она зависит от зева: до 2 000 мм нужен зев 1 250 мм, для листов до 2 500 мм зев увеличивают, поэтому трапецию шире 2 000 мм сверьте с зевом пресса;
- масса: рулон на линии продольной резки — до 30 000 кг, лист на разметке — до 2 400 кг, более тяжёлые листы перемещает мостовой кран вашего цеха.
Типичные ошибки
- ориентируются только на «одну трапецию в минуту», хотя темп потока задаёт самое медленное звено;
- не оставляют места под рулоны, пакеты трапеций и моталку для лома.
Состав всей линии разобран в статье о запуске производства.
Обновлено:
Частые вопросы о линии раскроя и позиционирования
Какая производительность у линии раскроя трапеций?
Одна трапеция в минуту. Лента толщиной от 3 до 8 мм, шириной до 2100 мм.
Сколько человек нужно для работы на линии раскроя?
Двое: один управляет линией, второй загружает рулоны и разгружает пакеты трапеций.
Как лист размечается перед гибкой?
Штрихами, которые наносят кернером с помощью сжатого воздуха. Размечающие устройства считывают размер листа с обеих сторон, а камеры потом считывают штрихи и точно ставят лист под каждую гибку.
Какова максимальная кривизна кромки заготовки после раскроя?
По паспортным данным предлагаемой линии раскроя максимальная кривизна кромки заготовки G = L/3000, где L — длина заготовки в мм. Для примера: для заготовки длиной 6 000 мм — 2 мм, для 12 000 мм — 4 мм.
Когда нужна отдельная линия продольной резки?
Когда вы сами нарезаете широкие рулоны на ленты нужной ширины. Линия работает с лентой толщиной 1,5–4 мм, поэтому для ленты толще 4 мм (линия раскроя работает до 8 мм) по паспортным параметрам она не подходит. Если металл поступает нужной ширины, отдельная линия не нужна.
Продукция по теме: Линии производства многогранных опор · Прессы
Ещё по теме: Линии сварки многогранных опор · Линия бесшовных опор и роботизированный комплекс · Как запустить производство многогранных опор: оборудование, цех, персонал
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.