
Главная / Оборудование и инжиниринг / Линии производства многогранных опор / Линии сварки многогранных опор
Линии производства многогранных опор
Линии сварки многогранных опор
Сварочное оборудование для линий производства многогранных опор: что оно сваривает, до каких диаметров и толщин работает и как устроена накопительная конвейерная система.
Содержание
Накопительная конвейерная система
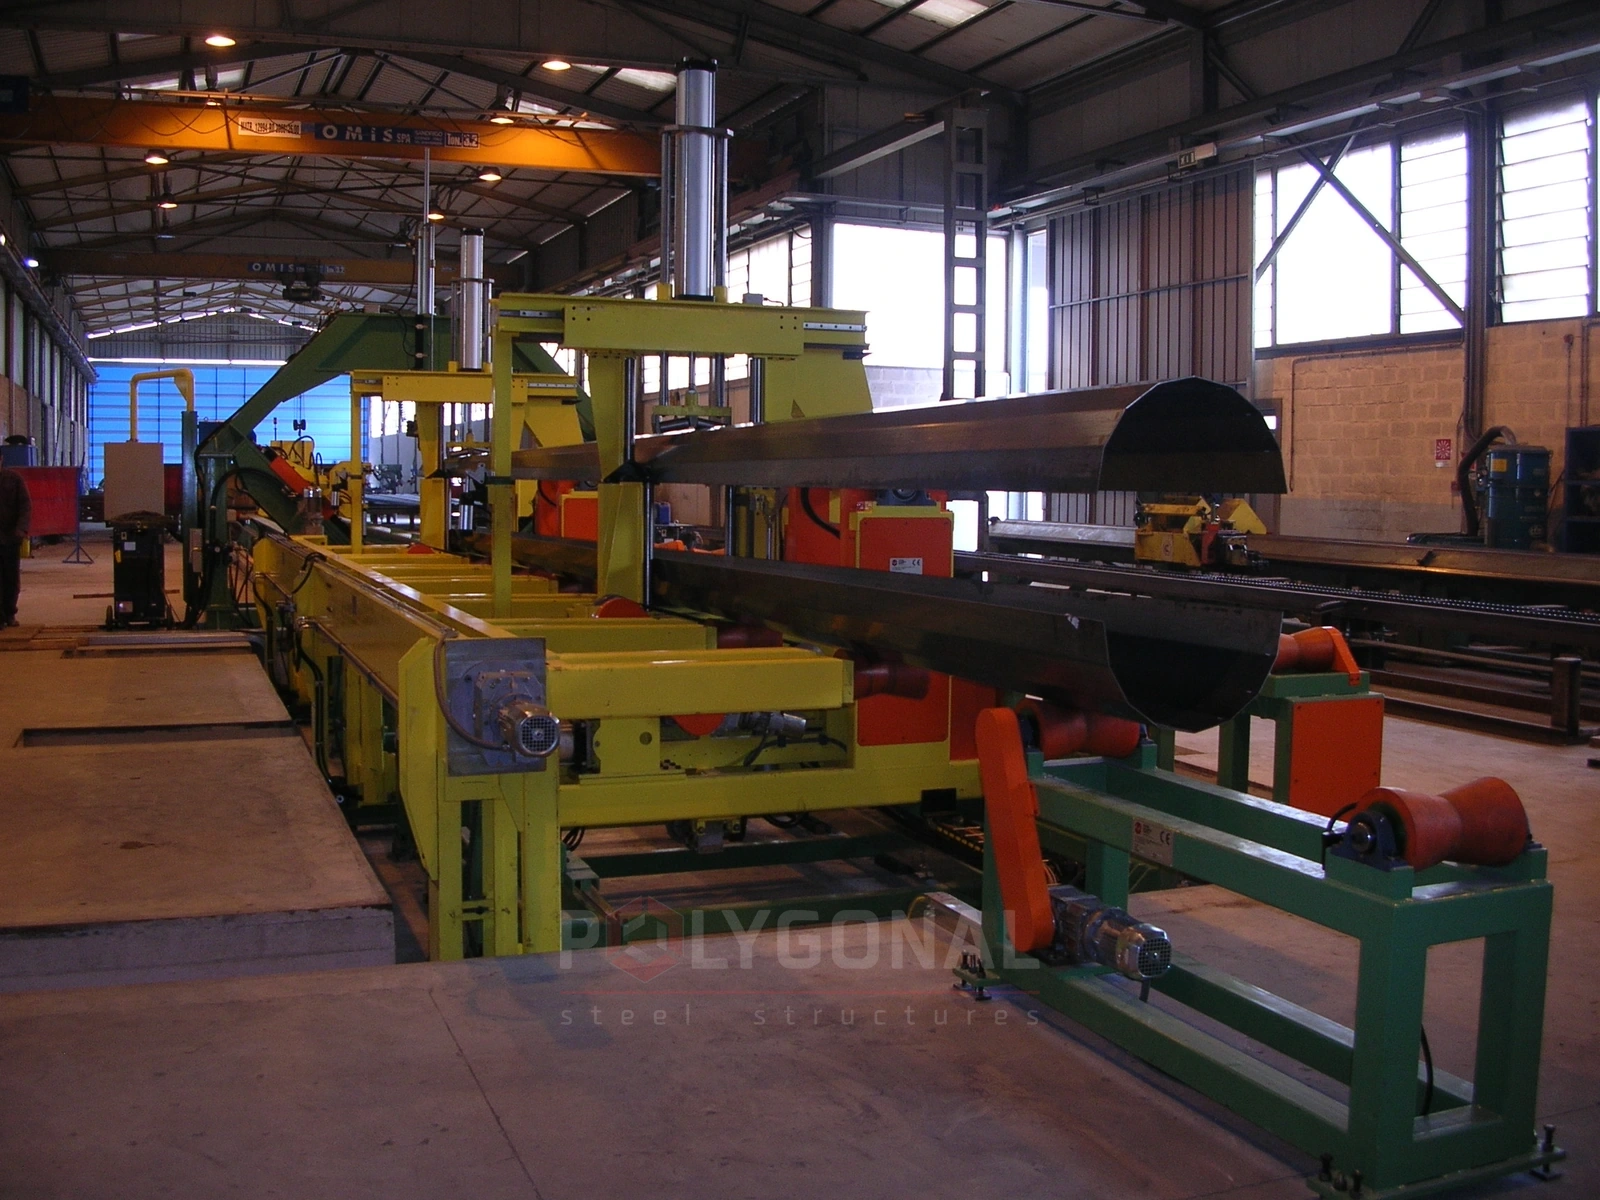
Накопительная конвейерная система автоматически подаёт согнутую заготовку от гибочного пресса к сварочным машинам и создаёт между ними запас. Если пресс остановлен, сварочная машина продолжает работать без снижения производительности.
После пресса съёмник переносит заготовку на приводные ролики подвижного рольганга, а рольганг разгружает её в разных позициях в зависимости от диаметра. Односварная опора до Ø650 мм (одна заготовка) уходит на цепной конвейер; половины заготовки для опор до Ø1250 мм попадают в две позиции сборки сварочной линии; заготовки для опор свыше Ø1250 мм выходят на рольганг из девяти роликов.
В запасе может быть от 5 до 23 опор. С цепного накопительного конвейера опору берёт специальное устройство и само загружает на сварочную машину, отдельный оператор для этого не нужен.
Линия сварки опор до Ø650 мм
От гибочного пресса к сварочной линии многогранные опоры идут автоматически. Параметры линии: длина заготовки 4000–16000 мм; минимальный верхний диаметр 60 мм (зависит от толщины); максимальный нижний диаметр 650 мм; толщина от 3 до 10 мм; сечение круглое или многоугольное; конусность 7–14 %; питание 380 В, 50 Гц, три фазы; сварка MIG-MAG или SAW.
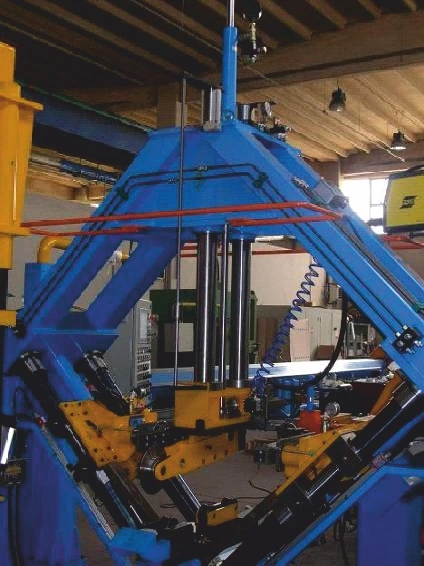
Захват подъёмника ставит опору на направляющее устройство гранями вертикально, так что трубу вручную поворачивать не нужно. Устройство зажимает опору клещами, при необходимости корректирует её положение и ведёт под сварочную машину. У машины вертикальный и два наклонных цилиндра, толкатель расположен горизонтально. Верхний и боковые толкатели работают по положению и давлению, в зависимости от сопротивления изделия, чтобы сохранить точную геометрию и не допустить деформаций.
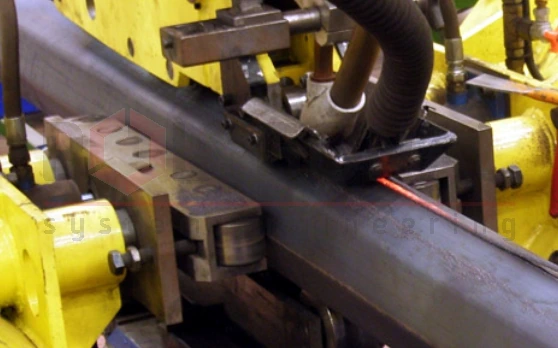
Автоматическое «выравнивание трубы» при сварке выполняет система высокочастотного индукционного нагрева, без открытого огня. Сваривать можно с верхней части опоры или с основания. Машина сваривает конические и пирамидальные опоры непрерывным швом, с нужным проплавлением и даже с полным проваром; постоянная скорость подачи даёт однородный шов.
Автоматическая машина сваривает опоры диаметром не более 650 мм. Трубы большего диаметра делают из двух заготовок и сваривают на другой машине: это определяется размерами рулонов на рынке и раскроем листа.
Линии производства опор
Сварочная машина для опор до Ø1250 мм
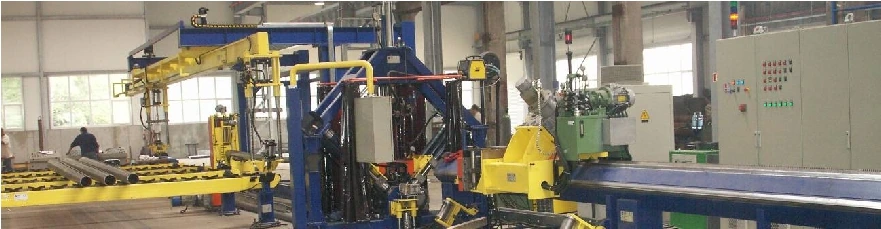
По конвейерам и накопительным столам опоры автоматически идут от гибочного пресса к сварочной машине. Характеристики машины: обслуживают 2 оператора для опор из двух оболочек и 1 оператор для односварных; длина опоры 4000–16000 мм; толщина листа 3–8 мм; минимальный диаметр 90 мм (односварной столб) или 190 мм (двухшовный); максимальный 1250 мм; сечение многогранное или круглое; конусность до 25 %; сварка MIG-MAG; питание 380 В, 50 Гц; рабочее давление гидравлики 150 бар, пневматики 8 бар.
Многогранную опору ЛЭП или башни связи толщиной до 8 мм включительно машина сваривает сразу двумя швами, левым и правым, за один проход. При толщине от 10 до 12 мм она собирает две оболочки и сваривает только корень (третье сцепное устройство здесь обязательно). Полный провар даёт второй проход со швом в вертикальном положении, его выполняют отдельно, вне этой линии.
Две заготовки собираются автоматически примерно за 30 секунд. Сварка горизонтальная, оба шва выполняются одновременно, поэтому переворачивать опору не нужно. Машина сваривает трубу независимо от диаметра, с верхней части или с основания, а также принимает заготовки с минимальным верхним диаметром 150 мм и односварные опоры.
Линии производства опор
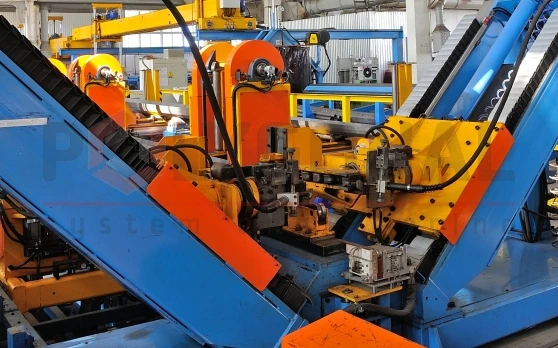
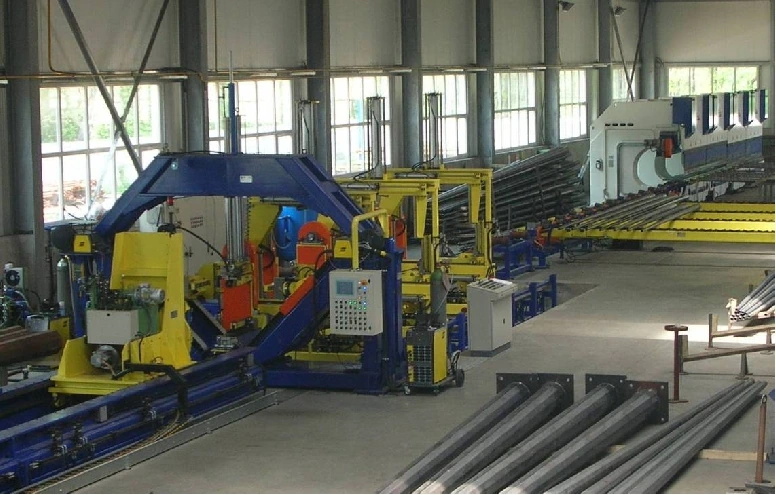
Линия сварки опор до Ø2900 мм из трёх и четырёх заготовок
Предлагаем линию для многогранных опор из трёх и четырёх заготовок: автоматическая сборка и сварка с полным проваром. Она рассчитана на конические и многогранные опоры, в первую очередь для линий электропередачи и башен связи. Диаметр до 2900 мм, сваривать можно и с верха опоры, и снизу. Линия состоит из группы четырёх сварочных машин; на каждой из них сборка и сварка идут последовательно.
Опоры диаметром от 1000 до 2900 мм и толщиной 12–30 мм делают из нескольких заготовок: этого требуют толщина, масса и размеры листов, которые есть на рынке. Разбивка на 4 заготовки удобна и для перевозки, и для раскроя листа. Система сборки обходится без мостового крана и специального инструмента, поэтому операции идут быстрее и безопаснее.
Параметры: диаметр опоры от 1200 до 2900 мм; длина 6,5–12,5 м; толщина листа до 32 мм; конусность любая; сборка и стыковка заготовок автоматические, без участия человека; допуск стыковки около ±0,3 мм; сварка «верх-низ», с верхней части опоры или с основания; MIG/MAG/SAW для больших толщин. Боковое давление переменное и зависит от сопротивления изделия (диаметр и толщина): машина рассчитывает действующую силу и меняет её, чтобы стык выполнялся без деформации формы.
Линией управляет один оператор: задаёт длину опоры, верхний и нижний диаметр, толщину и следит за процессом.
Обновлено:
Частые вопросы о линиях сварки многогранных опор
Сколько опор вмещает накопительная система?
От 5 до 23, в зависимости от диаметра. Пока есть запас, сварочная машина работает без потери производительности, даже когда пресс остановлен.
Почему опору свыше Ø1250 мм сваривают из нескольких заготовок?
Из-за толщины, массы и размеров листа, которые есть на рынке. Для Ø1200–2900 мм удобно делить опору на 4 заготовки: и перевозить, и раскраивать так проще.
Можно ли сварить оба шва за один проход на опорах до Ø1250 мм?
Да, при толщине до 8 мм включительно: левый и правый швы свариваются одновременно. При 10–12 мм машина сначала сваривает только корень, а полный провар даёт второй проход.
Продукция по теме: Линии производства многогранных опор · Прессы
Ещё по теме: Линия раскроя трапеций и позиционирования заготовок · Линия бесшовных опор и роботизированный комплекс · Как запустить производство многогранных опор: оборудование, цех, персонал
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.