
Головна / Обладнання та інжиніринг / Лінії виробництва багатогранних опор / Лінія розкрою трапецій і позиціонування заготовок
Лінії виробництва багатогранних опор
Лінія розкрою трапецій і позиціонування заготовок
Як готують заготовки для багатогранних опор: розкрій рулонної сталі на трапеції, поздовжнє різання рулонів і автоматичне позиціонування й розмітка перед згинанням.
Зміст
Лінія розкрою трапецій
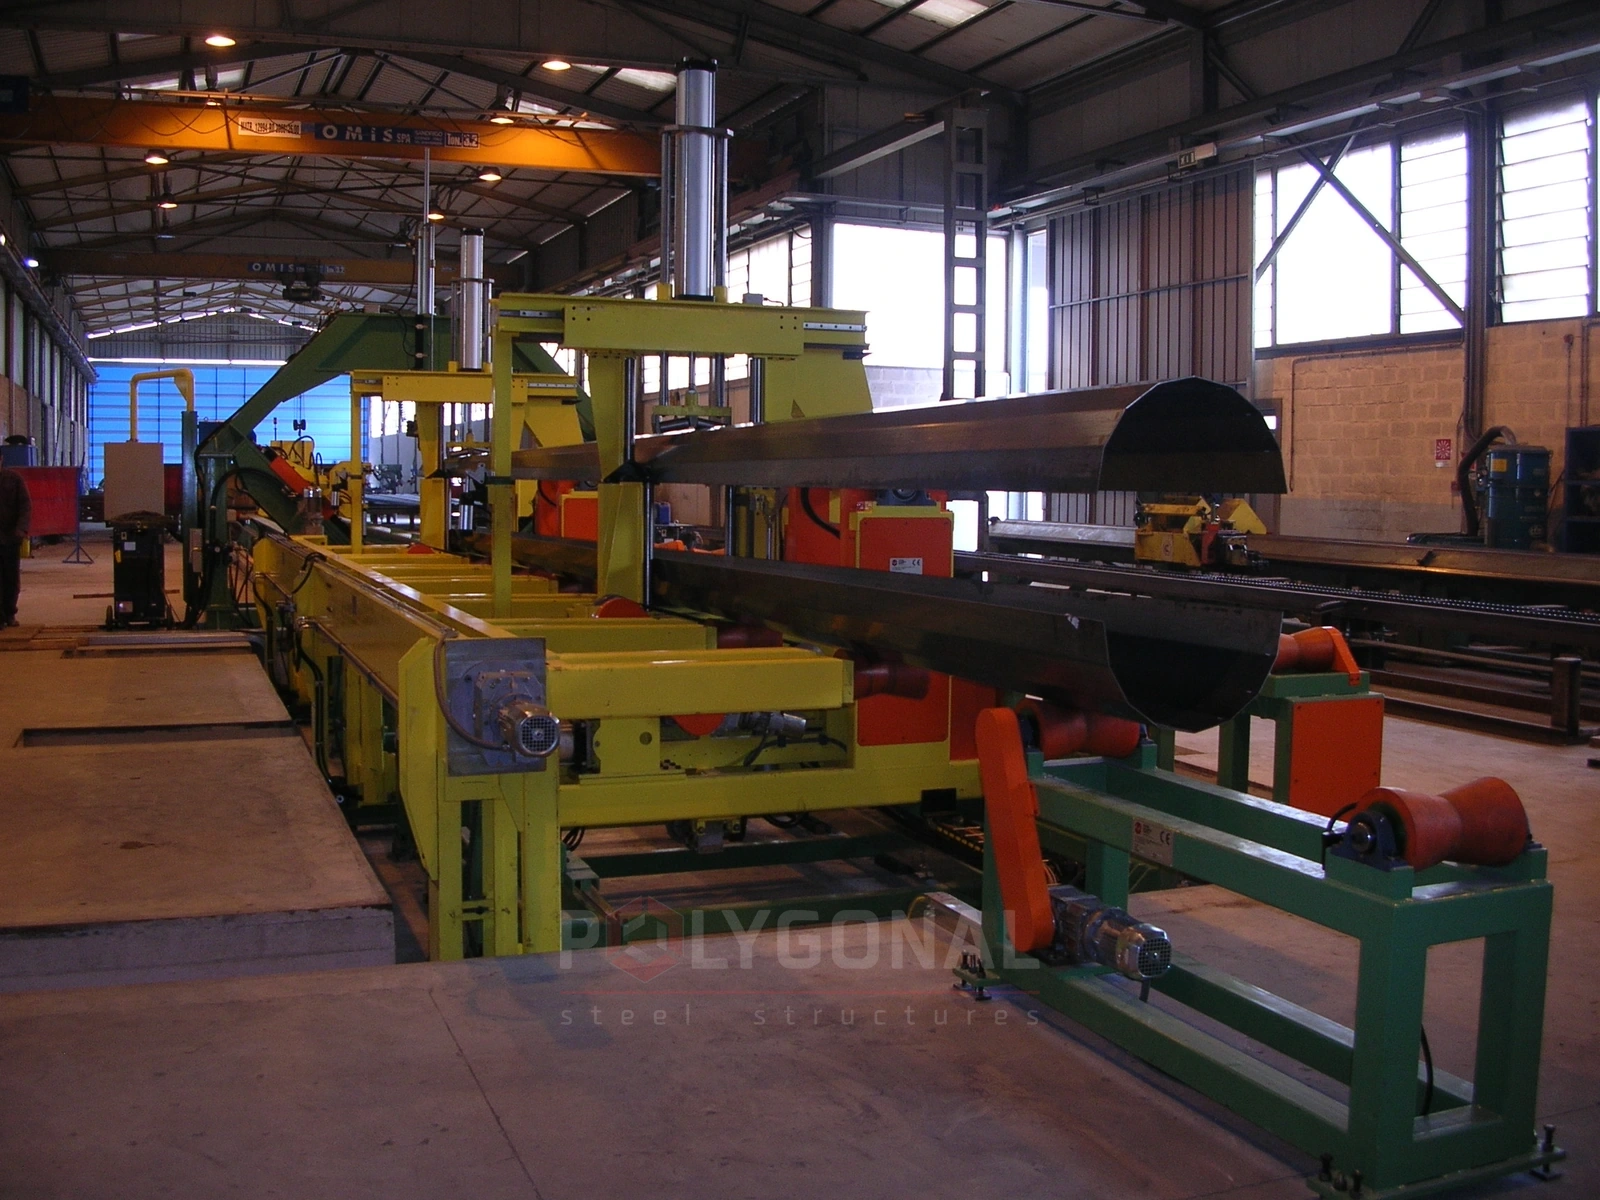
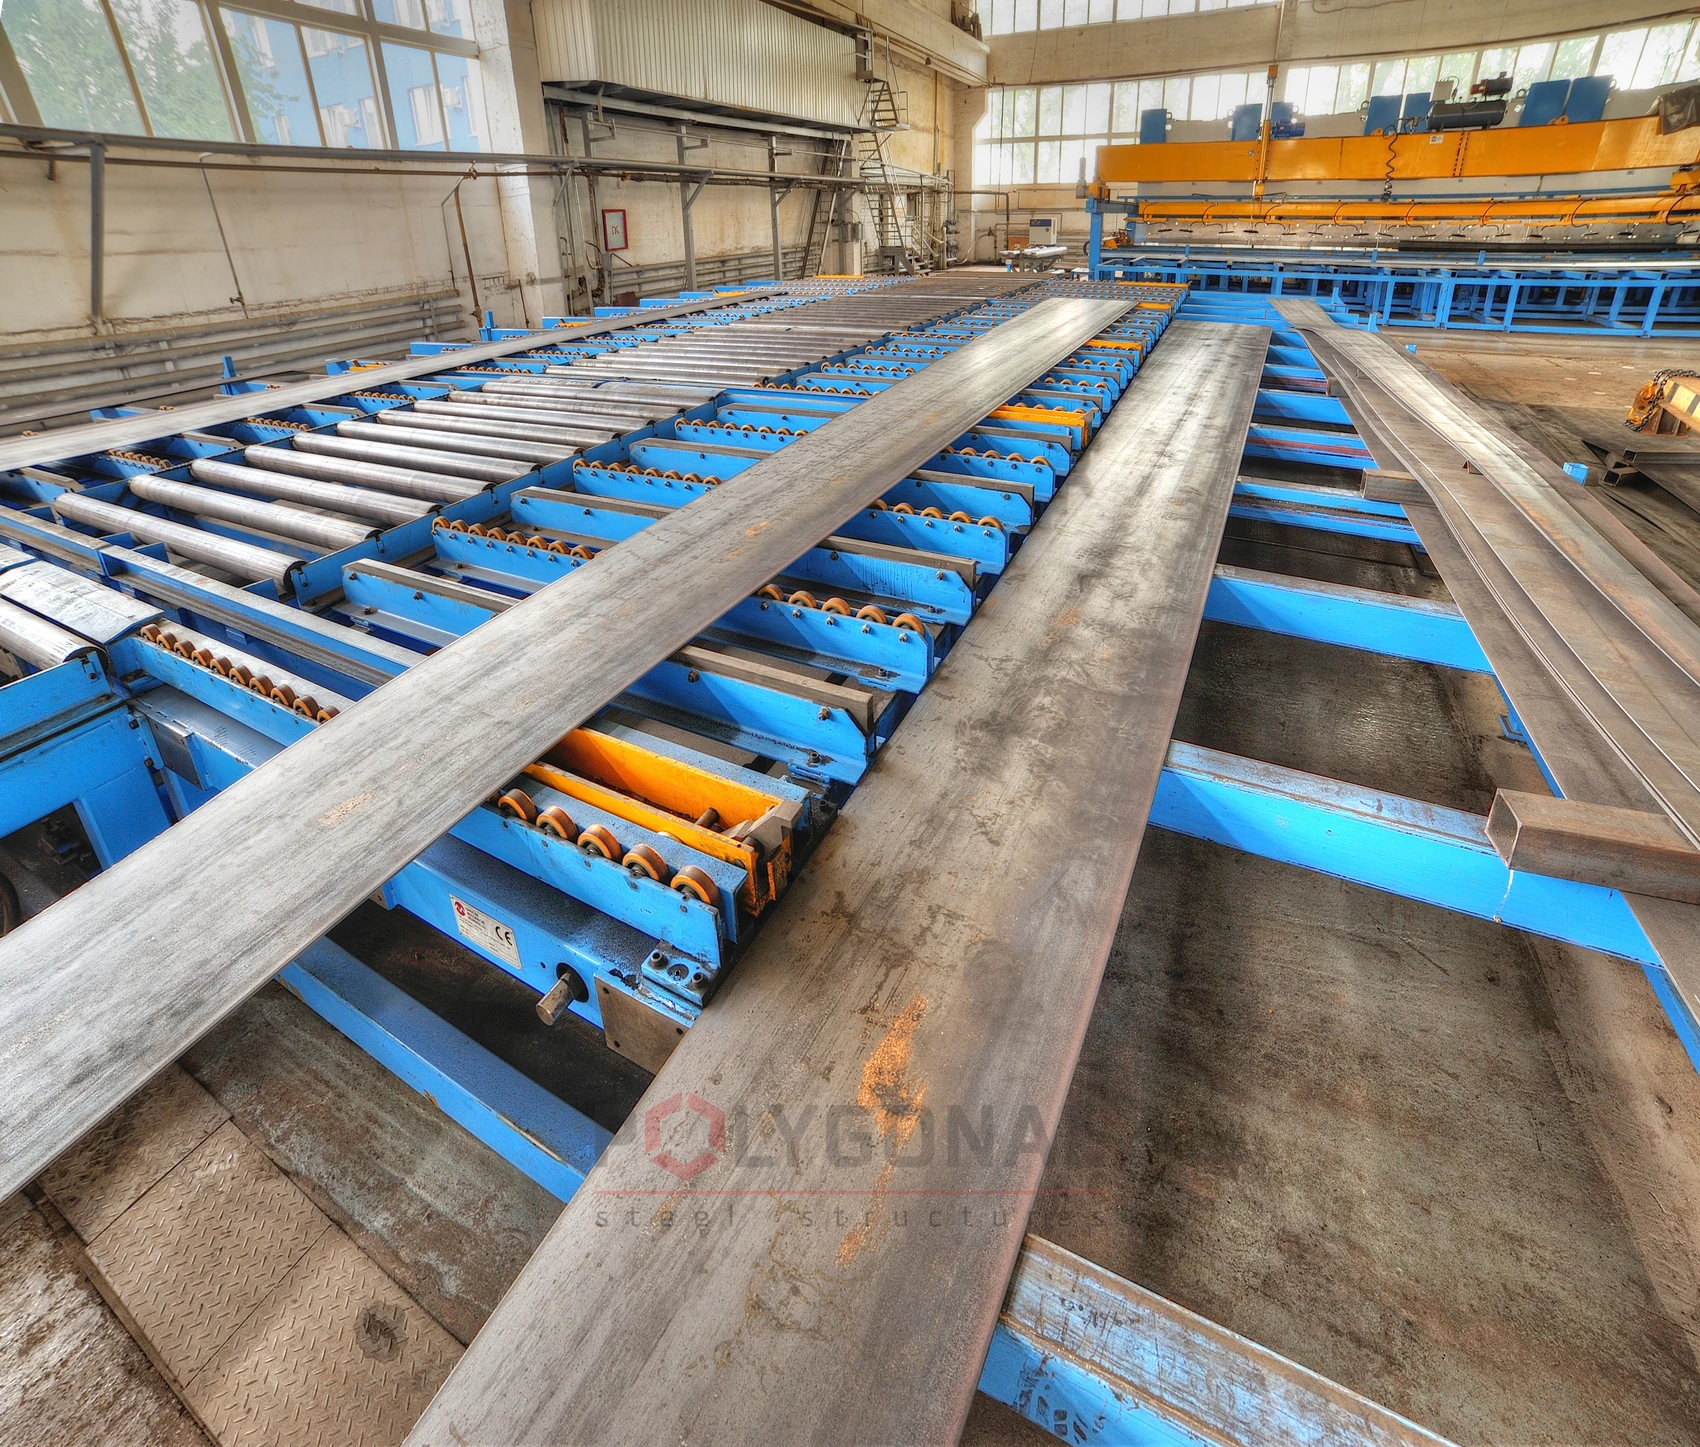
Лінія розкроює рулонну сталь на плоскі листи-трапеції. Їх потім згинають на гідравлічному пресі під час виготовлення опор освітлення. На вході — рулони різної ширини й товщини, на виході — вирівняні трапеції.
Параметри лінії:
- стрічка завтовшки від 3 до 8 мм, завширшки до 2100 мм;
- довжина листа — 4000–16000 мм;
- продуктивність: 1 трапеція за хвилину;
- сталь гарячекатана, границя плинності 350 Н/мм², найбільша межа міцності 500 Н/мм²;
- живлення 380 В, 50 Гц, три фази;
- допуски різання: за довжиною Lmax ±3 мм, за основами Bmax і bmin ±1 мм; максимальна кривизна кромки заготовки G = L/3000;
- обслуговують лінію двоє: оператор керування й оператор, який завантажує рулони та розвантажує пакети трапецій.
Рулон ставлять на завантажувальний опорний візок, а той подає його на розмотувач. Притискний ролик не дає рулону розкритися самому, клиноподібний стіл підходить під стрічку й веде її до першої пари приводних валків випрямляча. Поруч із протяжними роликами стоїть фотоелектричний пристрій центрування: він зчитує положення кромок і пересуває розмотувач по двох напрямних, щоб вісь стрічки збігалася з віссю лінії (у рулонів різної товщини різна «телескопічність»).
Кромкообрізні диски зрізають краї, обрізь іде до моталки для лому. Правильна машина випрямляє стрічку, гідравлічна гільйотина ріже її на трапеції. Кут різання задають електроприводом за шкалою, тож листи можна отримувати з будь-якою конусністю. За гільйотиною роликовий конвеєр із п’ятьма центрувальними пристроями подає лист до наступного верстата.
Лінії виробництва опор
Лінія поздовжнього різання рулонів
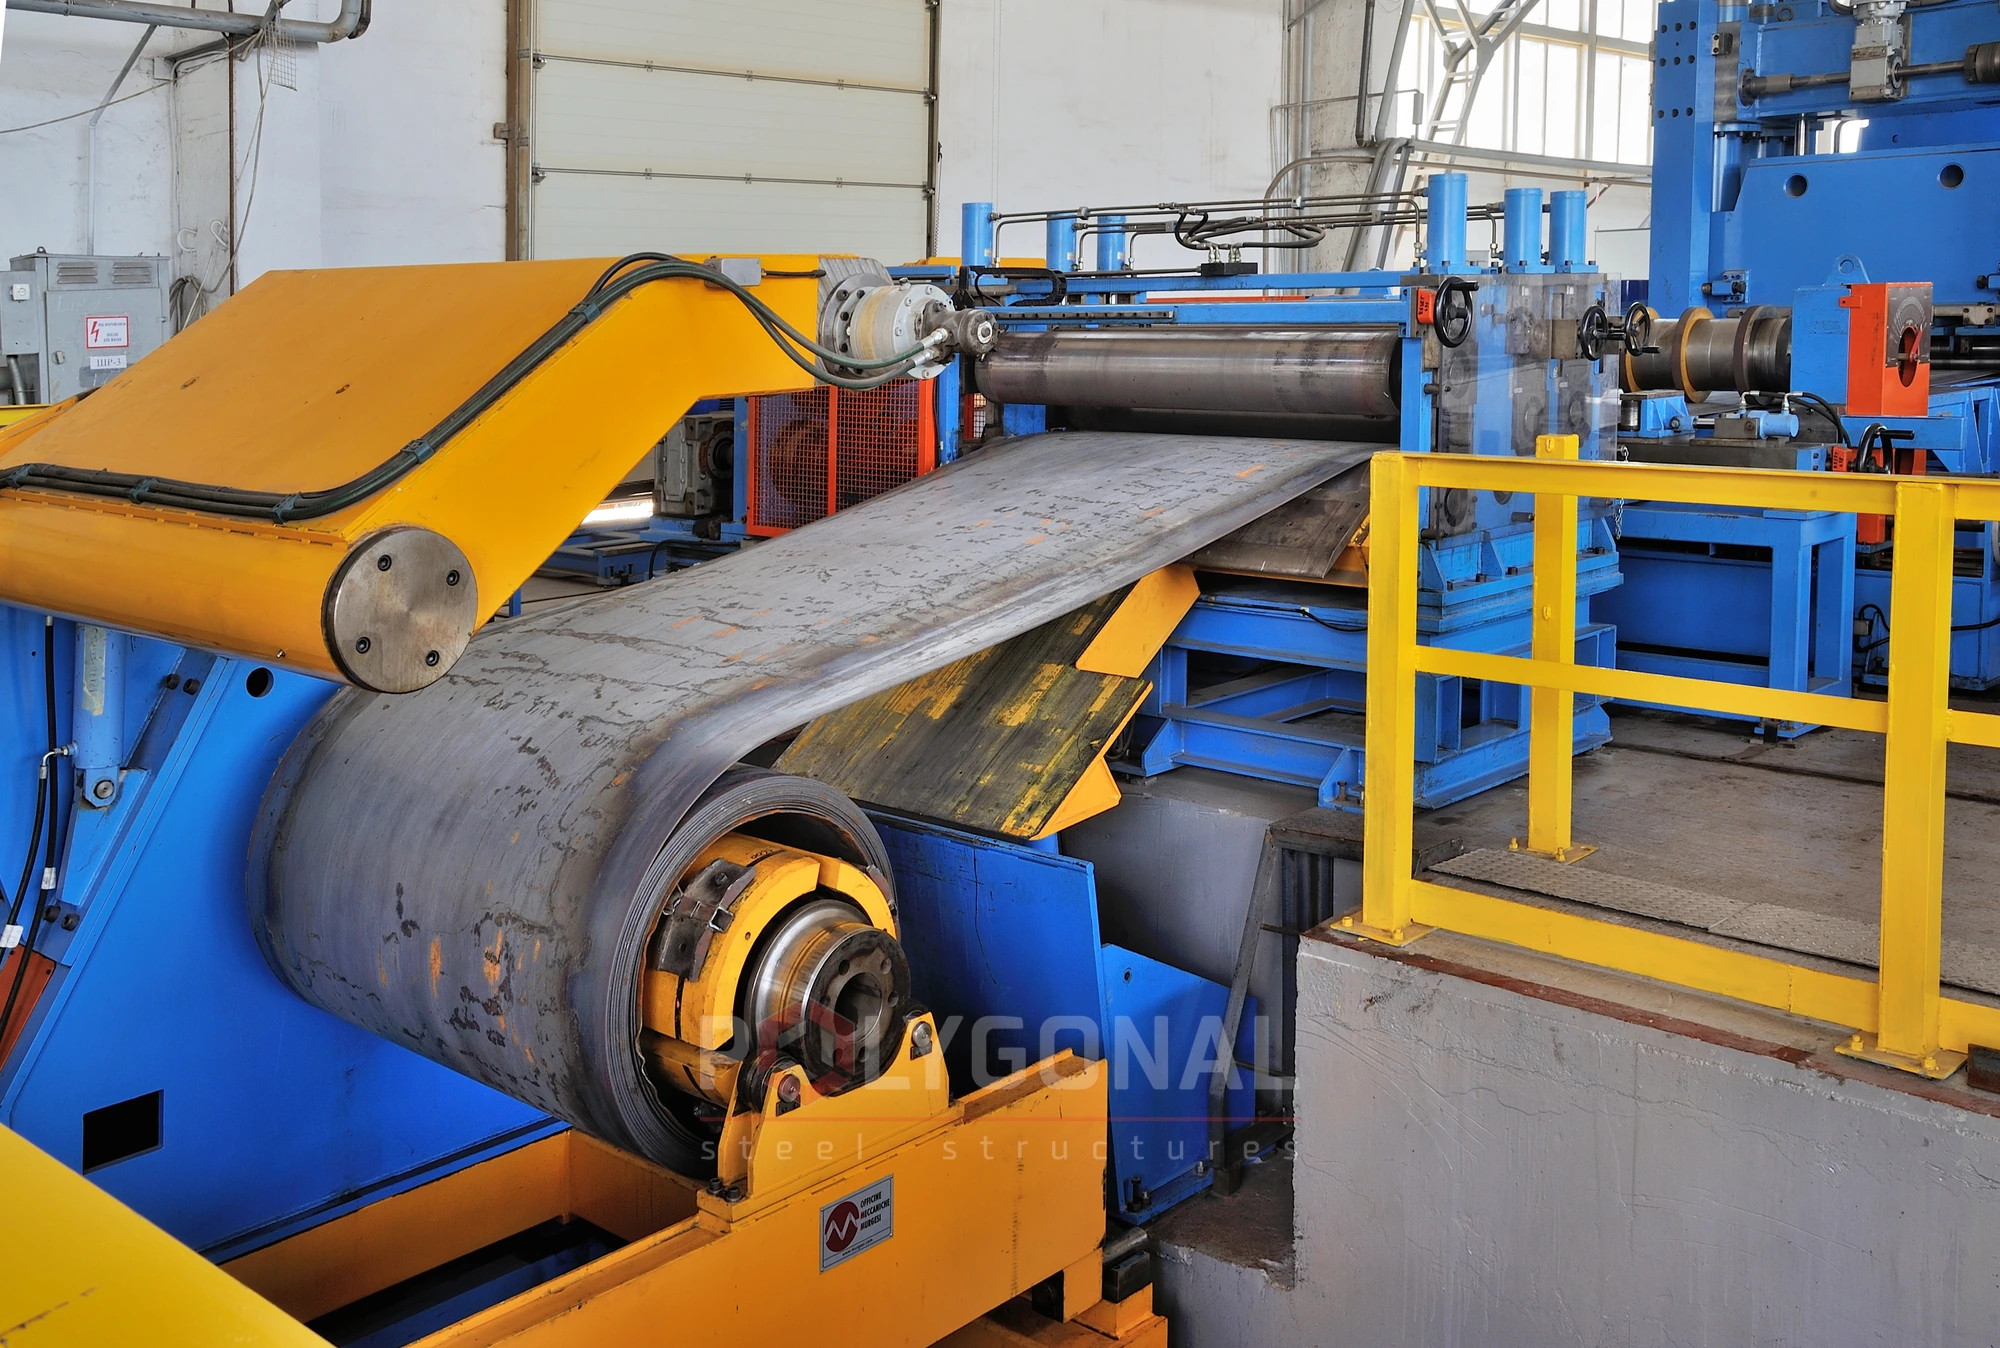
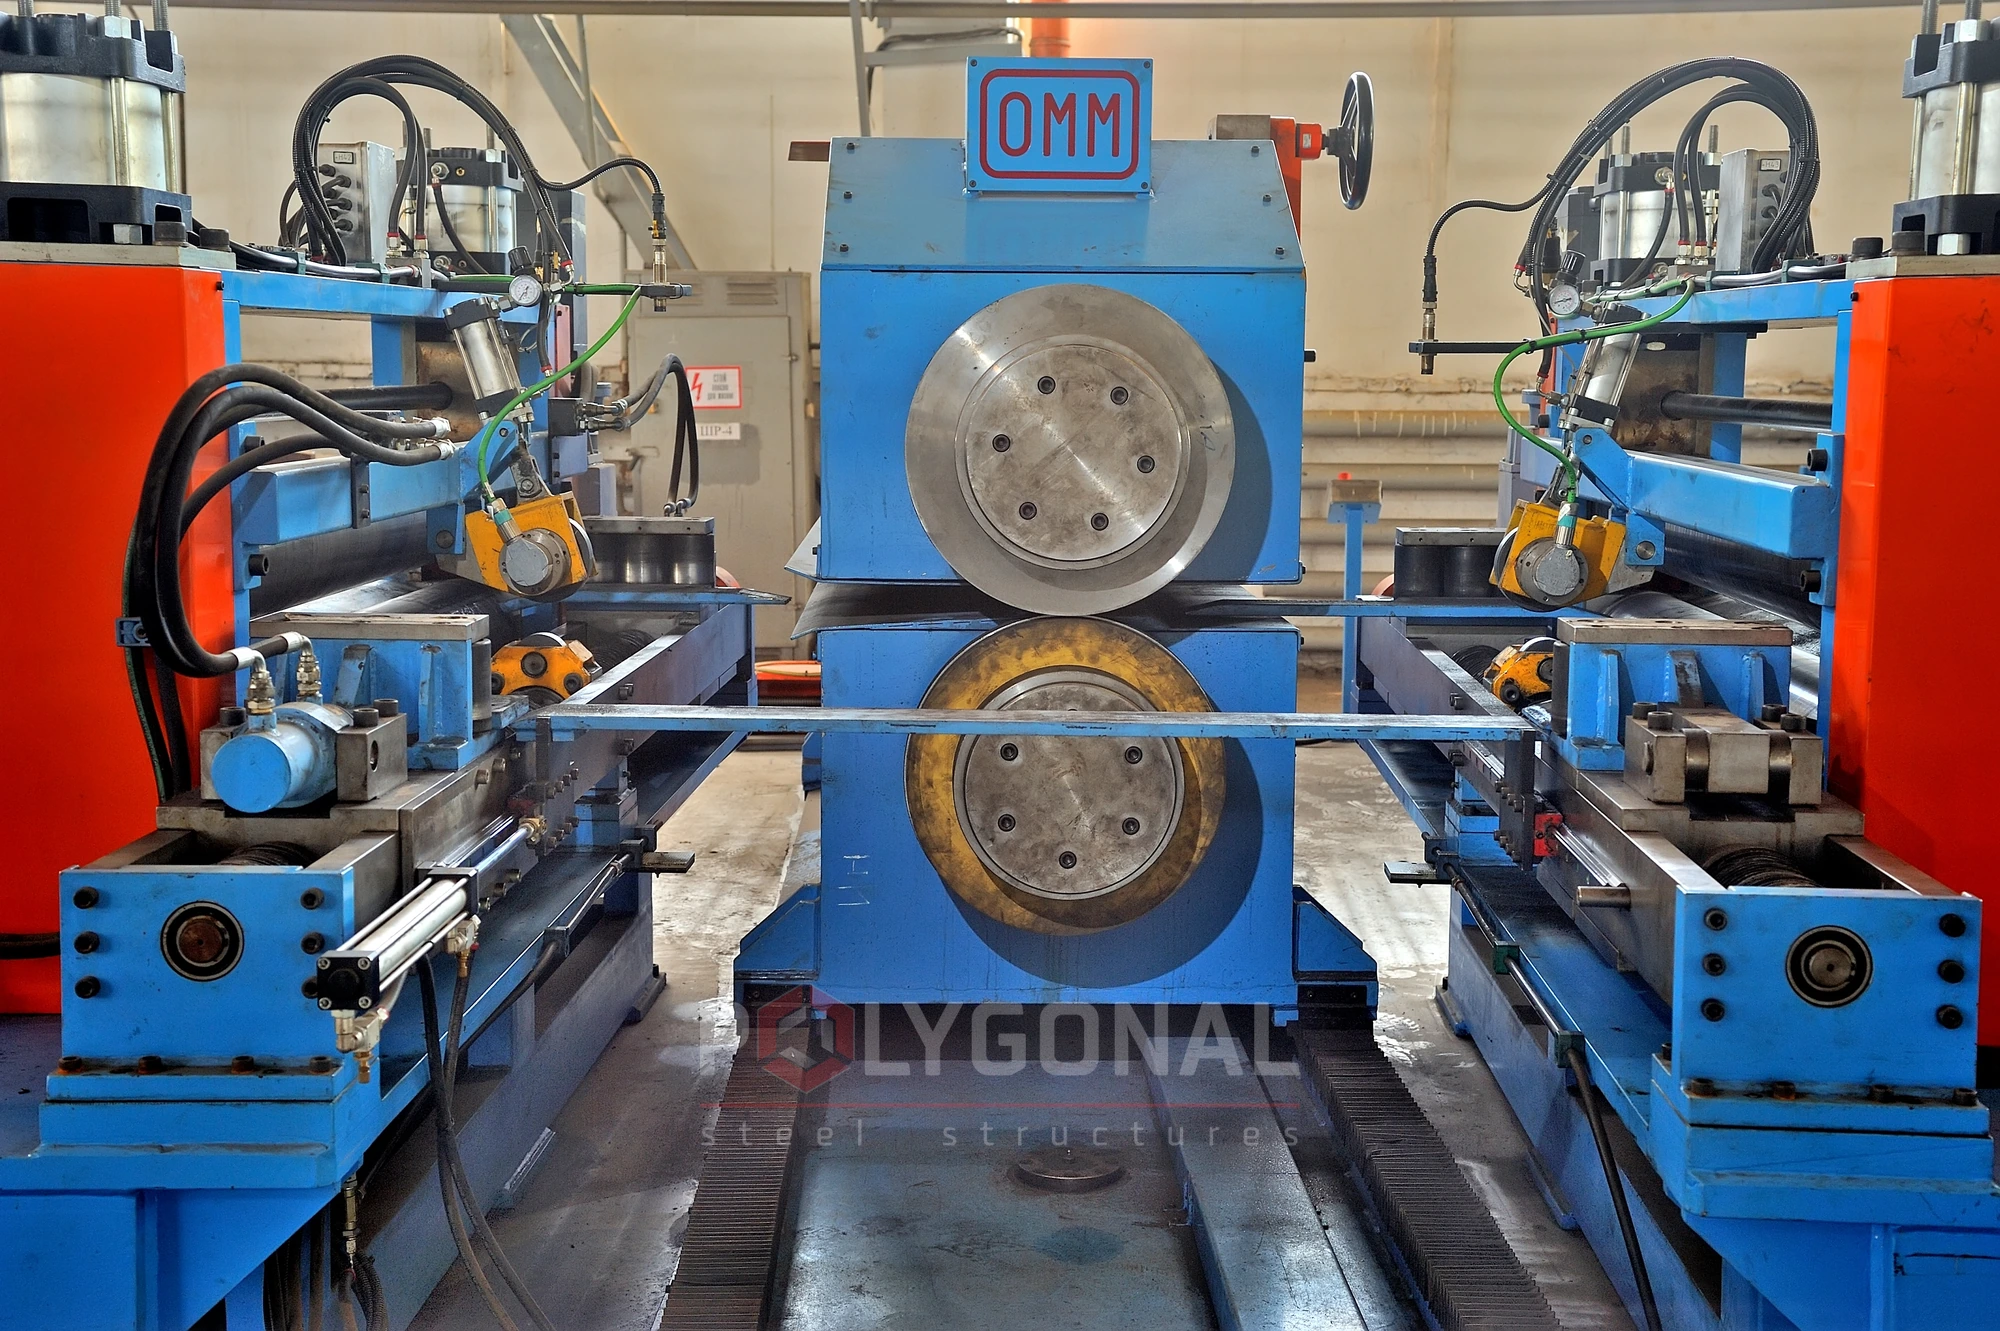
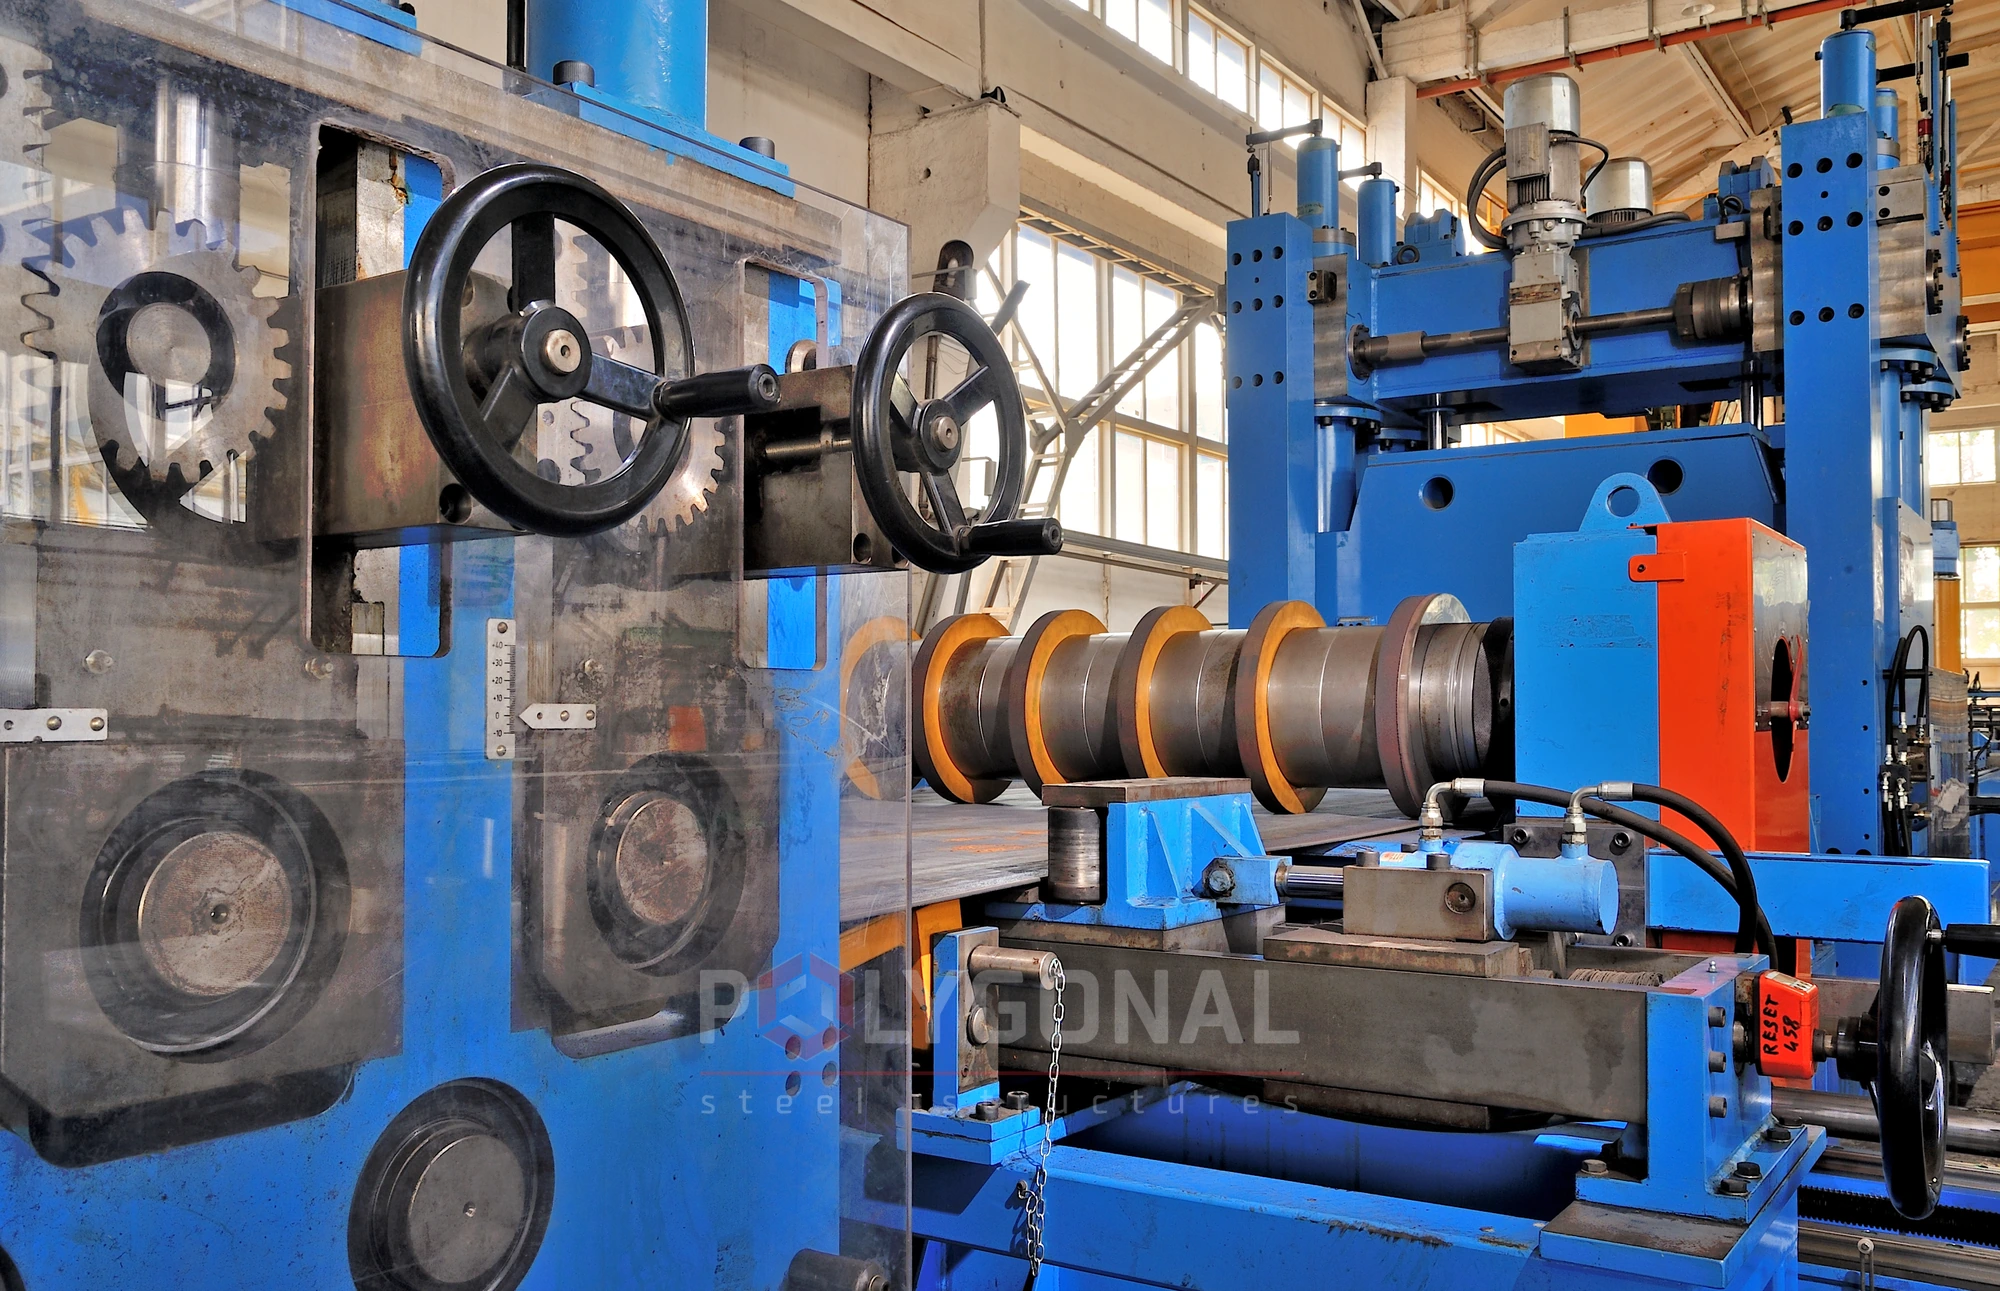
ПОЛІГОНАЛЬ пропонує автоматичну лінію поздовжнього різання рулонного металу з простим інтерфейсом. Рулон завантажують на моталку-розмотувач, два гідравлічні пристрої центрують стрічку, і дискові ножиці розрізають її вздовж. Під потрібну ширину рулонів різальний вузол налаштовують набором проставок, а попутно він зрізає краї стрічки (близько 10 мм). Далі пристрій центрування стежить, щоб рулони намотувалися на шпиндель точно. Рулонна сталь іде далі в обробку, тому лист має бути рівним, а рез чистим.
Параметри: стрічка завтовшки від 1,5 до 4 мм; зовнішній діаметр рулону до 2000 мм, маса до 30 000 кг; робоча швидкість 100 м/хв. Лінію обслуговує один оператор. Є система моніторингу в режимі реального часу й телесервіс через інтернет або GSM.
Система автоматичного позиціонування й розмітки заготовок
Згинальний прес з автоматичним позиціонуванням і розміткою приймає нарізані трапеції, а віддає конічні й пірамідальні заготовки, зігнуті вздовж. Обслуговує його один оператор. Лист: ширина 2000–2500 мм, довжина 4000–16000 мм, товщина 3,0–12,0 мм, маса до 2400 кг (важчі листи переносять мостовим краном заводу). Сталь гарячекатана, без оксидів і мастила, границя плинності 350 Н/мм², межа міцності 500 Н/мм². Тиск у гідравліці 150 бар, у пневматиці 6 бар.
Лінія повністю автоматична. Оператор лише кладе пакет трапецій навантажувачем чи краном на накопичувальний стіл із ланцюговим конвеєром і вводить вихідні дані: товщину листа, довжину трапеції, розміри більшої та меншої основ, кількість згинів.
Далі трапеції між зонами накопичення, розмітки й позиціонування переносить пневматична траверса з вакуумними присосками на мостовому крані. Присоски тримають лист навіть під час відключення електроенергії й можуть обертатися залежно від форми трапеції.
У зоні розмітки центрувальні пристрої вирівнюють лист, а розмічальні зчитують його розмір з обох боків. Залежно від заданої кількості згинів вони наносять штрихи кернером за допомогою стисненого повітря. Перед кожним згином камери зчитують ці штрихи й точно ставлять лист, тож кожен згин виконують за розміткою, нанесеною заздалегідь.
Чек-лист вибору лінії розкрою
Звірте з вашими виробами три параметри:
- товщина: розкрій працює зі стрічкою 3–8 мм, розмітка — з листом 3,0–12,0 мм; для товстіших стінок склад ланок уточнюють окремо;
- ширина: трапеція не ширша за стрічку (до 2 100 мм); максимальна ширина листа для розмітки й преса — 2 000–2 500 мм і залежить від зіва: до 2 000 мм потрібен зів 1 250 мм, для листів до 2 500 мм зів збільшують, тож трапецію ширшу за 2 000 мм зіставте із зівом преса;
- маса: рулон на лінії поздовжнього різання — до 30 000 кг, лист на розмітці — до 2 400 кг, важчі листи переміщує мостовий кран вашого цеху.
Типові помилки
- орієнтуються лише на «одну трапецію за хвилину», хоча темп потоку задає найповільніша ланка;
- не лишають місця під рулони, пакети трапецій і моталку для лому.
Склад усієї лінії розглянуто в статті про запуск виробництва.
Оновлено:
Поширені запитання про лінію розкрою та позиціонування
Яка продуктивність лінії розкрою трапецій?
Одна трапеція за хвилину. Стрічка завтовшки від 3 до 8 мм і завширшки до 2100 мм.
Скільки людей потрібно для роботи на лінії розкрою?
Двоє: один керує лінією, другий завантажує рулони й розвантажує пакети трапецій.
Як лист розмічається перед згином?
Штрихами, які наносять кернером за допомогою стисненого повітря. Розмічальні пристрої зчитують розмір листа з обох боків, а камери потім зчитують штрихи й точно ставлять лист під кожен згин.
Яка максимальна кривизна кромки заготовки після розкрою?
За паспортними даними пропонованої лінії розкрою максимальна кривизна кромки заготовки G = L/3000, де L — довжина заготовки в мм. Для прикладу: для заготовки довжиною 6 000 мм — 2 мм, для 12 000 мм — 4 мм.
Коли потрібна окрема лінія поздовжнього різання?
Коли ви самі нарізаєте широкі рулони на стрічки потрібної ширини. Лінія працює зі стрічкою завтовшки 1,5–4 мм, тож для стрічки понад 4 мм (лінія розкрою працює до 8 мм) за паспортними параметрами вона не підходить. Якщо метал надходить потрібної ширини, окрема лінія не потрібна.
Продукція за темою: Лінії виробництва багатогранних опор · Преси
Ще за темою: Лінії зварювання багатогранних опор · Лінія безшовних опор і роботизований комплекс · Як запустити виробництво багатогранних опор: обладнання, цех, персонал
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.