
Главная / Оборудование и инжиниринг / Оборудование для дорожных ограждений / Линии производства дорожных ограждений
Оборудование для дорожных ограждений
Линии производства дорожных ограждений
Автоматические линии для производства стальных дорожных ограждений: из чего состоит каждая, как она работает и какие у неё параметры.
Содержание
Что мы предлагаем
ПОЛИГОНАЛЬ предлагает производственные линии «под ключ» для изготовления дорожных ограждений:
- линия двухволновых и трёхволновых дорожных ограждений (барьеров);
- линия опорных стоек типа «C» и «U»;
- линия штампованных компонентов, в том числе подпятников (опорных плит стоек);
- линия диагональных деталей и связей.
Мы сотрудничаем с европейскими компаниями отрасли, поэтому можем применять их технологические решения для стальных дорожных барьеров. Наш подход: наращивать мощности за счёт автоматизации, чтобы участок вёл один специалист. Оборудование идёт напрямую заказчику, к нему прилагаются программа технического обслуживания и послепродажная поддержка. Персонал обучаем.
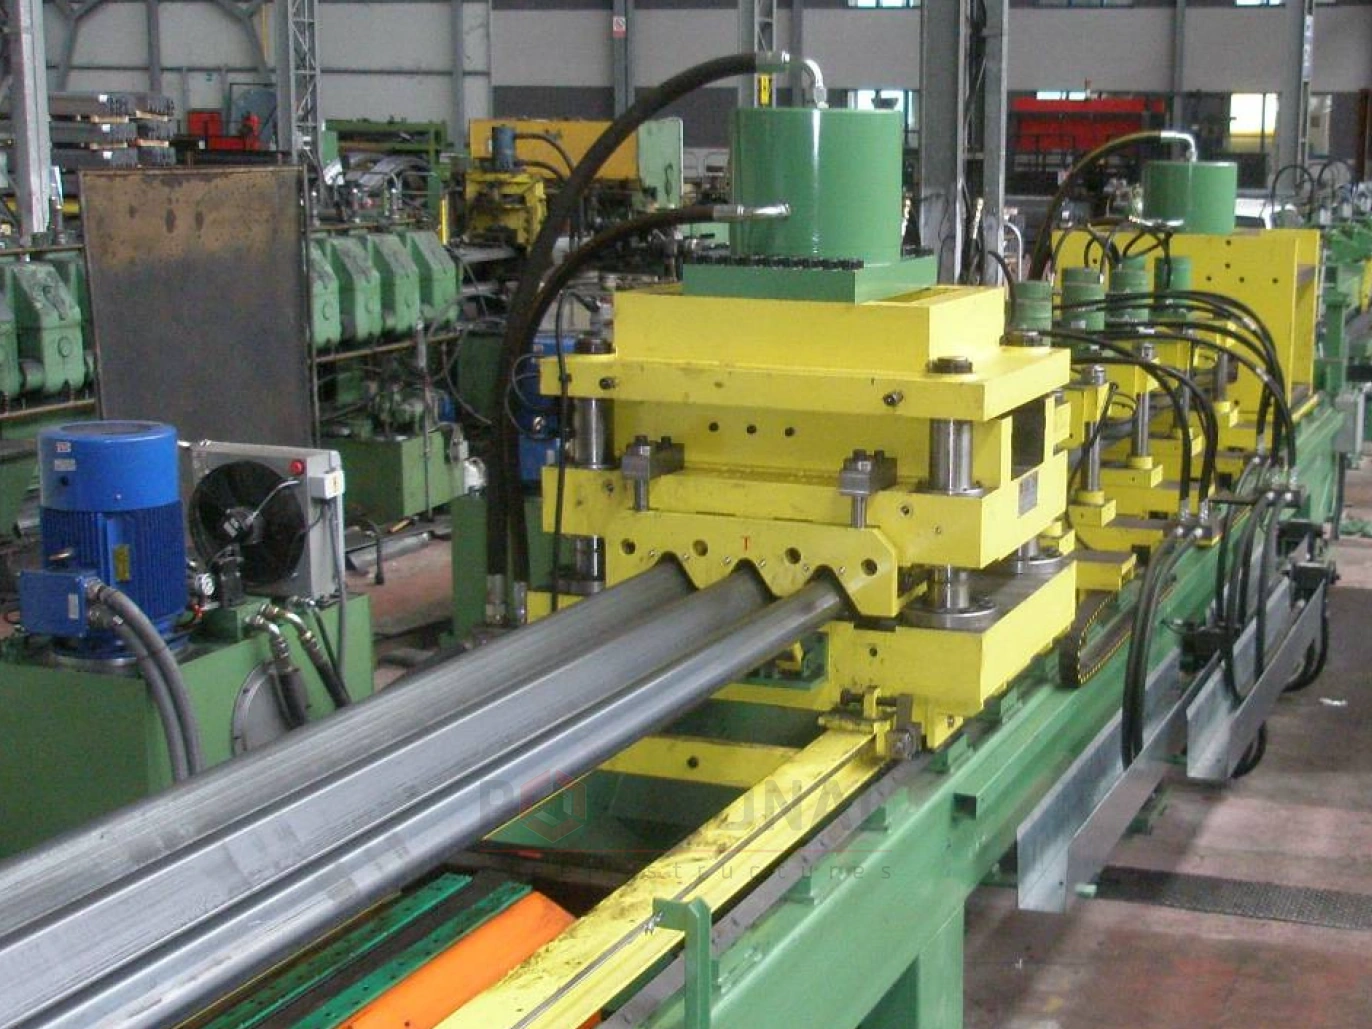
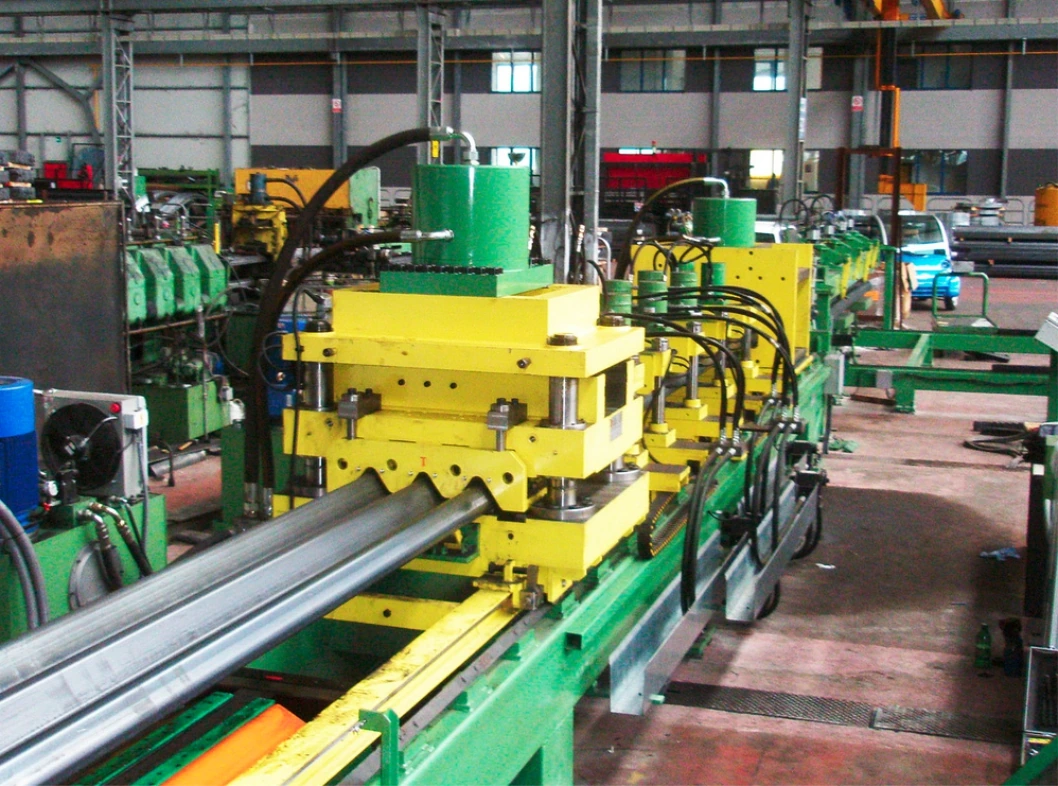
Линия производства барьеров
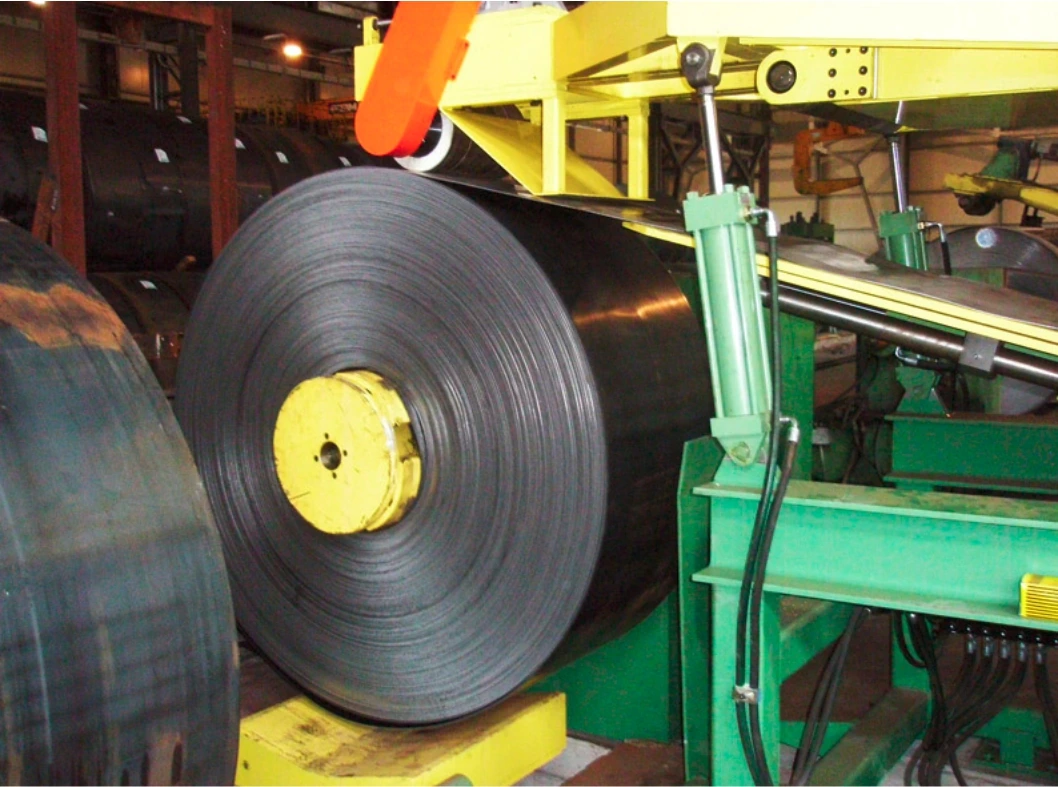
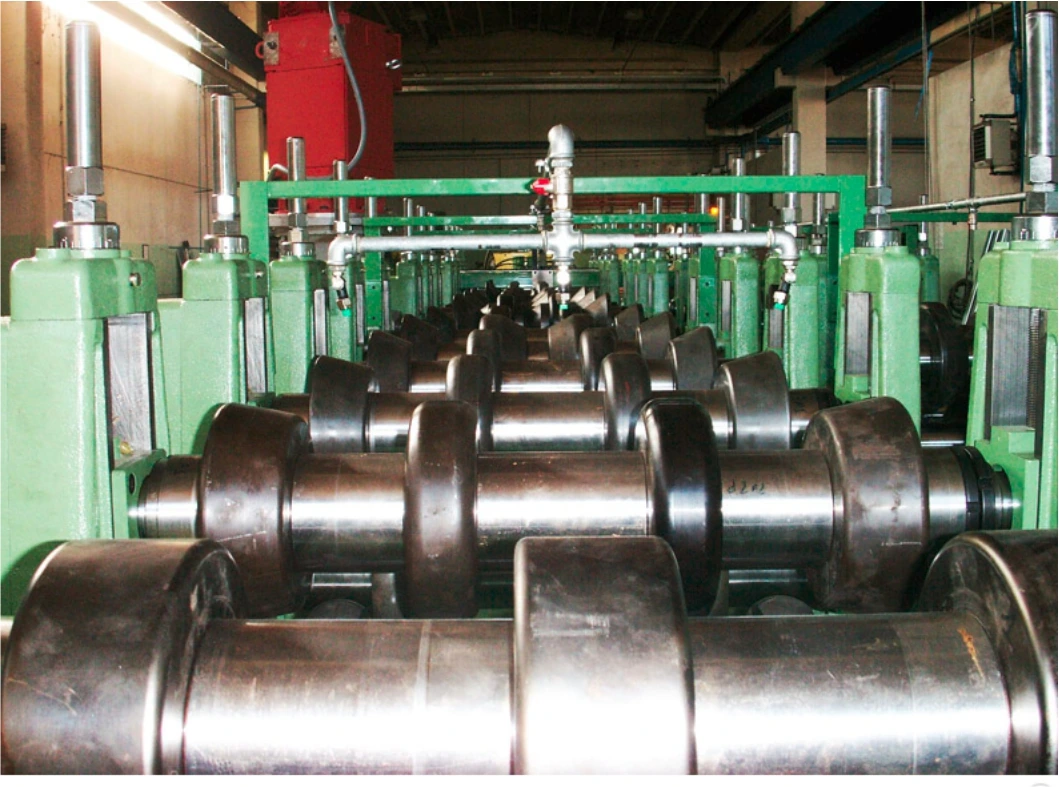
Автоматическая линия изготавливает дорожные барьеры и сама вырубает в них все нужные вырезы и отверстия. Исходный материал — рулон нужной ширины, который устанавливают на барабан разматывателя. Ширина зависит от типа барьера: с двумя или тремя волнами. Одна машина профилирует оба типа, поэтому весь ассортимент выпускается на одной линии, а это заметно сокращает затраты на организацию производства.
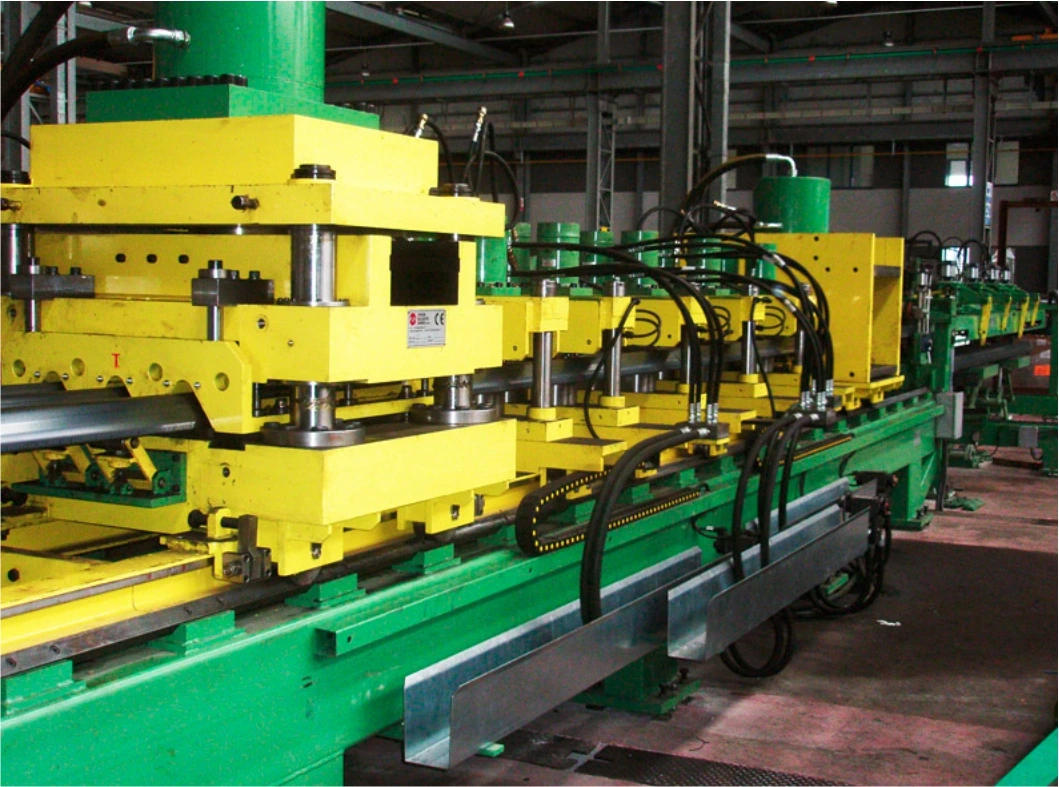
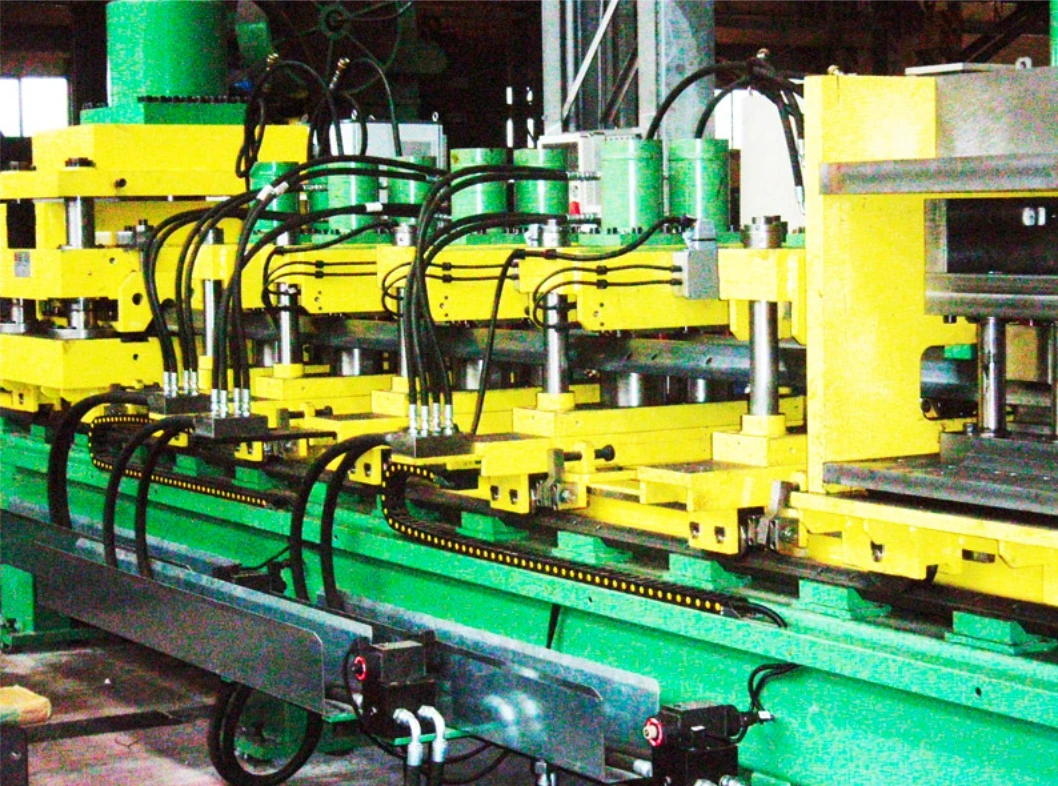
Линия профилирует лист и одновременно ведёт холодную штамповку барьеров по нормам AASHTO, RAL A, RAL B и SINA. Дальше заготовка попадает в зону штамповки. Штамповочные блоки по направляющим встают в нужное положение, и за один рабочий ход гидравлических цилиндров пробиваются все отверстия, а барьер разрезается в размер. Затем его отправляют на разгрузочную станцию для укладки; после этого барьер готов к горячему цинкованию.
Линию обслуживает один оператор. Есть мониторинг в реальном времени и телесервис через интернет или GSM. Производительность — 22 м/мин (5 деталей в минуту); из одного рулона выходит 120 деталей, а на переустановку рулона нужно 10 минут. Материал — горячекатаная сталь с пределом прочности 480 Н/мм² +10 %.
Линии для ограждений
Линия опорных стоек
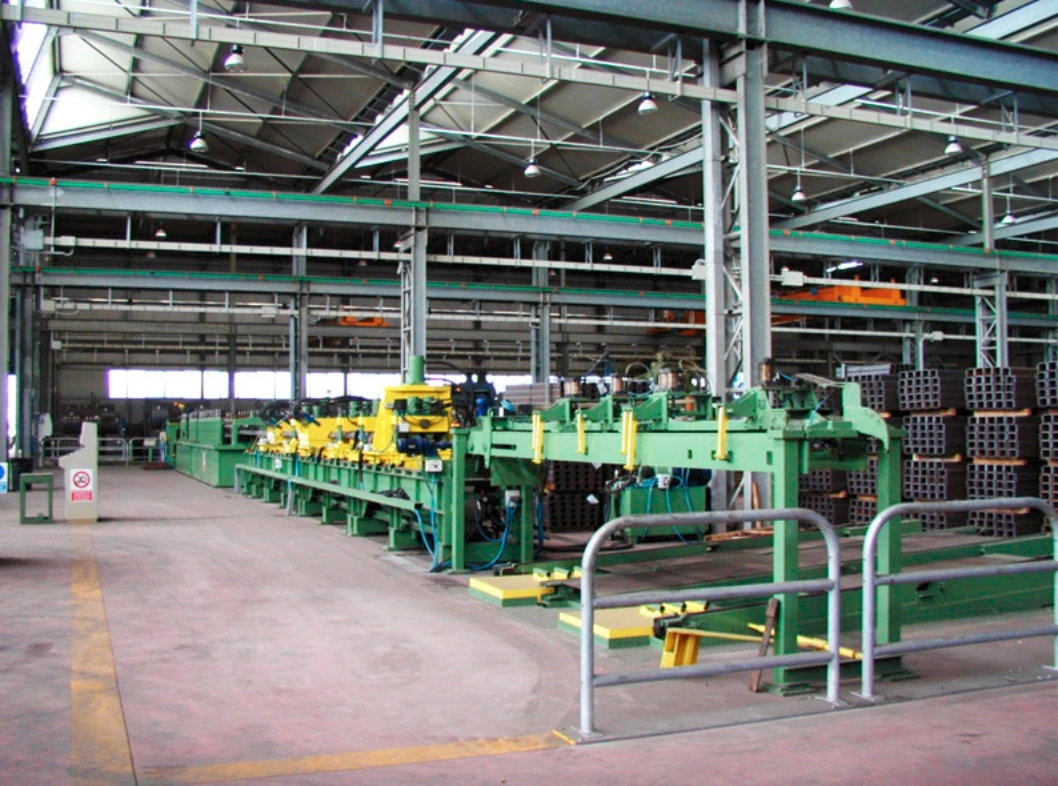
Эта линия изготавливает опорные стойки с профилями «U» и «C» по принципу «старт-стоп» и выполняет все операции: от профилирования до пробивки отверстий и резки в размер. Рулон определённой ширины ставят на разматыватель, лента идёт к ножницам, обрезается, правится и переходит к блоку прессов, где пробиваются отверстия (их типы вдоль длины зависят от модели). После пробивки лента центрируется и попадает на профилирующие ролики, где принимает форму. Между профилирующими головками стоит аппарат маркировки: он наносит на стойку символы. Дальше — узел резки и сужения, и готовая стойка поступает на станцию выгрузки, где на гидравлической платформе формируется аккуратный пакет.
Диаметр рулона — от 1100 до 1800 мм, длина стоек — от 1500 до 5000 мм. Производительность 18 м/мин. Максимальная толщина листа 6 мм, максимальная высота профиля 140 мм. Материал — горячекатаная или оцинкованная сталь с пределом прочности до 480 Н/мм² +10 %. Линию обслуживает один оператор, есть мониторинг в реальном времени и телесервис.
Линия подпятников и линия связей
Автоматическая линия подпятников выпускает опорные плиты стоек дорожных ограждений. Производительность — 5 шт. в минуту, ширина ленты 300 мм, максимальная толщина листа 10 мм. Обслуживает линию один оператор; мониторинг в реальном времени и телесервис.
Линия связей изготавливает связи дорожных ограждений. В неё входят двойной разматыватель на направляющих рельсах (второй рулон загружают, пока работает первый, так что простоя нет), правильная машина с прижимными роликами (снимает внутренние напряжения листа), профилирующие ролики, которые формируют выпуклость связей, и узел маркировки с гидравлической системой. Большой фундамент не нужен: вырубку и резку выполняют небольшие гидравлические узлы. Производительность — 18 секунд на деталь, ширина ленты 40–120 мм, вместимость 2 т, максимальный диаметр рулона 1700 мм, максимальная толщина листа 5 мм. Линию обслуживает один оператор.
Линии для ограждений
Что сверить с вашими изделиями до заказа
Каждая линия работает в узких пределах, поэтому изделие проверяют по заявленным данным ещё до расчёта. Сверьте три вещи:
- чертежи: профиль барьера (с двумя или тремя волнами), форма и расположение отверстий, длина. Спецификацию профиля, а также требования и испытания для готового ограждения задают проект дороги и действующие нормативы, поэтому выясните их до закупки;
- металл: для линий барьеров и стоек предел прочности рулона не должен быть выше заявленного (480 Н/мм² +10 %); для подпятников и связей значение на этой странице не указано, поэтому уточните его у производителя линии. Фактический предел прочности берут из документа о качестве от поставщика металла;
- рулон и лист: диаметр и масса рулона должны соответствовать разматывателю (стойки — Ø1100–1800 мм, связи — до Ø1700 мм, заявленная вместимость 2 т), а ширина ленты — типу изделия (подпятники — 300 мм, связи — 40–120 мм). Толщина листа не должна превышать заявленную: для стоек до 6 мм, для связей до 5 мм, для подпятников до 10 мм. Для барьеров толщина на этой странице не указана, а она зависит от профиля, поэтому её уточняют у производителя линии до заказа.
Пример: какой темп линия барьеров даёт на практике
Заявленные 5 деталей в минуту — это темп во время работы, а на переустановку рулона нужно время. Посчитаем по данным выше, приняв, что эти 10 мин линия простаивает:
- из одного рулона выходит 120 деталей: 120 ÷ 5 = 24 мин работы;
- переустановка рулона занимает 10 мин, поэтому цикл — 24 + 10 = 34 мин;
- 120 ÷ 34 ≈ 3,53 детали в минуту, то есть около 212 в час вместо 300, которые даёт заявленный темп (≈ 71 %).
Оценка теоретическая: наладка и перерывы не учтены. Для всех линий сравнение такое:
| Линия | Заявленная производительность | Теоретически в час |
|---|---|---|
| Барьеры | 5 шт./мин; 120 шт. из рулона | ≈ 212 шт. с учётом переустановки |
| Подпятники | 5 шт./мин | 300 шт. |
| Связи | 18 с на деталь | 200 шт. |
| Опорные стойки | 18 м/мин | зависит от длины и числа отверстий |
Стойки профилируют по принципу «старт-стоп», поэтому количество штук в час рассчитывают по вашему чертежу вместе с производителем линии. Сравнивайте темп с нужным количеством каждой детали комплекта, а не заявленные числа между собой.
Что учесть за пределами линии: цинкование и сервис
- цинкование: барьеры сходят с линии уложенными, а стойки — пакетом. Там, где детали прилегают вплотную, в узкий зазор попадают растворы, применяемые для подготовки поверхности (травление, флюсование), а расплавленный цинк — нет, поэтому со временем из зазора выступают подтёки, портящие вид покрытия. Способ загрузки и подвеса согласуют с заводом заранее: проектирование под горячее цинкование. Длина стоек (до 5000 мм) помещается в нашу ванну 13 000 × 1 600 × 3 200 мм (длина × ширина × глубина);
- сервис: регламент обслуживания линии лучше продумать до запуска, а не после первой остановки: заранее определите, кто из вашего персонала отвечает за регулярный осмотр узлов и по какому графику работ. Подробнее: обслуживание оборудования.
Обновлено:
Частые вопросы о линиях для дорожных ограждений
Сколько барьеров в минуту выдаёт линия?
22 м/мин, или 5 деталей в минуту. Из одного рулона выходит 120 деталей, на переустановку рулона нужно 10 минут.
Можно ли на одной линии делать и двухволновые, и трёхволновые барьеры?
Да, машина профилирует оба типа. Дополнительное оборудование для этого не нужно.
Сколько человек нужно, чтобы обслуживать линию?
Один оператор на линию: барьеров, опорных стоек, подпятников или связей. На всех линиях есть мониторинг в реальном времени и телесервис через интернет или GSM.
Где цинковать барьеры и стойки, если собственного цеха цинкования ещё нет?
Можно цинковать на стороне, в том числе у нас: горячее цинкование выполняем без минимального заказа. Перед отправкой согласуйте с нами загрузку и подвес, а подготовку деталей сверьте с чек-листом.
Можно ли на линии стоек использовать оцинкованный рулон?
Да: по заявленным характеристикам линия работает и с горячекатаной, и с оцинкованной сталью (максимальная толщина листа — 6 мм). Марку покрытия и доступную толщину оцинкованного рулона уточните у производителя линии и поставщика металла: эта толщина может быть меньше максимума линии. Кромки и края отверстий после резки и пробивки остаются без собственного слоя цинка, а слой цинка на рулонной стали, как правило, тоньше, чем после горячего цинкования готовой детали, которое покрывает и кромки, и края отверстий. Что выбрать, зависит от требований заказчика и условий эксплуатации.
Продукция по теме: Оборудование для дорожных ограждений · Горячее цинкование
Читайте также: Монтаж многогранных опор и мачт · Автономное освещение на солнечных батареях · Виды опор ЛЭП по назначению: промежуточные, анкерные, угловые, концевые · Траверсы для ВЛ 0,4–10 кВ: типы ТМ и ТН, как расшифровать обозначение
Расчёт стоимости по вашим параметрам
Отправьте параметры — рассчитаем стоимость и сроки.