
Головна / Обладнання та інжиніринг / Обладнання для дорожніх огороджень / Лінії виробництва дорожніх огороджень
Обладнання для дорожніх огороджень
Лінії виробництва дорожніх огороджень
Автоматичні лінії для виробництва сталевих дорожніх огороджень: з чого складається кожна, як вона працює і які в неї параметри.
Зміст
Що ми пропонуємо
ПОЛІГОНАЛЬ пропонує виробничі лінії «під ключ» для виготовлення дорожніх огороджень:
- лінія двохвильових і трихвильових дорожніх огороджень (бар’єрів);
- лінія опорних стійок типу «C» і «U»;
- лінія штампованих компонентів, зокрема підп’ятників (опорних плит стійок);
- лінія діагональних деталей і зв’язків.
Ми співпрацюємо з європейськими компаніями галузі, тому можемо застосовувати їхні технологічні рішення для сталевих дорожніх бар’єрів. Наш підхід: нарощувати потужності за рахунок автоматизації, щоб ділянку вів один фахівець. Обладнання йде безпосередньо замовникові, до нього додаються програма технічного обслуговування й післяпродажна підтримка. Персонал навчаємо.
Лінія виробництва бар’єрів
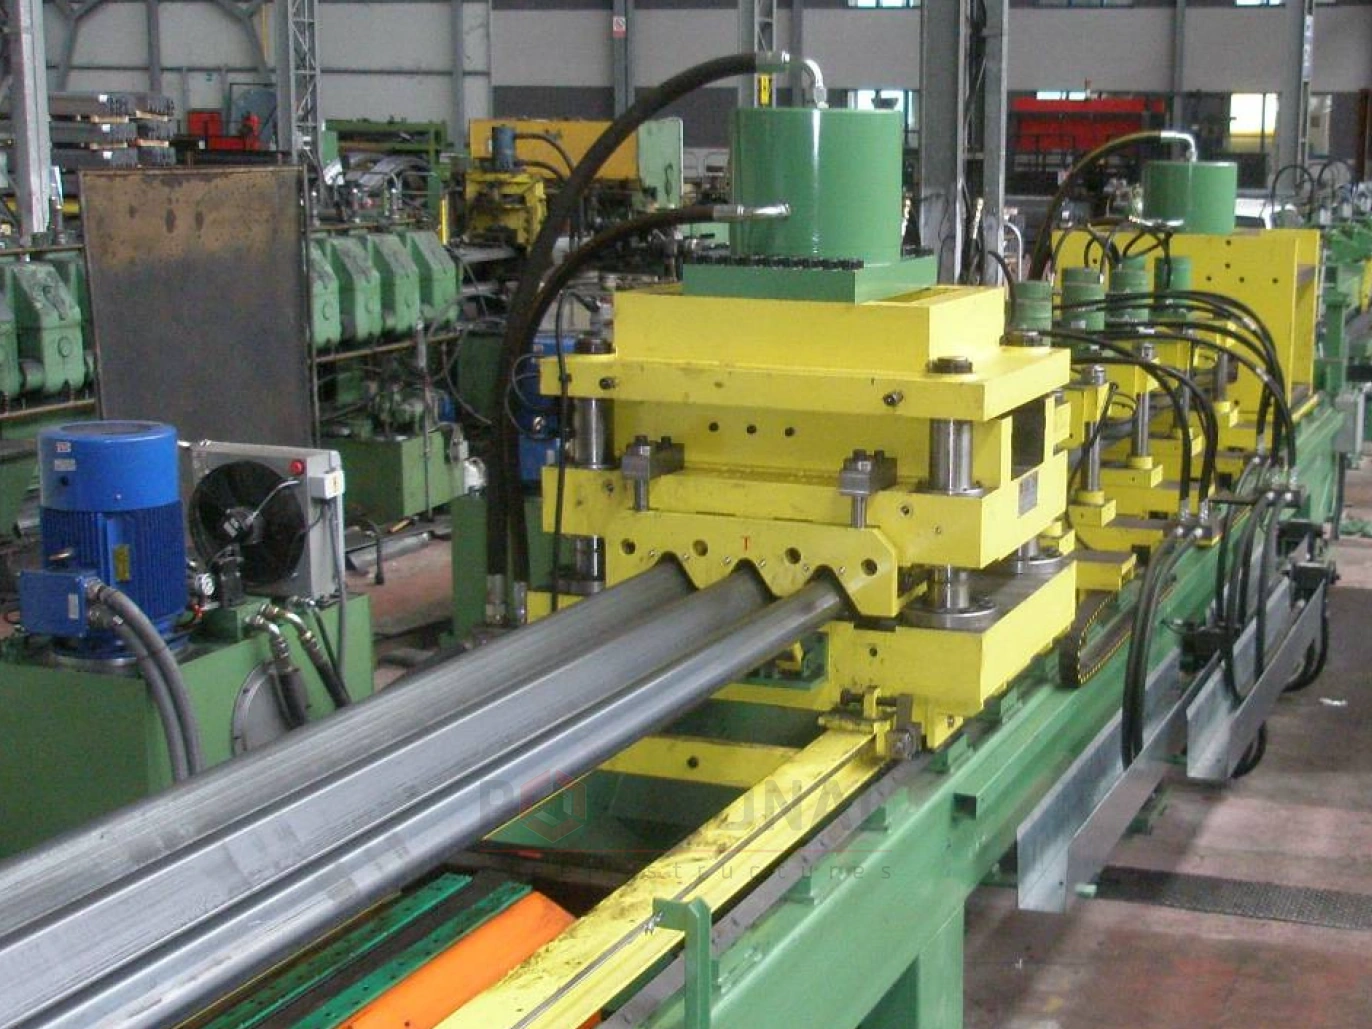
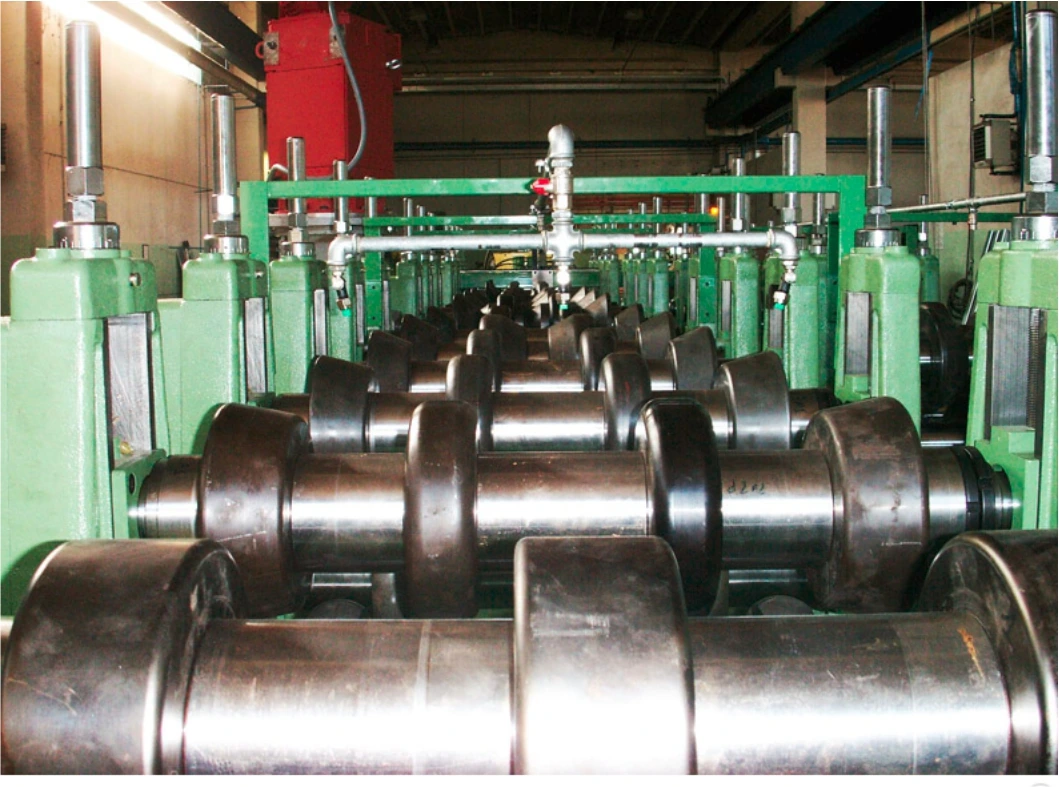
Автоматична лінія виготовляє дорожні бар’єри й сама вирубує в них усі потрібні вирізи й отвори. Вихідний матеріал — рулон потрібної ширини, який встановлюють на барабан розмотувача. Ширина залежить від типу бар’єра: з двома чи трьома хвилями. Одна машина профілює обидва типи, тож весь асортимент виходить з однієї лінії, а це помітно скорочує витрати на організацію виробництва.
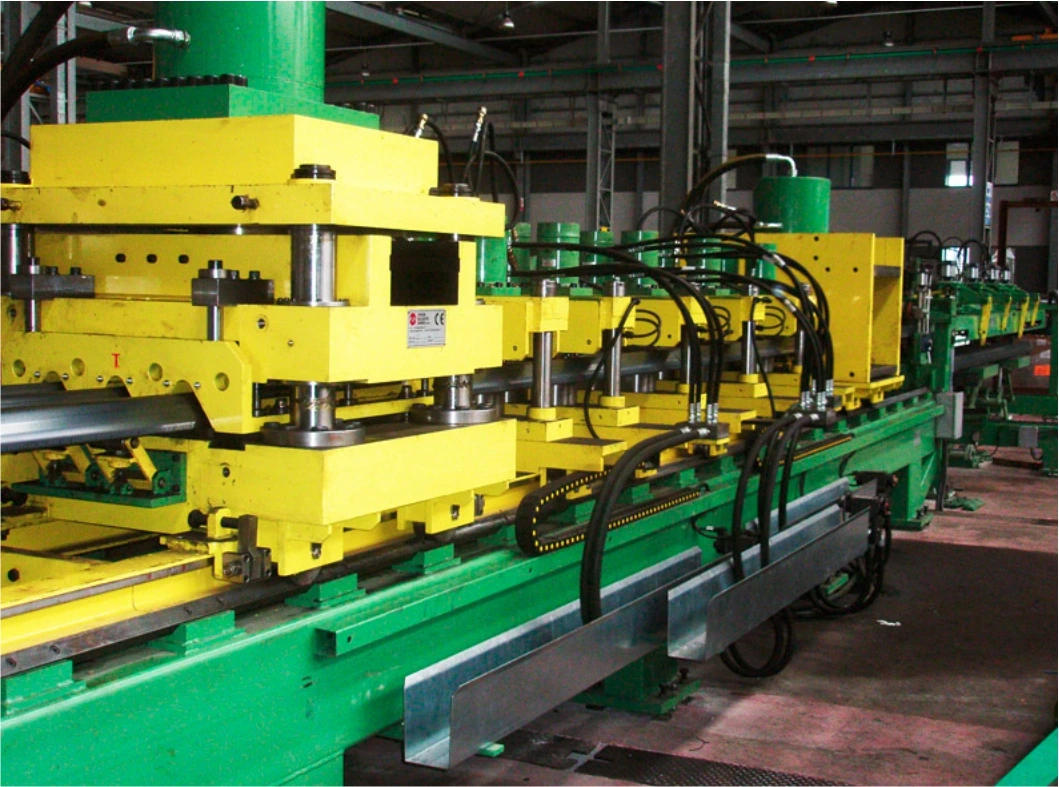
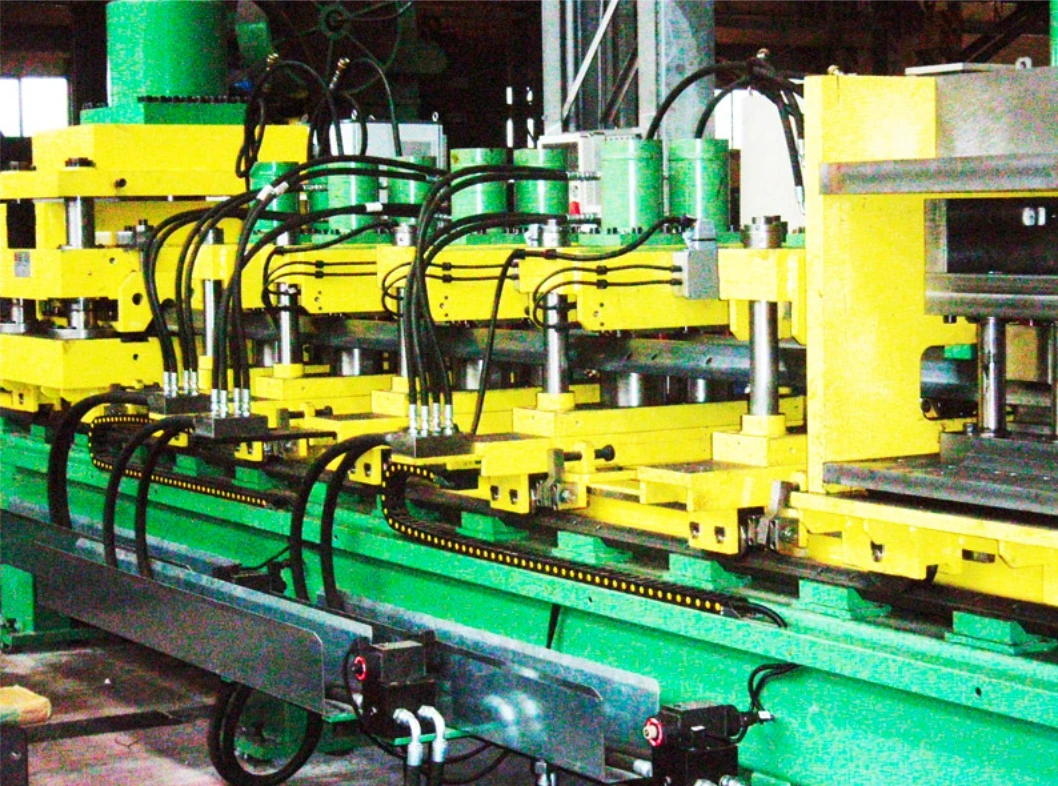
Лінія профілює лист і водночас веде холодне штампування бар’єрів за нормами AASHTO, RAL A, RAL B і SINA. Далі заготовка потрапляє в зону штампування. Штампувальні блоки по напрямних займають потрібне положення, і за один робочий хід гідравлічних циліндрів пробиваються всі отвори, а бар’єр розрізається в розмір. Потім його відправляють на розвантажувальну станцію для укладання; після цього бар’єр готовий до гарячого цинкування.
Лінію обслуговує один оператор. Є моніторинг у реальному часі й телесервіс через інтернет або GSM. Продуктивність — 22 м/хв (5 деталей за хвилину); з одного рулону виходить 120 деталей, а на заміну рулону потрібно 10 хвилин. Матеріал — гарячекатана сталь із межею міцності 480 Н/мм² +10 %.
Лінії для огороджень
Лінія опорних стійок
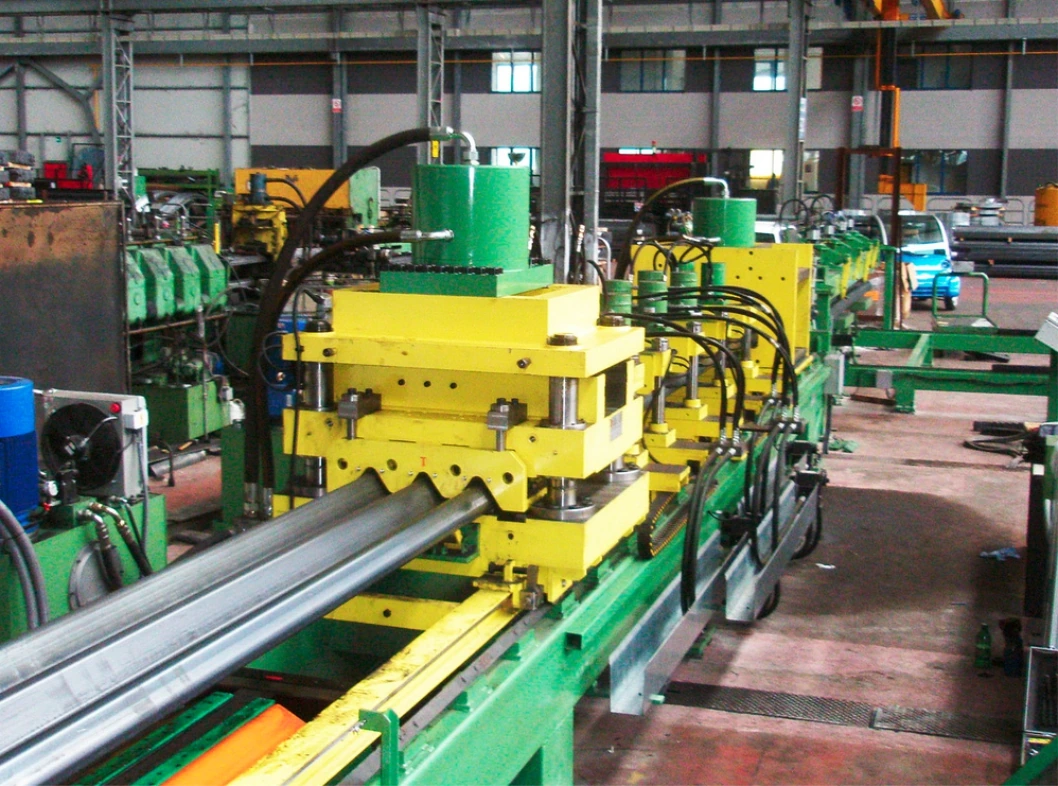
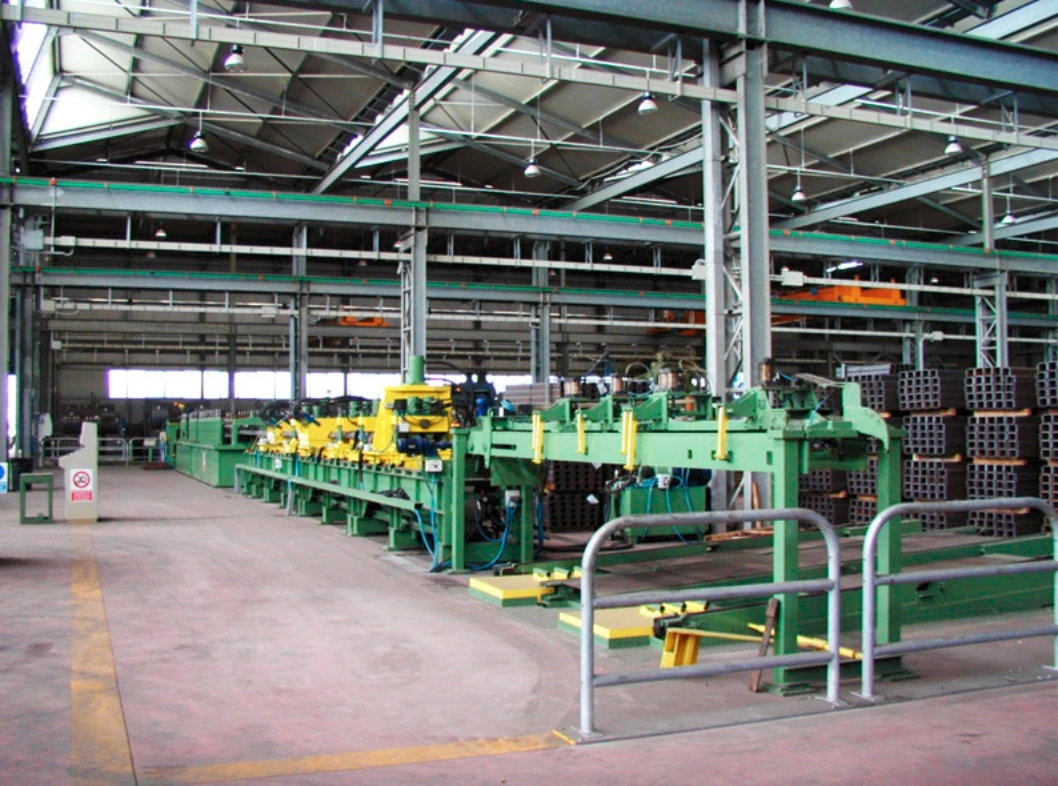
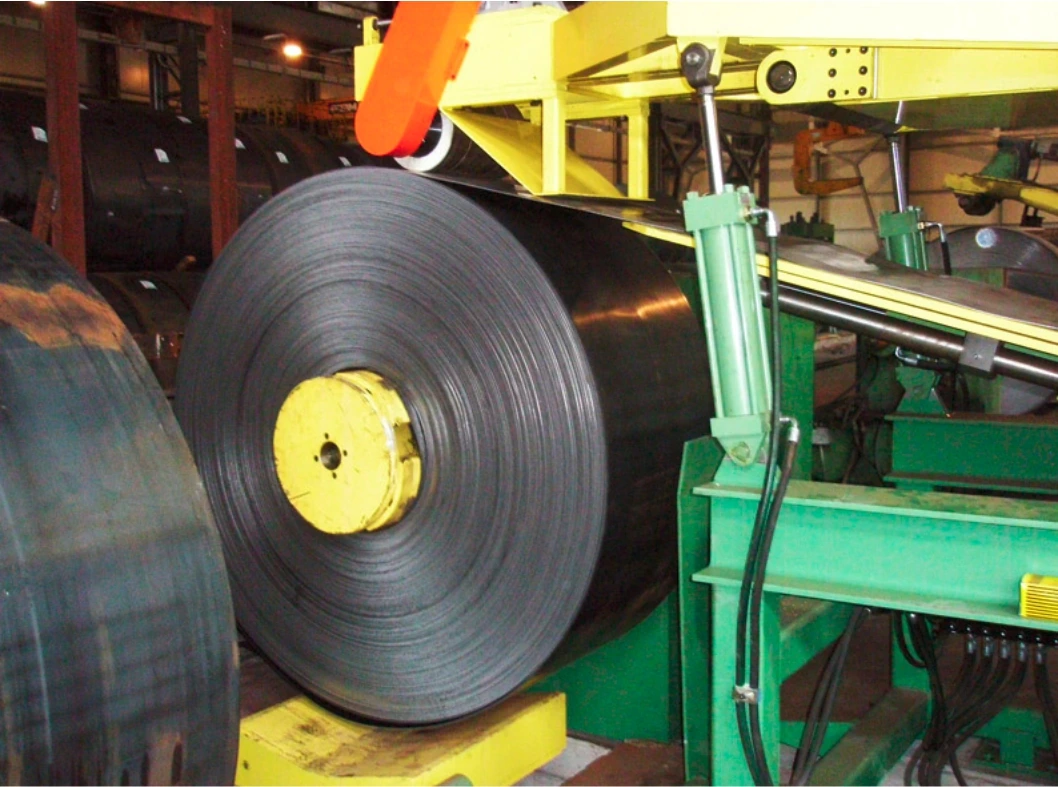
Ця лінія виготовляє опорні стійки з профілями «U» і «C» за принципом «старт-стоп» і виконує всі операції: від профілювання до пробивання отворів та різання в розмір. Рулон певної ширини встановлюють на розмотувач, лист іде до ножиць, обрізається, правиться й переходить до блоку пресів, де пробиваються отвори (їхні типи вздовж довжини залежать від моделі). Після пробивання лист центрується й потрапляє на профілювальні ролики, де набуває форми. Між профілювальними головками стоїть апарат маркування: він наносить на стійку символи. Далі — вузол різання й звуження, і готова стійка надходить на станцію вивантаження, де на гідравлічній платформі формується акуратний пакет.
Діаметр рулону — від 1100 до 1800 мм, довжина стійок — від 1500 до 5000 мм. Продуктивність 18 м/хв. Максимальна товщина листа 6 мм, максимальна висота профілю 140 мм. Матеріал — гарячекатана чи оцинкована сталь із межею міцності до 480 Н/мм² +10 %. Лінію обслуговує один оператор, є моніторинг у реальному часі й телесервіс.
Лінія підп’ятників і лінія зв’язків
Автоматична лінія підп’ятників випускає опорні плити стійок дорожніх огороджень. Продуктивність — 5 шт. за хвилину, ширина стрічки 300 мм, максимальна товщина листа 10 мм. Обслуговує лінію один оператор; моніторинг у реальному часі й телесервіс.
Лінія зв’язків виготовляє зв’язки дорожніх огороджень. До неї входять подвійний розмотувач на напрямних рейках (другий рулон завантажують, поки працює перший, тож простою немає), випрямляч із притискними роликами (знімає внутрішні напруження листа), профілювальні ролики, які формують опуклість зв’язків, і вузол маркування з гідравлічною системою. Великий фундамент не потрібен: вирубку й різання виконують невеликі гідравлічні вузли. Продуктивність — 18 секунд на деталь, ширина стрічки 40–120 мм, місткість 2 т, максимальний діаметр рулону 1700 мм, максимальна товщина листа 5 мм. Лінію обслуговує один оператор.
Лінії для огороджень
Що звірити з вашими виробами до замовлення
Кожна лінія працює у вузьких межах, тому виріб перевіряють за заявленими даними ще до розрахунку. Звірте три речі:
- креслення: профіль бар’єра (з двома чи трьома хвилями), форма й розташування отворів, довжина. Специфікацію профілю, а також вимоги й випробування для готового огородження задають проєкт дороги й чинні нормативи, тож з’ясуйте їх до закупівлі;
- метал: для ліній бар’єрів і стійок межа міцності рулону не має бути вищою за заявлену (480 Н/мм² +10 %); для підп’ятників і зв’язків значення на цій сторінці не наведено, тож уточніть його у виробника лінії. Фактичну межу міцності беруть із документа про якість від постачальника металу;
- рулон і лист: діаметр і маса рулону мають відповідати розмотувачу (стійки — Ø1100–1800 мм, зв’язки — до Ø1700 мм, заявлена місткість 2 т), а ширина стрічки — типу виробу (підп’ятники — 300 мм, зв’язки — 40–120 мм). Товщина листа не має перевищувати заявлену: для стійок до 6 мм, для зв’язків до 5 мм, для підп’ятників до 10 мм. Для бар’єрів товщину на цій сторінці не наведено, а вона залежить від профілю, тому її уточнюють у виробника лінії до замовлення.
Приклад: який темп лінія бар’єрів дає на практиці
Заявлені 5 деталей за хвилину — це темп під час роботи, а на переустановлення рулону потрібен час. Порахуймо за наведеними вище даними, припускаючи, що ці 10 хв лінія простоює:
- з одного рулону виходить 120 деталей: 120 ÷ 5 = 24 хв роботи;
- переустановлення рулону триває 10 хв, тож цикл — 24 + 10 = 34 хв;
- 120 ÷ 34 ≈ 3,53 деталі за хвилину, тобто близько 212 за годину замість 300, які дає заявлений темп (≈ 71 %).
Оцінка теоретична: налагодження й перерви не враховано. Для всіх ліній порівняння таке:
| Лінія | Заявлена продуктивність | Теоретично за годину |
|---|---|---|
| Бар’єри | 5 шт./хв; 120 шт. з рулону | ≈ 212 шт. з урахуванням переустановлення |
| Підп’ятники | 5 шт./хв | 300 шт. |
| Зв’язки | 18 с на деталь | 200 шт. |
| Опорні стійки | 18 м/хв | залежить від довжини й кількості отворів |
Стійки профілюють за принципом «старт-стоп», тому кількість штук за годину розраховують за вашим кресленням разом із виробником лінії. Порівнюйте темп із потрібною кількістю кожної деталі комплекту, а не заявлені числа між собою.
Що врахувати поза лінією: цинкування й сервіс
- цинкування: бар’єри сходять із лінії укладеними, а стійки — пакетом. Там, де деталі прилягають упритул, у вузький зазор потрапляють розчини, які застосовують для підготовки поверхні (травлення, флюсування), а розплавлений цинк — ні, тож згодом із зазору виступають патьоки, які псують вигляд покриття. Спосіб завантаження й підвішування узгоджують із заводом заздалегідь: проєктування під гаряче цинкування. Довжина стійок (до 5000 мм) вміщується в нашу ванну 13 000 × 1 600 × 3 200 мм (довжина × ширина × глибина);
- сервіс: регламент обслуговування лінії краще продумати до запуску, а не після першої зупинки: заздалегідь визначте, хто з вашого персоналу відповідає за регулярний огляд вузлів і за яким графіком його проводять. Докладніше: обслуговування обладнання.
Оновлено:
Поширені запитання про лінії для дорожніх огороджень
Скільки бар’єрів за хвилину дає лінія?
22 м/хв, або 5 деталей за хвилину. З одного рулону виходить 120 деталей, на заміну рулону потрібно 10 хвилин.
Чи можна на одній лінії робити і двохвильові, і трихвильові бар’єри?
Так, машина профілює обидва типи. Додаткове обладнання для цього не потрібне.
Скільки людей потрібно, щоб обслуговувати лінію?
Один оператор на лінію: бар’єрів, опорних стійок, підп’ятників чи зв’язків. На всіх лініях є моніторинг у реальному часі й телесервіс через інтернет або GSM.
Де цинкувати бар’єри й стійки, якщо власного цеху цинкування ще немає?
Можна замовити цинкування в підрядника, зокрема в нас: гаряче цинкування виконуємо без мінімального замовлення. Перед відправленням узгодьте з нами завантаження й підвішування, а підготовку деталей звірте з чек-листом.
Чи можна на лінії стійок використовувати оцинкований рулон?
Так: за заявленими характеристиками лінія працює і з гарячекатаною, і з оцинкованою сталлю (максимальна товщина листа — 6 мм). Марку покриття та доступну товщину оцинкованого рулону уточніть у виробника лінії й постачальника металу: ця товщина може бути меншою за максимум лінії. Кромки й краї отворів після різання та пробивання лишаються без власного шару цинку, а шар цинку на рулонній сталі, як правило, тонший, ніж після гарячого цинкування готової деталі, яке покриває і кромки, і краї отворів. Що обрати, залежить від вимог замовника й умов експлуатації.
Продукція за темою: Обладнання для дорожніх огороджень · Гаряче цинкування
Читайте також: Монтаж багатогранних опор і щогл · Автономне освітлення на сонячних батареях · Види опор ЛЕП за призначенням: проміжні, анкерні, кутові, кінцеві · Траверси для ПЛ 0,4–10 кВ: типи ТМ і ТН, як розшифрувати позначення
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.