
Головна / Кабінет проєктувальника / Технічні вимоги до опор освітлення
База знань
Технічні вимоги до опор освітлення
Які вимоги пред’являють до сталевих опор вуличного освітлення: виготовлення, матеріали, зварні з’єднання, антикорозійне покриття, комплектність, маркування та пакування.
Зміст
Вимоги до опор вуличного освітлення
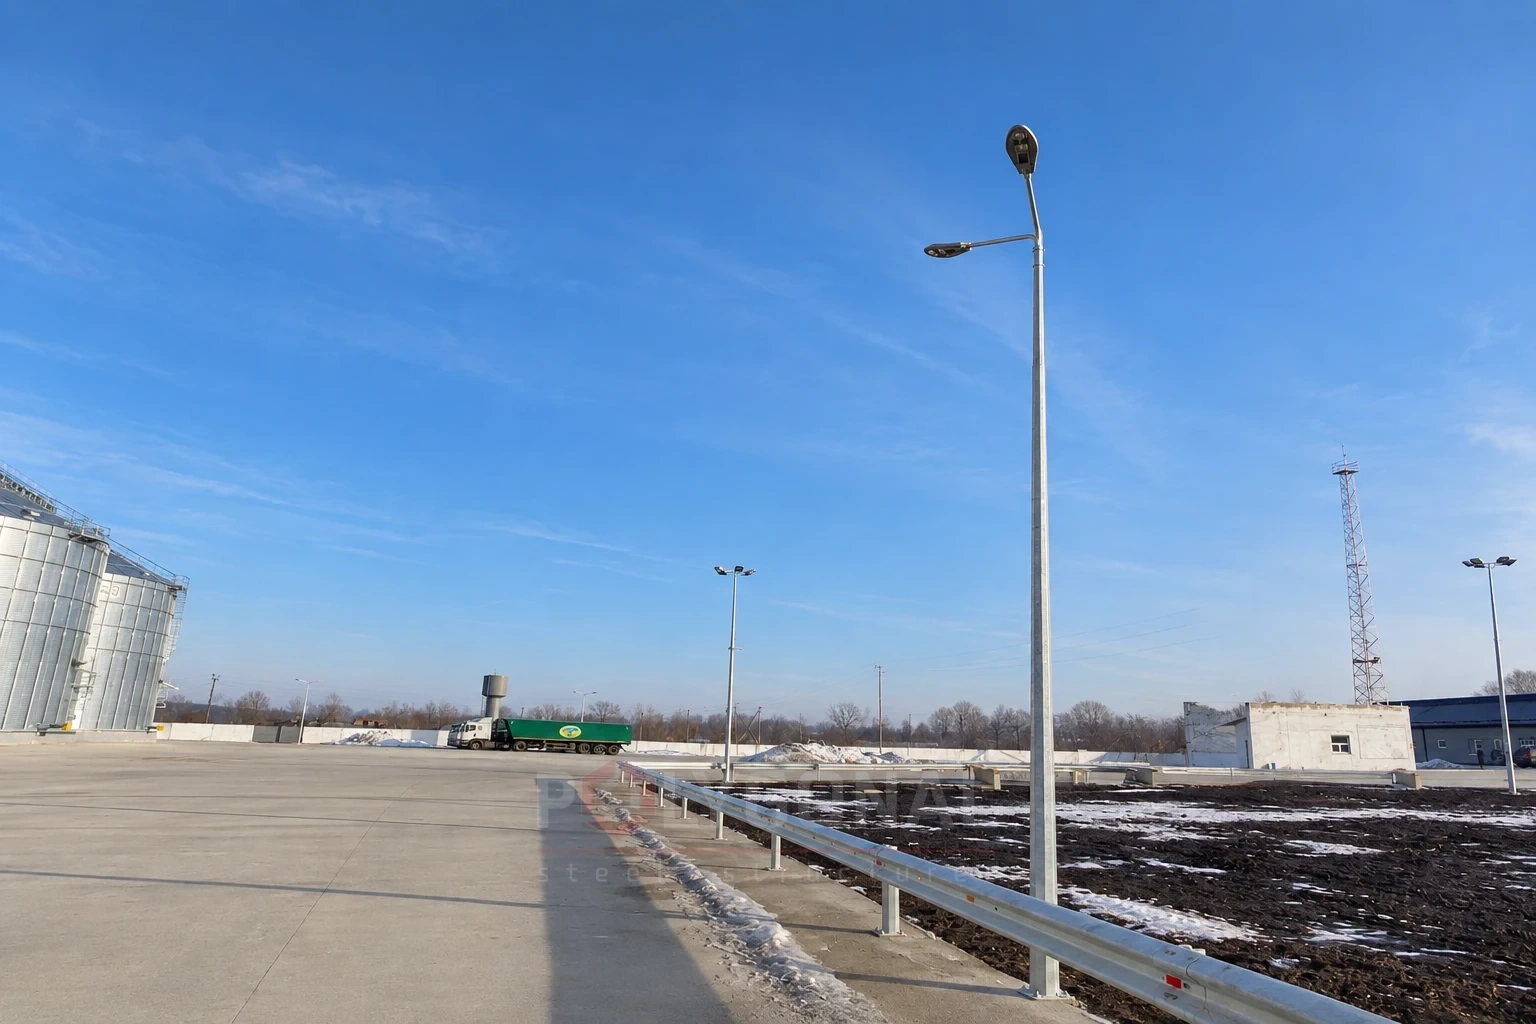
Опори вуличного освітлення виготовляють за кресленнями КМД на підставі креслень марки КМ, розроблених проєктною організацією. Стовпи освітлення класифікують за:
- матеріалом: сталеві;
- призначенням;
- видами з’єднання: болтові, зварні;
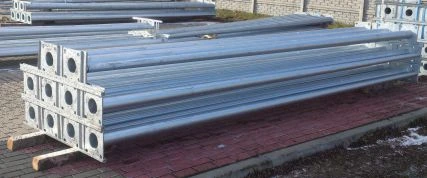
- ступенем заводської готовності: виготовляють на підприємстві у вигляді відправних елементів (зібраних у пакет), які укрупнюють на монтажі;
- видом силового впливу: сприймають постійні, змінні та епізодичні навантаження;
- ступенем агресивності середовища: для експлуатації в неагресивних, слабоагресивних і середньоагресивних середовищах;
- наявністю шарнірного пристрою: мобільні й стаціонарні;
- кількістю секцій: односекційні та багатосекційні;
- формою профілю стійки: круглі й багатогранні;
- видом закладення стійок: з установкою на фундамент і в ґрунт.
Мобільна опора складається з двох частин, нерухомої й рухомої. Рухома частина вільно обертається відносно нерухомої завдяки шарнірному пристрою.
Стійка заввишки до 12 м включно складається з однієї секції, і тоді відправною маркою є вся стійка. Стійка вища за 12 м складається з кількох секцій; відправною маркою в цьому разі є секція.
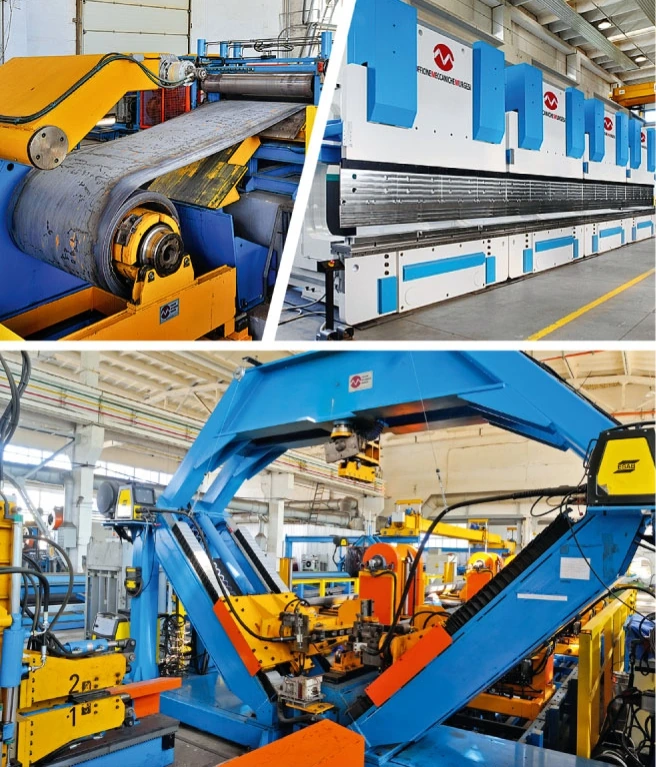
Стовп освітлення має бути усіченою пірамідою з багатогранним (шість і більше граней) або круглим перерізом; його виготовляють згинанням листа з подальшим поздовжнім зварюванням. На стовпі передбачають місце для кріплення болта заземлення.
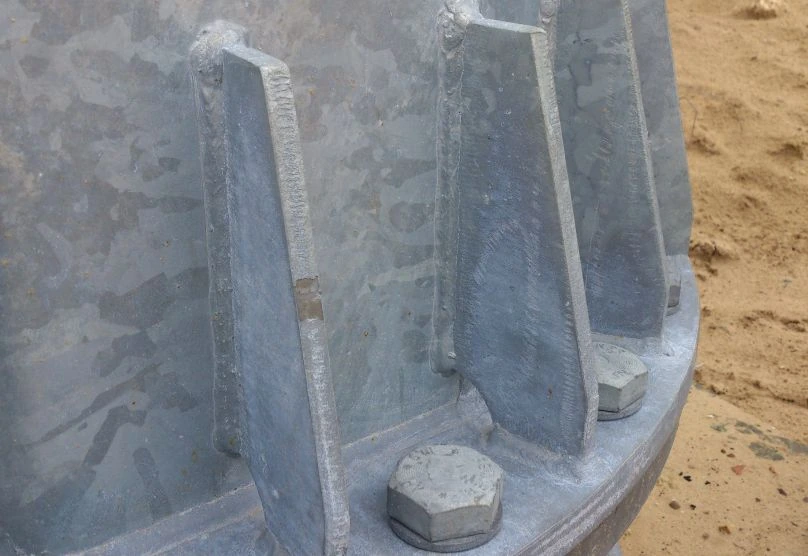
Опори встановлюють двома способами: стійку кріплять до фундаменту через фланцеве з’єднання або ставлять у заздалегідь підготовлений котлован і заливають бетоном. Фундамент має бути металевим із круглих труб або залізобетонним із закладним комплектом (кондукторна плита з анкерними болтами). Кореневі частини стійок гідроізолюють бітумним лаком або іншим покриттям, погодженим із замовником. Гідроізоляція в комплект постачання опор і фундаментів не входить.
Профільні європейські стандарти для сталевих опор освітлення — серія ДСТУ EN 40 (зокрема EN 40-2: загальні вимоги й розміри; EN 40-5: вимоги до сталевих опор).
Граничні відхилення лінійних розмірів від номінальних, відхилення форми й розташування поверхонь визначають за робочою конструкторською документацією (РКД) та чинними нормами. Загальна кривизна деталей із листа не повинна перевищувати 0,2 % довжини, а деталі з більшою кривизною виправляють. Прокат правлять у холодному стані на вальцях і пресах; після правки на поверхні сталі не повинно бути вм’ятин, забоїн та інших пошкоджень. Отвори під болти пробивають, свердлять або пробивають на менший діаметр із наступним розсвердлюванням до проєктного.
Пробивати отвори одразу на проєктний діаметр допускається для опор, що експлуатуються в районах із розрахунковою температурою мінус 40 °C і вище (в елементах із вуглецевої та низьколегованої сталі завтовшки до 20 мм), а також для опор у районах із розрахунковою температурою нижче мінус 40 °C (в елементах із вуглецевої сталі завтовшки до 12 мм, із низьколегованої до 10 мм). В інших випадках отвори свердлять.
Вимоги до опор
З чого виготовляють стовпи вуличного освітлення
Усі елементи опор виготовляють зі сталей, зазначених у ДБН В.2.6-198:2014 і в робочій конструкторській документації (РКД):
- секції стійки й фланці стійки: сталь С245 або С345 чи марка, зазначена в РКД;
- труби фундаменту: сталь, зазначена в РКД (зазвичай трубна сталь для несучих конструкцій);
- фланці фундаменту: сталь С245 або С345 чи зазначена в РКД;
- кронштейни: сталь, зазначена в РКД.
Марку сталі вказують у проєктній документації. Замінити марки сталі й прокат на рівноміцні можна за узгодженням із проєктною документацією.
Вимоги до зварних з’єднань
Металеві опори зварюють за розробленим технологічним процесом, який оформлюють у вигляді карт або типових технологічних інструкцій. Для зварних з’єднань застосовують ручне дугове зварювання електродами та напівавтоматичне зварювання суцільним дротом у середовищі захисних газів. Механічні властивості зварювального дроту мають бути не нижчими за показники електрода Е42А (для вуглецевих сталей) або Е50А (для низьколегованих).
Можна застосовувати й інші способи: зварювання у вуглекислому газі, у зварювальній суміші, під флюсом, порошковим дротом. Поздовжні шви опор слід виконувати напівавтоматичним або автоматичним зварюванням у середовищі захисних газів. За товщини листа до 8 мм поздовжній шов зварюють без оброблення крайок.
Після зварювання шви очищують від шлаку, бризок і напливів металу; вони не повинні мати підрізів і катетів понад допустимі за чинними нормами, шлакових включень і тріщин. Розмір катета шва дорівнює найменшій товщині зварюваних елементів або вказаний у РКД. За зовнішнім виглядом шви мають відповідати таким вимогам:
- гладка поверхня без напливів, звужень і перерв, без різкого переходу до основного металу;
- наплавлений метал щільний по всій довжині шва, без тріщин;
- підрізи основного металу допускаються завглибшки не більше 0,5 мм за товщини сталі від 4 до 10 мм і не більше 1 мм за товщини сталі понад 10 мм;
- усі кратери заварені.
Вимоги до антикорозійного покриття
Від корозії опори захищають гарячим цинкуванням за ДСТУ EN ISO 1461:2024. Середня товщина цинкового покриття має бути не менше 55 мкм (стінка 3 мм) або 70 мкм (стінка 4 мм) за ISO 1461; якщо товщина більша за номінальну, захисні властивості покриття від цього не погіршуються. Фундаменти покривають бітумом у два шари, якщо інше не обумовлено в договорі.
Цинкове покриття має міцно зчеплюватися з основним металом і мати рівну, суцільну гладку або шорстку поверхню без тріщин і відколів. Допускаються місцеві напливи цинку, що не заважають з’єднанню елементів у місцях сполучення й у болтових з’єднаннях.
Зварні з’єднання конструкцій, які підлягають гарячому цинкуванню, не повинні мати «кишень» і порожнин, у яких може затікати кислота, розплавлений цинк, а також з’єднань внапуск без замкнутих швів.
Кріпильні вироби без захисного покриття консервують. Болти, гайки, шпильки й шайби для збирання оцинкованих конструкцій мають бути оцинковані, з товщиною покриття не менше 42 мкм. Різьбу в гайках після цинкування додатково проганяють, щоб гайка загвинчувалася на болт, а після калібрування гайки консервують мастилами.
Опори можна виготовляти і без цинкового покриття. Якщо тоді потрібен захист від корозії, застосовують лакофарбове покриття, погоджене із замовником.
Комплектність і маркування
Комплект опор, підготовлений до відправлення споживачеві, має містити:
- відправні марки (елементи) опор: стійку, кронштейни, кріпильні вироби за комплектувальною відомістю;
- фундамент або відправні марки (елементи) фундаменту, монтажний комплект відповідно до договору поставки;
- монтажні схеми: 1 екземпляр на партію;
- комплектувальні відомості (відомість пакування): 1 екземпляр на партію;
- сертифікат: 1 екземпляр на партію;
- інші документи, передбачені договором;
- інструкцію з експлуатації.
На кожній відправній марці наносять умовне позначення згідно з кресленнями: ударним способом або іншим (фарбою, ярликом). Маркування має бути чітким, міцним і незмивним. На кожному відправному елементі (пакеті) міцно кріплять ярлик із транспортним маркуванням. Ярлик містить: найменування та (або) товарний знак підприємства-виробника, найменування виду опори, позначення технічних умов, порядковий номер за нумерацією виробника, дату виготовлення (місяць, рік), напис «Зроблено в Україні», номер замовлення. Маркування опор для експорту виконують відповідно до вимог контракту.
Відправні марки, на які через малі габарити неможливо нанести маркування, кладуть у ящик або зв’язують у зв’язки з ярликом, на якому зазначено марку й кількість.
Пакування
Опори поставляють окремими елементами, передбаченими проєктом, без упаковки; елементи збирають у пакети за відомістю пакування виробника. Маса пакета не повинна перевищувати 5 т, якщо інше не обумовлено в договорі; за погодженням зі споживачем її можна змінити.
Дрібні відправні елементи й кріпильні вироби сортують за типорозмірами й пакують у контейнер (за кресленнями виробника) або ящики; ящик має важити не більше 80 кг. Металеві деталі пакування пакетів фарбують або цинкують залежно від виду захисного покриття опор. Пакування опор для експорту має відповідати вимогам контракту; за погодженням зі споживачем можливі й інші види пакування, якщо вони зберігають вантаж на всьому шляху.
Оновлено:
Перевірив: Падалка В.В., головний інженер проєкту (ГІП)
Поширені запитання про технічні вимоги до опор освітлення
Яка мінімальна товщина цинкового покриття опори?
Середня товщина має бути не менше 55 мкм для стінки 3 мм і не менше 70 мкм для стінки 4 мм (за ISO 1461). Якщо товщина більша за номінальну, покриття від цього гірше не стає.
Яка товщина цинку потрібна для кріпильних виробів (болтів, гайок)?
Не менше 42 мкм. Різьбу гайок після цинкування додатково проганяють, щоб гайка загвинчувалася на болт.
Яка максимальна маса пакета опор для відправлення?
Не більше 5 т, якщо інше не обумовлено договором. Ящик із дрібними елементами має важити не більше 80 кг.
Які допуски на кривизну деталей із листа?
Загальна кривизна не повинна перевищувати 0,2 % довжини деталі; деталі з більшою кривизною правлять на вальцях або пресах.
Опитувальний лист: бланк технічного завдання
Заповніть бланк і надішліть нам на пошту: за ним розробимо проєктну документацію стадії КМ і розрахуємо вартість. PDF зручно роздрукувати, DOCX — заповнити на комп’ютері.
Бланк технічного завдання: прожекторна щогла (опора освітлення)
Опитувальний лист для розроблення проєктної документації стадії КМ на сталеву багатогранну прожекторну опору: тип корони, прожектори, площадки, сходи.
Продукція за темою: Опори освітлення · Гаряче цинкування
Читайте також: Монтаж багатогранних опор і щогл · Автономне освітлення на сонячних батареях · Види опор ЛЕП за призначенням: проміжні, анкерні, кутові, кінцеві · Траверси для ПЛ 0,4–10 кВ: типи ТМ і ТН, як розшифрувати позначення
Дивіться також: Освітлення територій · Проєктування опор освітлення й прожекторних щогл · Системи освітлення пішохідних переходів 2026
Розрахунок вартості за вашими параметрами
Надішліть параметри — розрахуємо вартість і терміни.